





Hva er grunnleggende prinsipper for laserskjæring?
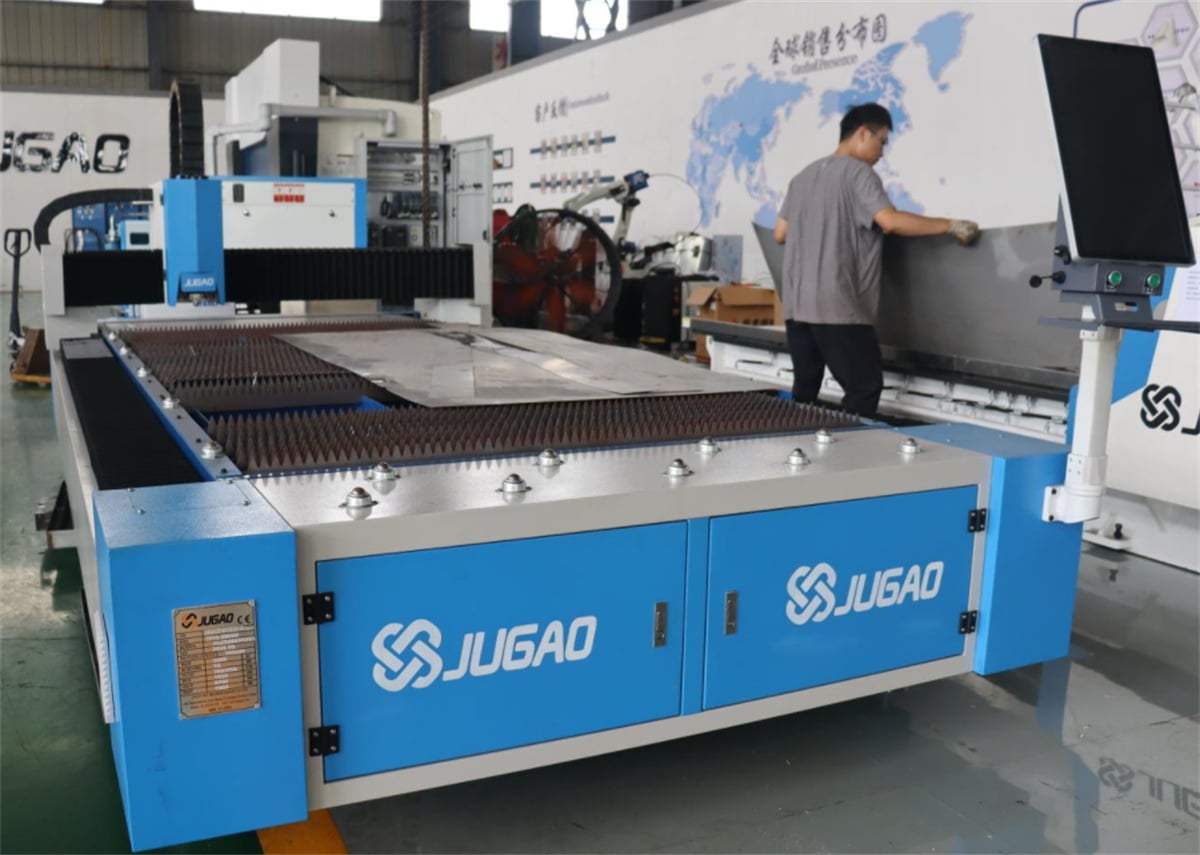
Kjerneprinsippet for laserskjæring innebærer termisk behandling ved hjelp av en fokusert, høyenergetisk laserstråle. Når den sterkt fokuserte strålen treffer overflaten på arbeidsstykket, når det bestrålte området øyeblikkelig ekstremt høye temperaturer, noe som fører til at materialet raskt smelter eller fordamper. Når strålen har gjennomtrengt arbeidsstykket fullstendig, begynner den faktiske skjæringen: Laseren beveger seg langs en forhåndsinnstilt kontur og smelter kontinuerlig materialet langs banen. Samtidig blåser en hjelpegassstråle bort smeltet restmateriale fra snittet og danner en smal skjæregrop – omtrent like bred som diameteren til den fokuserte laserstrålen – noe som sikrer presis skjæring.
I. Klassifisering av dominerende laserskjæringsteknikker
(i) Flammeskjæring
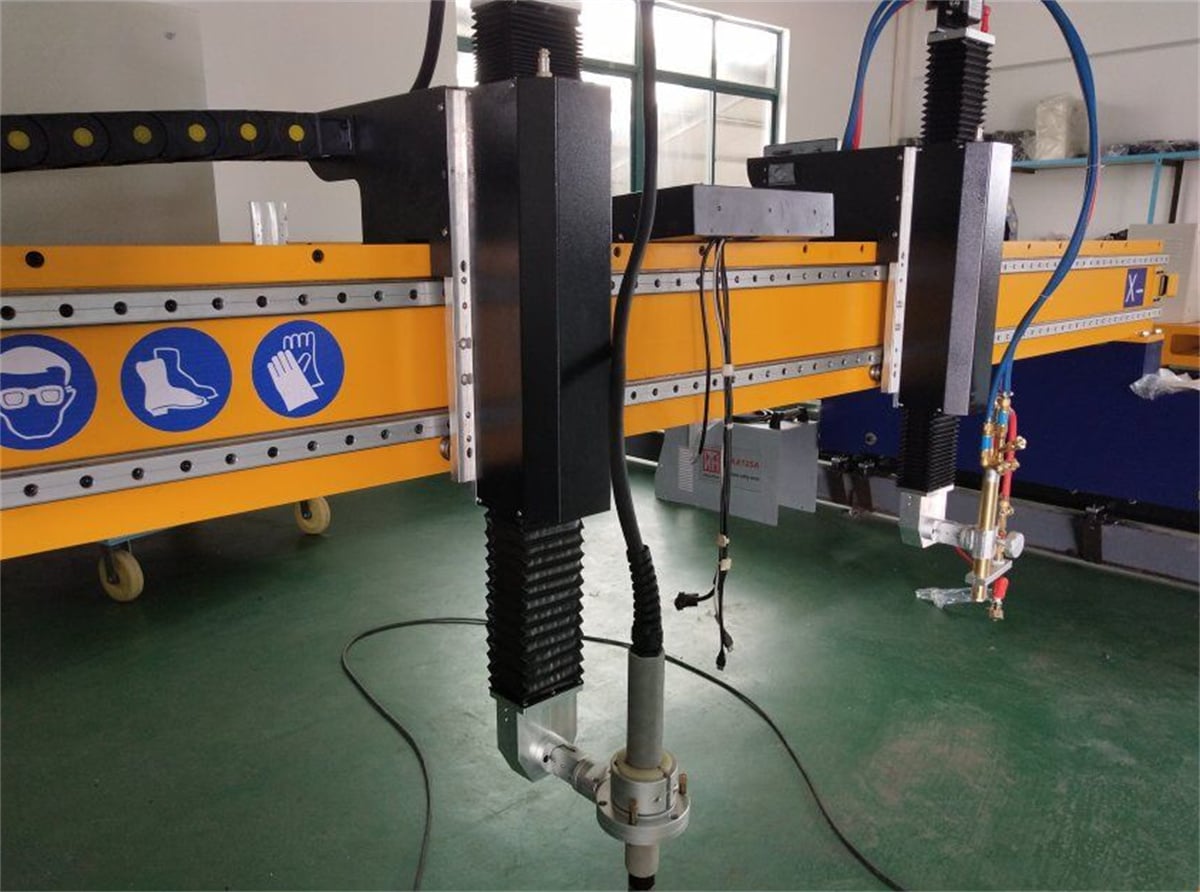
Flammeskjæring er standardprosessen for bearbeiding av lavkarbonstål, der høyren oksygen brukes som hjelpeskjæregass. Under drift presses oksygen opp til maksimalt 6 bar og injiseres med høy hastighet inn i skjærsprekket. Stålet—som er forvarmet av laserstrålen—går gjennom en kraftig eksoterm oksidasjonsreaksjon med høytrykksoksygen. Dette frigjør betydelig termisk energi (opp til fem ganger energien fra laserstrålen selv), noe som sterkt fremmer smelting og fjerning av materialet og effektivt forbedrer skjæreeffektiviteten og stabiliteten ved skjæring av tykke plater.
(ii) Smelteskjæring
Fusionskutting er en standardprosess for skjæring av metaller og er også egnet for smeltebare ikke-metalliske materialer som keramikk. Denne prosessen bruker inerte gasser – som nitrogen eller argon – ved trykk mellom 2 og 20 bar. På grunn av den kjemiske stabiliteten til inerte gasser skjer ingen kjemisk reaksjon med smeltet metall i snittet; i stedet blåser høytrykksgassen bare bort smeltet reststoff fra bunnen. I tillegg beskytter gassen skjæreflaten mot atmosfæren, noe som forhindrer oksidasjon og sikrer en jevn, ren overflate.
(iii) Skjæring med komprimert luft
Kompresert luft-skjæring er først og fremst egnet for rask behandling av tynne platematerialer. Ved å trykksette vanlig luft til 5–6 bar genereres en effektiv høytrykksstrøm som blåser bort smeltet metall fra skjæret. Siden luft inneholder ca. 80 % nitrogen – som gir inerte skjermeegenskaper – er kompresert luft-skjæring i praksis en form for smelteskjæring. Den gir fordeler som lave behandlingskostnader og høy effektivitet, og er derfor ideell for applikasjoner som krever standard nøyaktighet på tynne plater.
(IV) Plasma-assistert skjæring
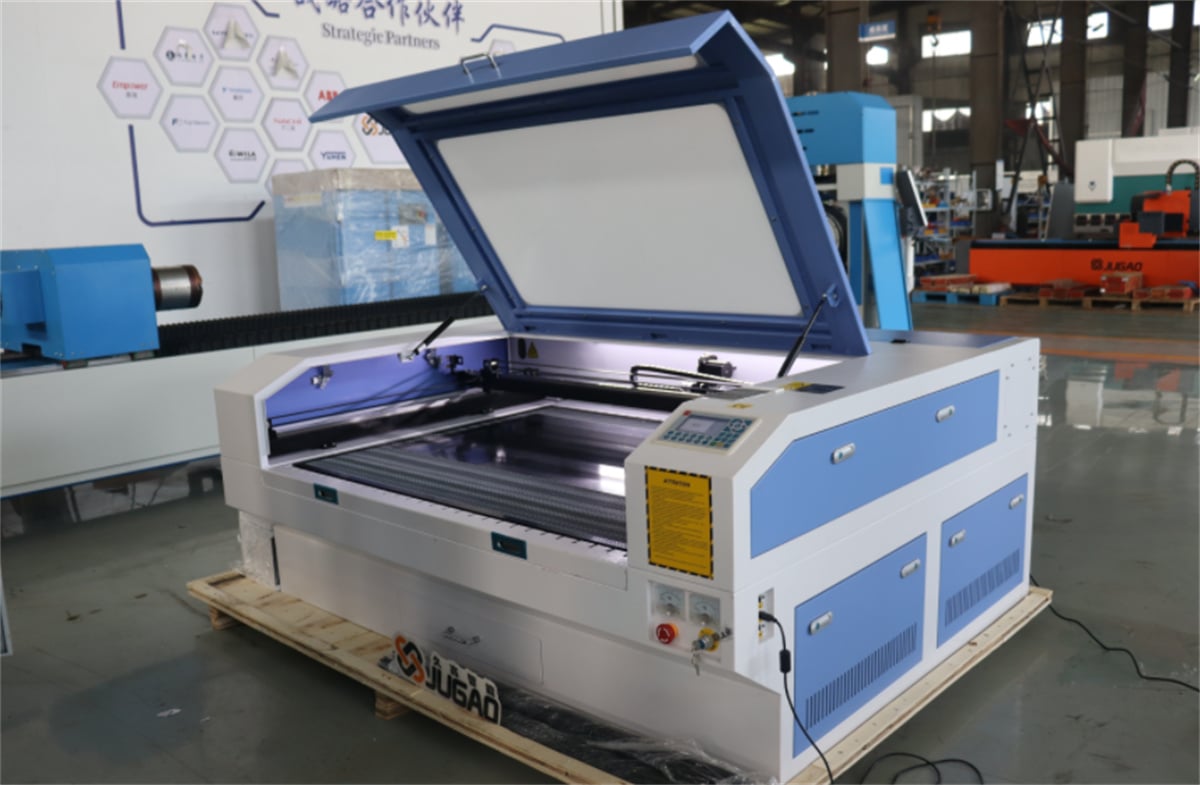
Med passende prosessparametere dannes en plasma sky i skjærsprekk-området under smelteskjæring; denne skyen består av en blanding av ionisert metall damp og ionisert hjelpgass. Plasma skyen absorberer CO₂-laserenergi effektivt og leder den raskt inn i arbeidsstykket, noe som forbedrer energikoblingsvirkgraden, akselererer smeltingen av materialet og øker skjærehastigheten betydelig. Derfor kalles denne prosessen også høyhastighetsplasma-skjæring.
Det er viktig å merke seg at plasma skyer er gjennomsiktige for faststoflaservåglengder og bidrar ikke til energiabsorpsjon eller -konvertering; dermed er plasma-assistert skjæring bare kompatibel med CO₂-lasersystemer.
(V) Fordampningsskjæring
Fordampningskutting bygger på direkte fordampning og fjerning av materiale, noe som minimerer varmeledning til omkringliggende områder og fører til neglisjerbar termisk deformasjon. Ved bruk av en kontinuerlig CO₂-laser kan nøyaktig fordampningskutting oppnås på materialer med lav varmekapasitet, høy lysabsorpsjon og ingen smelteegenskaper – for eksempel plastfolier, tre, papir og skum.
Med fremgangen innen ultrakorte laserpulsteknologi har omfanget av dampskjæring utvidet seg til å omfatte metallmaterialer. Frie elektroner i metallet absorberer raskt laserenergi og opplever en kraftig temperaturstigning. Ved å bruke pikosekund-nivå ultrakorte pulser sikres det at laseren ikke vekselvirker med smeltede partikler eller plasma under prosesseringen; i stedet undergår materialet direkte sublimasjon og fjerning før varmen har nok tid til å ledes til omkringliggende områder. Denne prosessen gir ingen termiske effekter, smelting eller burrdannelse, og muliggjør ultra-nøyaktig skjæring uten termisk skade.
II. Sentrale prosessparametre for laserskjæring
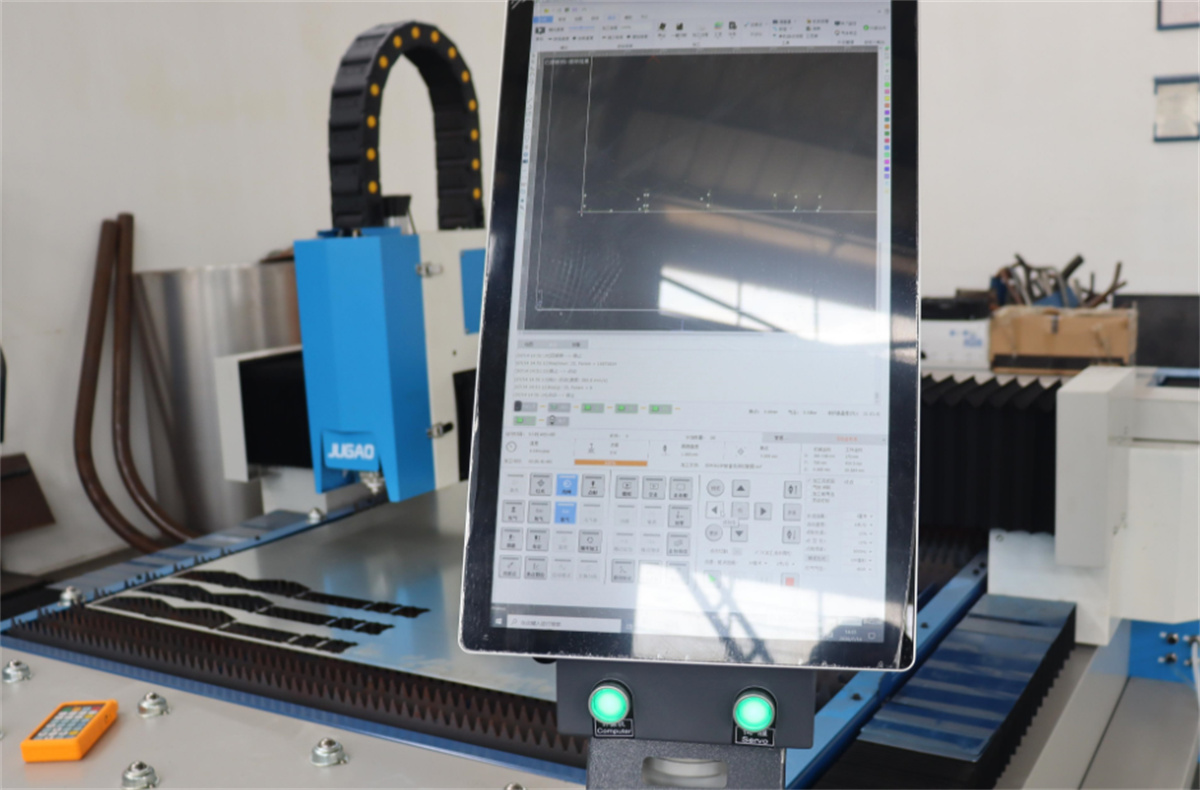
Resultatene, nøyaktigheten og kvaliteten til laserskjæring påvirkes av en kombinasjon av parametere. Noen parametere bestemmes av laserkilden og maskinens hardvarakapasitet, mens andre kan justeres fleksibelt basert på materialet og spesifikke prosesskrav. De viktigste justerbare parameterne er følgende:
(I) Polariseringsgrad
Polariseringsgraden indikerer effektiviteten til omforming og utnyttelse av laserenergi. Standard industriell utstyr har vanligvis en polariseringsgrad på ca. 90 %, en spesifikasjon som oppfyller kravene til de fleste høy-nøyaktige skjæringstilfellene.
(II) Fokusert spotdiameter
Den fokuserte spotdiametern bestemmer direkte snittbredden; denne diameteren kan justeres ved å bytte ut fokuseringslinsen med en annen linse med annen brennvidde. En mindre fokusert spotdiameter gir en smalere snittbredd og høyere skjærenøyaktighet, noe som gjør den egnet for bearbeiding av små, nøyaktige deler og intrikate konturer.
(III) Fokusposisjon
Fokusposisjonen påvirker direkte diameteren til laserflekkene og fordelingen av effekttetthet på arbeidsstykkets overflate, samt bestemmer formen på snittet. Den er en kritisk parameter for å kontrollere glatheten og vinkelrettigheten til snittflaten og krever nøyaktig kalibrering basert på materialtykkelse og -type.
(IV) Laserstyrke
Laserstyrken må tilpasses nøyaktig prosesseringsteknikken, materialtypen og plattetykkelsen. Under prosesseringen må effekttettheten på arbeidsstykkets overflate overstige materiallets prosesserings terskel for å sikre stabil smelting og fordampning, og dermed unngå problemer som ufullstendige snitt eller avbrutt snitting.
(V) Driftsmodus
Laserne virker hovedsakelig enten i kontinuerlig eller pulserende modus. Kontinuerlig bølge (CW)-modus er egnet for standardkonturskjæring av vanlige metaller og plastikk (med tykkelse fra millimeter til centimeter) og gir stabil og effektiv prosessering. Lavfrekvent pulserende modus brukes hovedsakelig for plater piercing og ekstremt nøyaktig konturskjæring, siden den begrenser varmeinnvirkningssonen på en effektiv måte.
(VI) Skjærehastighet
Skjærehastigheten må dynamisk tilpasses og koordineres med laserens effekt. For høy hastighet fører til utilstrekkelig smelting av materialet og ufullstendige skjærsnitt, mens for lav hastighet fører til akkumulering av varme, noe som resulterer i feil som ru skjæreflater, burrer og termisk deformasjon.
(VII) Dyse diameter
Dys diameter avgjør strømningshastigheten og luftstrømmens mønster for hjelpegassen, noe som gjør den til en viktig parameter som påvirker fjerning av slagg. Tykkere plater krever et større dekningsområde for hjelpegassen, og derfor kreves en større dysdiameter for å sikre grundig fjerning av smeltet reststoff.
(VIII) Gassrenhet og -trykk
Oksygen og nitrogen er de mest brukte hjelpegassene i laserstikk, og deres renhet og trykk avgjør direkte kvaliteten på snittkanten. Flammebeskjæring bruker oksygen som hjelpegass og krever en renhet på 99,95 %; merk at det nødvendige oksygentrykket avtar når plattetykkelsen øker. Smeltebeskjæring bruker nitrogen som hjelpegass og krever en standardrenhet på 99,995 % (helst 99,999 %); ved beskjæring av tykke stålplater kreves høyere nitrogentrykk for å forbedre slaggfjerning og hindre oksidasjon.
III. Bruk av prosessparameterbiblioteker
I de tidlige stadiene av utviklingen av laserskæringsteknologi måtte operatører justere prosessparametrene gjennom gjentatte prøveskæringer – en omstendelig prosess med en bratt læringskurve. I dag har de mest brukte kontrollsystemene for laserskæring innebygde, standardiserte parameterdatabase. Disse database gir forhåndsinnstilte parametre – som laserstyrke, skærehastighet, gasstrykk og fokalposisjon – tilpasset spesifikke materialetyper og tykkelsesnivåer. Ved å benytte disse standardiserte bibliotekene kan selv operatører uten spesialisert kompetanse raskt sette opp utstyret og starte produksjonen, noe som betydelig senker brukenivået og forbedrer konsistensen i bearbeidingen.
IV. Kvalitetsevalueringstandarder for laserskæring
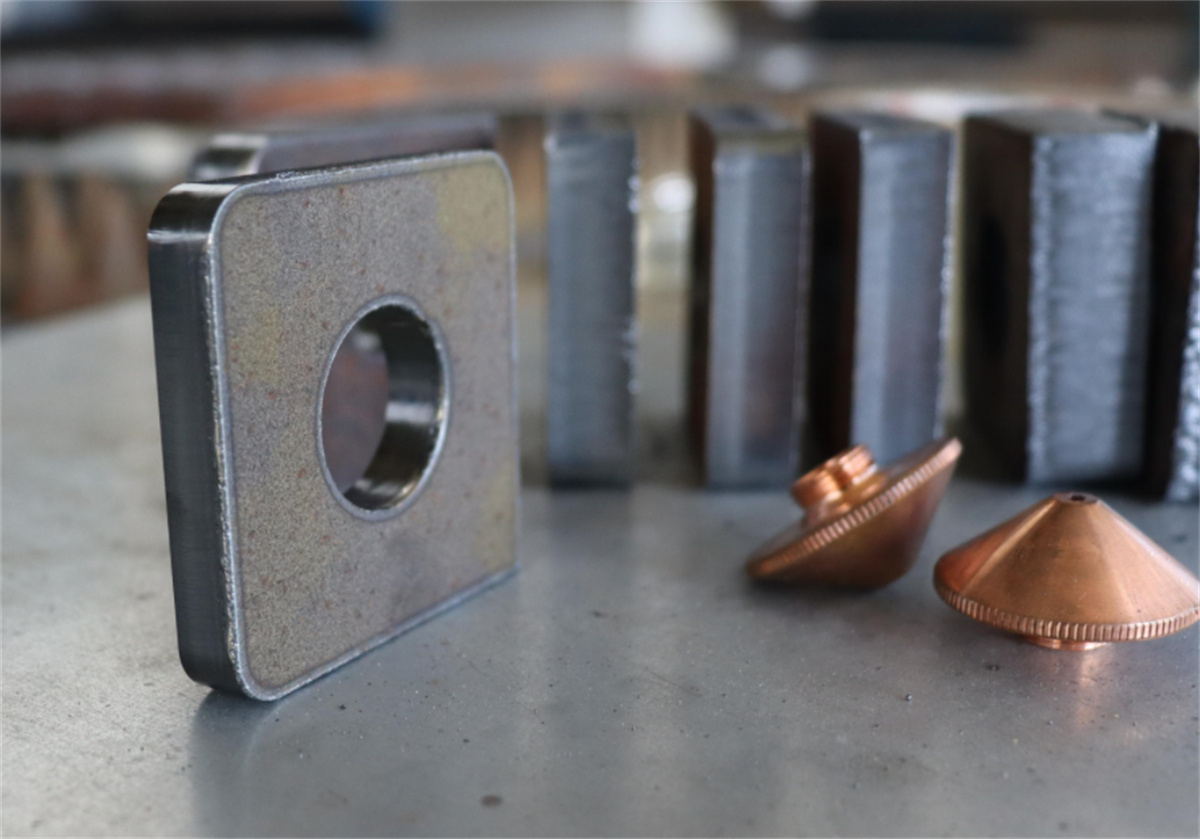
Kvaliteten på ferdige laserstøpte deler vurderes ved hjelp av en kombinasjon av indikatorer, kategorisert i visuelle inspeksjonskriterier og nøyaktige instrumentmålinger. Visuelle feil – som burr, senkninger og skjærestriper – kan identifiseres med det blotte øyet, mens nøyaktige mål – som skjæret vinkelrettighet, overflateruhet og snittbredde – krever profesjonelle måleinstrumenter. I tillegg fungerer faktorer som overflatavleger, korrosjonsmerker, størrelsen på varmeinnvirkningssonen (HAZ) og total arbeidsstykkedeformasjon som nøkkelreferanseverdier for å vurdere kvaliteten på det ferdige produktet.
V. Industriell bruksmuligheter
I forhold til tradisjonelle metoder som mekanisk skjæring, flammeskjæring og plasma-skjæring gir laserskjæring mange fordeler – blant annet høy nøyaktighet, minimal termisk deformasjon, bred materialekompatibilitet, fleksibilitet i bearbeiding og konsekvent produktkvalitet – noe som gjør den til en uunnværlig kjerneprosess i moderne presisjonsprodusent. I dag brukes teknologien utstrakt i ulike sektorer, blant annet i produksjon av verktøy, bilkomponenter, luft- og romfart, platemetalbearbeiding samt reklame- og dekorasjonsbransjen. Ettersom laserteknologien fortsetter å utvikles og forbedres, vil bearbeidingseffektiviteten, nøyaktigheten og tilpasningsdyktigheten ytterligere økes, noe som åpner for enda bredere anvendelsesområder og lovende industriell vekst.

