





Hva er årsakene til avvik i bøyevinkelen til rør?
Vinkelavvik ved rørbøyning er det vanligste og mest problematiske problemet i rørbøyeprosessen. Programmet er ikke blitt endret, formen er ikke byttet ut, forrige parti var i orden, men vinkelen på dette partiet er feil. Ofte er det ikke slik at maskinen er ødelagt, men heller at visse prosesser gradvis endres.
Nedenfor vil jeg analysere de viktigste årsakene til vinkelavvik etter system og gi tilsvarende feilsøkingsanbefalinger.
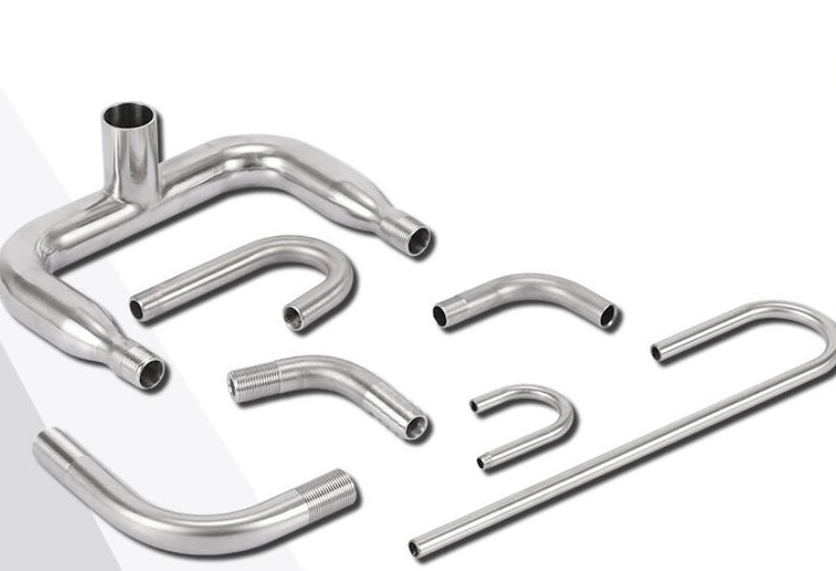
I. Problemer med maskinkalibrering
Med tiden opplever rørbøyemaskiner små forskyvninger i mekaniske deler. Endringer i bøyeformens posisjon, nullpunktet til bakre måleanordning og referansepunktene for hver akse vil naturlig endre bøyevinkelen.
Vanlig kalibrering er avgjørende. Bruk en vinkelmåler eller standardprøver for å bekrefte at maskinens faktiske bøyevinkel samsvarer med den innstilte verdien, og rett opp eventuelle avvik umiddelbart. Kalibrering skal utføres etter bytte av former, store vedlikeholdsarbeider eller når det oppdages vinkelavvik.
II. Ulike materialeegenskaper
Rør med samme spesifikasjon kan variere mellom partier. Endringer i parametere som veggmåltoleranse, flytespenning og overflatehårdhet vil påvirke tilbøyeligheten under bøyning. Selv med samme 20#-stål kan tilbøyeligheten variere med 0,5° til 1° mellom partier.
Partiopptegnelser skal føres ved mottak av materiale. Etter bytte av partier skal noen rør testbøyes for å bekrefte vinkelstabiliteten før serietilvirkning. Ikke anta at parametre fra det forrige partiet kan brukes direkte på det neste.
III. Slitasje på form
Bøyedies, klemmedies og mandreler – komponenter som kommer i direkte kontakt med røret – slites ned over tid. Slitasje reduserer posisjonsnøyaktigheten til røret i dies, fører til ujevn fordeling av klemmekraft, endringer i spenningsstatusen under bøyning og dermed vinkelavvik.
Inspeer regelmessig arbeidsflaten på dies. Sjekk om rillene har blitt ruere, om det er tydelige slitasjespor på overflaten og om kulehodet på mandrelen fremdeles har riktig form. Reparer eller bytt ut slitt utstyr umiddelbart; vent ikke til vinkelavviket har blitt betydelig før du tar tak i problemet.
IV. Feilaktige bøyeparameterinnstillinger
For høy bøyesfart hindrer materialet i å deformere jevnt og kan føre til en vinkel som er for stor eller for liten. For lav klemmekraft får røret til å gli, noe som gir en mindre vinkel. For høye trykkinnstillinger kan flattes røret, noe som også fører til vinkelavvik.
Parameterinnstillinger bør baseres på materialegenskaper, rørdiameter og veggtykkelse, i kombinasjon med resultatene fra faktiske prøvebøyninger. Registrer parameterkombinasjonene for hver spesifikasjon for direkte referanse ved fremtidig produksjon av samme spesifikasjon, slik at antallet gjentatte prøve-og-feil-forsøk reduseres.
VIII. Anbefalt feilsøkingsrekkefølge
Bekreft først maskinens kalibreringsstatus, inkludert referansepunkter for hver akse og formens monteringsposisjon; sjekk deretter om det er slitasje på formens arbeidsflate; bekreft deretter om gjeldende materiellbatch skiller seg fra tidligere batcher; verifiser så om bøye-parameterinnstillingene er passende; vurder til slutt om justering av fjærtilbake-kompensasjon er nødvendig.
Hvis alt ovenfor er normalt, men vinkelen fortsatt avviker, bør temperaturfaktorer og trykkstabiliteten i hydraulikksystemet vurderes.
Avvik forårsaket av ulike årsaker viser ulike egenskaper. Maskinavvik er vanligvis stabile i én retning, materiellforskjeller kan føre til plutselige endringer etter bytte av parti, og temperaturvirkninger driver gradvis over driftstiden. Å observere egenskapene kan innskrenke feilsøkingsområdet og gjøre det raskere å finne årsaken.
Når du støter på vinkelavvik i produksjonen, fra hvilken retning starter du vanligvis feilsøkingen?

