





Vilka metoder finns det för att lösa problemet med asymmetrisk böjning i rör?
Ujevn rørbøyning er et frustrerende problem. Røret bøyes uregelmessig, med én side i riktig vinkel og den andre siden sentert feil, eller venstre og høyre side er ulike, eller forside og bakside er inkonsekvente. Dette problemet skyldes sjelden én enkelt faktor. Jeg har håndtert mange slike tilfeller, og nedenfor har jeg listet opp noen vanlige årsaker og tilhørende feilsøkingsmetoder.
I. Ujevnhet forårsaket av klemmeproblemer
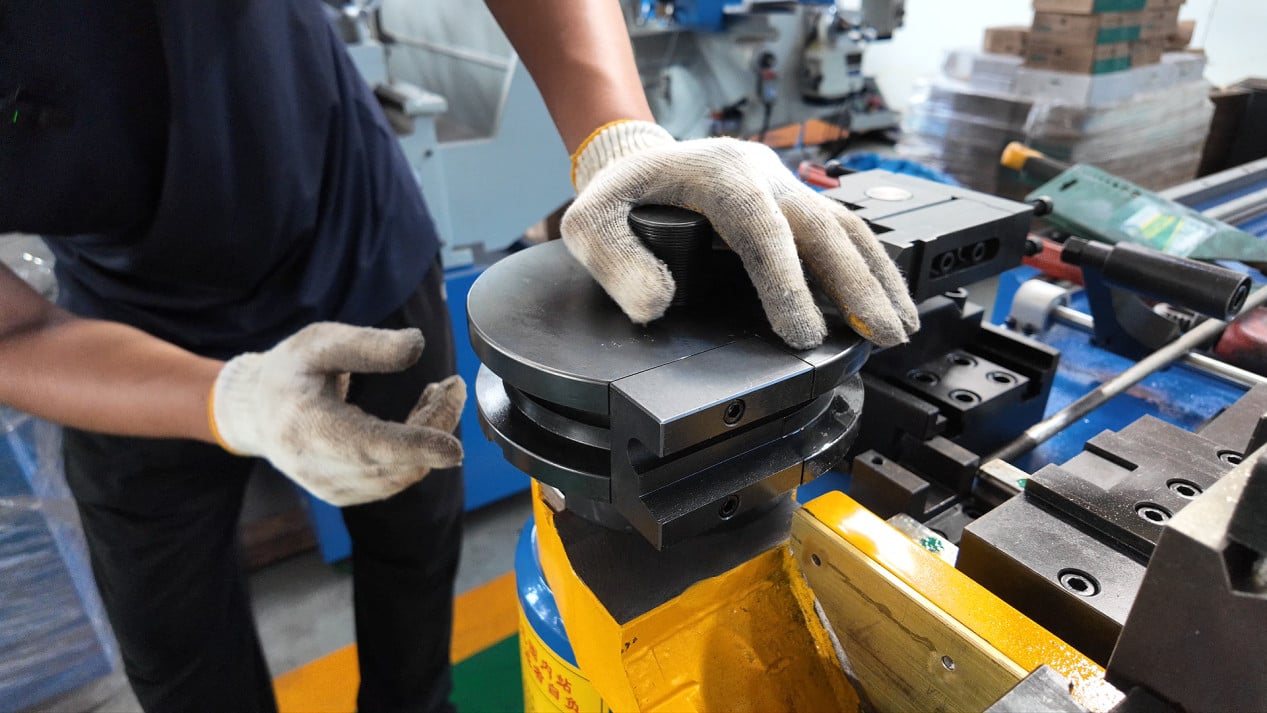
Hvis røret ikke er sikret ordentlig i klemmen, vil én side utsettes for større kraft under bøyningen mens den andre siden glir – dette er den mest direkte årsaken til ujevnhet.
Ujevn klemmekraft på begge sider av klemmedøden vil trekke røret til én side; slitt klemmeoverflate vil føre til ujevn fordeling av klemmekraften; utilstrekkelig klemmestroke vil hindre at røret blir fullstendig sikret.
Sjekk om slitasjen på arbeidsflatene til klemmedøden på begge sider er like stor; om klemmetrykket er balansert på begge sider; om røret kan roteres manuelt etter klemming – hvis det kan roteres, er klemmekraften utilstrekkelig.
II. Utsymmetri forårsaket av posisjonsproblemer
Hvis røret ikke ble skutt inn på plass under lasting, eller hvis det finnes fremmedlegemer på posisjonsflaten, vil venstre og høyre posisjonering av røret bli inkonsekvent. Hvis bøyestartpunktet er feil, vil den resulterende bøyevinkelen naturligvis også være feil.
Sjekk om rørenden ligger helt jevnt mot posisjonsflaten; sjekk om det er metallavfall eller olje på posisjonsflaten; bekreft at innstillingen for tilførsellengde er korrekt. Etter endring av spesifikasjoner må posisjonsreferansen bekreftes på nytt; ikke gå ut fra posisjonen fra forrige parti.
III. Utsymmetri forårsaket av problemer med diesinstallasjon
Bøyedien, klemmedien og anti-rynkedien er ikke justert, eller installasjonsposisjonene på venstre og høyre side er inkonsekvente. Ved bøyning blir kraftretningen på røret forskyvd, noe som fører til en usymmetrisk vinkel.
Sjekk om sentrallinjene til bøyedien og klemmedien er justert; sjekk om installasjonsposisjonene på venstre og høyre side av die er konsekvente; sjekk om det forekommer usymmetrisk slitasje på die.
IV. Ujevn slitasje på bøyedien
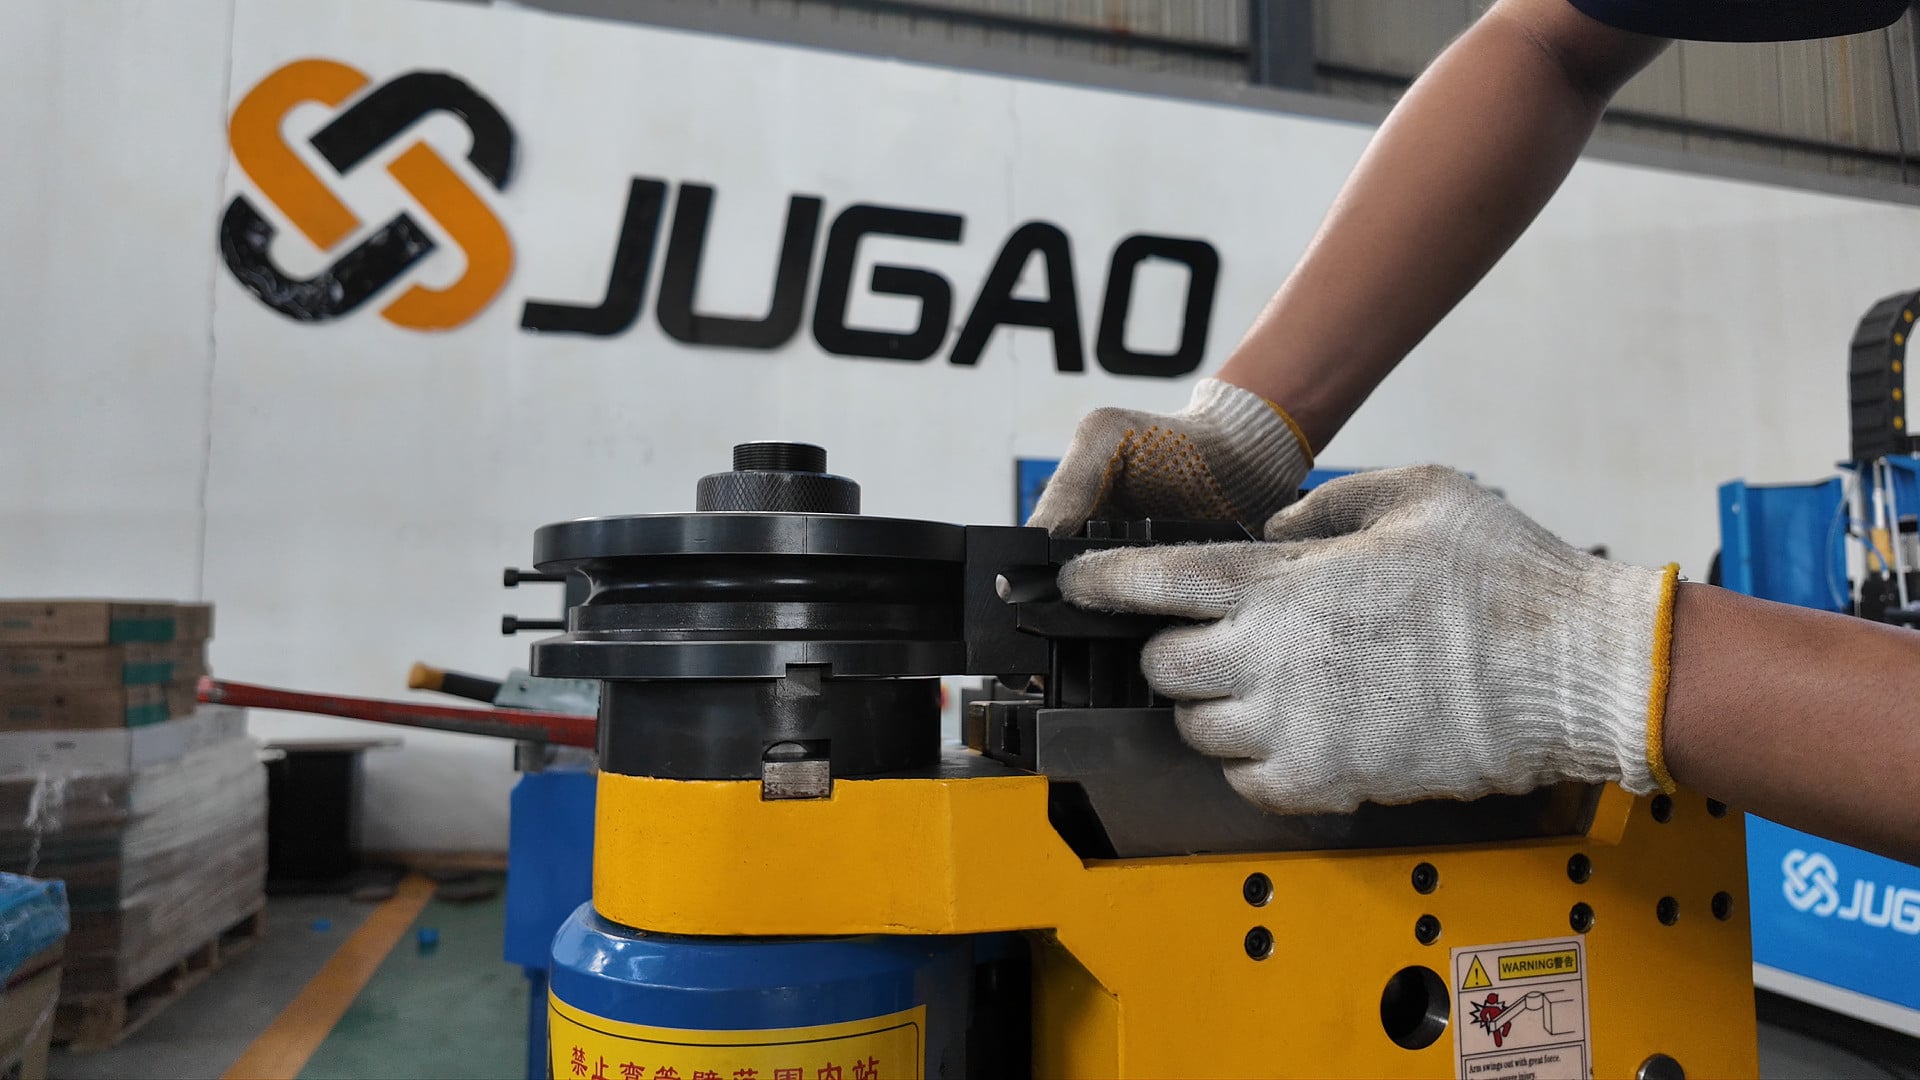
Hvis én side av sporet i bøyedien er mer slitt enn den andre, vil kraften på røret under bøyning bli skjev mot den mindre slitte siden, noe som fører til en vinkelforskjell.
Observer tilstanden på venstre og høyre side av bøyeformens spor. Hvis én side har tydelige glinsende merker eller slitasjespor, indikerer dette ujevn slitasje. Reparer eller bytt ut bøyeformen umiddelbart.
VI. Ujevn rørrveggtykkelse
Rørrveggtykkelsen er ujevnt fordelt rundt omkretsen, med én side tykkere enn den andre. Ved bøyning opplever den tykkere siden større deformasjonsmotstand, mens den tynnere siden deformeres lettere, noe som fører til at røret bøyer seg mot den tynnere siden.
Prøv å bytte røret med et annet parti. Hvis asymmetrien forsvinner etter rørbymtet, er det sannsynligvis et problem med materialet selv. Kontakt leverandøren for å bekrefte toleranseområdet for rørrveggtykkelsen.
VI. Avvik i fremdrifts- eller rotasjonsaksel
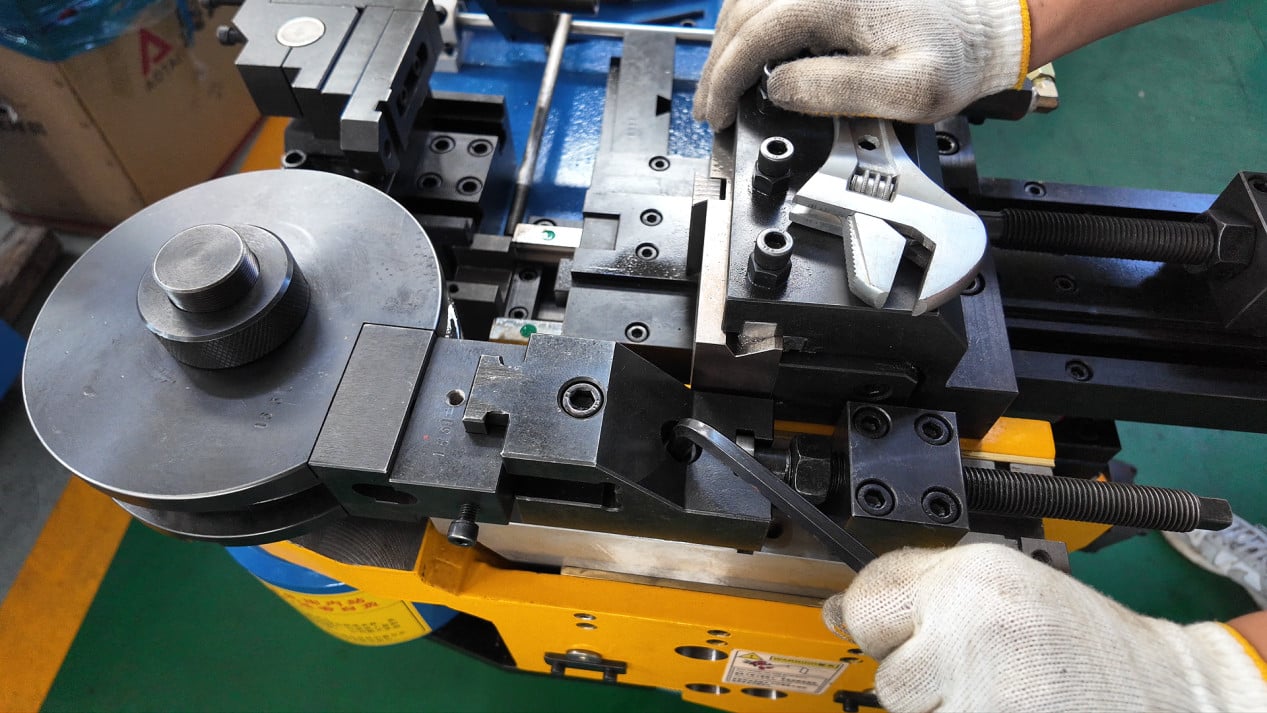
For rørforbindelser med flere bøyninger vil avvik i tilførselslengden og rotasjonsvinkelen mellom hver bøyning føre til at etterfølgende bøyninger avviker. Disse avvikene akkumuleres i senere bøyninger og fører til slutt til generell uregelmessighet i røret.
Sjekk gjentageligheten til tilførsels- og rotasjonsaksen. Bruk en måleur til å måle den faktiske bevegelsesavstanden i forhold til den innstilte verdien. Hvis enkoderens tilbakemelding ikke samsvarer med den faktiske posisjonen, må du kalibrere på nytt.
VII. Anbefalt feilsøkingsrekkefølge
Begynn med å bekrefte at røret er skutt på plass og at klemmekraften er tilstrekkelig – dette er den enkleste og mest oversete trinnet.
Sjekk deretter om slitasjen på arbeidsflaten til klemmedieen er jevn på begge sider, og om det er tegn på ensidig slitasje i sporet til bøyedieen.
Prøv et rør med samme spesifikasjon, men fra en annen parti, for å utelukke muligheten for ujevn materietykkelse.
Hvis alt ovenfor er normalt, sjekk om det er avvik i posisjonsnøyaktigheten til matingsaksen og roterende aksen.
En lett å overse detalj
Hvis asymmetri oppstår bare ved en bestemt bøyevinkel, mens andre vinkler er normale, ligger problemet ofte i installasjonen eller posisjoneringen av formen som tilsvarer den aktuelle bøyningen. Hvis alle bøyninger er asymmetriske, kan det indikere et problem med den totale venstre-høyre-balansen til maskinen, for eksempel ulik spennkraft i ankerboltene på begge sider eller en ujevn maskinbase.
Når du støter på asymmetriproblemer, har du lagt merke til om det bare oppstår ved en bestemt vinkel, eller om det er asymmetrisk ved alle bøyninger? Denne egenskapen kan hjelpe deg å begrense omfanget av feilsøkingen. Velkommen til å diskutere.

