





Er bøyeradien på din rørformingsmaskin feil? Ikke bare juster programmet; sjekk først disse områdene.
Når radiusen på de bøyde rørene svinger eller ikke samsvarer med tegningene, er mange folks første reaksjon å endre programmet. Imidlertid ligger problemet ofte ikke i programmet, men snarare i følgende områder.
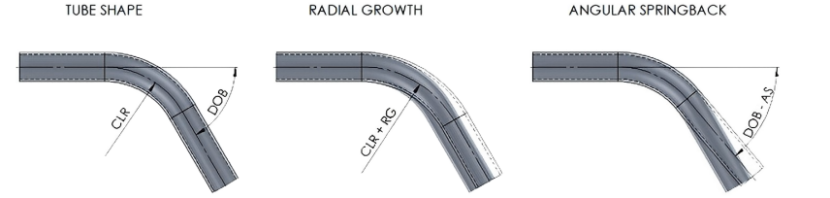
1. Feil valg av bøyematrixradius – Den mest grunnleggende fallgruva
Grovradiusen på bøyematrixen bestemmer bøyeradiusen til røret. Å bruke feil matrix gjør alle justeringer unyttige.
Løsning: Sørg for at R-verdien på formen samsvarer med tegningen. Å endre rørdiameteren krever bytte av form; ikke gjør kompromisser.
2. Utilstrekkelig kompensasjon for elastisk tilbakeføring – Materialuforenlighet
Røret vil trekke seg tilbake litt etter bøyning, noe som resulterer i en faktisk bøyleradius som er større enn formens radius. Høyfest stål og rustfritt stål viser spesielt tydelig elastisk tilbakeføring.
Løsning: Mål den faktiske radiusen etter en prøvebøyning og øk bøyevinkelen i programmet (f.eks. bøy fra 90 ° til 92 °). Registrer verdiene for kompensasjon av elastisk tilbakeføring for ulike materialer til senere bruk.
3. Feil posisjonering av mandrel – En liten radius vil uunngåelig kollapse
For tynnveggede rør med en R/D-forhold mindre enn 3 vil den indre siden uunngåelig kollapse uten mandrel eller med utilstrekkelig mandreleksjon, noe som fører til en forvrengt radius.
Løsning: Juster sentrum av den første kulekoblingen på kuleenden av formstangen slik at den er plassert 0,5–1,5 mm før tangentpunktet til bøyeformen. Å utvide for langt vil skrape den indre veggen; å utvide for lite gir ikke tilstrekkelig støtte. 4. For stort spalt mellom anti-rynkeform og bøyeform – Avvik i radius etter rynking
Indre rynker endrer materialestrømmen, noe som fører til at den faktiske bøyleradiusen avviker.
Løsning: Juster spalten mellom anti-rynkeformen og bøyeformen til 0,1–0,2 mm (tykkelsen på et A4-ark), og sikre en stram passform uten at det blir klemt fast.
5. Utilstrekkelig klemmekraft – Rørskridning
Hvis klemmekraften er utilstrekkelig, glir røret innenfor bøyeformen, noe som resulterer i en større bøyleradius enn den innstilte.
Løsning: Øk gradvis klemmepresset inntil det ikke lenger er synlige skridtmærker på røroverflaten. Samtidig skal arbeidsflaten på klemmeformen rengjøres.
6. Bøyesfart For høy – Utilstrekkelig deformasjon
For høy hastighet forhindrer jevn materialestrøm, noe som fører til en ustabil radius.
Løsning: Reduser hastigheten til 30–50 %, spesielt ved bøying med liten radius.
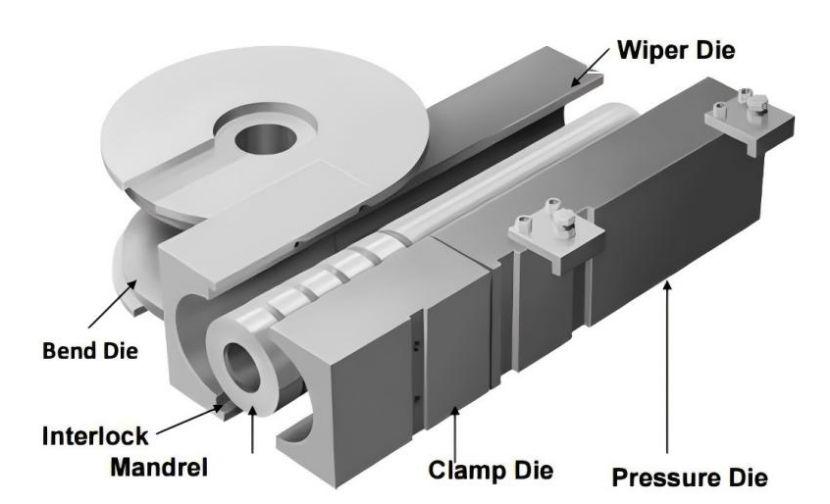
7. Matrise-slitasje – Tap av presisjon i gamle matriser
Slitasje i bøymatrisens spor reduserer rørets passform, noe som naturlig fører til en unøyaktig radius.
Løsning: Insperer regelmessig arbeidsflatene på formen; hvis slitasjen overstiger toleransen, må den repareres eller erstattes.
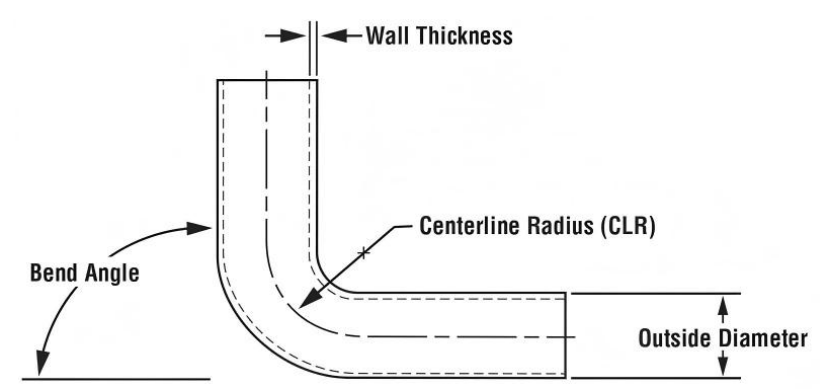
Hurtig feilsøkingsprosedyre
1. Bekreft matrisens R-verdi → 2. Mål fjærtilbake og korriger overbøying → 3. Juster mandrelens posisjon → 4. Juster avstanden til anti-rynke-døden → 5. Sjekk spennkraften → 6. Utfør en bøyetest i lav hastighet → 7. Bytt ut slitt form
Hvis bøyeradien er unøyaktig, er det 70 % sannsynlig at problemet ligger i formen og mandrelen; konsentrer deg ikke bare om å justere programmet.

