





Hvordan velger du riktig laser sveise maskin?
Hvordan velge riktig laser sveise maskin?
Ettersom laser sveisingsteknologi blir stadig mer utbreidt i sektorer som håndverksindustri, platemetallfremstilling, husholdningsapparater, ny energi, elektronikk og bilkomponenter, velger stadig fleire bedrifter laser sveiseanlegg for å forbetre sveiseeffektiviteten og produktkvaliteten. Under innkjøpsprosessen fokuserer likevel mange bedrifter primært på «vatt» og «pris». I praksis betyr ikkje høgre effekt nødvendigvis ein betre maskin, og ei lågare pris garanterer ikkje betre verdi. Faktorar som materiale, arbeidsstykketykkelse, sveiseskar-konfigurasjon, produksjonsvolum, sveisehastigheit og krav til automatisering påverkar alle utstyrsvalget. Å velja rett laser sveiseanlegg må starte med ei vurdering av dei spesifikke produksjonskrava dine.
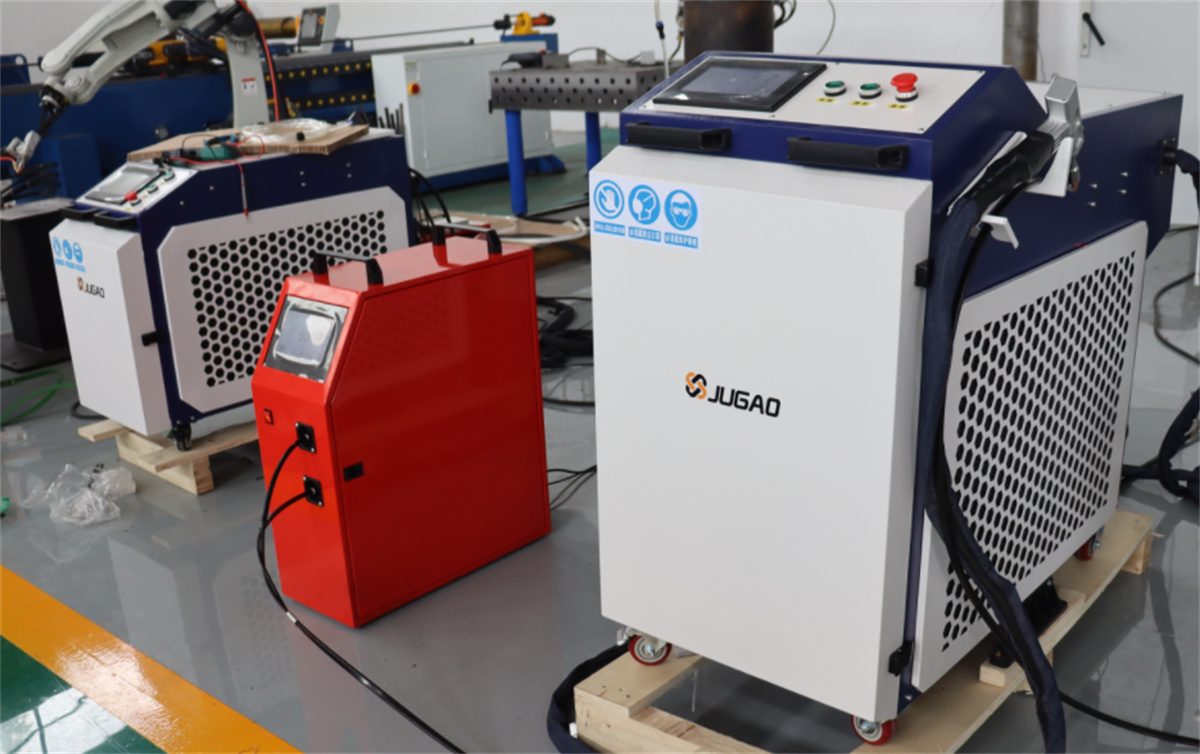
I. Val av laser sveiseanlegg basert på materiale og arbeidsstykketykkelse
Det første trinnet i valg av en laser-sveiseautomat er å identifisere materialet og dets tykkelse. Vanlige materialer inkluderer rustfritt stål, karbonstål, forsinket plåt, aluminiumslegeringer, kobber og kobberlegeringer. Siden ulike metaller varierer i sin absorpsjon av laserenergi, termisk ledningsevne og spesifikke sveisekrav, kan man ikke velge utstyr utelukkende basert på materialnavnet.
For eksempel er laser-sveiseprosesser for materialer som rustfritt stål og karbonstål relativt modne, mens materialer som aluminium og kobber – som kjennetegnes ved høy reflektivitet og høy termisk ledningsevne – krever vanligvis høyere laserstyrke og mer nøyaktige sveiseparametre.
Når materialet er identifisert, må også arbeidsstykkets tykkelse tas i betraktning. For samme materiale skiller svekreaksjonene for et 1 mm tynt ark seg betydelig fra de for en 5 mm tykk plate. Ved tynne ark er hovedfokuset varmetilførsel, gjennombrenning og kontroll av deformasjon; ved middels til tykke plater flyttes fokuset til sveisespenning, svekehastighet og om trådtilførsel er nødvendig. Derfor kan effekten til en lasersveiseapparat ikke bestemmes isolert fra materialet og tykkelsen; valgprosessen bør helhetlig ta hensyn til kombinasjonen «materiale + tykkelse + sveifugekonfigurasjon + svekehastighet».
II. Valg av utstyr basert på sveifugekonfigurasjon og produksjonsmetode
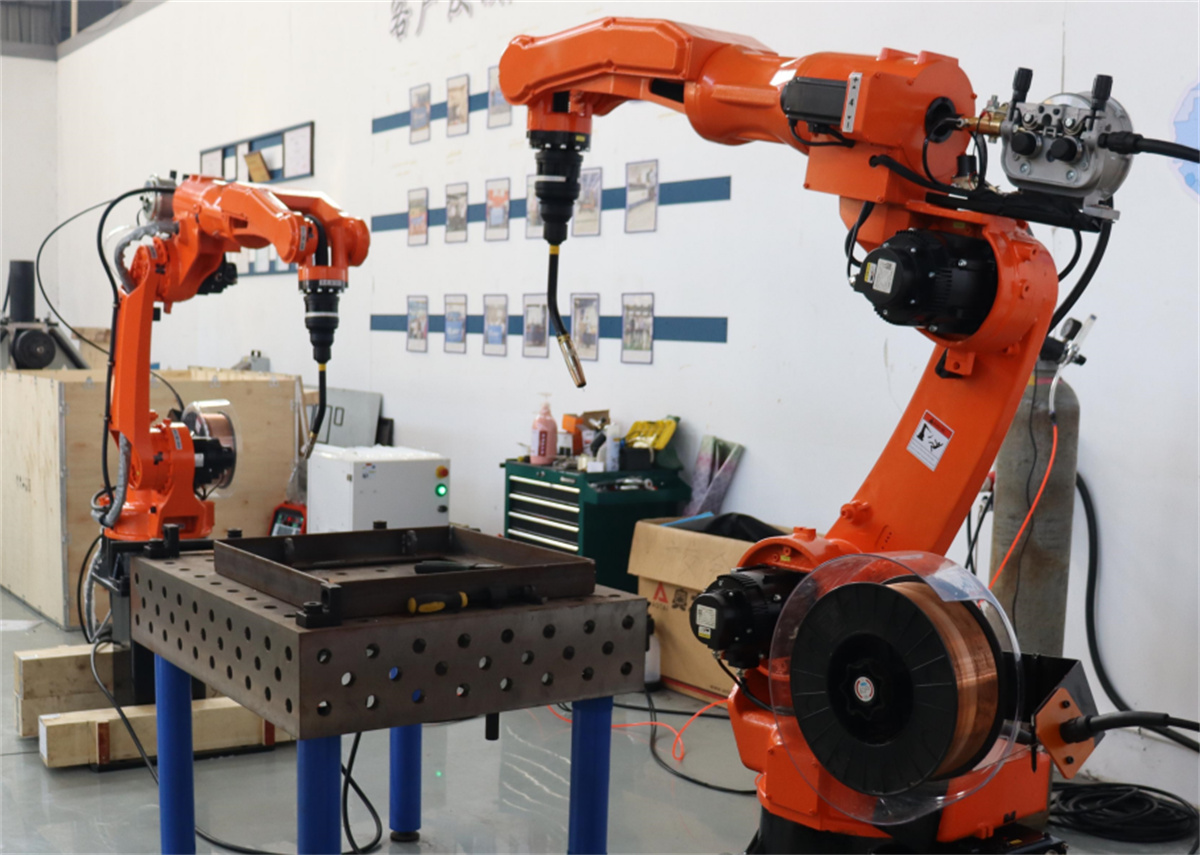
Utenfor materiale og tykkelse er konfigurasjonen av sveiseforbindelsen en annen avgjørende faktor ved valg av lasersveiseutstyr. For vanlige lineære sveiser – som de som finnes i platemetallassemblier, kabinetter eller rammer – er standard lasersveiseutstyr vanligvis tilstrekkelig. For produkter som understell, skap eller dørpaneler som har mange indre og ytre hjørner, må man ta hensyn til det operasjonelle rommet som sveisebrenneren krever, samt behovet for en «wobble»- (stråleoscillasjons-)sveisefunksjon. Hvis et arbeidsstykke innebärer komplekse kurver eller svært gjentatte sveisebaner, bør et robotstyrt lasersveisesystem vurderes.
Videre bør valget mellom en håndholdt laserløsner og et robotstyrt laserløsningsystem baseres på bedriftens spesifikke produksjonsmodell. Håndholdte laserløsnere gir operativ fleksibilitet og er derfor godt egnet for produksjonsmiljøer med stor produktvariasjon, små seriestørrelser og hyppige endringer i arbeidsstykkets design. Robotstyrt laserløsningssystemer er derimot mer egnet for scenarier med standardiserte produkter, større seriestørrelser, faste sveiveier og krav til høy gjennomstrømning (kort syklustid). Ingen av typene er per definisjon «bedre» enn den andre; de er i stedet utformet for å imøtekomme ulike produksjonsbehov.
III. Hvordan velge laserløsningskraft?
Laserstyrke er en viktig parameter som ofte undersøkes under utstyrsinnkjøp, men det er feil å anta at «høyere styrke alltid gir bedre sveiseresultater». For eksempel kan de optimale parameterne for sveising av 2 mm tykke arbeidsstykker variere betydelig for rustfritt stål, karbonstål, aluminiumslegering eller sinkbelagt platemetall. Derfor må styrkeangivelsen velges ut fra materialet, tykkelsen, skjønnskonfigurasjonen, sveihastigheten, om tilleggs-tråd brukes og den ønskede estetiske overflaten på det ferdige produktet.
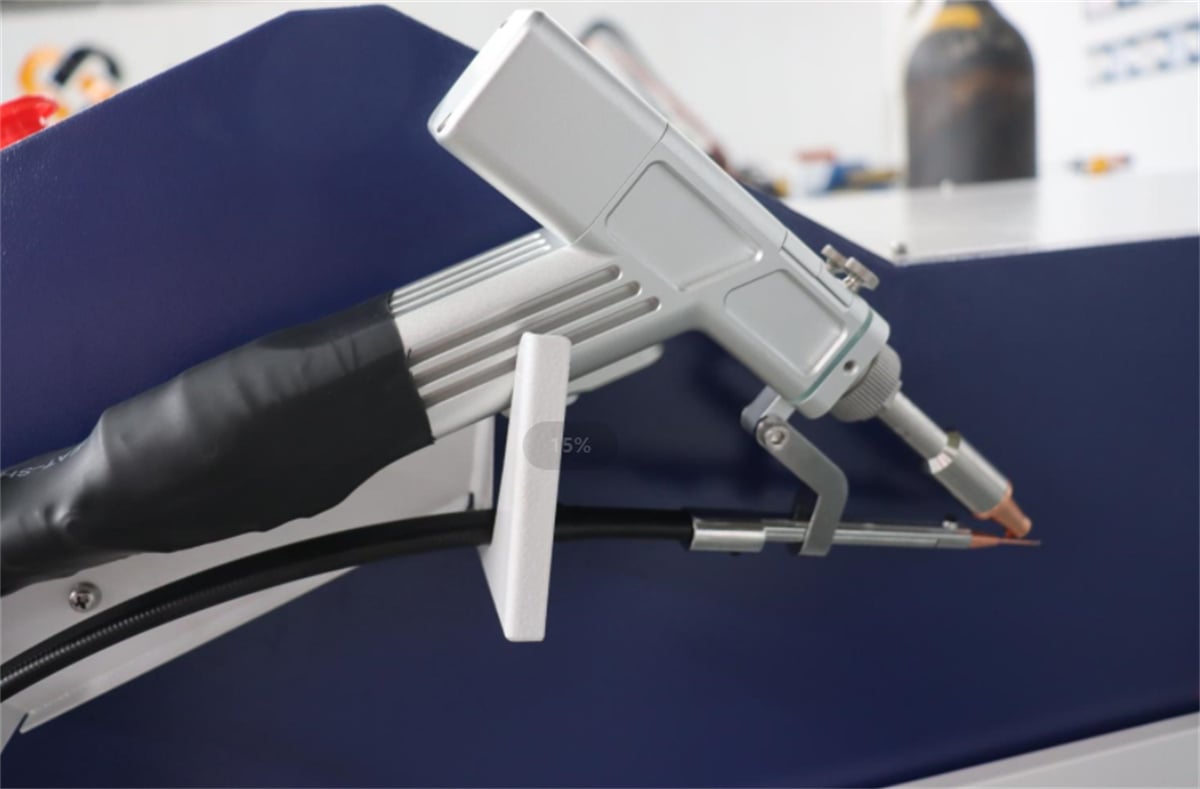
Når utstyr kjøpes, er det mer effektivt å gi spesifikke detaljer enn å bare spørre en produsent: «Har dere et modell på 2000 W eller 3000 W?». Det inkluderer materiale, tykkelse, svesteposisjon, bilder av sveifuger og målsveihastighet. Å levere faktiske arbeidsstykker til testing vil føre til enda mer nøyaktig utstyrsvalg. Til slutt er et selskaps viktigste bekymring om utstyret kan oppfylle produksjonskravene konsekvent – ikke bare effektratingen som står på maskinens typeskilt.
IV. Valg mellom luftkjøling, vannkjøling og trådmatingsfunksjoner
Nåværende laser-sveiseutstyr bruker vanligvis enten luftkjøling eller vannkjøling. Luftkjølte laser-sveiseutstyr er generelt kompakt og transportabelt, noe som gjør dem ideelle for håndverksbehandling, platemetallfremstilling, småseriefremstilling og applikasjoner der utstyret må flyttes hyppig. Vannkjølte laser-sveiseutstyr, som avgir varme via et sirkulerende kjølesystem, er bedre egnet for langvarig, kontinuerlig drift og produksjonsmiljøer med høy kapasitet. Derfor er verken luftkjøling eller vannkjøling i seg selv overlegen; valget bør baseres på faktorer som laser-effekt, kontinuerlig driftstid, produksjonsmiljøet og den spesifikke bruksmåten.
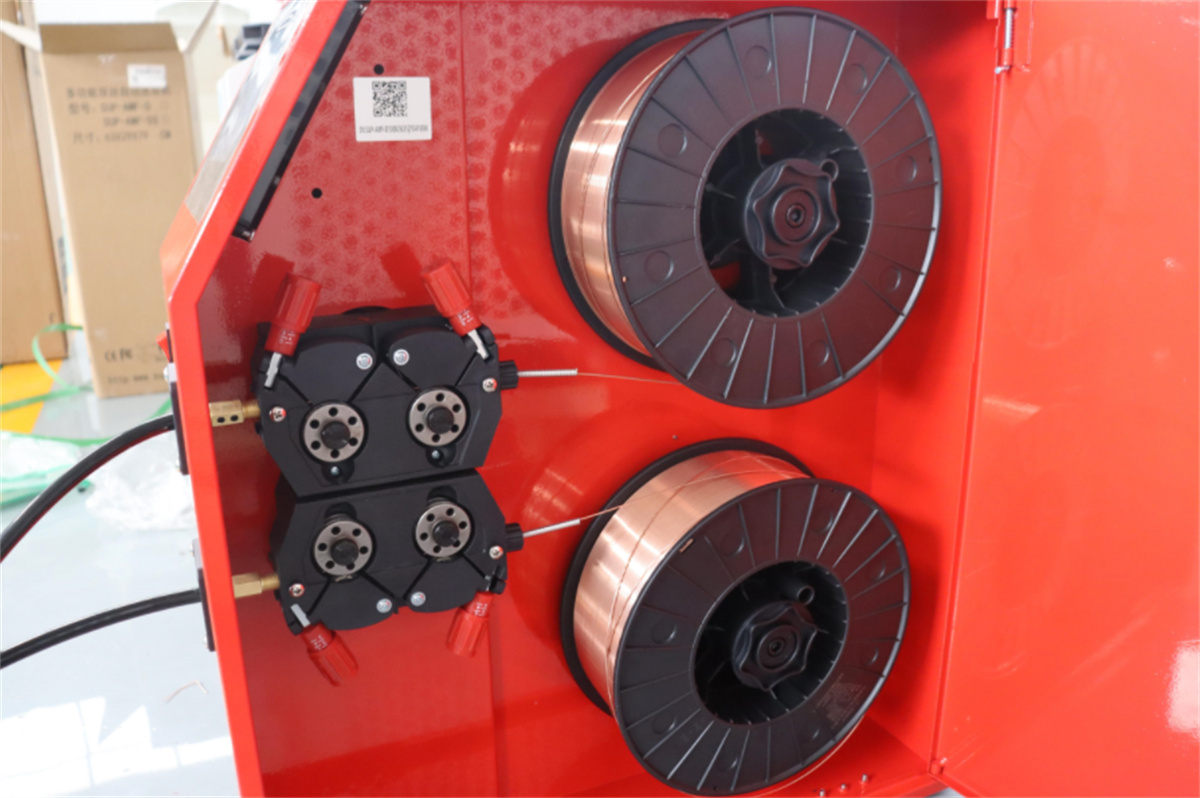
Behovet for et automatisk trådtilførselssystem avhenger først og fremst av monteringsgapet til arbeidsstykkene og kravene til sveiseskjøten. For arbeidsstykker med høy monteringsnøyaktighet og minimale gap er sveising uten fylltråd ofte tilstrekkelig. Hvis det derimot er gap i sveiseskjøten, eller hvis det er nødvendig å øke sveiseopphøyningen (perlehesten) eller forbedre perleprofilen, bør man vurdere laser-sveiseutstyr med et automatisk trådtilførselssystem.
V. Se forbi kjøpsprisen: Vurder totalkostnaden ved eierskap
Når du kjøper en lasersveiseautomat, er den oppgitte prisen bare én del av totalkostnaden. Du må også ta hensyn til utgifter knyttet til arbeidskraft, beskyttelsesgass, forbruksgoder, vedlikehold, energiforbruk og potensiell nedetid. En maskin med lavere innledende kjøpspris kan faktisk ikke føre til lavere produksjonskostnader dersom den har langsom sveisehastighet, høye krav til arbeidskraft eller hyppige vedlikeholdsbehov.
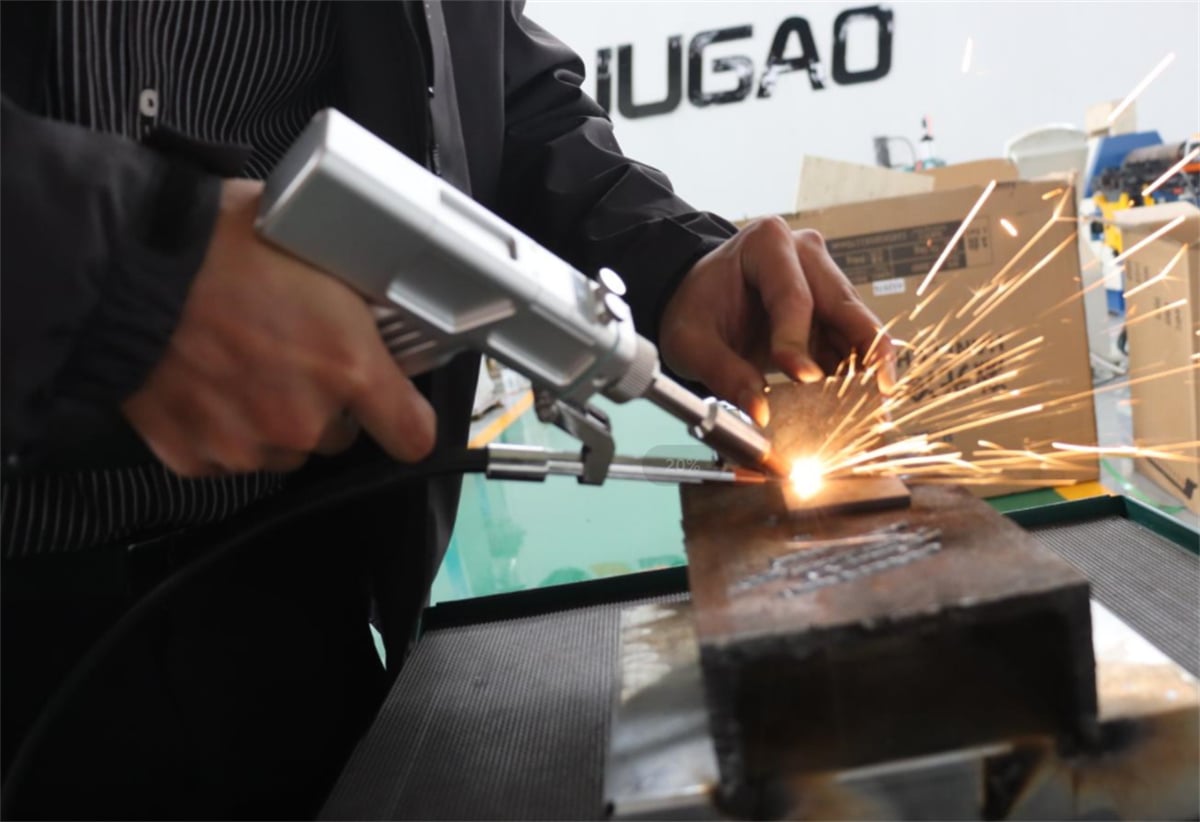
Derfor er det rådgivende å gjøre en grundig beregning ved valg av laser sveiseutstyr. Beregningen bør inkludere: utstyrsinvestering, lønnskostnader, driftskostnader, vedlikeholdskostnader og produksjonseffektivitet. For bedrifter som driver med serietilvirkning er det også avgjørende å vurdere automatiseringsnivået og mulighetene for fremtidige oppgraderinger av produksjonslinjen. Ved valg av utstyr bør man ikke bare fokusere på den opprinnelige kjøpsprisen, men heller vurdere hvor mye utstyret kan spare i produksjonskostnader over tid.
VI. Hvorfor er prøvesveising avgjørende før kjøp av laser sveiseutstyr?
Laser sveising tilbyr høy prosessanpassningsevne; likevel kan samme laser effekt gi ulike resultater avhengig av materialet, tykkelsen og konstruksjonsdesignet til arbeidsstykket. Derfor er det avgjørende å utføre prøvesveising på faktiske arbeidsstykker før kjøpet endelig fastsettes.
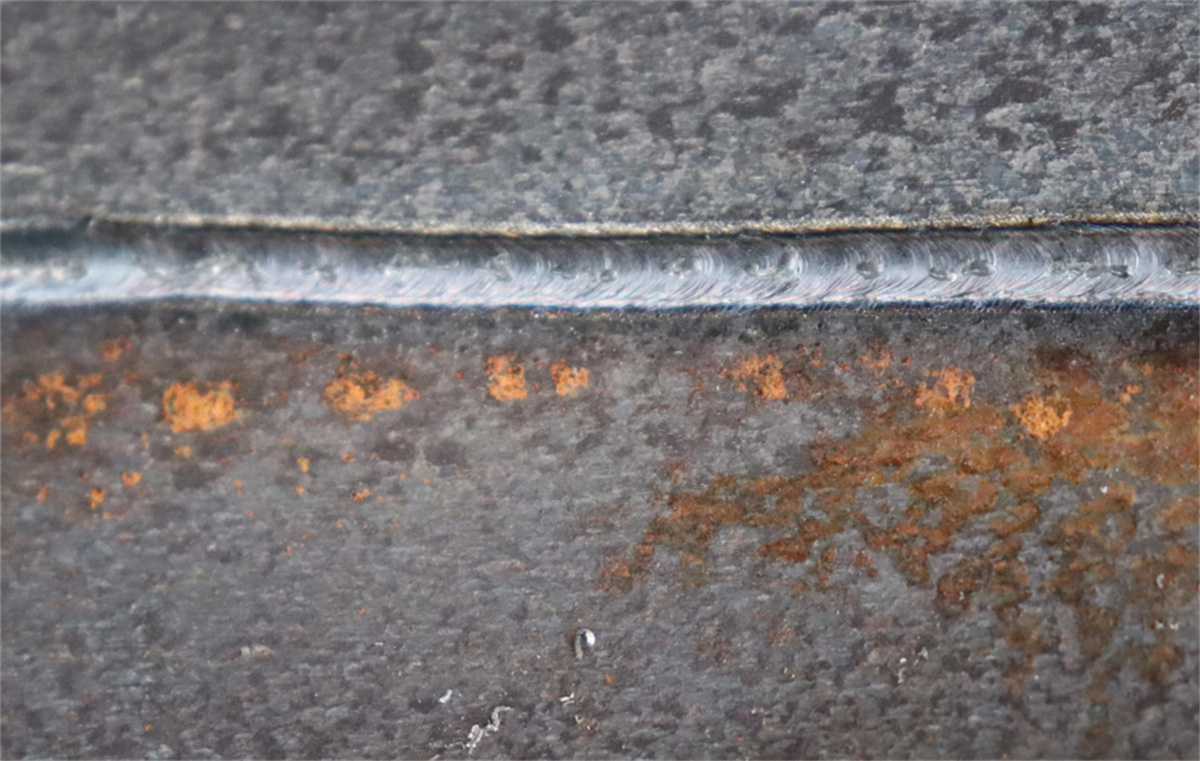
Under prøvevekling bør du legge spesiell vekt på faktorer som sveisepenetrasjon, sveisebead-profil, sveisehastighet, risiko for gjennombrenning, arbeidsstykkedistorsjon, overflatens fargeendring og om etterbearbeiding av sveisen (sliping) er nødvendig. Under seriefremstilling bør du også måle sveisetiden per enhet for å avgjøre om utstyret kan oppfylle ditt krav til produksjonsyklus (throughput).
Prøvevekling på faktiske arbeidsstykker gir langt mer verdifull innsikt enn enkel sammenligning av utstyrsdata.
VII. En ramme for valg av lasersveiseutstyr
Når bedrifter skal velge lasersveiseutstyr, kan de følge denne logiske rekkefølgen: Materiale → Tykkelse → Sveiseforbindelseskonfigurasjon → Produktmengde → Sveisehastighet → Automatiseringsnivå → Laserstyrke → Kjølemetode → Trådtilførselskrav → Praktisk prøvevekling.
For produksjonsscenarier med små serier, stor produktvariasjon og hyppige endringer av arbeidsstykker er en håndholdt laserløsner ofte det beste valget. Omvendt er et robotisert laserløsningsystem mer egnet for standardiserte produkter med store ordervolumer og faste løsningsbaner. Hvis utstyret må være mobilt, anbefales et luftkjølt system; for langvarig, kontinuerlig produksjon er et vannkjølt system å foretrekke. Til slutt bør den endelige utstyrskonfigurasjonen baseres på resultatene fra tester utført på faktiske arbeidsstykker.
VIII. Laserløsningsmaskiner: Tilpassede løsninger for dine spesifikke arbeidsstykker
Som produsent av utstyr for laserløsing tilbyr vi et bredt spekter av løsninger – inkludert håndholdte laserløseutstyr, luftkjølte og vannkjølte lasersystemer for løsing, automatiserte lasersystemer med trådtilførsel samt robotiserte laserløseceller – tilpasset dine spesifikke krav til materialer, arbeidsstykketykkelse, leddkonfigurasjon, produksjonsvolum, lysesekvenshastighet og automatiseringsbehov.
Hvis du er i ferd med å velge en laserløsemaskin, trenger du ikke å bekymre deg for spesifikke wattverdier eller prispunkter med én gang. Send oss gjerne bilder av dine arbeidsstykker, opplysninger om materialer og tykkelse, eller selve delene. Vi tilbyr gratis vurdering av lyeseprosessen og prøveløsing, slik at vi kan anbefale det ideelle utstyret og de optimale driftsparameterne basert på reelle lyeseresultater – noe som hjelper ditt selskap med å redusere kostnadene knyttet til utvalg av utstyr og prøveløsing av prosesser.

