





Waarom treedt instabiliteit op bij het lasersnijden van koper?
Wanneer het materiaal reflecterend is en warmte goed geleidt, is onstabiel snijden van koper een van de grootste uitdagingen die ik tegenkom. Koper gedraagt zich onder de laser volstrekt anders dan koolstofstaal of roestvrij staal, en zelfs een minimale afwijking in de instellingen kan onvoorspelbare resultaten opleveren. Als u sneden ziet die niet stabiel blijven, randen die slecht uitvallen of onderbrekingen die plotseling de productie stoppen, bent u hier aan het juiste adres. In dit artikel geef ik de belangrijkste oorzaken van deze instabiliteit weer en leg ik uit hoe u het proces beter kunt beheersen onder werkelijke fabrieksomstandigheden.
Wat onstabielheid bij het lasersnijden van koper echt betekent
Waarom koper moeilijk te snijden is
Koper is zeer reflecterend en geleidt warmte uitzonderlijk goed, waardoor de laserenergie niet zoals het hoort wordt opgenomen. Het resultaat is een ongelijkmatig smeltproces en een onvoorspelbare snede, vooral bij dikker platen.
Het probleem met het opnemen van energie
Omdat koper een groot deel van het laserlicht terugkaatst, springt de daadwerkelijk geabsorbeerde energie voortdurend heen en weer. Dit is precies wat de onstabielheid bij koper in stand houdt, vooral wanneer de instellingen niet correct zijn afgesteld.
Belangrijkste oorzaken van onstabielheid bij het lasersnijden van koper
De hoge reflectiviteit van koper
Koper kaatst het grootste deel van de lichtbundel terug, vooral bij lagere golflengten. Dat vermindert de bruikbare energie en leidt tot onregelmatig snijden.
Vermogen en frequentie onjuist ingesteld
Als het laser vermogen te laag is, gaat de snede niet volledig door. Stel het te hoog in, en er kan te veel smelten optreden en een sleutelgat ontstaan dat niet stabiel blijft. In beide gevallen wordt het snijden onstabiel.
Onstabiele hulpgasstroom
Het hulpgas duwt de gesmolten metalen weg. Als de druk varieert of het verkeerde gas wordt gebruikt, wordt de smelt niet goed verwijderd en worden de snijkanten ongelijkmatig.
Stralenkwaliteit en focus buiten lijn
Een verkeerde focuspositie of een straal met verminderde kwaliteit verlaagt de energiedichtheid op het snijpunt, wat de instabiliteit duidelijk verhoogt.
Warmteopbouw in dik koper
Door de uitstekende warmtegeleidingsvermogen van koper verspreidt de warmte zich snel, waardoor het moeilijk is om een stabiele smeltbad te handhaven in dik materiaal.
Hoe koperlaser-snijinstabiliteit te verminderen
Pas de laserparameters zorgvuldig aan
Ik vertel operators altijd om het vermogen, de puls frequentie en de snijsnelheid af te stemmen op de materiaaldikte. Kleine aanpassingen kunnen het proces aanzienlijk stabielere maken.
Kies de juiste golflengte en lasertype
Vezellasers met de juiste instellingen werken meestal beter op koper, omdat ze de energie voller absorberen dan oudere lasertypes.
Houd het assist-gassysteem stabiel
Een constante gasdruk handhaven en stikstof van hoge zuiverheid gebruiken helpt de smelt te verwijderen en de schommelingen in de snede te dempen.
Handhaaf de juiste focuspositie
Regelmatig de snijkop kalibreren zorgt ervoor dat de straal precies op het oppervlak van het materiaal is gefocust, zodat de energie gelijkmatig wordt afgeleverd.
Verbeter het onderhoud en de uitlijning
Schone optica, een stevige mechanische constructie en correct uitgelijnde snijkoppen werken samen om de instabiliteit bij koper te verminderen.
Best practices voor stabiel kopersnijden
Voer testsneden uit voordat u in productie gaat
Ik raad altijd aan om monsterstukken te snijden om te controleren of de instellingen stabiel blijven, voordat u begint met een volledige productierun.
Bekijk het proces in real time
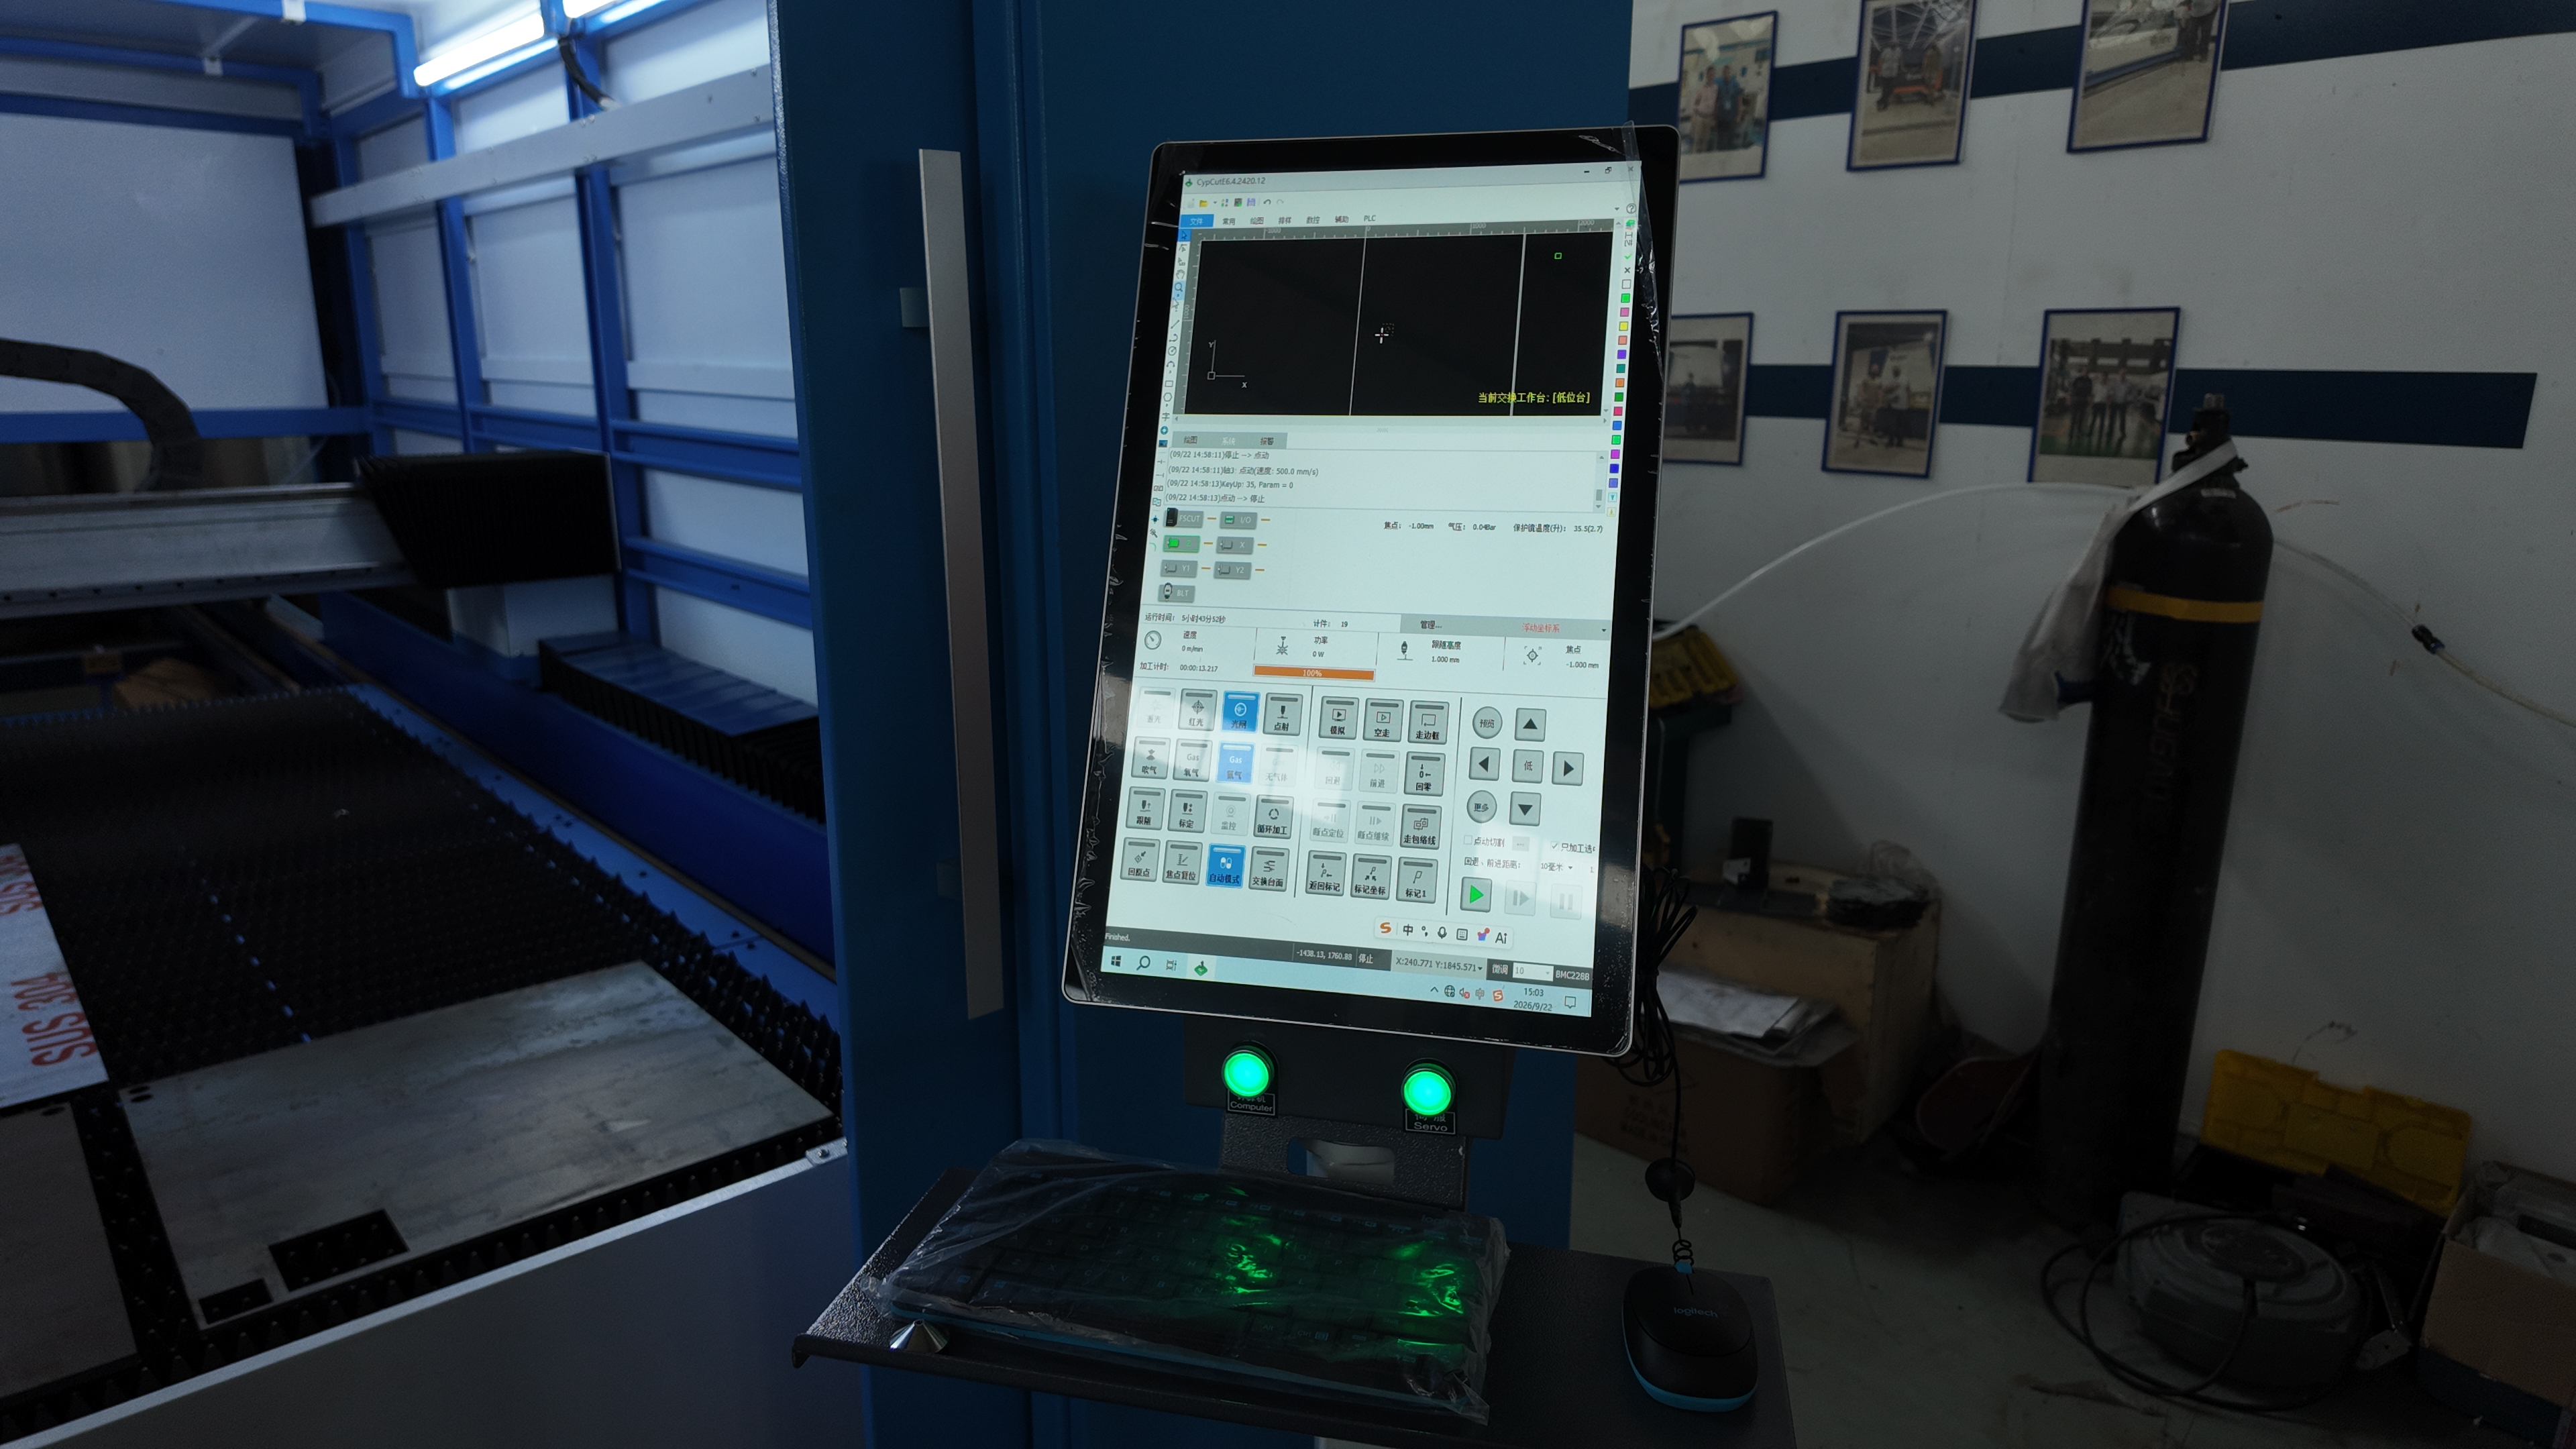
Moderne CNC-systemen laten u de snijomstandigheden volgen terwijl ze zich voordoen, wat helpt om instabiliteit vroegtijdig te detecteren en snel te corrigeren.
Gebruik verbruiksartikelen van goede kwaliteit
Doppen, lenzen en beschermende ramen moeten in goede staat blijven, zodat de laserstraal zonder variatie wordt afgeleverd.
Veelgestelde vragen
Waarom is koper moeilijker te snijden dan staal?
Koper reflecteert meer laserenergie en dissipeert warmte sneller, waardoor stabiel snijden moeilijker te behouden is.
Kan instabiliteit bij het lasersnijden van koper volledig worden geëlimineerd?
Niet volledig, maar met de juiste parameterafstelling en adequate onderhoud van het systeem kan deze aanzienlijk worden verminderd.
Is stikstof beter dan zuurstof voor het snijden van koper?
Ja. Stikstof is de gebruikelijke keuze om schonere, stabielere sneden te verkrijgen bij het bewerken van koper.
Leidt hogere laserkracht altijd tot meer stabiliteit?
Niet altijd. Stabiliteit ontstaat door het evenwicht tussen kracht, snelheid, focus en gasregeling.
Conclusie
Om instabiliteit onder controle te houden bij het snijden van koper zijn afgestemde parameters, een stabiele hulpgasvoorziening, juiste focuscalibratie en consistente onderhoudsmaatregelen voor de machine vereist. Zodra u begrijpt hoe koper laserenergie absorbeert, kunt u de snijstabiliteit aanzienlijk verbeteren en betere productieresultaten behalen.
Als u meer technische ondersteuning of hulp bij het afstemmen van de machine nodig hebt, kunt u gerust contact opnemen met het JUGAO-team.

