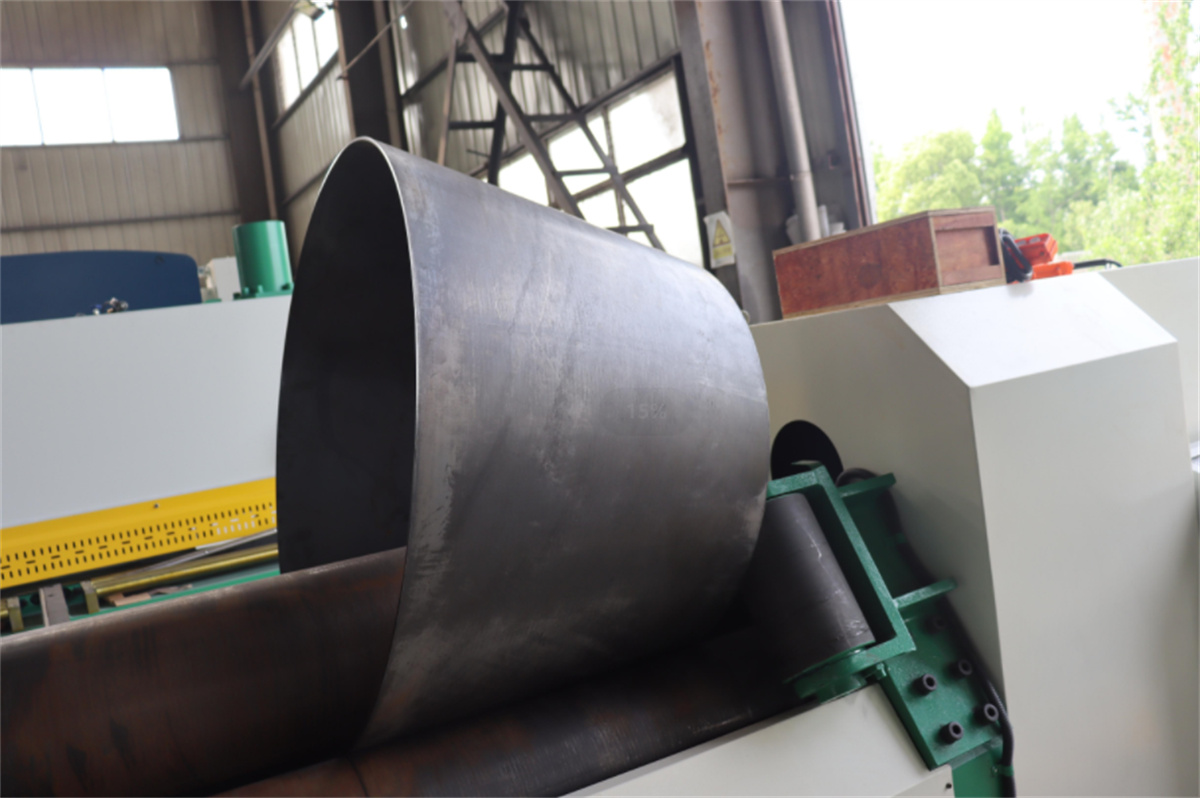
Wat is de structurele samenstelling van de drie-rollen CNC-plaatrolmachine en hoe worden kegels gewalsd?
De drie-rollen-plaatrolmachine is een vormgevende gereedschapsmachine die continue puntbuiging van platen uitvoert. Deze machine kan metalen platen binnen een bepaald bereik tot cirkelvormige, boogvormige en conische onderdelen rollen.
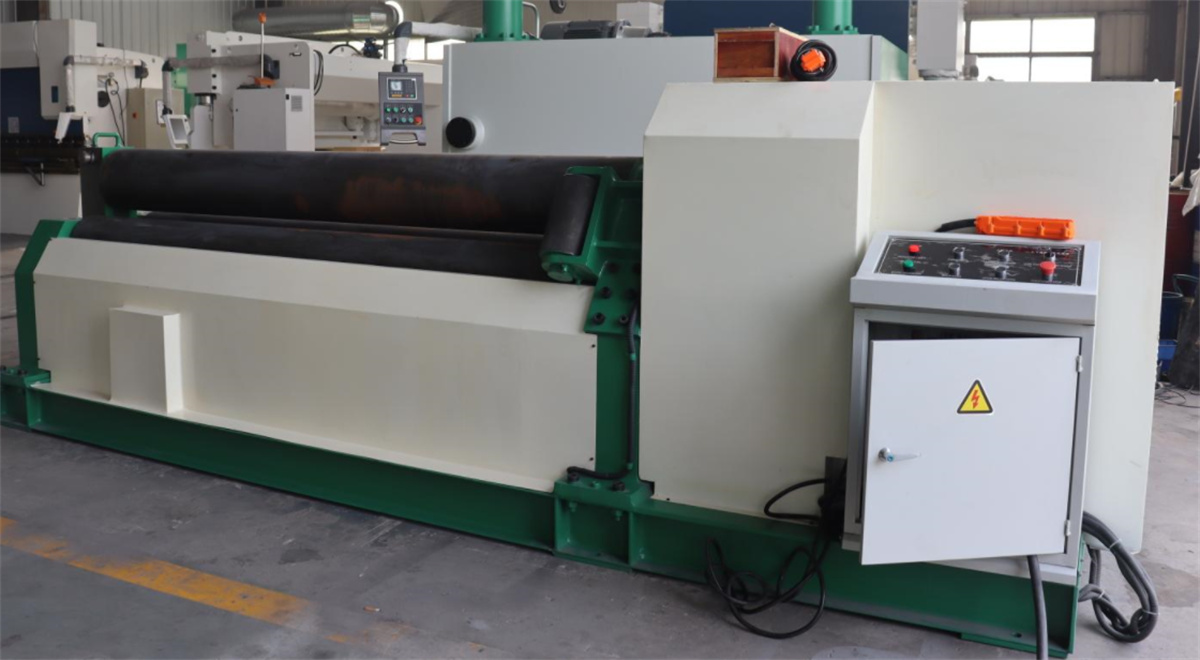
De zes belangrijkste structurele onderdelen van de drie-rollen-plaatrolmachine:
(1) Boven- en onderrollen: Dit zijn belangrijke onderdelen van de plaatrolmachine, vervaardigd uit gesmeed hoogwaardig koolstofstaal.
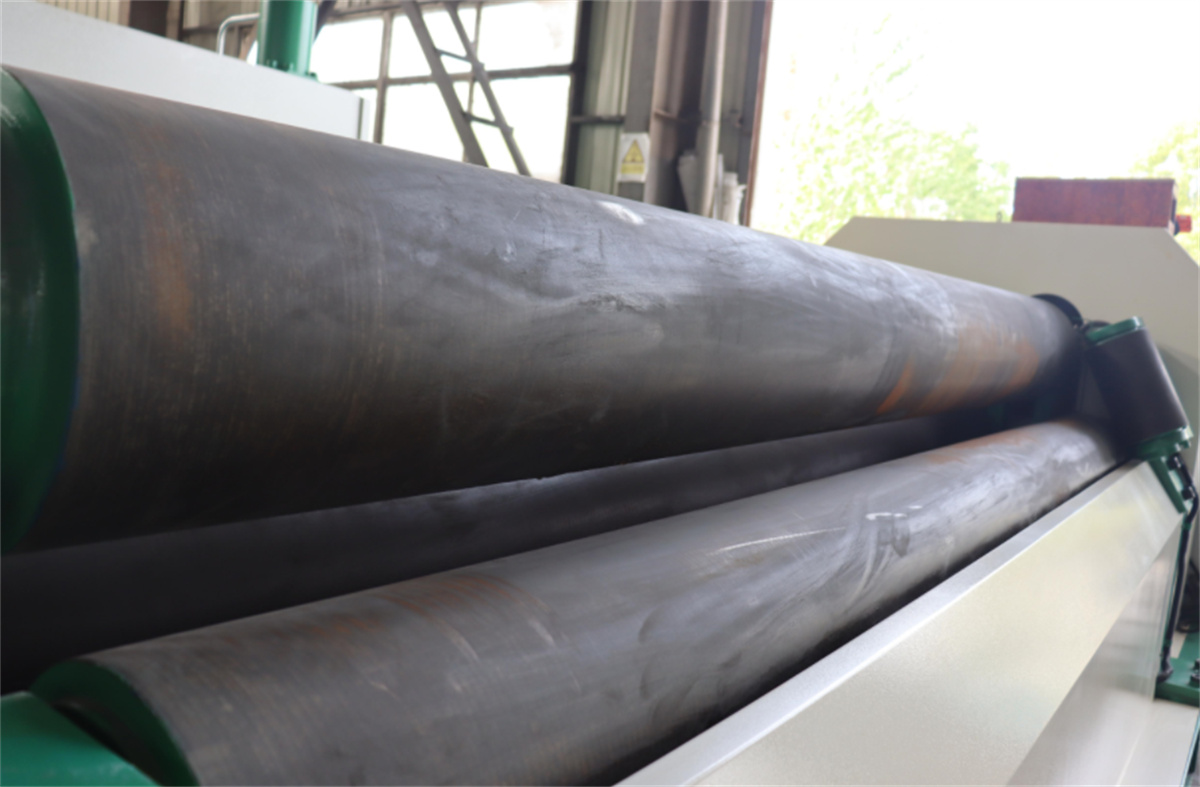
(2) Frame: Er is één linker- en één rechterframe; het lager van de onderrol is op het frame gemonteerd. Binnen het frame bevindt zich een vierkante bout met moer, waarvan het bovenste uiteinde scharnierend verbonden is met de lagerbehuizingen aan beide uiteinden van de bovenrol.
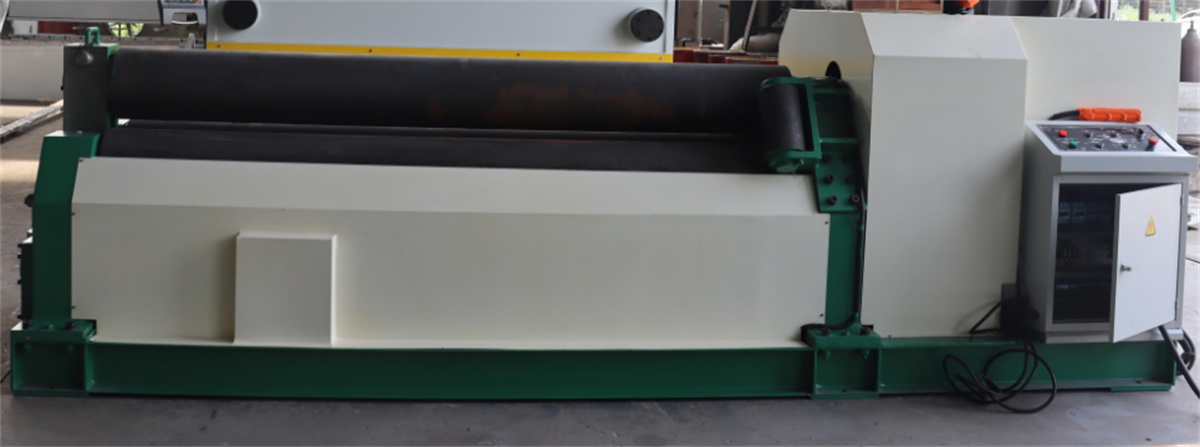
(3) Versnellingsbak: Een ZSY280-versnellingsbak met harde tandoppervlakken is op de kanaalstaalbasis geïnstalleerd, samen met de onderlegplaat.
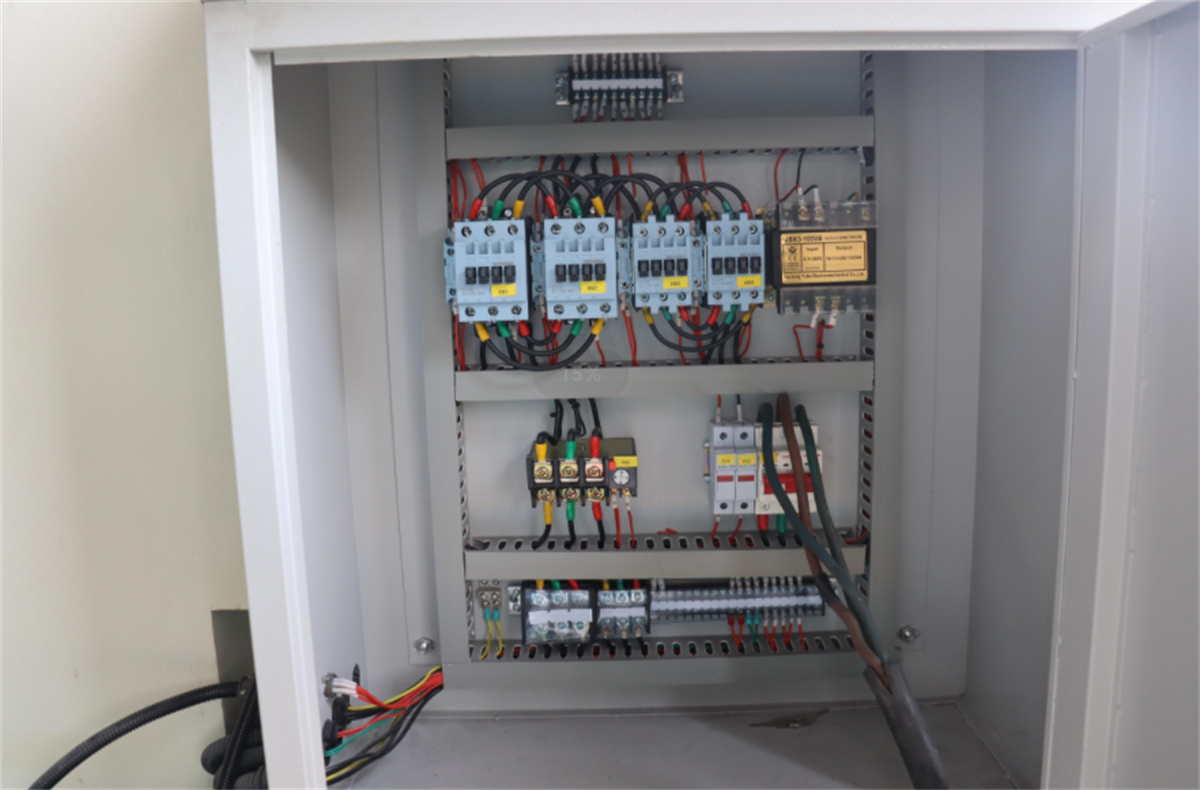
(4) Elektrisch gedeelte: Alles is geïnstalleerd in een besturingskast voor eenvoudige bediening.
(5) Afloadapparaat: Dit is aan de zijkant van de versnellingsbak geïnstalleerd om de bovenrol te balanceren tijdens het afloaden; het afloaden en herstellen geschiedt via de oliecilinder.
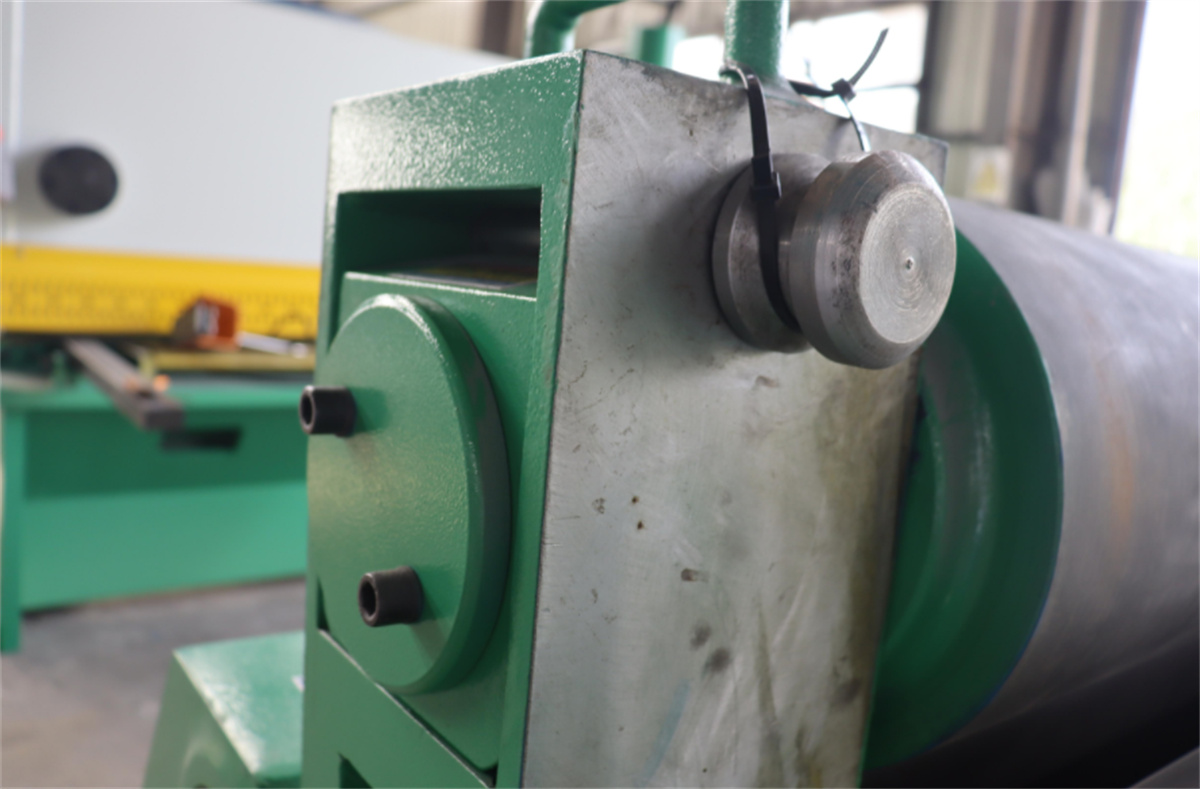
(6) Basis: Vervaardigd uit gelast staal en stalen platen. Het frame, de versnellingsbak, de motor enz. worden hierop gemonteerd om een geheel te vormen.
Hoe gebruikt u een CNC-plaatbuigmachine met drie rollen om conische werkstukken te bewerken?
1. Over het algemeen kunnen plaatrolmachines kegels met een kleine taper (30 graden) rollen. Het belangrijkste punt bij het rollen van kegels is dat de lineaire snelheid van de grote en kleine uiteinden vrijwel gelijk is. Aangezien de lineaire snelheid van de bovenste rol hetzelfde is, moet de lineaire snelheid van het grote uiteinde worden geregeld. Het is nog eenvoudiger als u een kegelinstelling hebt.
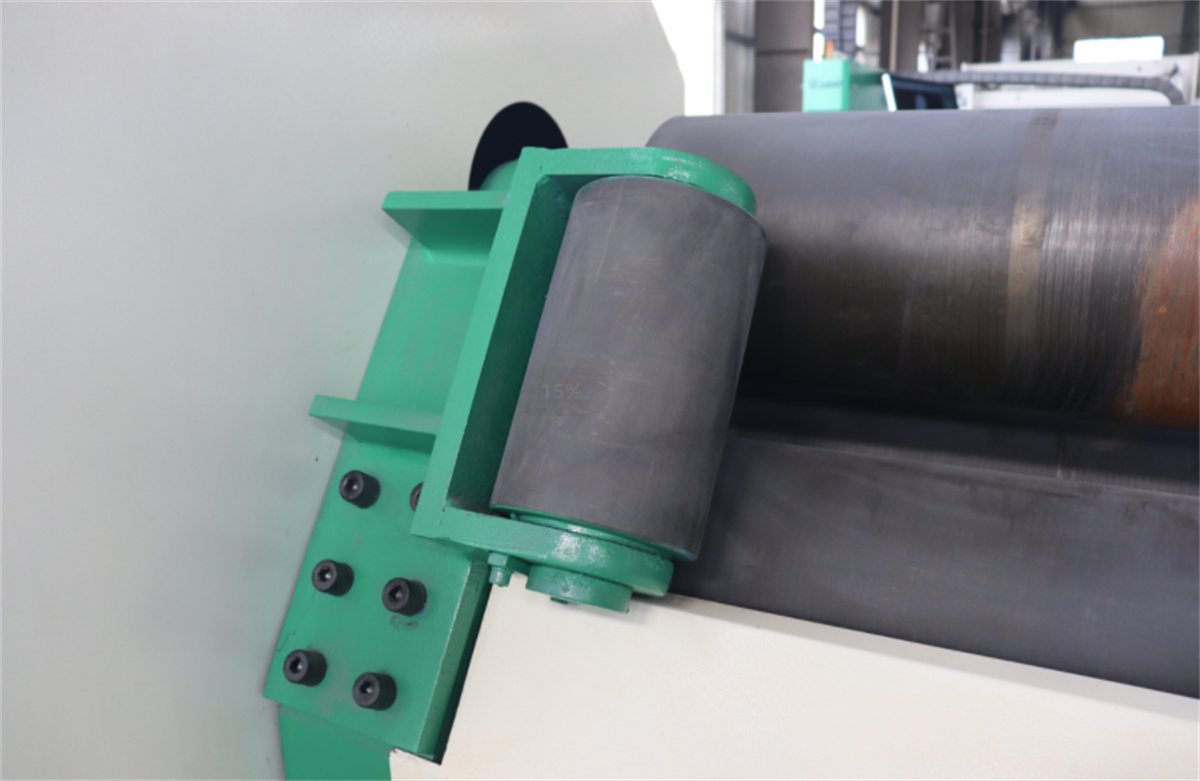
2. Verhoog één uiteinde van de buis op de plaatrolmachine, plaats het kleine getaperde oppervlak aan de lage kant en blijf tijdens het rollen het grote uiteinde verplaatsen; de snelheid van het grote uiteinde moet worden versneld. Voeg een zijwielaandrijving voor kegels toe aan een gedeelte van de rol. Er zijn twee kegels gemonteerd aan beide zijden van de onderste rol van de plaatrolmachine. Tijdens het rollen wordt het kleine uiteinde tegen de kegel aangedrukt, waardoor de rand van het kleine uiteinde zich naar binnen beweegt tegen de kegel aan.
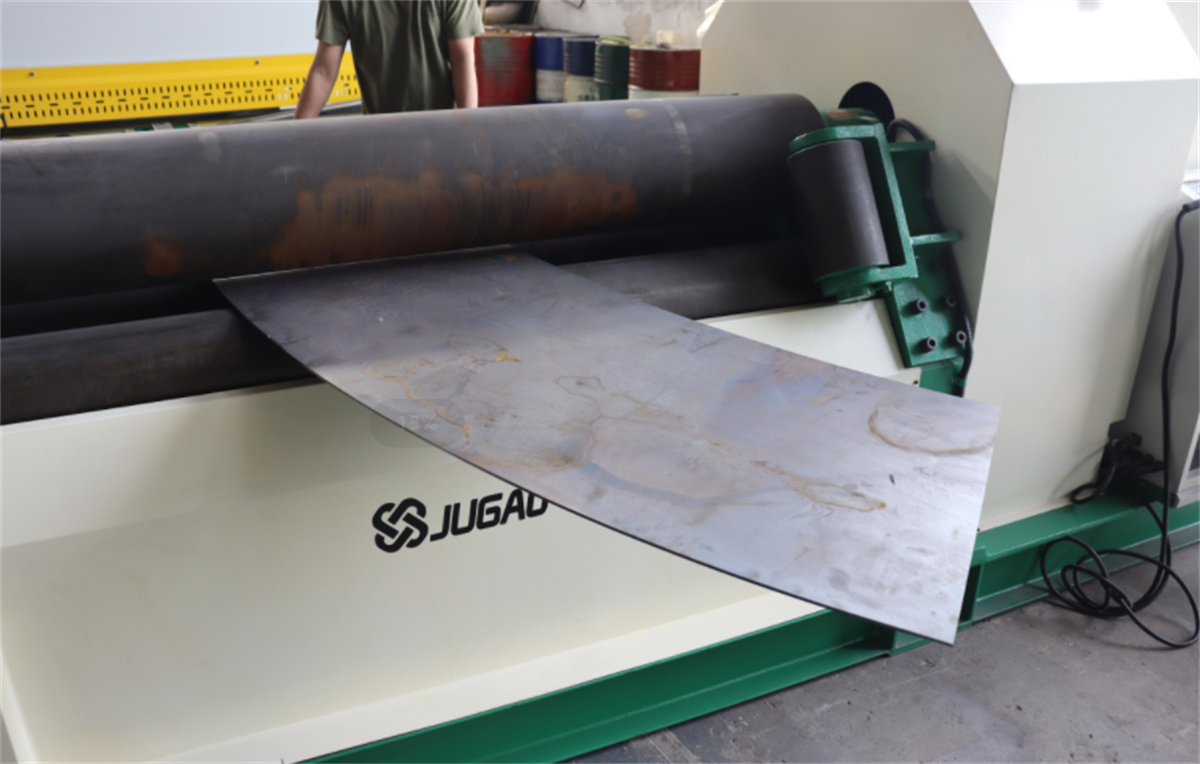
De rol heeft een bepaalde helling, en de zijdelingse kracht is zeer groot tijdens het rollen. Er moet een zijdelingse vertragingsversnellingstand worden toegevoegd, en het tandwiel moet worden gegeerd. Indien de diameter klein is, de plaat dun is en de rol lang is, kunnen de drie rollen worden uitgevoerd als kegelvormige rollen, maar de vereiste boog moet nauwkeurig worden berekend.
3. Stel de synchroonas af met een kegelvormig apparaat. Voordat de plaatrolmachine wordt afgerond, moet eerst de rechte rand van de cilinder worden verwijderd. De lengte van deze rechte rand varieert afhankelijk van het model en het type plaatrolmachine. Deze kan worden vastgesteld door te verwijzen naar de handleiding van de apparatuur.