





Wat is het verschil tussen puntlasapparaten en laserlasapparaten?
In de metaalbewerking en -productie zijn zowel puntlasapparaten als laserlasapparaten veelgebruikte soorten lasapparatuur; ze verschillen echter aanzienlijk wat betreft lasprincipes, geschikte toepassingen, apparatuurconstructie en productiemethoden.
Voor bedrijven die op zoek zijn naar fabrikanten van lasapparatuur is de eerste stap bij het kiezen uit de diverse opties op de markt om het verschil tussen puntlassen en laserlassen te begrijpen. De apparatuur moet worden geselecteerd op basis van specifieke productkenmerken en productievereisten, en niet eenvoudigweg op basis van de vraag welk type ‘beter’ is.
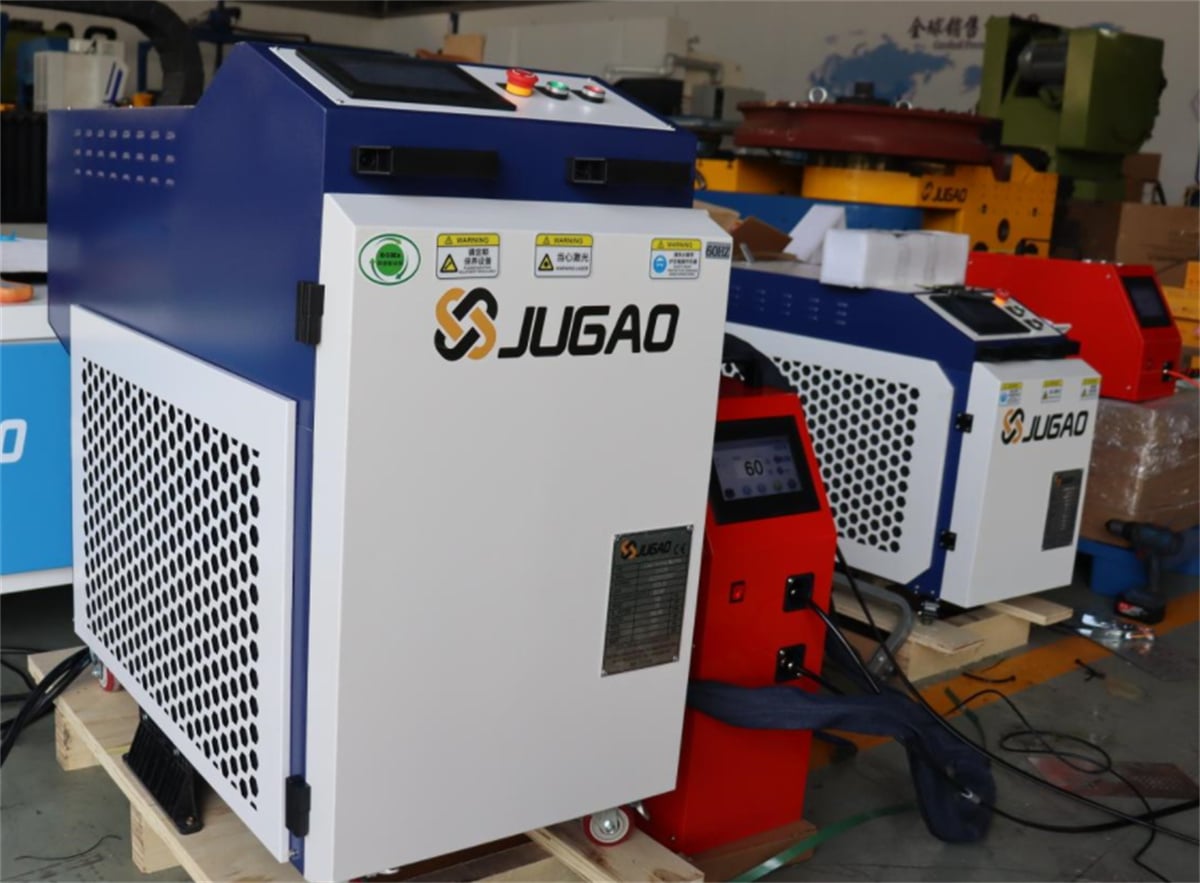
Wat onderscheidt puntlasapparaten precies van laserlasapparaten, en in welke situaties is elk type het meest geschikt?
I. Verschillende lasprincipes
Puntlasapparaten zijn een type weerstandslasapparatuur. Ze werken voornamelijk door druk uit te oefenen op het werkstuk via elektroden, terwijl tegelijkertijd een lasstroom erdoorheen wordt geleid; hierdoor ontstaat warmte op het contactgebied, waardoor een laspunt wordt gevormd.
Daarom vereist puntlassen doorgaans fysiek contact tussen de elektroden en het werkstuk. Het is goed geschikt voor producten waarbij verbindingen op specifieke, vaste punten nodig zijn.
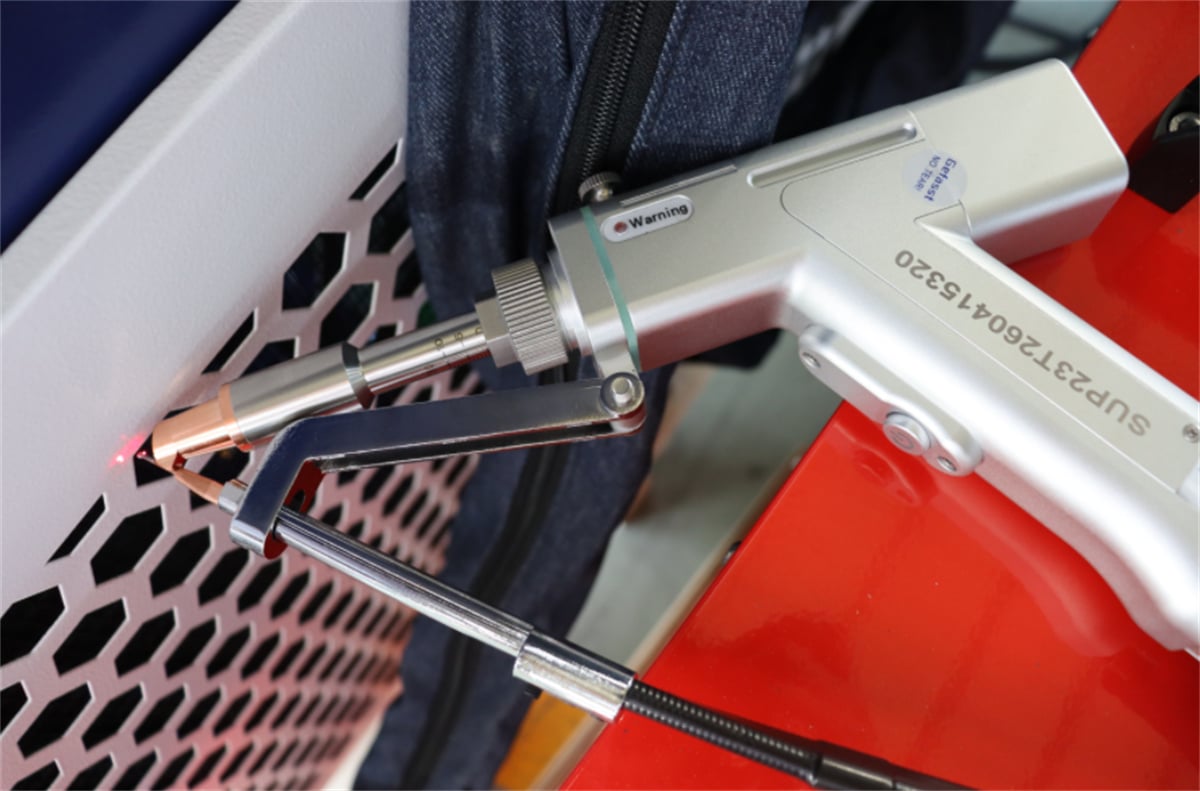
Laserlasermachines gebruiken daarentegen een laserstraal met een hoge energiedichtheid die op het oppervlak van het materiaal wordt gericht, waardoor de laszone snel smelt en een lasnaad vormt. Afhankelijk van de productstructuur kan laserlassen worden uitgevoerd als continu lassen, puntlassen of lassen langs een specifiek pad.
Eenvoudig uitgedrukt:
Puntlassen richt zich op ‘verbinden via lasspelden’, terwijl laserlassen zich richt op ‘verbinden via door de laser opgewekte smelting’.
Er bestaat geen eenvoudige een-op-een vervangingsrelatie tussen beide methoden; de werkelijke keuze hangt af van de productstructuur en de procesvereisten.
II. Voor welke producten zijn puntlasermachines het meest geschikt?
Puntlassen kenmerkt zich door hoge lasnelheid en geschiktheid voor meerpuntsverbindingen, waardoor het veelvuldig wordt toegepast in massaproductie.
Voorbeelden zijn:
Metaaldraadproducten en gaaspanelen;
Hardwarestansdelen;
Plaatmetaalconstructie-onderdelen;
Metalen onderdelen voor huishoudelijke apparaten;
Automotive-onderdelen;
Metalen connectoren voor elektronica en elektrische apparaten;
Metalen componenten voor batterijen en toepassingen op het gebied van hernieuwbare energie.
Voor bepaalde producten is het werkstuk ontworpen met meerdere vaste laspunten; het proces vereist eenvoudigweg nauwkeurige positionering van de boven- en onderlaag van het materiaal en het gebruik van elektroden om de lasverbinding tot stand te brengen. In dergelijke gevallen is puntlasapparatuur vaak de meest doorgedreven keuze.
III. Voor welke producten zijn laserlasapparaten het meest geschikt?
Een kenmerk van laserlassen is de geconcentreerde laszone; het laspad kan worden afgestemd op het structurele ontwerp van het product. Daarom wordt het veel gebruikt bij precisiebewerking van metaal, toepassingen waarbij hoge esthetische eisen worden gesteld en de productie van complexe structurele componenten.
Algemene toepassingen zijn:
Hardware en plaatmetaal: Lassen van metalen structurele onderdelen zoals roestvast staal en verzinkte platen;
Hernieuwbare energie en energieopslag: Batterijbehuizingen, metalen structurele onderdelen, enz.
Huishoudelijke apparaten en keukengerei: Metalen behuizingen, beugels en gerelateerde structurele onderdelen;
Precisie-elektronica-productie: Metalen onderdelen die hoge lasnauwkeurigheid en esthetische kwaliteit vereisen;
Automobielindustrie en onderdelen: Lassen van specifieke metalen structurele onderdelen en onderdelen.
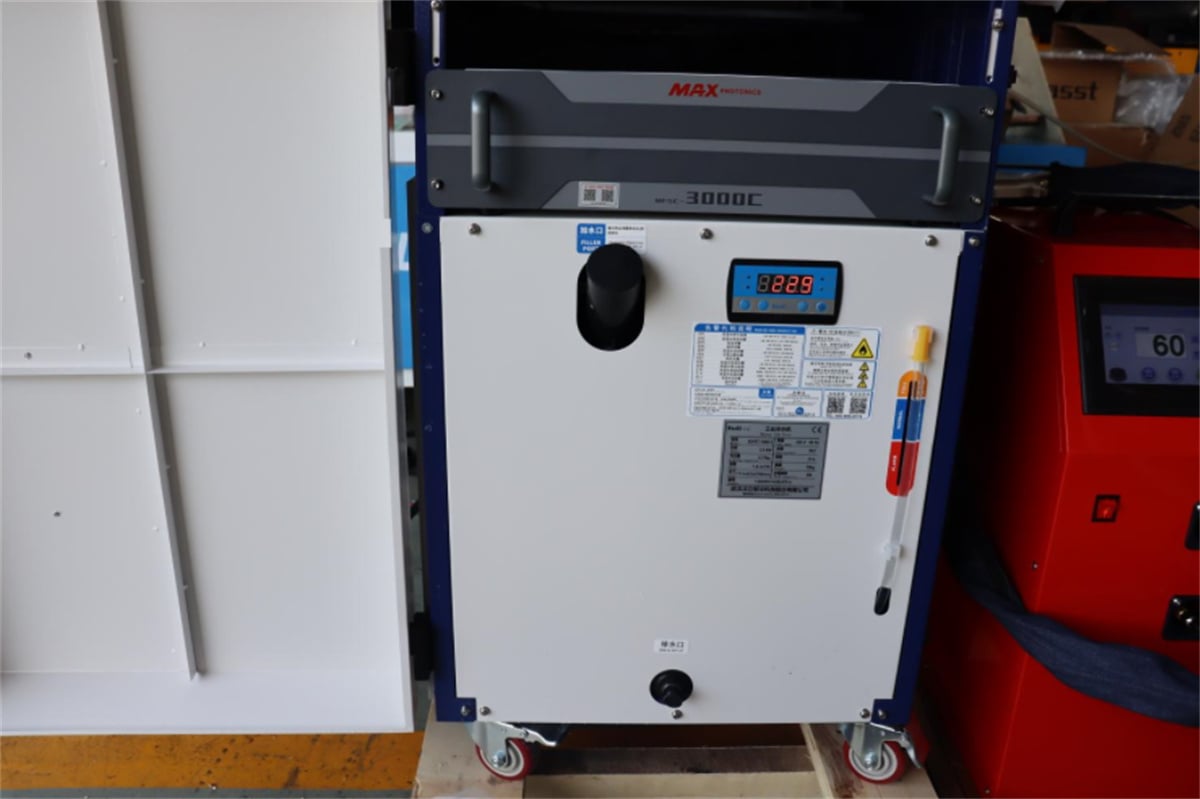
Laserlasapparatuur is verkrijgbaar in verschillende vormen, zoals handbediende laserlassers met automatische draadaanvoerders, luchtgekoelde laserlassers, vlakke "merkvrije" laserlassers, galvanometergebaseerde laserlassers en robotische laserlaswerkstations.
Daarom verwijst de term "laserlasser" niet naar één enkel type apparaat; de specifieke keuze hangt af van de productieprocesvereisten van het product.
IV. Hoe verschillen de productiemethoden van puntlassen en laserlassen?
Er zijn aanzienlijke verschillen in de productiemethoden tussen deze twee lasprocessen.
Puntlassen vereist doorgaans dat de elektrode contact maakt met het werkstuk; de laslocatie wordt beperkt door de constructie van de elektrode en de toegankelijkheid van het werkstuk. Voor producten die talloze laspunten vereisen, kan de productie-efficiëntie worden verbeterd via meerpuntslassen, gespecialiseerde gereedschappen of geautomatiseerde apparatuur.
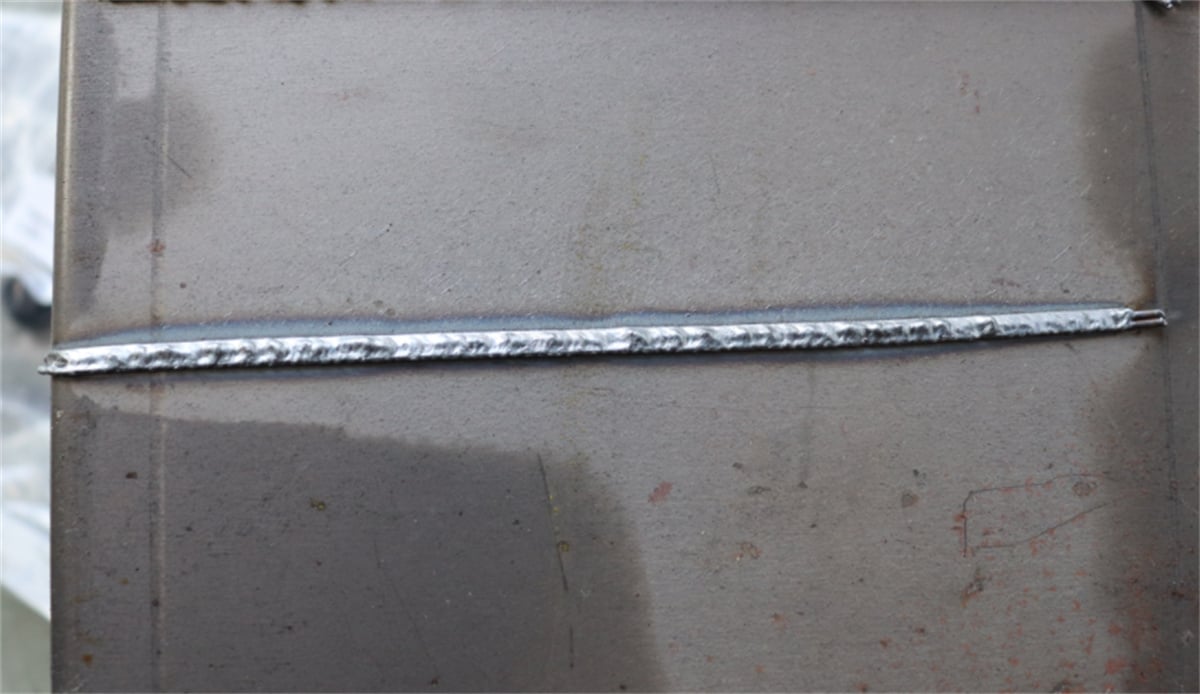
Laserlassen richt daarentegen de straal op een specifieke locatie. Het kan gebieden lassen die moeilijk toegankelijk zijn voor traditionele elektroden, door gebruik te maken van de configuratie van de apparatuur en geschikte gereedschappen.
In geautomatiseerde productie kan laserlassen worden geïntegreerd met robots, bewegingsplatforms en visiepositioneringssystemen om zeer flexibele controle over het laspad te realiseren.
Daarom is puntlassen een sterke kandidaat voor producten die vaste laspunten en snelle, batchgewijs uitgevoerde verbindingen vereisen. Laserlassen dient te worden overwogen voor producten die continue naden, complexe laspaden of hoge esthetische eisen aan de lasverbinding stellen.
V. Hoe kiest u tussen een puntlasapparaat en een laserlasapparaat?
Bij de aanschaf van apparatuur kunnen bedrijven opties beoordelen op basis van de volgende factoren:
| Vergelijkingscriteria | PUNTLASSENMACHINE | Laserlasmachine |
| Lasmethode | WEERSTANDSLASSEN | Laserlaslassen door smelten |
| Hoofdverbindingconfiguratie | Spotlassen | Puntlassen, continue naadlassen, baanlassen |
| Werkstukcontact | Vereist doorgaans contact met de elektrode | Laserstraal die op de laszone wordt gericht |
| Veelvoorkomende toepassingen | Gepresste onderdelen, draadnetwerken, hardwarecomponenten, enz. | Plaatmateriaal, precisie-onderdelen, constructie-onderdelen, enz. |
| Type automatisering | Meerpuntslassen, automatisch puntlassen | Platformen, galvanometerscanners, robots, enz. |
| Sleutelkeuze factoren | Stroom, druk, tijd, elektroden, enz. | Laservermogen, materiaal, plaatdikte, lasnaad, enz. |
Opmerking: Deze tabel dient uitsluitend voor een eerste indruk en mag niet als enige basis worden gebruikt voor de keuze van apparatuur.
Voordat de keuze van de apparatuur definitief wordt gemaakt, is het essentieel om procesvalidatie uit te voeren met daadwerkelijke productmonsters.
VI. Waarom wordt proeflassen aanbevolen bij de aanschaf van lasapparatuur?
Of u nu kiest voor puntlassen of laserlassen, alleen vertrouwen op productnamen of apparaatspecificaties kan leiden tot onnauwkeurigheden.
Bijvoorbeeld: zelfs bij roestvrijstalen producten kunnen variaties in plaatdikte, constructieontwerp en locaties van laspunten verschillende eisen opleggen aan de apparatuurconfiguratie en lasparameters.
Een logische werkwijze is als volgt:
Productmonsters/tekeningen → Bevestiging van materiaal en dikte → Analyse van laslocaties → Procesplan → Proeflassen van monsters → Inspectie van laskwaliteit → Definitieve keuze van apparatuur
Voor bedrijven stelt proeflassen niet alleen de beoordeling van de laskwaliteit in mogelijkheid, maar biedt het ook vroegtijdig inzicht in de werking van de apparatuur, de productiecyclustijden en de compatibiliteit tussen het product en de apparatuur.
Conclusie
Puntlassen is beter geschikt voor producten die voornamelijk vastepuntsverbindingen vereisen, terwijl laserlassen geschikt is voor continue naden, baanlassen en toepassingen die hoge precisie en superieure esthetische afwerking vereisen. Bij de keuze van lasapparatuur is de compatibiliteit tussen het product en het lasproces de meest cruciale factor voor bedrijven.

