





Belangrijkste punten voor onderhoud en verzorging van een schaarpersmachine
Bij industriële productie is het onderhoud van mechanische apparatuur cruciaal om de levensduur te verlengen, een stabiele productie te waarborgen en veiligheidsincidenten te voorkomen. De levensduur van apparatuur hangt niet alleen af van correcte bediening door de operator, maar – nog belangrijker – van regelmatig en zorgvuldig onderhoud. Als kernapparatuur in de plaatbewerking ondergaat de schaar machine hoge-snelheidssnijden van metaal, zware bedrijfsbelastingen en snelle slijtage. Verwaarlozing van dagelijks onderhoud kan gemakkelijk leiden tot problemen zoals mesversleten, hydraulische storingen en mechanische vastloop; deze problemen verminderen de bewerkingsnauwkeurigheid, verhogen de reparatiekosten en kunnen zelfs veiligheidsincidenten veroorzaken. Volgens operationele normen bestaat het onderhoud van een schaar machine uit drie hoofdgebieden: dagelijks schoonmaken en smeren, beheer van de bedrijfsomstandigheden en storingenopsporing. De specifieke onderhoudspunten zijn hieronder uiteengezet.
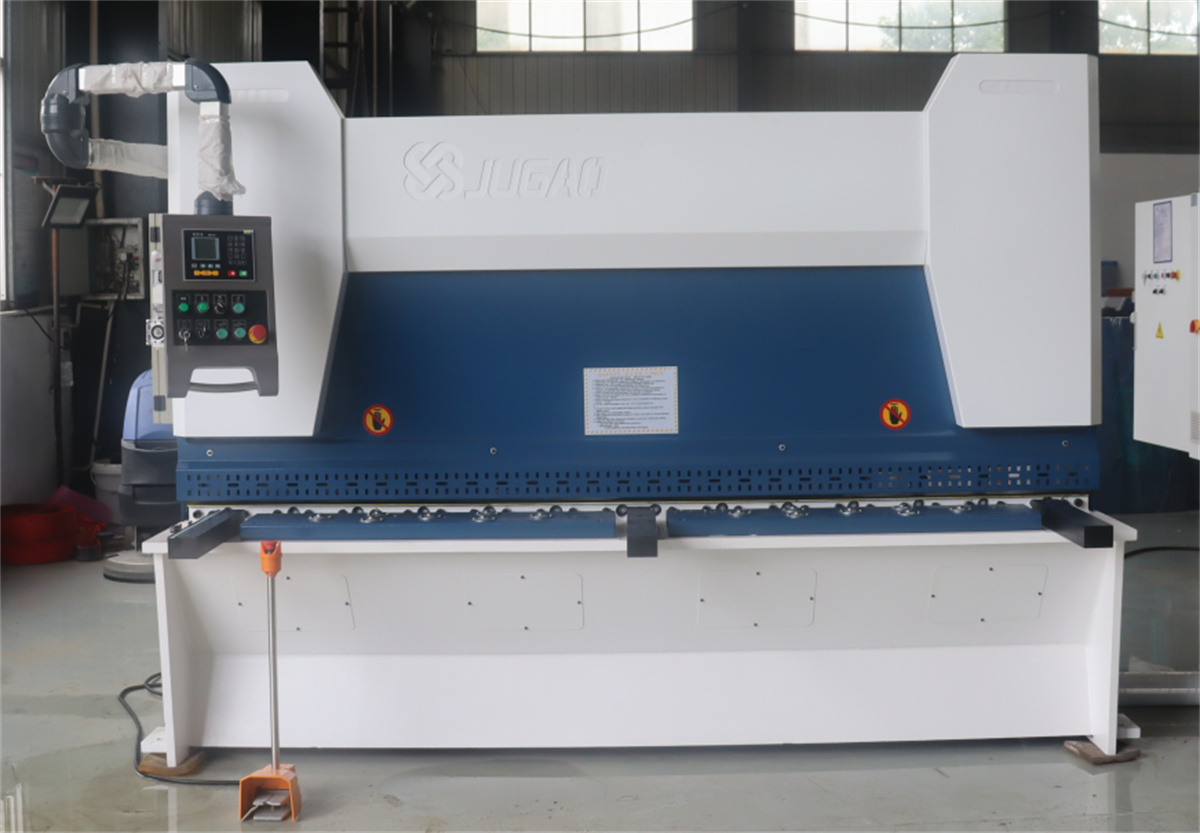
Ten eerste komt basisreiniging en smering, wat de meest fundamentele en kritieke aspecten van het onderhoud van een schaarpersmachine vormt. Langdurig staal snijden produceert aanzienlijke hoeveelheden metaalspanen en stof; als vuil zich ophoopt op de werktafel, de geleidingsrails of in transmissiegaten, versnelt dit slijtage van onderdelen en veroorzaakt corrosie van het machineframe. Na elke plooi moeten operators onmiddellijk metaalspanen verwijderen van de tafel, de messen en het olie-reservoirgebied, en olievlekken afvegen met een pluisvrije doek om te voorkomen dat resterende verontreinigingen het machineframe aantasten. Tegelijkertijd moet regelmatige smering strikt worden toegepast. Smeerolie moet volledig worden aangebracht vóór het opstarten, met strenge kwaliteitscontrole: alleen smeermiddelen die compatibel zijn met het specifieke model van de machine mogen worden gebruikt, terwijl oliën met neerslag, troebelheid of andere tekenen van achteruitgang verboden zijn om verstopping van olieleidingen of transmissieproblemen te voorkomen. Lagers, als kernonderdelen van de transmissie die de operationele belasting van de machine dragen, lopen het grootste risico op slijtage. Ze vereisen periodiek het aftappen van oude olie, het reinigen van olieleidingen en het vervangen door verse smeerolie. De slijtagestatus van lagers moet maandelijks worden gecontroleerd; eventuele problemen zoals vastlopen, abnormale geluiden of losheid vereisen onmiddellijke demontage en vervanging om stilstand door transmissiestoringen te voorkomen.
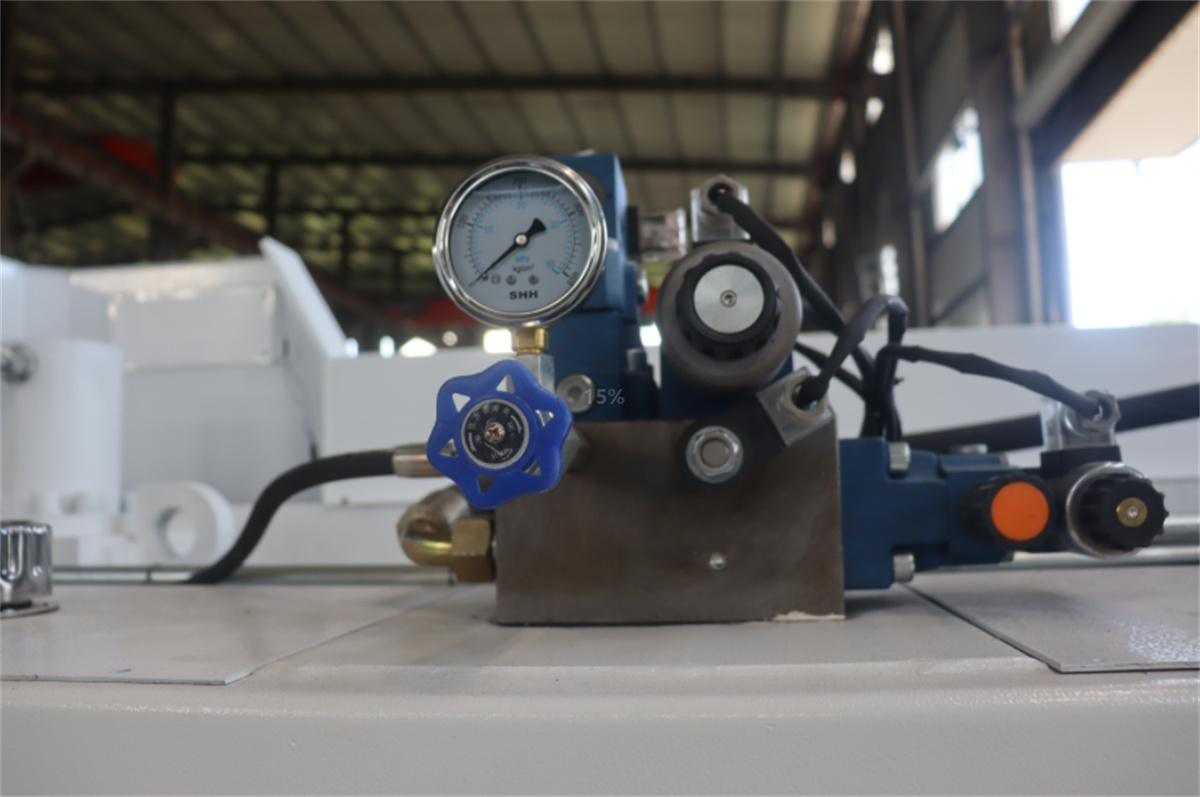
Ten tweede is het onderhoud van de bedrijfsomstandigheden gedurende het gehele werkproces, wat strikte controle van de schaarparameters inhoudt om te garanderen dat deze overeenkomen met de operationele belastbaarheid van de machine. Schaarinstallaties werken met vaste snijdrempels; het is strikt verboden de machine te overbelasten door dikke platen of harde legeringsplaten te snijden. Operators moeten een proefsnijmethode van ‘dun naar dik’ volgen om geleidelijk de maximale snijcapaciteit van de installatie te bepalen en geforceerde overbelasting te voorkomen. Bijzondere aandacht moet worden besteed aan de relatie tussen plaatdikte en mesafstand: de afstand moet worden verkleind voor dunne platen en passend worden vergroot voor dikke platen. Onjuiste afstellingen van de mesafstand kunnen bruinen en vervorming aan de gesneden randen veroorzaken, de slijtage van de messen versnellen en het hydraulische aandrijfsysteem beschadigen. Tijdens de bedrijfsvoering moet de manometer in real time worden bewaakt. Bij standaardsnijden van staalplaten van 12 mm dient de hydraulische druk onder de 20 MPa te blijven; het overschrijden van deze limiet wijst op systeemoverbelasting of abnormale belastingsomstandigheden, wat onmiddellijke stillegging en inspectie vereist. Langdurig werken onder hoge druk versnelt de slijtage van de hydraulische pomp en kan leiden tot olielekkages of cilindervervorming.
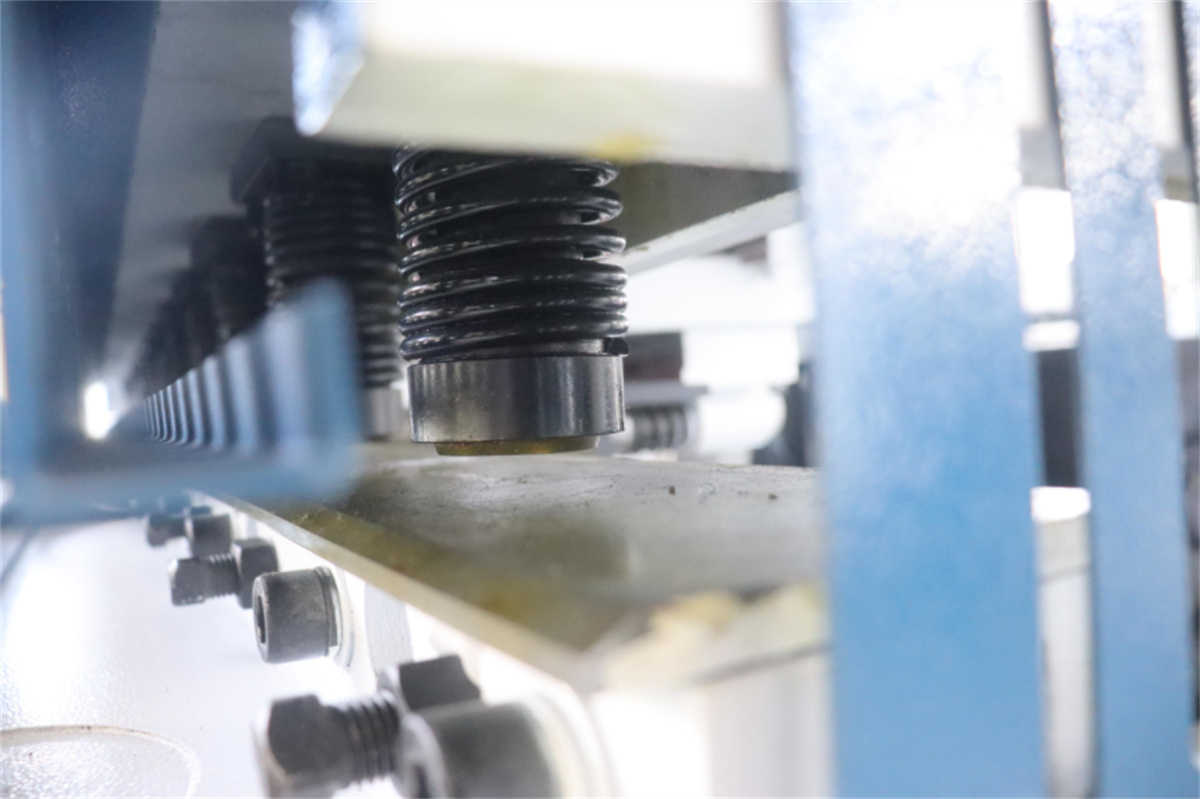
Ten slotte zijn het oplossen van operationele afwijkingen en het onderhouden van het hydraulische systeem essentieel om latente storingen te voorkomen. Onder normale omstandigheden draait de machine soepel en zonder ongebruikelijk geluid; indien echter problemen optreden zoals metalen klettergeluiden, schurende geluiden of overmatige trillingen, moet de operator onmiddellijk de stroom uitschakelen en de machine stopzetten. Het gebruik van een defecte machine is strikt verboden. Operators moeten systematisch controleren op problemen zoals losse messen, gebrek aan smering van de lagers, misuitlijning van de geleidrails of losgemaakte onderdelen, en mogen pas weer aan het werk gaan nadat de storing is verholpen. Daarnaast is de temperatuurcontrole van de hydraulische olie van cruciaal belang: te veel warmte versnelt de verslechtering van de olie en het verouderingsproces van de afdichtingen, wat leidt tot lekkages. De olie-temperatuur dient onder de 60 °C te blijven. Hoge omgevingstemperaturen in de zomer of langdurig continu bedrijf kunnen eenvoudig oververhitting veroorzaken; indien de grens wordt overschreden, moet de machine worden stilgelegd om op natuurlijke wijze af te koelen. Snel afkoelen met water is verboden om thermische schokschade aan hydraulische componenten te voorkomen.
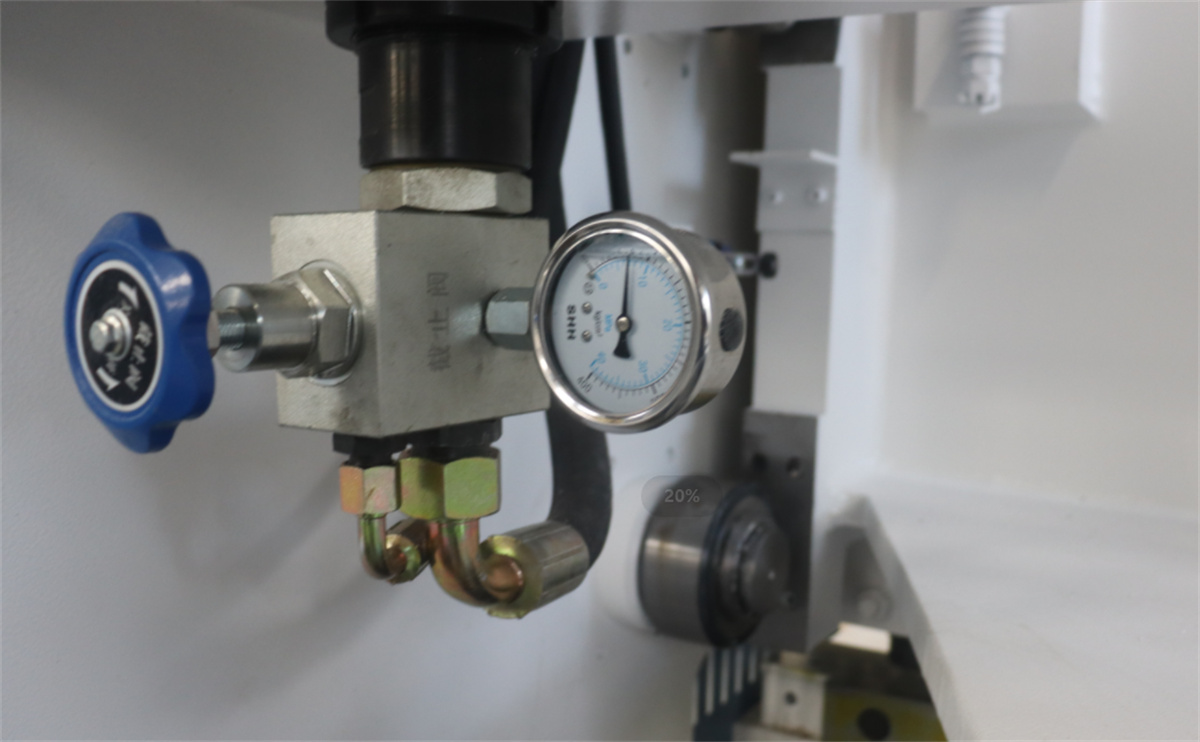
Geen enkel aspect van het onderhoud van een schaarinstallatie is onbelangrijk; dagelijks schoonmaken, nauwkeurig smeren, gestandaardiseerd bedienen en gevaarinspectie zijn allemaal wederzijds versterkende praktijken. Het toepassen van zorgvuldig onderhoud zorgt niet alleen voor precisie bij het bewerken van panelen, vermindert de frequentie van herwerk aan apparatuur en verlaagt de productiekosten, maar verbetert ook de operationele veiligheid en verlengt de levensduur van de apparatuur, waardoor efficiënte en stabiele productie in de werkplaats wordt bevorderd.

