





Kodėl vamzdžių lenkimo mašinos bandymo paleidimas po įrengimo yra būtinas?
Įrenginys įdiegtas, laidynas paruoštas ir išlygintas. Viskas atrodo pasiruošę veikti, tačiau tikroji įdiegimo kokybės patikra – ne tada, kai įjungiamas maitinimas, o kai įrenginys lenkia pirmą vamzdį.
Daugelis įdiegimo klaidų yra nematomos, kai įrenginys veikia be apkrovos; problemos iškyla tik tada, kai įrenginys yra apkraunamas ir aktyviai lenkia vamzdį. Būtent tai ir yra bandomojo paleidimo tikslas: tai galutinė galimybė visapusiškai patikrinti įrenginį prieš pradedant pilno masto gamybą. Klaidų aptikimas ir pašalinimas šioje stadijoje sumažina sąnaudas ir padaro pataisymus daug lengvesniais.
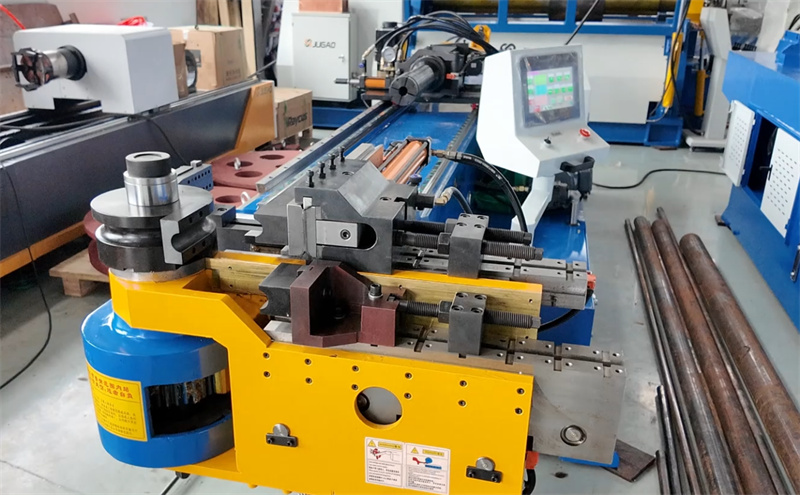
Ką tikrina bandomasis paleidimas?
Trumpai tariant, jis apima keturis pagrindinius aspektus: įrenginio bendrą stabilumą, ar lenkimo tikslumas ir pakartojamumas atitinka reikalavimus, ar įrankiai tinkamai sujungti su vamzdžiu ir ar mechaninės bei elektrinės sistemos, susijusios su įdiegimu, yra veikiančios.
Nors šie tikslai gali atrodyti paprasti, kiekvienas iš jų tiesiogiai veikia ateities gamybos efektyvumą ir gaminamų produktų kokybę. Ypač svarbus yra pakartojamumas – vieno atitinkančio standartus vamzdžio pagaminimas nėra sudėtinga užduotis; tikroji iššūkis – užtikrinti, kad *kiekvienas* vamzdis atitiktų nustatytus reikalavimus.
Patikrinkite du dalykus prieš pradėdami
Pirma, patikrinkite mašinos išlyginimą ir pritvirtinimą. Dar kartą išnagrinėkite mašinos padėklą ir pagrindinę rėminę konstrukciją naudodami tikslų lygintuvą, kad įsitikintumėte, jog išlyginimas yra leistinose ribose. Prisukimo varžtai turi būti vienodai įsukti pagal nustatytus reikalavimus; išvengkite nevienodo įtempimo. Nevienodas pritvirtinimas gali lengvai sukelti virpesius ir poslinkius bandymo veikimo metu.
Antra, patikrinkite elektros ir hidraulinius jungiamuosius elementus. Patikrinkite maitinimo įtampos dydį ir fazės balansą, užtikrinkite patikimą įžeminimą bei apžvelkite hidraulinių žarnų trasą ir sujungimus, kad nustatytumėte galimus nutekėjimus. Nestabili maitinimo įtampa ar nedideli hidrauliniai nutekėjimai gali paveikti servovaldymą ir lenkimo nuoseklumą bandymo gamybos procese.
Bandymo gamyba vyksta keliais etapais
Pirmasis žingsnis: Darbas be apkrovos. Perkelkite visus ašis, spaustukus, įmovas ir sukamąsias judesius be įdėtos vamzdelio dalies. Dėmesingai klausykite netipinio triukšmo, virpesių ar šuoliuojančio judėjimo. Tokios požymiai dažniausiai rodo išlyginimo problemas ar netinkamą pritvirtinimą – problemas, kurias šiame etape lengva ištaisyti.
Antrasis žingsnis: Paprastas lenkimo bandymas. Pradėkite nuo vieno lenkimo naudodami standartinį spindulį ir trumpą vamzdelio ilgį. Jei yra montavimo problemų, net toks paprastas lenkimas atskleis jas kampiniais nuokrypiais, paviršiaus bruožais ar netikėtu atšokimu.
Trečiasis žingsnis: Tikrinkite tikslumą ir pakartotinumą. Kelis kartus lenkite tą pačią detalę ir palyginkite rezultatus. Jei kampai skiriasi nuo vienos detalės iki kitos, galimi priežastys gali būti nepilnas mašinos išlyginimas, neteisingai sukonfigūruoti įrankiai ar likutinės įtemptys mašinos rėme dėl montavimo proceso. Šias problemas išspręsti dabar žymiai lengviau nei po to, kai prasidės pilno masto gamyba.
Dažnos montavimo problemos bandymo gamybos metu
Įrankių ir mašinos centrinės linijos nesutapimas. Tai viena dažniausiai pasitaikančių problemų bandymo gamybos metu, dažniausiai kylančių dėl netinkamo lenkimo galvos įrengimo ar neteisingo įrankių paruošimo. Simptomai apima vamzdžio ovalumą, netolygų sienelės plonėjimą ir paviršiaus įrankių žymes.
Nepakankama spaustuvų jėga ar neteisinga mandrės padėtis. Vamzdžio slydimo ar raukšlėjimosi atsiradimas bandymo lenkimo metu gali atrodyti kaip procesui būdingos problemos, tačiau dažnai jos susijusios su įrengimu ir lygiavimu. Teisingai įrengtoje mašinoje parametrų tikslinimas duoda numatomus rezultatus.
Vibruojant ar skleidžiant triukšmą veikiant apkrova. Vibruojant lenkiant – tai aiškus įspėjamasis ženklas, kuris dažniausiai rodo prastą mašinos pritvirtinimą, netolygią grindų kontaktą arba nepriveržtus mechaninius sujungimus, likusius po įrengimo. Bandymo gamyba veikiant apkrova yra greičiausias būdas aptikti šias problemas.
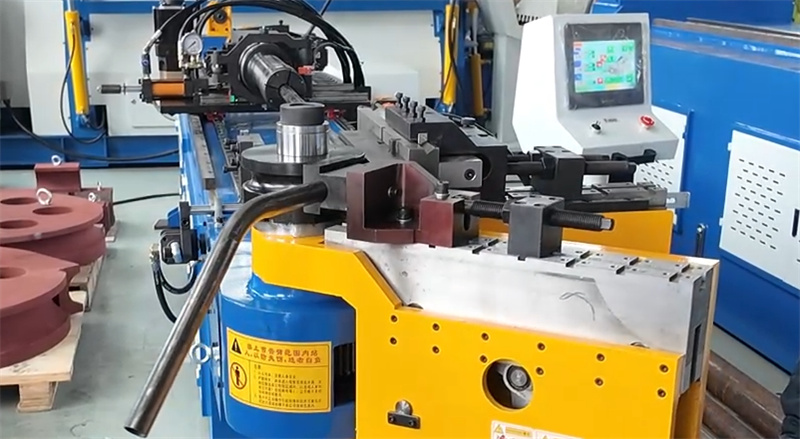
Parametrų tikslinimo principai
Vengti naudoti maksimalų greitį bandymo gamybos metu. Lėtas, kontroliuojamas judėjimas leidžia geriau stebėti įrenginio veikimo būklę ir padeda atskirti montavimo problemas nuo technologinio proceso nustatymo problemų. Slėgį ir greitį didinkite palaipsniui tik įsitikinę, kad viskas veikia tinkamai.
Sukimo ir padavimo tikslumas yra pagrindiniai tinkamo montavimo rodikliai. Bandymo gamybos metu pastebėtos nuokrypos dažniausiai rodo, kad reikia sureguliuoti enkoderio lygiavimą arba mechaninį montavimą.
Keli dažniausiai užduodami klausimai
Kiek trunka bandymo paleidimas?
Jis trunka tol, kol lenkimo tikslumas ir pakartotinumas lieka stabilūs per kelis ciklus. Priklausomai nuo detalės sudėtingumo, tai gali užtrukti nuo kelių valandų iki kelių dienų.
Ar bandymo paleidimas gali aptikti visas montavimo klaidas? Ne visos problemos pasireiškia nedelsiant, tačiau tai yra veiksmingiausias būdas nustatyti pagrindines mechanines, elektrines ir lygiavimo problemas prieš pradedant masinę gamybą.
Iš kokių medžiagų atliekamas bandymo paleidimas?
Jūs privalote naudoti tą pačią medžiagų partiją, kuri numatyta tikrajai gamybai. Skirtingos medžiagos turi skirtingas lenkimo savybes; naudojant kitas medžiagas bandymo rezultatai netaptų reikšmingi.
Bandymo paleidimas – tai ne tik formalumas. Tai geriausia galimybė ankstyvai aptikti montavimo klaidas ir užtikrinti ilgalaikį lenkimo tikslumą. Problemos išryškinimas ir jų sprendimas iš anksto užtikrina sklandų gamybos procesą.

