





Dažniausiai pasitaikančios problemos vamzdžių lenkimo mašinų eksploatavimo metu
Kaip ir bet kuri kita mašina, vamzdelių lenkimo mašinos eksploatacijos metu susiduria su įvairiomis problemomis. Pavyzdžiui, vamzdelių lenkimo procese gali pasireikšti tokios problemos kaip lenkimo atšokimas, raukšlėjimas, išsipūtimas ir vilkimo žymės. Šiandien aptarsime dažnai pasitaikančias visiškai automatinės vamzdelių lenkimo mašinos eksploatacijos problemas. Tikrojoje eksploatacijoje turime atkreipti dėmesį į šiuos aspektus:
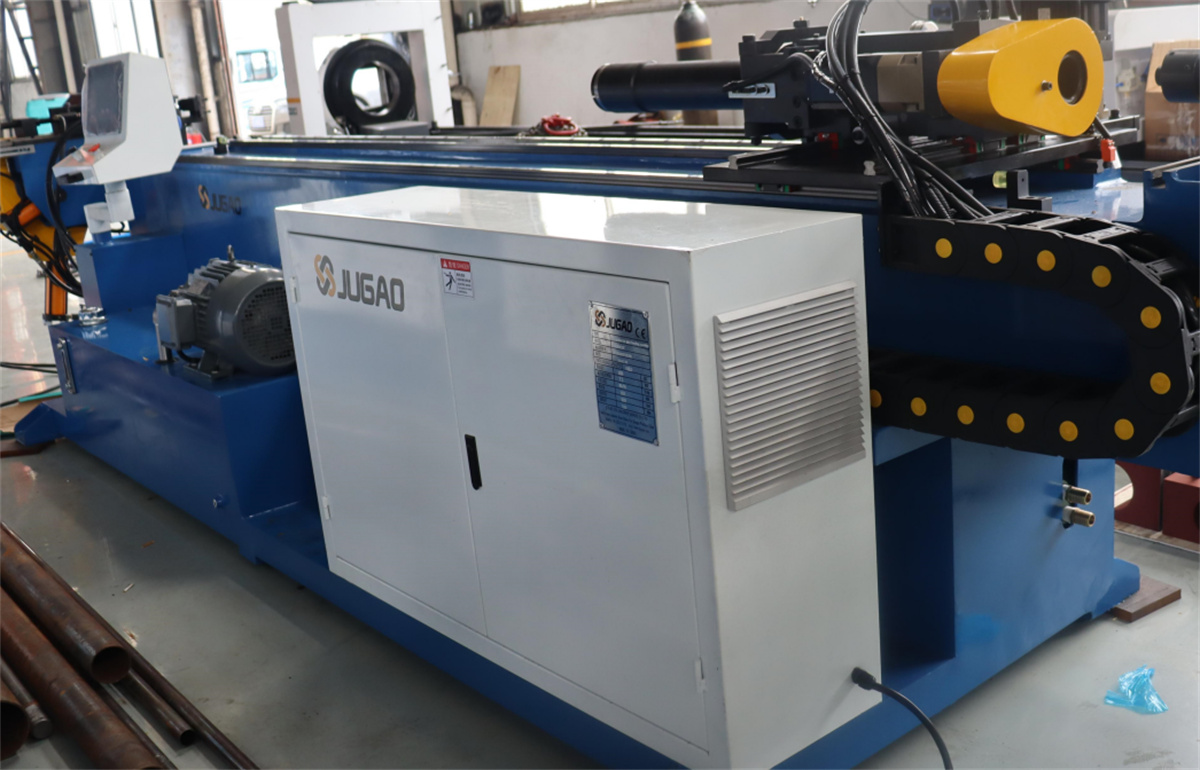
1. Pradedant visiškai automatinę mašiną, įsitikinkite, kad jūsų kūnas neįeina į sukamosios rankenos apimamą zoną. Kai CNC tokarinis staklės veikia, visiems asmenims draudžiama įeiti į sukamosios rankenos ir vamzdelio apimamą zoną. CNC tokarinių staklių hidraulinė perdavimo sistema naudoja YA-N32 bendrojo paskirties reduktorinį alyvą, kurią normaliomis sąlygomis reikia keisti kelis kartus per metus, o tuo pačiu metu būtina išvalyti alyvos filtrą.
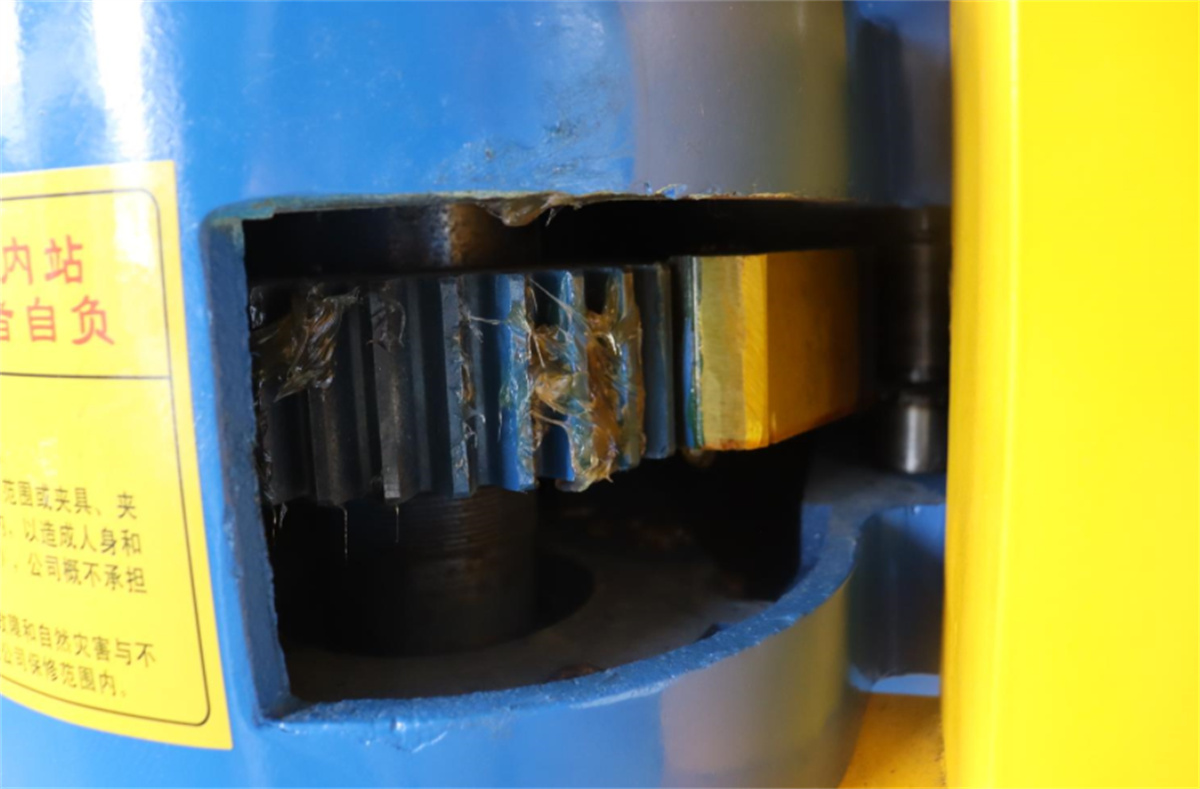
2. Derinant šabloną, derintojas turi paspausti mygtuką, kad atliktų reguliavimą. Negalima leisti vienam asmeniui reguliuoti šablono CNC tokarinėse staklėse, kai kiti valdo jas iš valdymo skydelio. Reguliuojant CNC tokarines stakles ar paleidžiant jas tuščiąja eiga, privaloma pašalinti mandrelį. Taip pat reikia stebėti darbinį slėgį hidraulinėje perdavimo sistemoje.
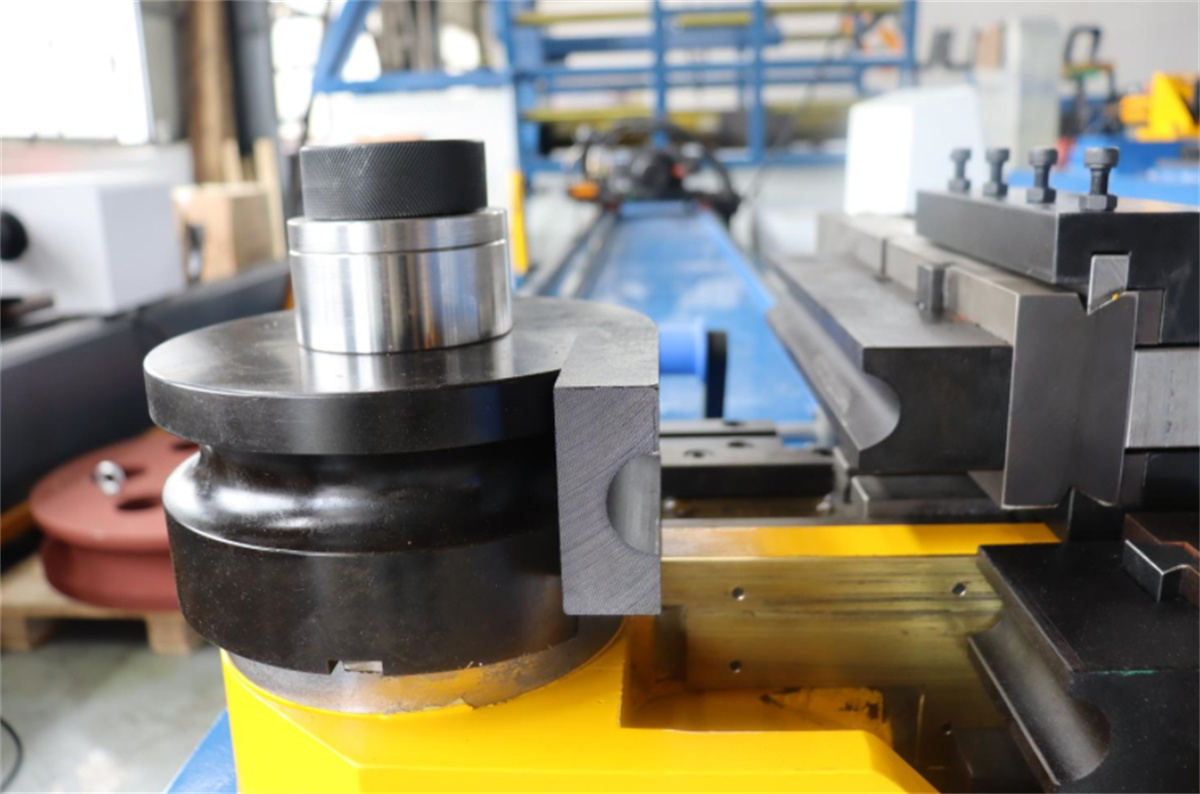
3. Rankinės formos sukimosi krašto kampinio greičio viršijimas rankiniu valdymu yra griežtai draudžiama. Po tam tikro naudojimo laikotarpio reikia patikrinti perdavimo grandinės įtempimą, kad būtų užtikrintas vienodas viršutinės, apatinės ir kairės/dešinės perdavimo grandinių įtempimas.
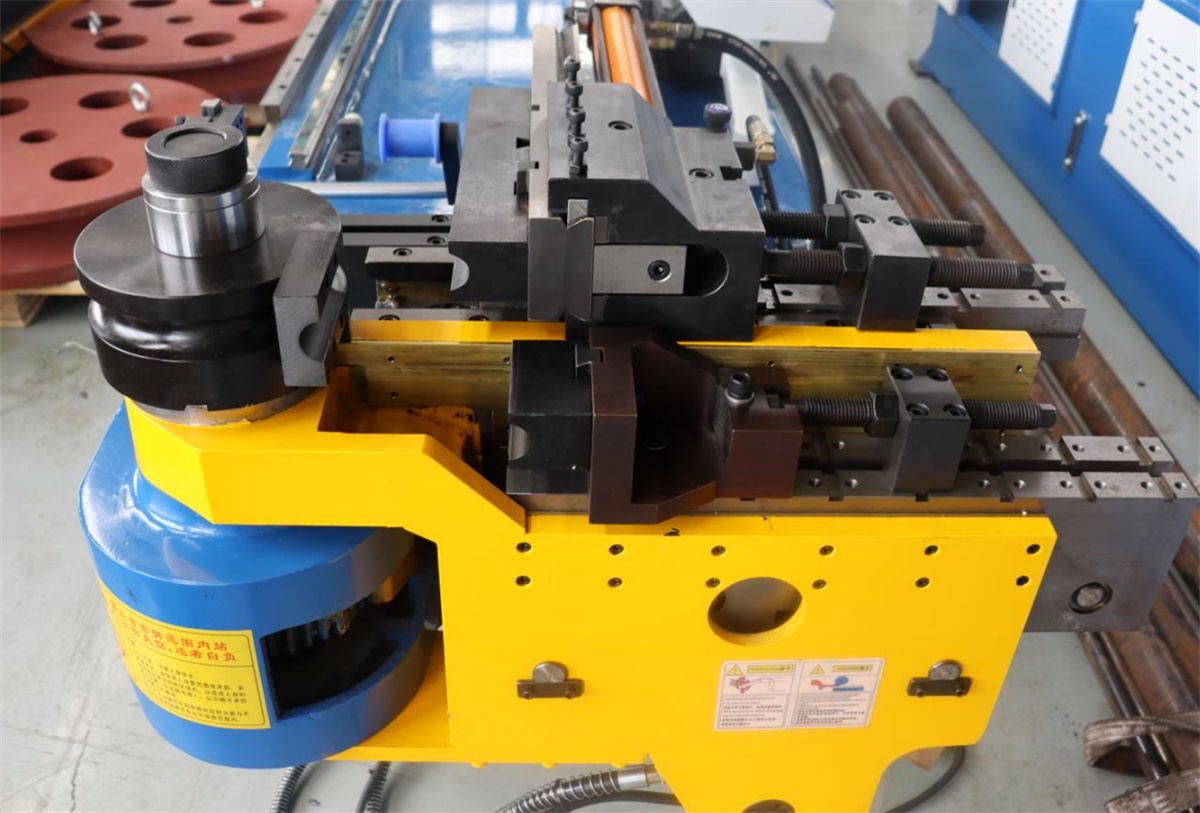
4. Visiškai automatinio valdymo režimu, kai veikia mandrės lenkimo režimas, prieš grįžtant lenkimo rankai operatorius privalo įsitikinti, kad mandrės galvutė yra vamzdyje arba kad lenkimo rankos grįžimo metu nekyla kliūčių, kad būtų išvengta mandrės galvutės ar mandrės deformacijos ar sulaužymo dėl metalinės lakštinės.

