





Kada turi būti atliekama skubi vamzdžių lenkimo mašinos patikra po įrengimo?
Avarinės patikros po vamzdžių lenkimo mašinos įdiegimo nėra vienkartinė užduotis, taip pat jos negalima atlikti tik po gedimo. Įdiegimo procesas sukelia įvairias pakeitimo – pvz., elektros laidyną, hidraulinio slėgio reguliavimą ir programinės įrangos inicializavimą – kurios bet kuri gali slypėti potencialius rizikos veiksnius. Atlikdami avarines patikras pagal žemiau nurodytus pagrindinius etapus, galite nustatyti ir išspręsti pradinius gedimus, saugos pavojus bei tikslumo problemas dar prieš paleisdami mašiną gamybai.
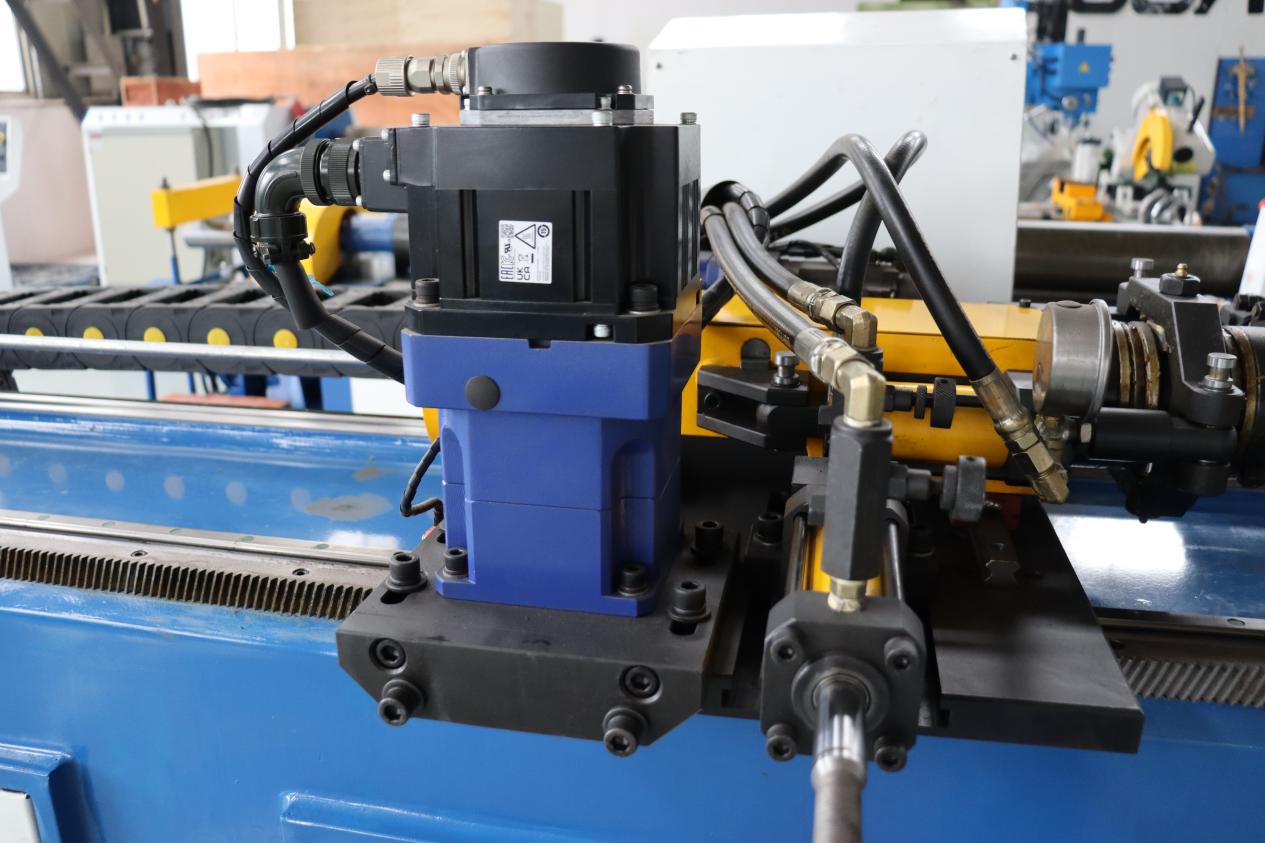
I. Po mechaninės montavimo ir prieš įjungiant maitinimą
Tai yra pirmasis kritinis tikrinimo taškas. Patikrinkite, ar visi avarinio sustabdymo (E-stop) mygtukai tinkamai prijungti ir veikia patikimai. Paspaudus bet kurį E-stop mygtuką, įrenginio maitinimas turi būti nedelsiant nutrauktas, o visi hidrauliniai arba servovariklių valdomi judėjimai – iškart sustabdyti. E-stop sistemos gali atrodyti veikiančios normalios eksploatacijos metu, tačiau jų versdymas tuo metu, kai jos tikrai reikalingos, gali turėti rimtų padėčių.
Vienalaikiškai patikrinkite saugos vartus, šviesos užuolaidas ir tarpusavyje susietus jungiklius. Atidarant saugos vartus, visi įrenginio judėjimai turi būti visiškai išjungti. Jei įrenginys vis dar gali judėti su atvertu apsauginiu gaubtu, tai rodo saugos grandinės gedimą, kuris turi būti pašalintas prieš tęsiant darbus.
II. Pradinio įjungimo metu
Įjungus maitinimą, pasiekite valdymo sistemą ir patikrinkite, ar nėra įspėjimų, susijusių su saugos grandinėmis, servovaldikliais ar hidraulinėmis sistemomis. Net nedideli įspėjimai paleidimo fazėje gali rodyti laidų pajungimo klaidas ar neteisingus parametrų nustatymus.
Išbandykite dar kartą E-stop mygtukus, kai įrenginys įjungtas. Reakcija turi būti akimirkinė, o valdiklis aiškiai turi parodyti, kad buvo aktyvuotas E-stop. Bet koks delsimas ar nesuderintas signalizavimas rodo, kad saugos grandinė reikalauja reguliavimo ar remonto.
III. Prieš pirmą bandymo lenkimą
Prieš paleisdami bet kokius vamzdžių lenkimo programas, patikrinkite kiekvienos ašies judėjimo ribas. Kiekvieną ašį rankiniu būdu pastumkite ir aktyvuokite E-stop, kad įsitikintumėte, jog įrenginys sustoja tinkamai. Šis žingsnis padeda išvengti susidūrimų tarp lenkimo rankenos, spaustukų ir spaudimo spaustukų gamybos metu.
Be to, įsitikinkite, kad hidraulinis slėgis ir servorankos sukimo momentas lieka saugių ribų viduje, kai aktyvuojamas E-stop. Slėgis turi būti leidžiamas sklandžiai, be staigių atšokimų ar vėluojančių judesių po įrenginio sustabdymo – tai apsaugo tiek įrangą, tiek operatorius.
IV. Po pirmojo bandymo paleidimo
Atlikite dar vieną E-stop patikrinimą po pirmojo bandymo lenkimo apkrova. Tai tikrina E-stop veikimą, kai įrenginys yra veikiamas tikrųjų lenkimo jėgų. Vamzdžių lenkimo įrenginys turi saugiai sustoti be vamzdžio deformavimo, mandrelės perkrovimo ar įrankių pažeidimo. E-stop veikimas apkrova dažnai atskleidžia problemas, kurios gali likti nepastebėtos neapkrovos būsenoje.
Galutinėje stadijoje patikrinkite E-stop išjungimo po to atlikiamas paleidimo ir paleidimo procedūras. Įrenginys negali paleisti automatiškai; reikia rankinio atstatymo ir patvirtinimo. Pradinėje diegimo fazėje netinkamos paleidimo procedūros yra dažna rizikos priežastis.
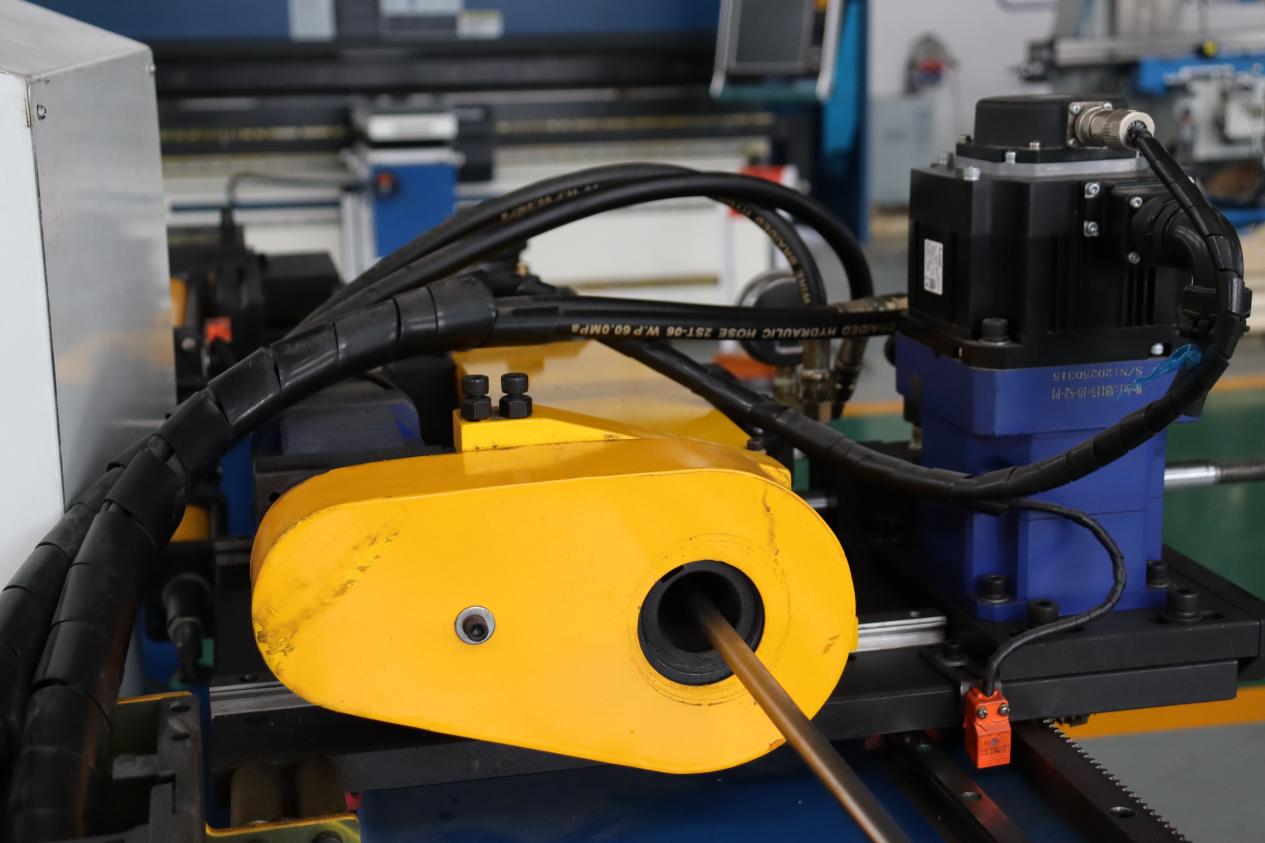
V. Pirmosios eksploatacijos savaitės metu
Po operatorių mokymo turėtų būti numatyta pakartotinė patikra. Tikrojoje eksploatacijoje nauji operatoriai gali pastebėti problemas – pavyzdžiui, nepatogų avarinio sustabdymo mygtuko vietą ar netinkamą reakcijos laiką – ir jų atsiliepimai gali padėti tobulinti saugos protokolus.
Vibracijos ir kartotiniai judėjimai gamybos pradinėje fazėje gali sukelti elektrinių kontaktų ar mechaninių jungiklių atlaisvinimą. Pakartotinė patikra pirmąją savaitę leidžia ankstyvai aptikti tokius trūkumus – įskaitant dilimą, netikslumą ar signalo nestabilumą – kol jie dar nepakenkia saugos veikimui.
Be to, patikros turi būti atliekamos po bet kokių programinės įrangos ar parametrų pakeitimų.
Po bet kurio programinės įrangos naujinimo, parametrų keitimo ar programos optimizavimo būtina patikrinti, ar nebuvo neatsargiai paveikta saugos logika. Ypač reikia atskirai išbandyti avarinio sustabdymo funkciją automatinėje veiksenoje – nes avarinio sustabdymo reakcija rankinėje veiksenoje nebūtinai atspindi jos veikimą automatinėje gamybos ciklo metu.
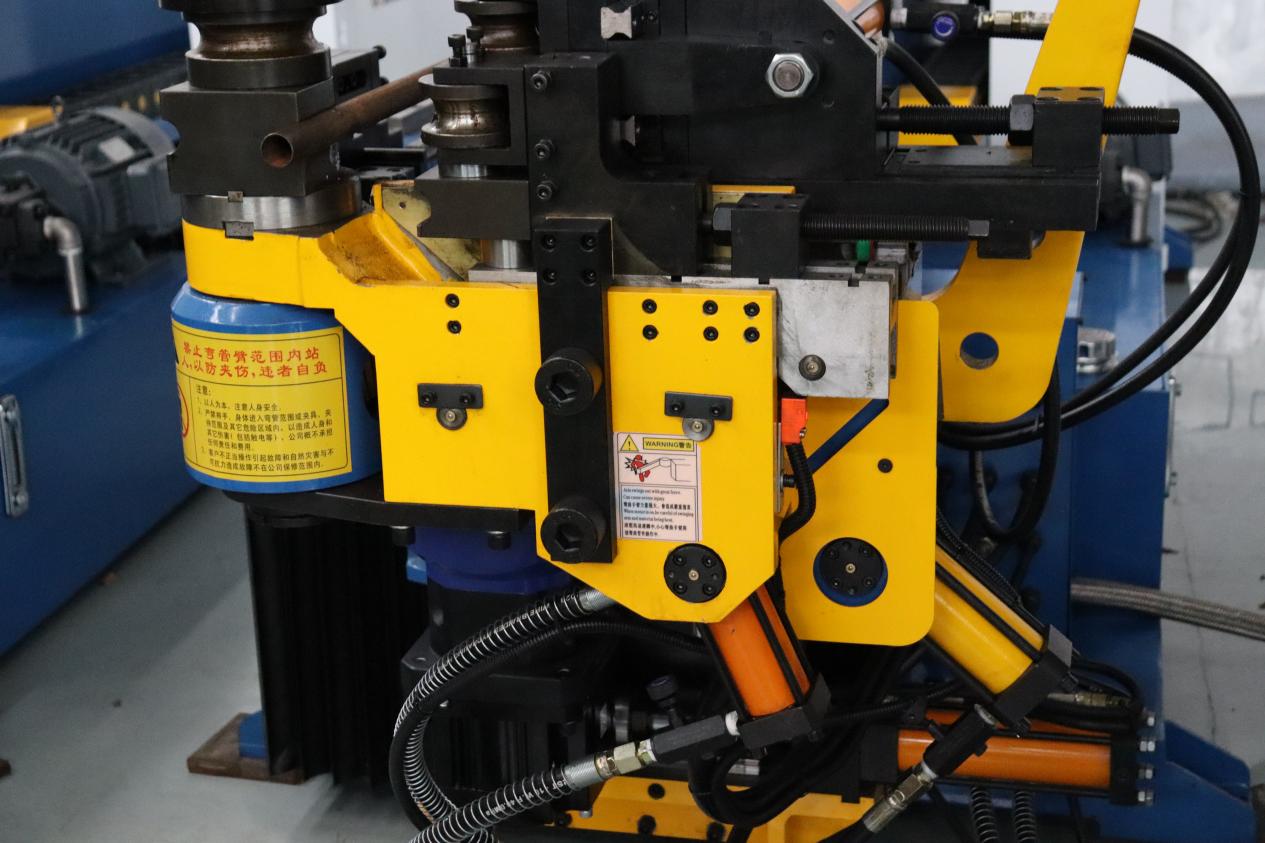
Avarinės patikros po įdiegimo laikas ir turinys yra vienodai svarbūs. Tikrinant kiekvieną kritinį etapą nuo įdiegimo iki ankstyvos gamybos, saugos rizika žymiai sumažėja, ankstyvosios gedimų vietos gali būti aptinkamos iš anksto, o ilgalaikis vamzdžių lenkimo tikslumas bus geriau užtikrintas.

