





Koks yra skirtumas tarp taškinio suvirinimo įrenginių ir lazerinio suvirinimo įrenginių?
Metalo apdirbime ir gamyboje tiek taškinio suvirinimo įrenginiai, tiek lazeriniai suvirinimo įrenginiai yra paplitę suvirinimo įranga; tačiau jie žymiai skiriasi pagal suvirinimo principus, tinkamas taikymo sritis, įrangos konstrukciją ir gamybos metodus.
Verslo įmonėms, ieškančioms suvirinimo įrangos gamintojų, pirmasis žingsnis, susidūrus su įvairiomis rinkoje esančiomis parinktimis, yra suprasti skirtumus tarp taškinio ir lazerinio suvirinimo. Įranga turėtų būti parenkama remiantis konkrečiais gaminio bruožais ir gamybos reikalavimais, o ne tiesiog bandant nustatyti, kuris iš šių tipų yra „geresnis“.
Taigi, kokie tikslūs skirtumai tarp taškinio ir lazerinio suvirinimo įrenginių, ir kuriems scenarijams kiekvienas iš jų labiausiai tinka?
I. Skirtingi suvirinimo principai
Taškinio suvirinimo įrenginiai yra varžos suvirinimo įrangos rūšis. Jie veikia taikydami darbo detalei slėgį per elektrodus tuo pačiu metu praleisdami per ją suvirinimo srovę; tai sukuria šilumą kontaktavimo vietoje ir formuoja suvirinimo tašką.
Todėl taškinis suvirinimas paprastai reikalauja fizinio elektrodų ir darbo detalės sąlyčio. Jis puikiai tinka gaminiams, kuriems reikia jungčių tam tikrose, fiksuotose vietose.
Lazerio suvirinimo įrenginiai, kita vertus, naudoja aukštos energijos tankio lazerio spindulį, nukreiptą į medžiagos paviršių, dėl ko suvirinimo zona greitai ištirpsta ir susidaro suvirinimo siūlė. Priklausomai nuo gaminio konstrukcijos, lazerio suvirinimas gali būti atliekamas kaip nuolatinis suvirinimas, taškinis suvirinimas arba suvirinimas palei tam tikrą trajektoriją.
Paprastai tariant:
Taškinis suvirinimas orientuotas į „su jungimu per suvirinimo taškus“, o lazerio suvirinimas – į „su jungimu per lazeriu sukeltą lydymąsi“.
Tarp šių dviejų metodų nėra paprastos vienareikšmės pakeitimo priklausomybės; faktinis pasirinkimas priklauso nuo gaminio konstrukcijos ir technologinių reikalavimų.
II. Kurie gaminiai labiausiai tinka taškiniams suvirinimo įrenginiams?
Taškinis suvirinimas pasižymi aukštu suvirinimo greičiu ir tinkamumu daugelio taškų sujungimams, todėl jis plačiai naudojamas masinėje gamyboje.
Pavyzdžiai yra:
Metalinės vielos gaminių ir tinklelių plokščių gamyba;
Techniniai metalo štampavimo gaminiai;
Lakštų metalo konstrukciniai komponentai;
Buities prietaisų metaliniai komponentai;
Automobilių komponentai;
Metaliniai jungikliai elektronikos ir elektros prietaisams;
Metaliniai elementai baterijoms ir naujosios energijos taikymams.
Kai kuriems produktams darbo detalė suprojektuota su keliais fiksuotais suvirinimo taškais; procesas tiesiog reikalauja tiksliai išdėstyti viršutinį ir apatinį medžiagų sluoksnius bei naudoti elektrodus suvirinimui atlikti. Tokiais atvejais dažniausiai paprasčiausias pasirinkimas yra taškinio suvirinimo įranga.
III. Kurie produktai labiausiai tinka lazeriniam suvirinimui?
Viena lazerinio suvirinimo savybė – suvirinimo zonos koncentracija; suvirinimo kelias gali būti pritaikytas produkto konstrukciniam dizainui. Todėl jis plačiai naudojamas tiksliajame metalų apdirbime, taikymuose, kur reikalaujama aukštų estetinių standartų, bei sudėtingų konstrukcinių detalių gamyboje.
Daugiausiai naudojama:
Įranga ir lakštų metalas: nerūdijančiojo plieno ir cinkuotų lakštų metalinių konstrukcinių dalių suvirinimas;
Naujoji energija ir energijos kaupimas: akumuliatorių korpusai, metalinės konstrukcinės dalys ir kt.
Buitiniai prietaisai ir virtuvės reikmenys: metaliniai korpusai, laikikliai ir susiję konstrukciniai elementai;
Tikslieji elektronikos gamybos procesai: metaliniai komponentai, kuriems reikalinga aukšta suvirinimo tikslumo ir estetinės kokybės;
Automobilių ir jų komponentų pramonė: konkrečių metalinių konstrukcinių dalių ir komponentų suvirinimas.
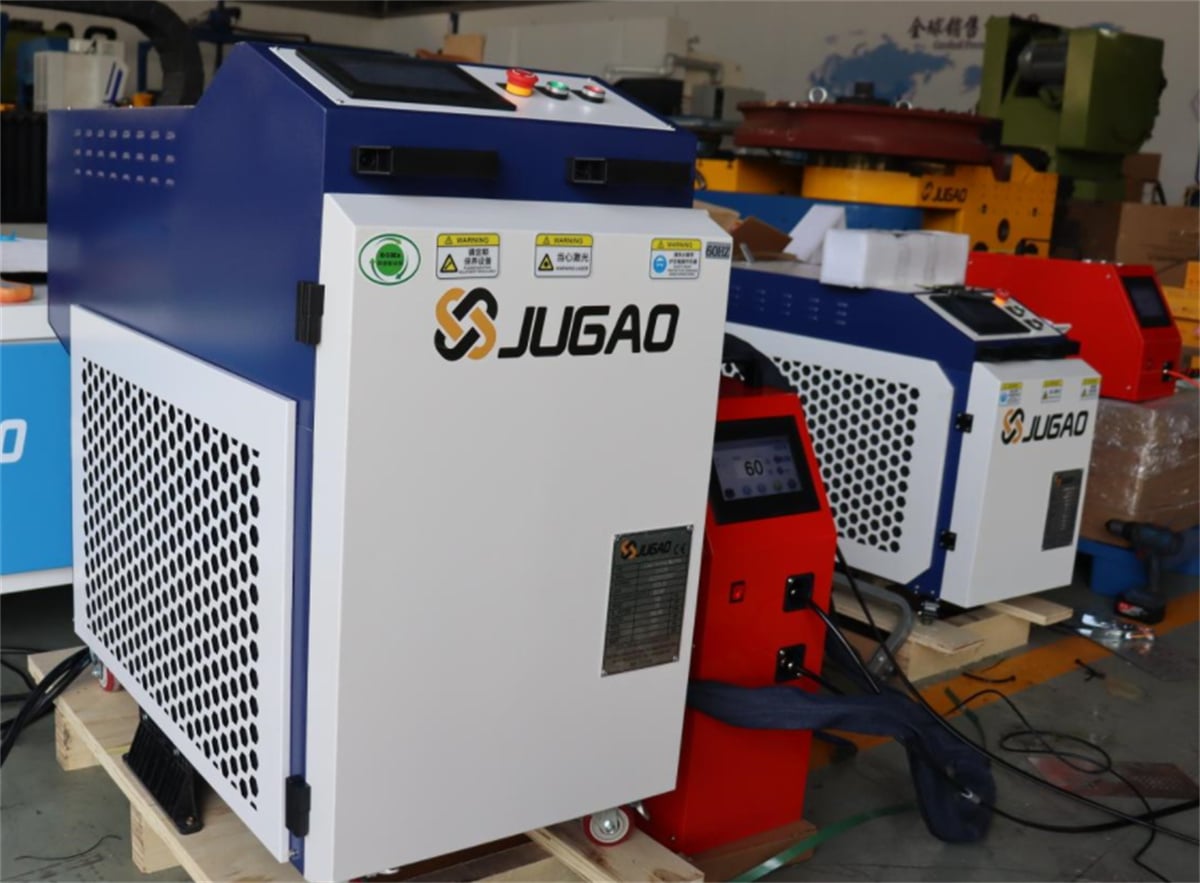
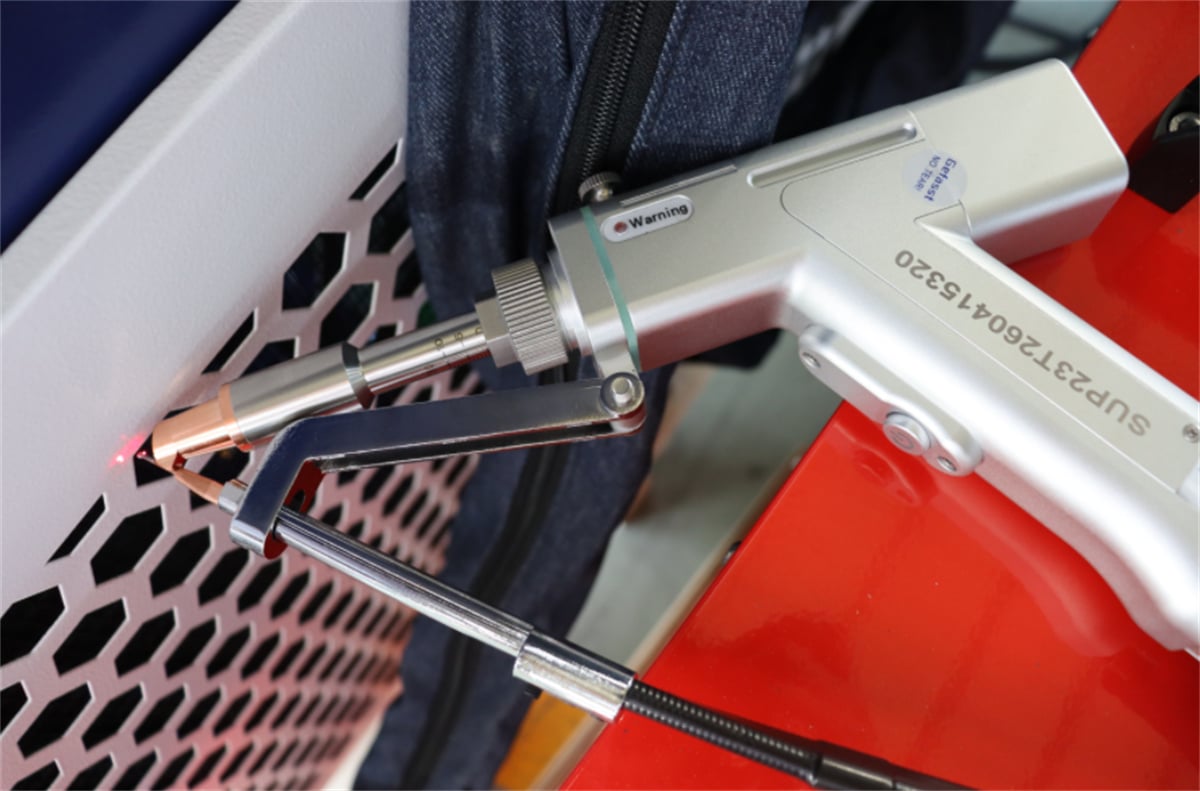
Lazerinio suvirinimo įranga yra įvairių tipų: rankiniai lazeriniai suvirintuvai su automatiniais laidų padavimo įrenginiais, oru aušinami lazeriniai suvirintuvai, plokščiosios „be žymių“ lazerinio suvirinimo įrangos stotys, galvanometriniai lazeriniai suvirintuvai bei robotizuotos lazerinio suvirinimo darbo vietos.
Todėl „lazerinis suvirintuvas“ nereiškia vieno konkretaus įrenginio tipo; konkrečius pasirinkimus lemia gaminio gamybos proceso reikalavimai.
IV. Kuo skiriasi taškinio ir lazerinio suvirinimo gamybos metodai?
Abiejų suvirinimo procesų gamybos metodai skiriasi esminiu būdu.
Taškinis suvirinimas paprastai reikalauja, kad elektrodas liestųsi su detale; suvirinimo vieta priklauso nuo elektrodo konstrukcijos ir prieinamumo detalei.
Priešingai, lazerinis suvirinimas nukreipia spindulį į tam tikrą vietą. Jis gali suvirinti tas vietas, kurias tradiciniai elektrodai pasiekti negali, naudojant tinkamą įrangos konfigūraciją ir specialią įrangą.
Automatizuotoje gamyboje lazerinis suvirinimas gali būti integruotas su robotais, judėjimo platformomis ir vaizdo pozicionavimo sistemomis, kad būtų pasiektas labai lankstus suvirinimo kelio valdymas.
Todėl taškinis suvirinimas yra puikus pasirinkimas gaminiams, kuriems reikia fiksuotų suvirinimo taškų ir greito, serijinio sujungimo. Lazerinį suvirinimą reikėtų apsvarstyti gaminiams, kuriems reikia nuolatinės siūlės, sudėtingų kelių ar aukštų estetinių reikalavimų suvirinimui.
Kaip pasirinkti tarp taškinio suvirinimo įrenginio ir lazerinio suvirinimo įrenginio?
Įsigydami įrangą įmonės gali įvertinti pasirinkimus remdamosi šiais veiksniais:
| Palyginimo kriterijai | TAŠKINIS SUVIEŅODINIMO APARATAS | Laserio suvirkimo mašina |
| Sudėties metodu | VARNOJIMAS SU ORO PARGA | Lazerinis lydymo suvirinimas |
| Pagrindinė jungties konfigūracija | Taškinis suvienodinimas | Taškinis suvirinimas, nuolatinis siūlės suvirinimas, kelių suvirinimas |
| Detalių kontaktas | Dažniausiai reikalauja elektrodų kontakto | Lazerinis spindulys nukreipiamas į suvirinimo zoną |
| Bendrosios paraiškos | Štampuotos detalės, vielos tinkleliai, įvairūs techniniai komponentai ir kt. | Lakštų metalas, tikslūs komponentai, konstrukcinės detalės ir kt. |
| Automatizacijos tipas | Daugiataškio suvirinimas, automatinis taškinis suvirinimas | Plokštumos, galvanometriniai skeneriai, robotai ir kt. |
| Pagrindiniai pasirinkimo veiksniai | Srovė, slėgis, laikas, elektrodai ir kt. | Lazerio galia, medžiaga, lakšto storis, suvirinimo siūlė ir kt. |
Pastaba: Ši lentelė skirta tik preliminariai informacijai ir neturėtų būti naudojama kaip vienintelis įrangos parinkimo pagrindas.
Prieš galutinai parenkant įrangą, būtina atlikti procesų patvirtinimą naudojant tikrus gaminio pavyzdžius.
VI. Kodėl rekomenduojama atlikti bandymo suvirinimą perkant suvirinimo įrangą?
Nepriklausomai nuo to, ar pasirenkamas taškinis, ar lazerinis suvirinimas, remtis tik gaminių pavadinimais ar įrangos techninėmis charakteristikomis gali sukelti netikslumų.
Pavyzdžiui, net naudojant nerūdijančiojo plieno gaminius, lakštų storio, konstrukcinio sprendimo ir suvirinimo taškų vietos skirtumai gali reikalauti skirtingos įrangos konfigūracijos ir suvirinimo parametrų.
Loginis darbo eiliškumas yra toks:
Produkto pavyzdžiai/piešiniai → Medžiagos ir storio patvirtinimas → Virinimo vietos analizė → Technologijos planas → Pavyzdžių bandymo virinimas → Virinimo kokybės tikrinimas → Įrangos galutinis parinkimas
Įmonėms bandymo virinimas leidžia ne tik įvertinti virinimo kokybę, bet ir ankstyvai suprasti įrangos veikimą, gamybos ciklo trukmę bei produkto ir įrangos suderinamumą.
Išvada
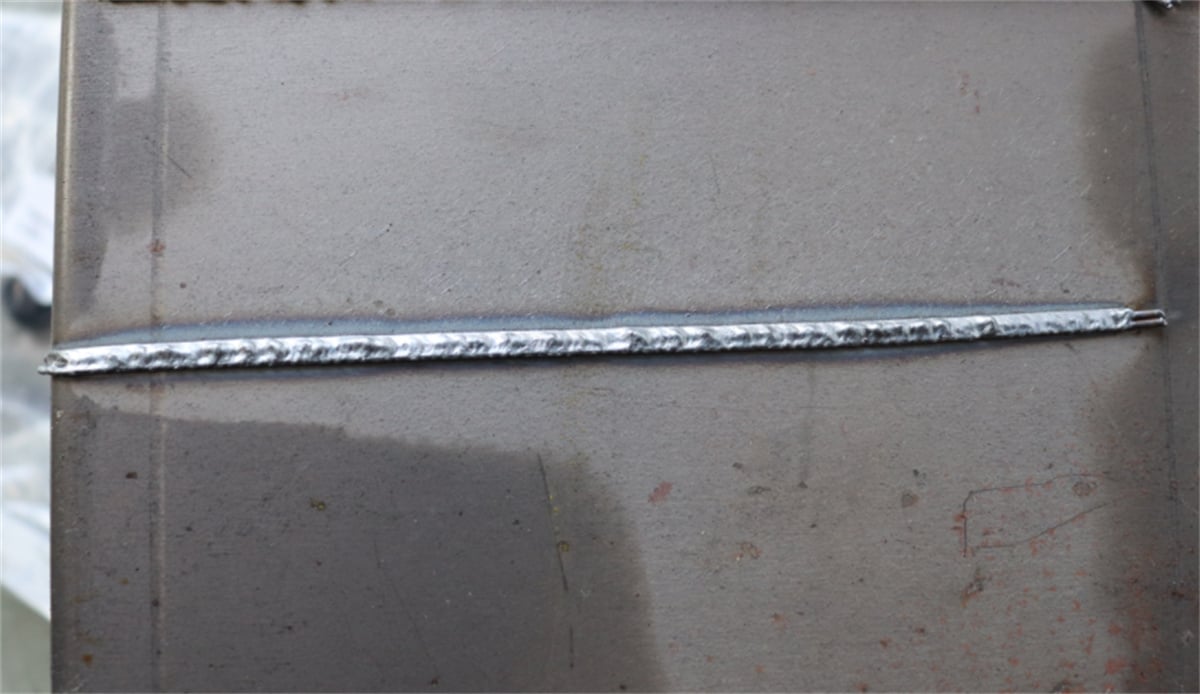
Taškinis virinimas labiau tinka produktams, kuriems reikalingos tik fiksuotos jungtys, tuo tarpu lazerinis virinimas tinka nuolatinėms siūlėms, kelių taškų virinimui ir taikymams, reikalaujantiems didelės tikslumo bei aukštos estetinės kokybės baigimo.

