





Ar jūsų vamzdžių lenkimo mašinos lenkimo spindulys neteisingas? Nepakanka tik pakeisti programos – pirmiausia patikrinkite šiuos plotus.
Kai lenktų vamzdžių spindulys svyruoja arba nesutampa su brėžiniais, daugelio žmonių pirmoji reakcija yra keisti programą. Tačiau dažnai problema kyla ne dėl programos, o iš šių sričių.
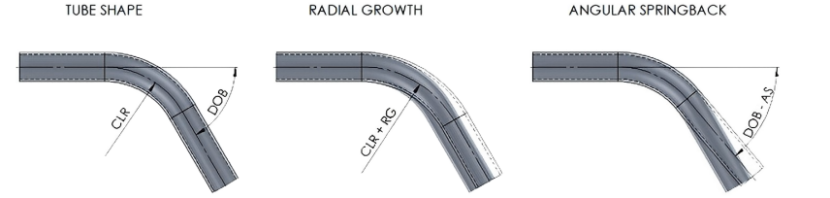
1. Netinkamas lenkimo šablono spindulio pasirinkimas – Paprasčiausias klaidų šaltinis
Lenkimo šablono griovelio spindulys nulemia vamzdžio lenkimo spindulį. Neteisingo šablono naudojimas padarys bet kokius reguliavimus beprasmiškus.
Sprendimas: Įsitikinkite, kad šablono R-reikšmė atitinka brėžinį. Keičiant vamzdžio skersmenį reikia keisti šabloną; nekompromituokite.
2. Nepakankamas atšokimo kompensavimas – Medžiagų nesuderinamumas
Išlenkus vamzdį, jis šiek tiek atšoks, todėl faktinis lenkimo spindulys bus didesnis nei šablono spindulys. Ypač ryškų atšokimą parodo aukštos stiprybės plienas ir nerūdijantis plienas.
Sprendimas: Išbandžius lenkimą, išmatuokite faktinį spindulį ir padidinkite lenkimo kampą programoje (pvz., lenkite nuo 90 ° iki 92 °). Įrašykite atšokimo kompensavimo reikšmes skirtingoms medžiagoms ateities naudojimui.
3. Neteisinga mandrės padėtis – Mažas spindulys neišvengiamai sukels suspaudimą
Plonosieniams vamzdžiams, kurių R/D santykis mažesnis nei 3, be mandrės ar su nepakankamai išsikišusia mandre, vidinė pusė neišvengiamai suspaus, dėl ko spindulys bus iškreiptas.
Sprendimas: Suartinti pirmojo rutulinio sąjungos rutulio centro padėtį su lenkimo šablonu liestinės tašku 0,5–1,5 mm prieš jį. Per didelis išsikišimas pažeis vidinę sienelę; per mažas išsikišimas nepateiks pakankamos atramos. 4. Per didelis tarpas tarp raukšlių neleidžiančio šablono ir lenkimo šablono – Spindulio nuokrypis po raukšlėjimo
Vidinės raukšlės keičia medžiagos tekėjimą, todėl faktinis lenkimo spindulys nukrypsta.
Sprendimas: Nustatyti tarpą tarp raukšlių neleidžiančio šablono ir lenkimo šablono 0,1–0,2 mm (apytiksliai A4 formato popieriaus lapo storis), užtikrinant tvirtų, bet neįstrigstančių sąlygų.
5. Nepakankamas spaustuvo jėgos dydis – Vamzdžio slydimo reiškinys
Jei spaustuvo jėga yra nepakankama, vamzdis slysta lenkimo šablone, dėl ko lenkimo spindulys tampa didesnis nei nustatytas.
Sprendimas: Palaipsniui didinti spaustuvo slėgį, kol vamzdžio paviršiuje nebelieka slydimo žymių. Kartu reikia valyti spaustuvo šablono darbinį paviršių.
6. Lenkimo greitis Per didelis – Deformacija nepakankama
Per didelis greitis trukdo vienodam medžiagos tekėjimui, dėl ko susidaro nestabilus spindulys.
Sprendimas: Sumažinkite greitį iki 30–50 %, ypač mažo spindulio lenkimui.
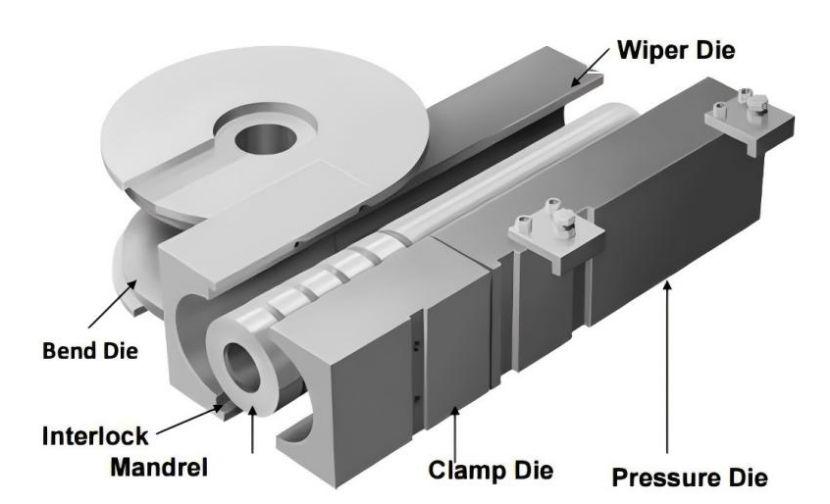
7. Štampo nusidėvėjimas – Senų štampų tikslumo praradimas
Lenkimo štampo griovelių nusidėvėjimas sumažina vamzdžio priglundimą, todėl natūraliai gaunamas netikslus spindulys.
Sprendimas: Reguliariai tikrinkite štampo darbo paviršius; jei nusidėvėjimas viršija leistiną nuokrypį, štampą reikia suremontuoti arba pakeisti.
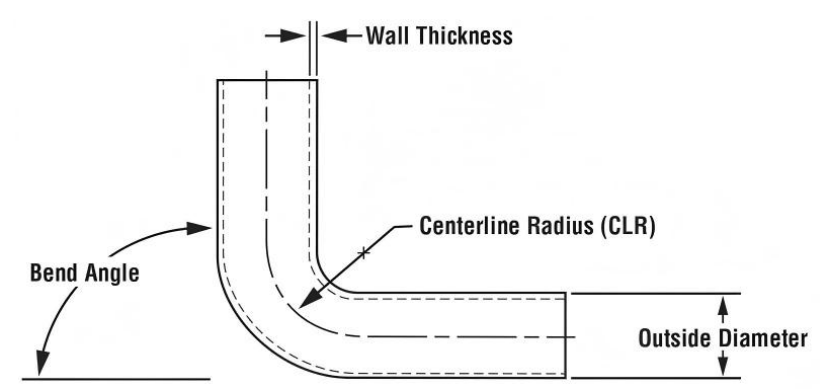
Greitas trikčių šalinimo seka
1. Patikrinkite štampo R-reikšmę → 2. Išmatuokite atšokimą ir pataisykite perlenkimą → 3. Reguliuokite mandro padėtį → 4. Reguliuokite priešraukšlinio štampo tarpą → 5. Patikrinkite spaustuvo jėgą → 6. Atlikite lėto lenkimo bandymą → 7. Pakeiskite nusidėvėjusią šabloną
Jei lenkimo spindulys netikslus, 70 % tikimybės, kad problema susijusi su šablonu ir mandru; neapsiribokite tik programos reguliavimu.

