





Kaip pasirinkti tinkamą lazerinio suvirinimo įrenginį?
Kaip pasirinkti tinkamą lazerinio suvirinimo įrangą?
Kai laserin suvirinimo technologija vis labiau paplitusi įvairiose srityse – nuo įrankių ir lakštinių metalų apdirbimo iki buitinių prietaisų, naujosios energijos, elektronikos ir automobilių komponentų gamybos – vis daugiau įmonių pradėjo naudoti laserinio suvirinimo įrenginius, kad padidintų suvirinimo efektyvumą ir gaminio kokybę. Tačiau pirkimo procese daugelis įmonių dažniausiai koncentruojasi tik į „vatinę galią“ ir „kainą“. Iš tikrųjų didesnė galia nereiškia geriau veikiančio įrenginio, o žemesnė kaina neprivalo reikšti geresnės vertės. Įrangos pasirinkimą veikia įvairūs veiksniai: medžiaga, detalių storis, suvirinimo siūlės konfigūracija, gamybos apimtys, suvirinimo greitis bei reikalaujamo automatizavimo lygis. Teisingo laserinio suvirinimo įrenginio parinkimas prasideda nuo jūsų konkrečių gamybos poreikių įvertinimo.
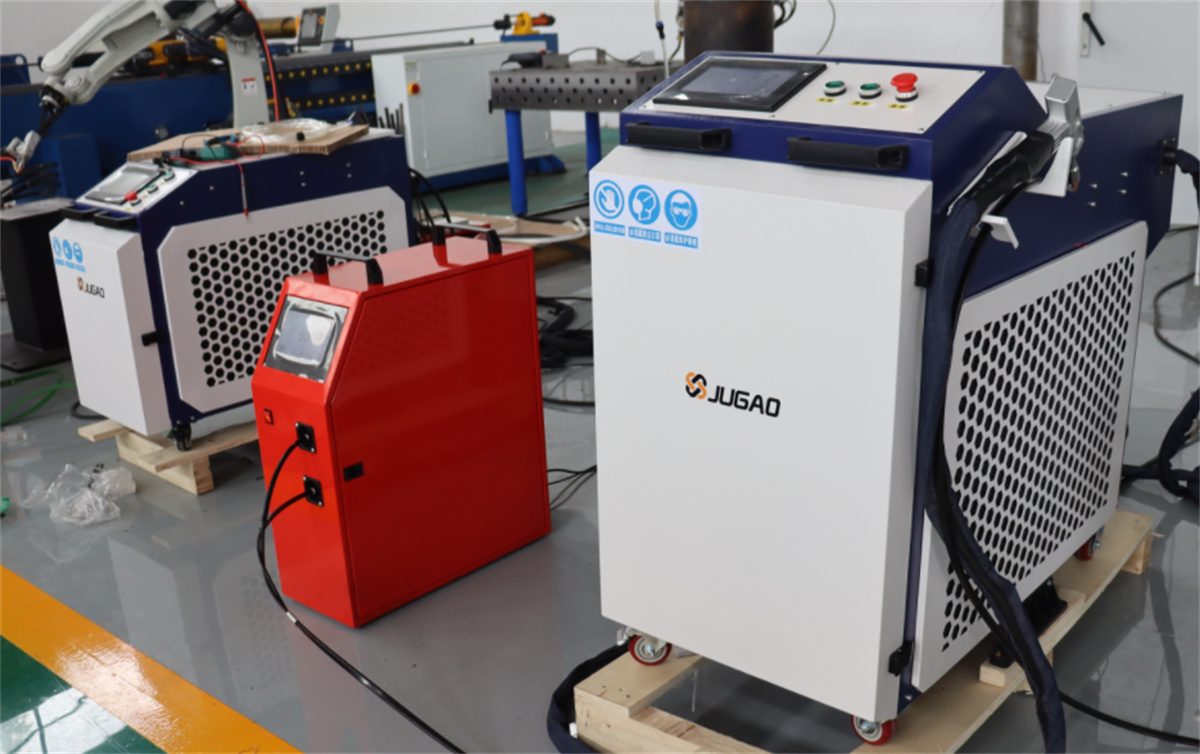
I. Laserinio suvirinimo įrenginio pasirinkimas pagal medžiagą ir detalės storį
Pirmasis žingsnis renkantis lazerinio suvirinimo įrangą – nustatyti medžiagą ir jos storį. Dažnai naudojamos medžiagos yra nerūdijantis plienas, anglies plienas, cinkuotas lakštas, aliuminio lydiniai, varis ir vario lydiniai. Kadangi skirtingų metalų lazerinės energijos absorbcijos rodikliai, šiluminė laidumas ir specifiniai suvirinimo procesų reikalavimai skiriasi, įrangos negalima rinktis tik remiantis medžiagos pavadinimu.
Pavyzdžiui, nors nerūdijančiojo plieno ir anglies plieno lazerinio suvirinimo procesai yra gana subrendę, medžiagos, tokios kaip aliuminis ir varis – kurios pasižymi dideliu atspindėjimu ir aukštu šilumos laidumu – paprastai reikalauja didesnės lazerinės galios ir tikslesnių suvirinimo parametrų.
Kai tik nustačius medžiagą, taip pat reikia atsižvelgti į detalės storį. Tuo pačiu metu vienodos medžiagos 1 mm plonosios lakštinės medžiagos suvirinimo reikalavimai labai skiriasi nuo 5 mm storos plokštės suvirinimo reikalavimų. Plonoms lakštinėms medžiagoms pagrindiniai dėmesio objektai yra šilumos įvedimas, perdegimas ir deformacijų kontrolė; vidutinio ir storio storio plokštėms dėmesys perkeltas į suvirinimo įvaržymą, suvirinimo greitį ir tai, ar reikia laidinės vielos padavimo. Todėl lazerinio suvirinimo įrenginio galia negali būti nustatoma atskirai nuo medžiagos ir storio; parinkimo procesas turi visapusiškai atsižvelgti į „medžiaga + storis + suvirinimo siūlės konfigūracija + suvirinimo greitis“ derinį.
II. Įrangos parinkimas remiantis suvirinimo siūlės konfigūracija ir gamybos būdu
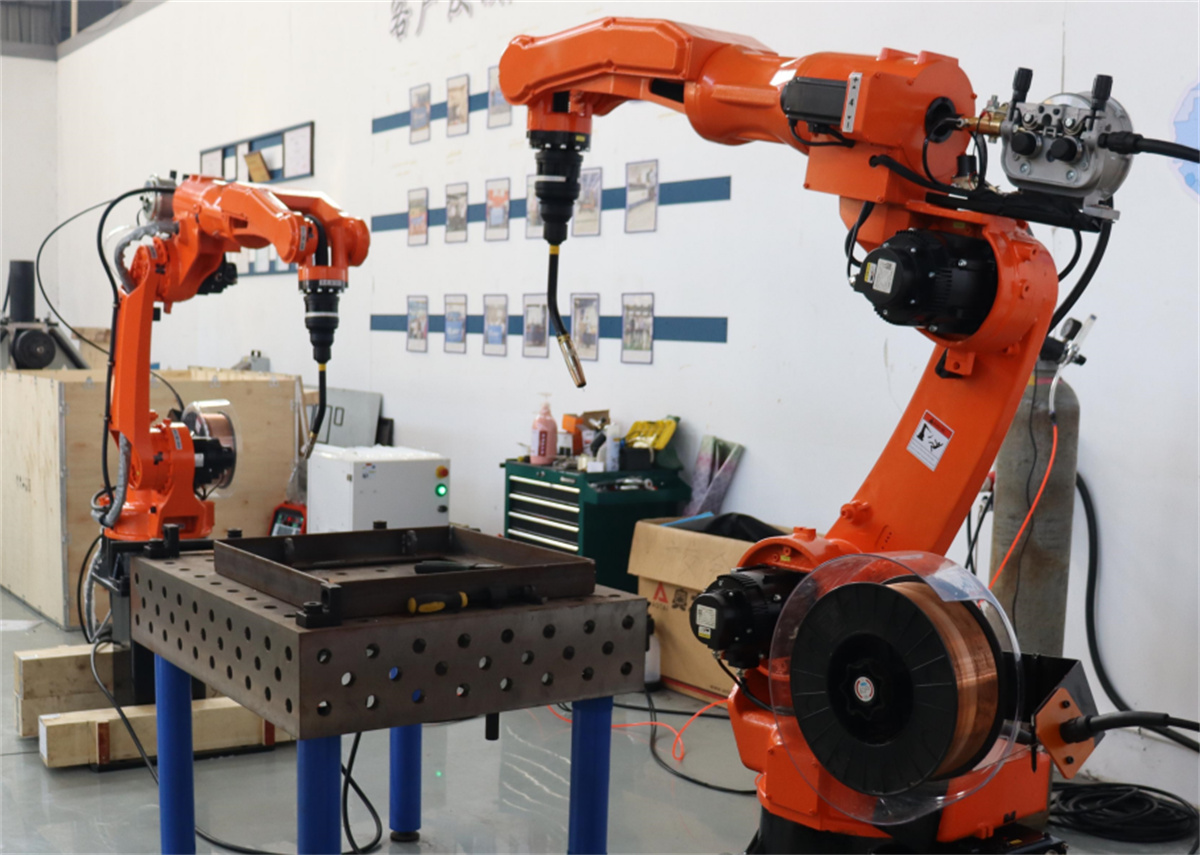
Bez medžiagos ir storio, suvirinamojo jungties konfigūracija yra dar vienas svarbus lazerinio suvirinimo įrenginio parinkimo veiksnys. Paprastoms tiesinėms siūlėms – pavyzdžiui, lakštų metalo surinkimuose, korpusuose ar rėmuose – paprastai pakanka standartinės lazerinio suvirinimo įrangos. Jei gaminiai, tokie kaip šasis, korpusai ar durų plokštės, turi daug vidinių ir išorinių kampų, būtina atsižvelgti į suvirinimo degiklio veikimo erdvę bei reikalavimą turėti „svyravimo“ (spindulio osciliacijos) suvirinimo funkciją. Jei detale yra sudėtingų kreivių ar labai dažnai pasikartojančių suvirinimo maršrutų, reikėtų apsvarstyti robotizuotos lazerinio suvirinimo sistemos naudojimą.
Be toliau, pasirinkimas tarp rankinių lazerinių suvirinimo įrenginių ir robotizuotų lazerinių suvirinimo sistemų turėtų būti grindžiamas įmonės konkrečia gamybos modeliu. Rankiniai lazeriniai suvirinimo įrenginiai užtikrina operacinį lankstumą, todėl jie puikiai tinka gamybos aplinkai, kurioje gaminama įvairių produktų įvairovė, mažos partijos ir dažnai keičiamos detalių konstrukcijos. Robotizuotos lazerinės suvirinimo sistemos, priešingai, geriau tinka situacijoms, kai gaminami standartiniai produktai, didesnėmis partijomis, su fiksuotais suvirinimo maršrutais ir aukštos našumo (trumpo ciklo trukmės) reikalavimais. Nė viena iš šių rūšių nėra „geresnė“ už kitą; vietoj to, jos sukurtos skirtingoms gamybos poreikio rūšims tenkinti.
III. Kaip pasirinkti lazerinio suvirinimo galią?
Lazerio galia yra svarbus parametras, kuris dažnai vertinamas įsigyjant įrangą, tačiau klaida būtų manyti, kad „didesnė galia visada reiškia geresnius suvirinimo rezultatus“. Pavyzdžiui, suvirinant 2 mm storio detales, optimalūs parametrai nerūdijančiajam plienui, anglies plienui, aliuminio lydiniam ar cinkuotajam lakštui gali labai skirtis. Todėl galios reikšmę reikia parinkti atsižvelgiant į medžiagą, storį, sujungimo konfigūraciją, suvirinimo greitį, ar naudojamas papildomas laidininkas ir galutinio produkto estetinį baigimą.
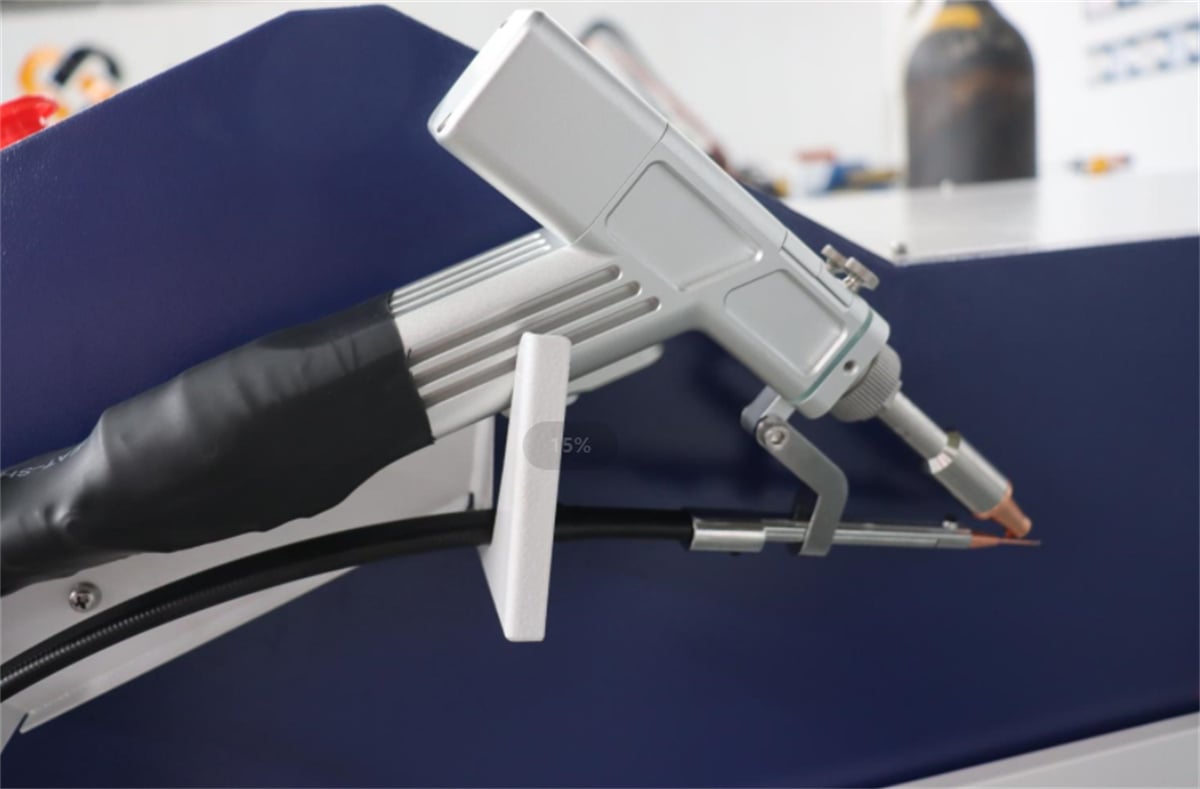
Įsigyjant įrangą vietoj paprasto gamintojo klausimo „Ar turite 2000 W arba 3000 W modelį?“ veiksmingiau pateikti tikslų informaciją: medžiagą, storį, suvirinimo padėtį, nuotraukas suvirinimo siūlėse ir tikslinį suvirinimo greitį. Tikrų detalių pateikimas bandymams leidžia dar tiksliau parinkti įrangą. Galiausiai įmonės pagrindinis rūpestis turėtų būti tai, ar įranga nuolat gali atitikti jos gamybos reikalavimus – o ne tik galia, nurodyta įrangos techninėje charakteristikoje.
IV. Oro aušinimo, vandens aušinimo ir laidų padavimo funkcijų pasirinkimas
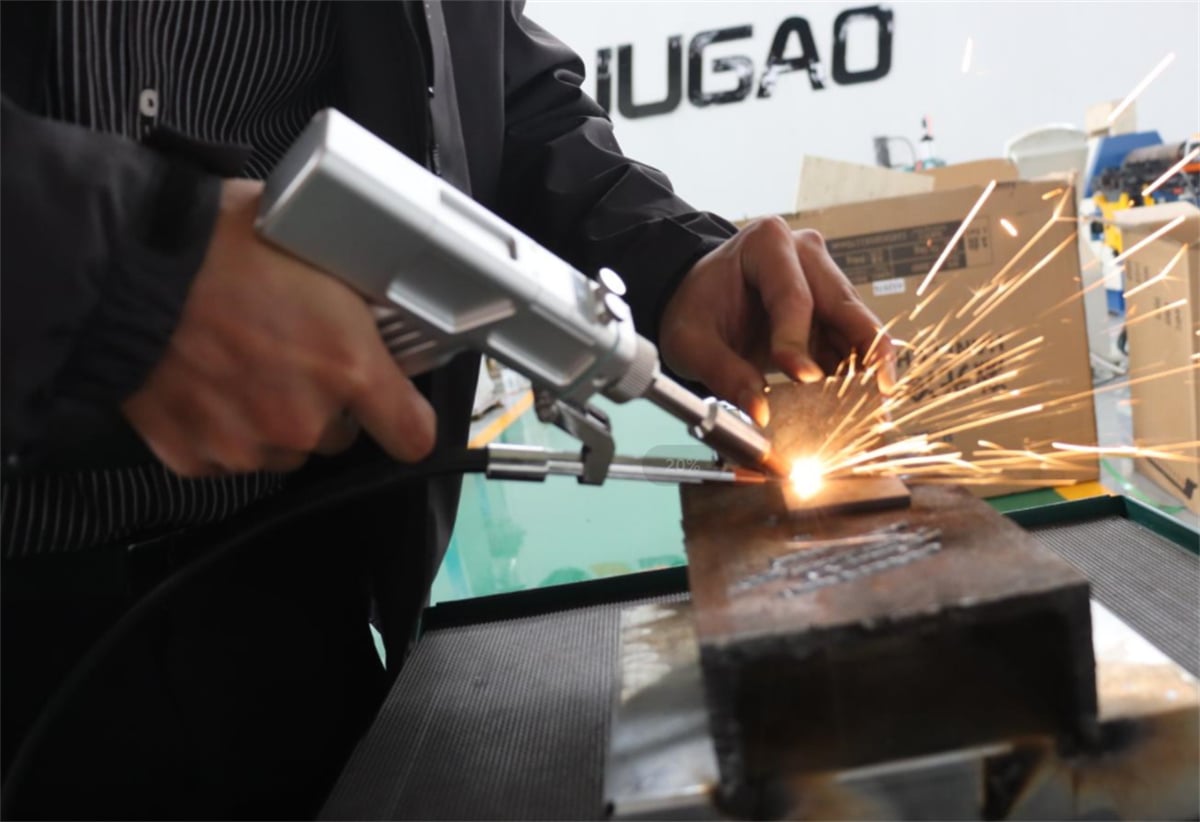
Šiuolaikinės lazerinės suvirinimo įrangos dažniausiai naudoja arba oro aušinimo, arba vandens aušinimo sistemas. Oro aušinamos lazerinės suvirintuvės paprastai yra kompaktiškos ir nešiojamos, todėl jos puikiai tinka įvairiems techninės paskirties darbams, lakštinių metalų gamybai, mažomis serijomis gaminant produktus bei taikymams, kai įranga dažnai turi būti perkeliama. Vandens aušinamos lazerinės suvirintuvės, kurios šilumą šalina cirkuliuojančios aušinimo sistemos pagalba, geriau tinka ilgalaikiam nuolatiniam veikimui ir aukšto našumo gamybos aplinkai. Taigi nei oro, nei vandens aušinimas nėra iš esmės pranašesnis; pasirinkimas turėtų remtis tokiais veiksniais kaip lazerio galia, nuolatinio veikimo trukmė, gamybos aplinka ir konkrečios naudojimo sąlygos.
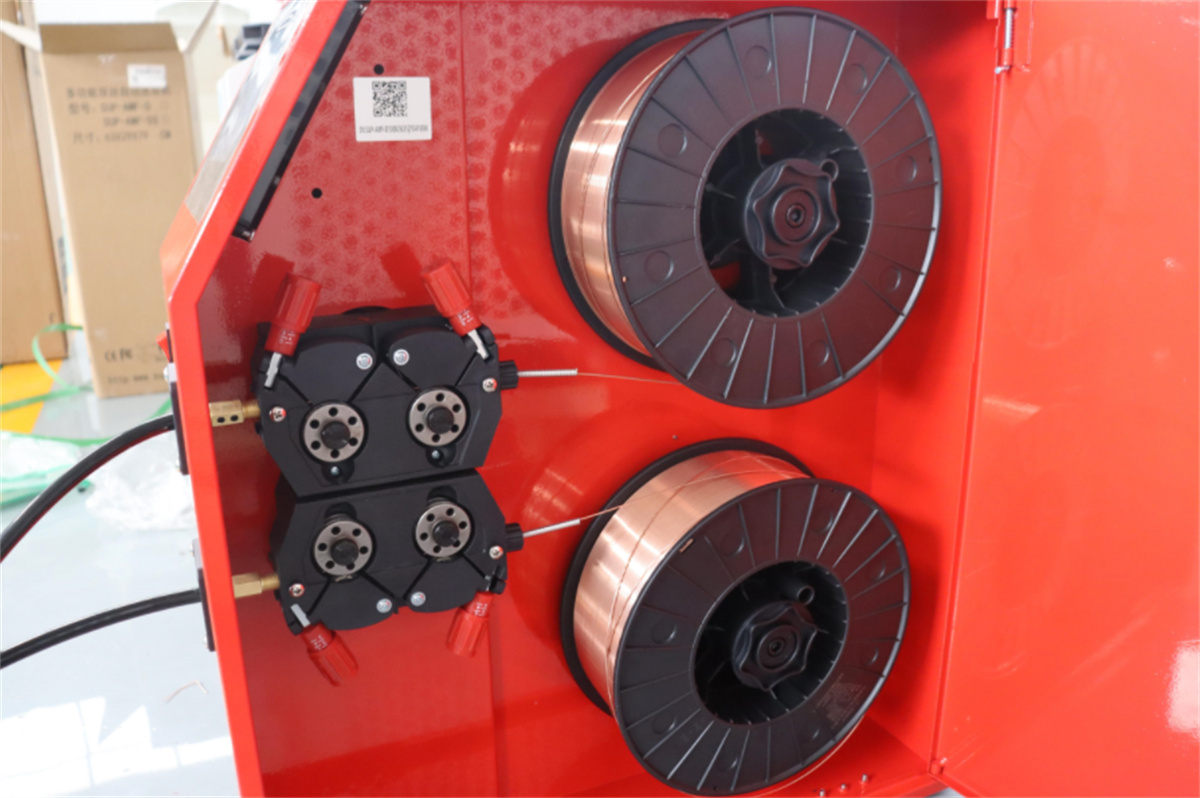
Automatinės laidinės įvedimo sistemos poreikis priklauso daugiausia nuo detalių surinkimo tarpų ir suvirinimo siūlės reikalavimų. Detalėms, kurių surinkimo tikslumas yra aukštas ir tarpai minimalūs, dažnai pakanka virinti be papildomos laidinės. Tačiau jei suvirinimo jungtyje yra tarpų arba jei reikia padidinti suvirinimo iškilumą (siūlės aukštį) arba pagerinti siūlės profilio formą, tuomet reikėtų apsvarstyti lazerinio suvirinimo įrangos su automatinės laidinės įvedimo sistema naudojimą.
V. Žvelkite už pirkimo kainos: Įvertinkite bendrą naudojimo sąnaudų sumą
Pirkdami lazerinio suvirinimo įrenginį, nurodyta kaina sudaro tik vieną bendrų sąnaudų dalį. Taip pat turite įvertinti sąnaudas, susijusias su darbo jėga, apsauginiu dujų mišiniu, sunaudojamaisiais elementais, technine priežiūra, energijos suvartojimu ir galima prastova. Įrenginys su žemesne pradine pirkimo kaina gali iš tikrųjų ne sumažinti gamybos sąnaudų, jei jo suvirinimo greitis yra lėtas, darbo jėgos reikalavimai – dideli arba techninės priežiūros poreikiai – dažni.
Todėl pasirenkant lazerinio suvirinimo įrangą rekomenduojama atlikti išsamią apskaičiavimą, kuris apima: įrangos investicijas, darbo jėgos išlaidas, eksploatacijos išlaidas, priežiūros išlaidas ir gamybos našumą. Kompanijoms, kurios vykdo masinę gamybą, taip pat būtina įvertinti automatizacijos lygį ir galimybę ateityje modernizuoti gamybos liniją. Pasirinkdamos įrangą, nedėkite viso dėmesio tik pradinei pirkimo kainai; vietoj to įvertinkite, kiek įranga ilgainiui padės sumažinti gamybos išlaidas.
VI. Kodėl prieš perkant lazerinio suvirinimo įrangą būtina atlikti bandymus su pavyzdžiais?
Lazerinis suvirinimas pasižymi aukšta technologinės procedūros lankstumu; tačiau tas pats lazerio galingumas gali duoti skirtingus rezultatus priklausomai nuo medžiagos, storio ir detalių konstrukcinio sprendimo. Todėl prieš galutinai nusprendžiant pirkti įrangą būtina atlikti bandymus su tikraisiais darbiniais objektais.
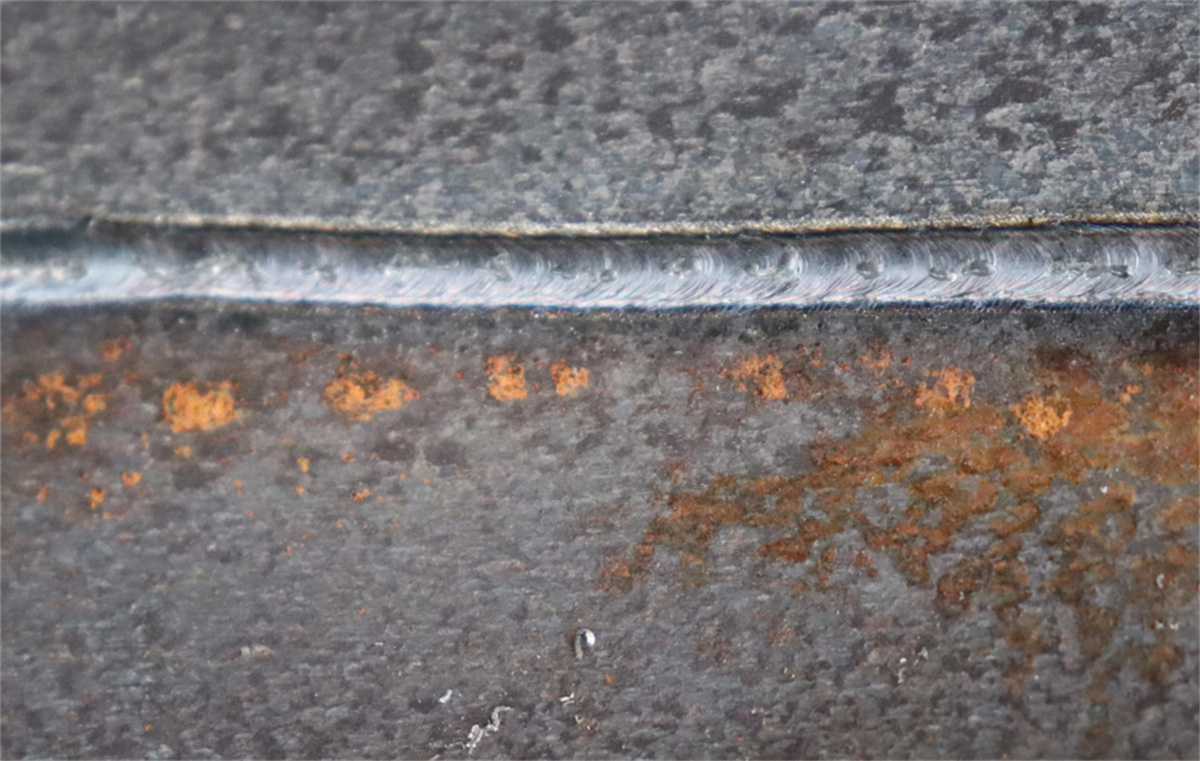
Bandant pavyzdžius, atidžiai stebėkite tokius veiksnius kaip suvirinimo siūlės prasiskverbimas, siūlės profilio formą, suvirinimo greitį, perdegimo riziką, detalių deformaciją, paviršiaus spalvos pasikeitimą ir tai, ar po suvirinimo reikia šlifuoti.
Pavyzdžių bandymai su tikromis detalėmis suteikia daug vertingesnę informaciją nei paprastas įrangos techninių charakteristikų palyginimas.
VII. Lazerinio suvirinimo įrangos parinkimo schema
Pasirenkant lazerinį suvirinimo įrenginį įmonės gali sekti šią loginę seką: medžiaga → storis → sujungimo konfigūracija → gamybos apimtis → suvirinimo greitis → automatizacijos lygis → lazerio galia → aušinimo metodas → laidų padavimo reikalavimai → praktiniai pavyzdžių bandymai.
Mažų serijų, didelio produktų įvairovės ir dažnų detalių keitimų gamybos scenarijams rankinis lazerinis suvirinimo įrenginys dažniausiai yra geriausias pasirinkimas. Priešingai, standartizuotiems produktams, kuriems būdingi dideli užsakymų apimtys ir fiksuoti suvirinimo maršrutai, tinkamesnis yra robotizuotas lazerinis suvirinimo sistema. Jei įrenginys turi būti mobilus, rekomenduojama oru aušinama sistema; ilgalaikiam nuolatiniam gamybos procesui tinkamesnė yra vandeniu aušinama sistema. Galutinė įrangos konfigūracija visada turėtų remtis bandymų rezultatais, atliktų su tikromis detalėmis.
VIII. Lazeriniai suvirinimo įrenginiai: sprendimai, pritaikyti jūsų specifinėms detalėms
Kaip lazerinio suvirinimo įrangos gamintojas siūlome įvairias sprendimų grandines – rankomis valdomus lazerinius suvirintuvus, oru ir vandeniu aušinamus lazerinio suvirinimo sistemas, automatizuotą lazerinio suvirinimo įrangą su vielos padavimu bei robotizuotas lazerinio suvirinimo ląsteles – kurios pritaikomos tiksliai jūsų reikalavimams dėl medžiagų, detalių storio, sujungimo konfigūracijos, gamybos apimties, suvirinimo greičio ir automatizacijos poreikių.
Jei renkatės lazerinį suvirinimo įrenginį, nereikia iš karto susitelkti į konkretų galingumą ar kainos lygį. Paprasčiausiai pateikite mums savo detalių nuotraukas, informaciją apie medžiagas ir jų storį arba patikrinykite tikrąsias dalis. Siūlome nemokamas suvirinimo proceso vertinimo paslaugas ir bandymų su pavyzdžiais atlikimą, todėl galime rekomenduoti optimalią įrangą ir eksploatavimo parametrus remdamiesi realiais suvirinimo rezultatais – taip padedame jūsų įmonei sumažinti sąnaudas, susijusias su įrangos parinkimu ir procesų bandymais.

