





Რა არის სპოტული და ლაზერული შედუღების მანქანებს შორის განსხვავება?
Ლითონის დამუშავებასა და წარმოებაში როგორც სპოტ, ასევე ლაზერული შედუღების მანქანები ხშირად გამოყენებული შედუღების მოწყობილობებია; თუმცა, ისინი მკაფიოდ განსხვავდებიან შედუღების პრინციპებში, შესაძლებელ გამოყენებაში, მოწყობილობის სტრუქტურაში და წარმოების მეთოდებში.
Საწარმოებისთვის, რომლებსაც სჭირდებათ სველდინგის მოწყობილობების წარმოებლები, ბაზარზე არსებული სხვადასხვა ვარიანტის წინაშე დგომის პირველი ნაბიჯია სპოტ-სველდინგისა და ლაზერული სველდინგის განსხვავებების გაგება. მოწყობილობების არჩევანი უნდა მოხდეს კონკრეტული პროდუქტების მახასიათებლებისა და წარმოების მოთხოვნების მიხედვით, არ არის საკმარისი მხოლოდ იმის განსაზღვრა, თუ რომელი ტიპი არის „უკეთესი“.
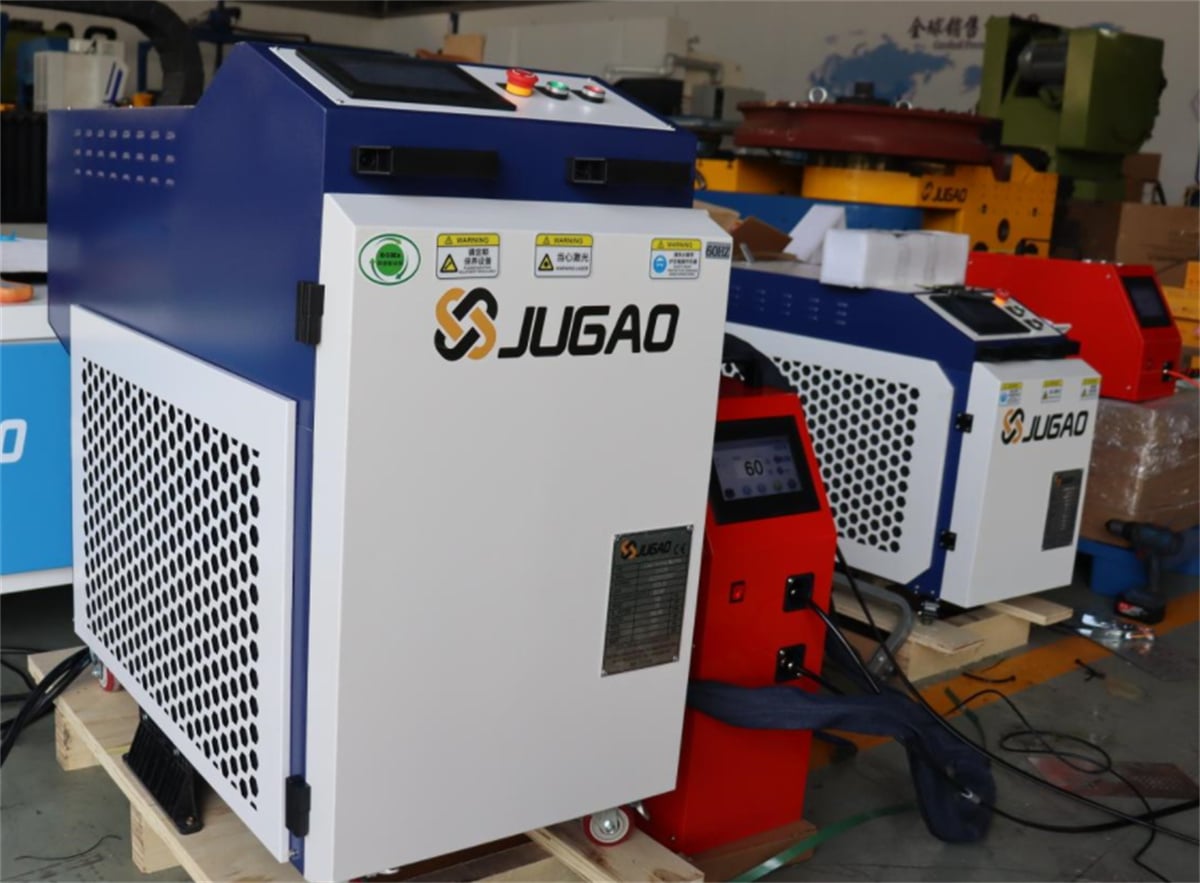
Მაშ, რა არის სპოტ-სველდინგის მანქანებსა და ლაზერული სველდინგის მანქანებს შორის ძირეული განსხვავება და რომელი სცენარებისთვის არის თითოეული მათგანი ყველაზე შესაფერებელი?
I. სხვადასხვა სველდინგის პრინციპი
Სპოტ-სველდინგის მანქანები წარმოადგენენ წინააღმდეგობის სველდინგის მოწყობილობების ტიპს. მათი ძირითადი მოქმედება მოიცავს ელექტროდების მეშვეობით სამუშაო ნაკრებზე წნევის მოდებას და ერთდროულად სველდინგის დენის გატარებას მასში; ეს იწვევს კონტაქტის არეში სითბოს გამოყოფას და სველდინგის წერტილის შექმნას.
Შედეგად, სპოტ-სველდინგი ჩვეულებრივ მოითხოვს ელექტროდებსა და სამუშაო ნაკრებს შორის ფიზიკურ კონტაქტს. ეს მეთოდი კარგად ესაფერება იმ პროდუქტებს, რომლებსაც საჭიროებენ კონკრეტულ და მუდმივ წერტილებში შეერთებას.
Ლაზერული შედუღების მანქანები, მეორე მხრივ, იყენებენ მაღალი ენერგიის სიმკვრივის ლაზერულ სხივს, რომელიც მიმართულია მასალის ზედაპირზე და იწვევს შედუღების ზონის სწრაფ დალექვას და შედუღების ხაზის ჩამოყალიბებას. პროდუქტის სტრუქტურის მიხედვით ლაზერული შედუღება შეიძლება შესრულდეს უწყვეტად, წერტილოვანად ან კონკრეტული ტრაექტორიით.
Უფრო მარტივად რომ ვთქვათ:
Წერტილოვანი შედუღება აკენტებს "შეერთებას შედუღების წერტილების მეშვეობით", ხოლო ლაზერული შედუღება აკენტებს "შეერთებას ლაზერით გამოწვეული დალექვის მეშვეობით".
Ამ ორ მეთოდს შორის არ არსებობს მარტივი ერთ-ერთი შეცვლის ურთიერთობა; ფაქტობრივი არჩევანი დამოკიდებულია პროდუქტის სტრუქტურასა და ტექნოლოგიურ მოთხოვნებზე.
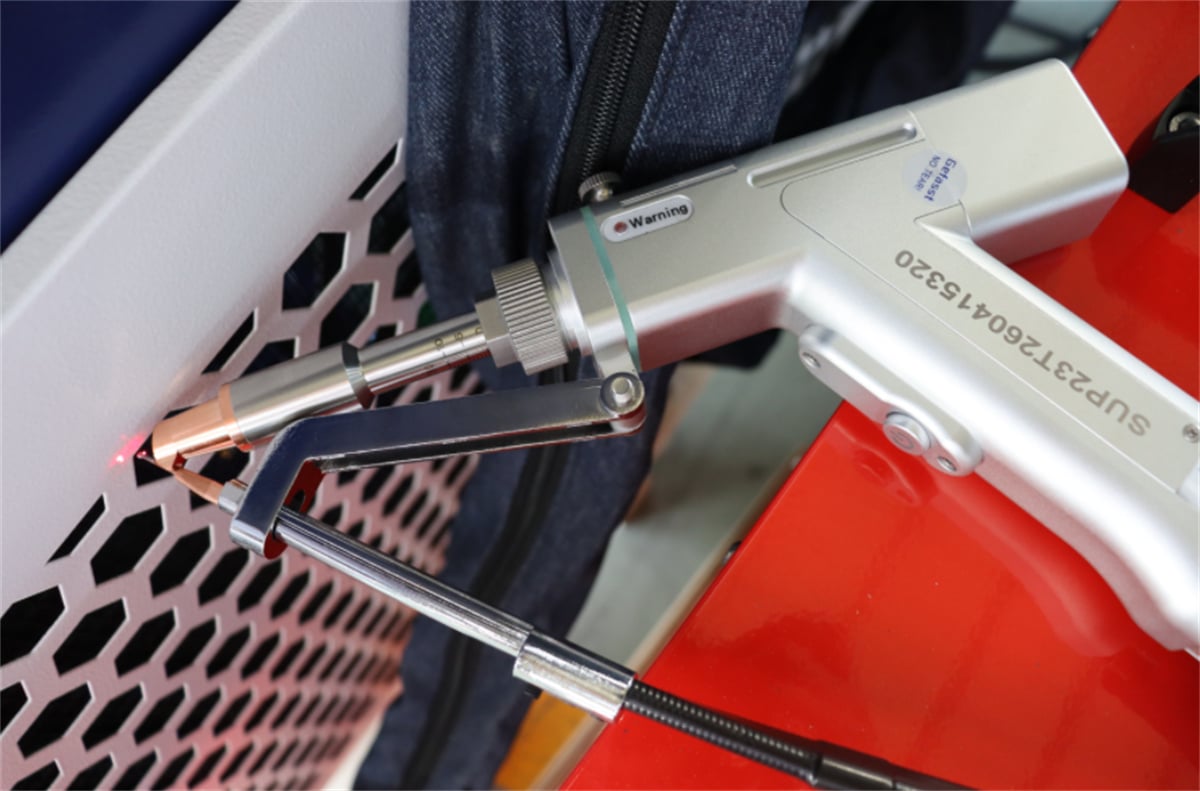
II. რომელი პროდუქტები უფრო მოსახერხებელია წერტილოვანი შედუღების მანქანებისთვის?
Წერტილოვანი შედუღება გამოირჩევა მაღალი შედუღების სიჩქარით და მრავალწერტილიანი შეერთებების მოსახერხებლობით, რაც მის ფართო გამოყენებას უზრუნველყოფს მასობრივ წარმოებაში.
Მაგალითები შეიცავს:
Ლითონის სადენები და ბალახის ფირფიტები;
Მეტალურგიული ნაკეთობანი;
Ფირფიტის სტრუქტურული ნაკეთობანი;
Საყოფაცხოვრებო ტექნიკის ლითონის ნაკეთობანი;
Ავტომობილების კომპონენტები;
Ელექტრონული და ელექტრო საყოფაცხოვრებო ტექნიკის მეტალის კავშირები;
Ბატარეებისა და ახალი ენერგიის გამოყენების მეტალის კომპონენტები.
Ზოგიერთი პროდუქტის შემთხვევაში, ნაკეთობა მრავალი მუდმივი სველდინგის წერტილითაა შეიძლებელი; პროცესი მხოლოდ ზედა და ქვედა ფენების სწორად დასადგენად და ელექტროდების გამოყენებით სველდინგის შესრულებას მოითხოვს. ამ შემთხვევაში, წერტილოვანი სველდინგის მოწყობილობა ხშირად უფრო მარტივი არჩევანია.
III. რომელი პროდუქტები უფრო მისაღებია ლაზერული სველდინგის მანქანებისთვის?
Ლაზერული სველდინგის ერთ-ერთი მახასიათებელი ნიშანი არის სველდინგის ზონის კონცენტრაცია; სველდინგის ტრაექტორია შეიძლება მორგებული იქნას პროდუქტის სტრუქტურული დიზაინის მიხედვით. შედეგად, იგი ფართოდ გამოიყენება სიზუსტის მოთხოვნების მქონე მეტალის დამუშავებაში, მაღალი ესთეტიკური სტანდარტების მოთხოვნების მქონე გამოყენებებში და რთული სტრუქტურული კომპონენტების წარმოებაში.
Გავრცელებული გამოყენების სფეროები შედის:
Ჰარდვერი და ფოლადის ფურცელი: მაგალითად, არაგამხსნელი ფოლადისა და ცინკით დაფარული ფურცლების მეტალის სტრუქტურული ნაკეთობების სველდინგი;
Ახალი ენერგია და ენერგიის შენახვა: ბატარეების კორპუსები, მეტალის სტრუქტურული კომპონენტები და ა.შ.;
Საყოფაცხოვრებო ტექნიკა და სამზარეულოს ჭურჭელი: მეტალის კორპუსები, მონტაჟის საყრდენები და მათ დაკავშირებული სტრუქტურული ნაკეთობები;
Სიზუსტის ელექტრონიკის წარმოება: მეტალის ნაკეთობები, რომლებსაც სჭირდება მაღალი სიზუსტის და ესთეტიკური ხარისხის დაკავშირება;
Ავტომობილები და მათი კომპონენტები: კონკრეტული მეტალის სტრუქტურული ნაკეთობებისა და კომპონენტების დაკავშირება.
Ლაზერული დაკავშირების მოწყობილობები არსებობენ სხვადასხვა ფორმით, მაგალითად ხელით მართვადი ლაზერული დაკავშირების მოწყობილობები ავტომატური სადენის მიმცემებით, ჰაერით გაგრილებადი ლაზერული დაკავშირების მოწყობილობები, ბრტყელი საწყობის "ნიშნების გარეშე" ლაზერული დაკავშირების მოწყობილობები, გალვანომეტრზე დაფუძნებული ლაზერული დაკავშირების მოწყობილობები და რობოტიზებული ლაზერული დაკავშირების სამუშაო ადგილები.
Ამიტომ, "ლაზერული დაკავშირების მოწყობილობა" არ აღნიშნავს ერთ კონკრეტულ მოწყობილობის ტიპს; კონკრეტული არჩევანი დამოკიდებულია პროდუქტის წარმოების პროცესის მოთხოვნებზე.
IV. წერტილოვანი და ლაზერული დაკავშირების წარმოების მეთოდები როგორ განსხვავდებიან ერთმანეთისგან?
Ამ ორი დაკავშირების პროცესის წარმოების მეთოდებს შორის არსებობს მნიშვნელოვანი განსხვავებები.
Სპოტ-შედუღებას ჩვეულებრივ სჭირდება ელექტროდის კონტაქტი შესაერთებლად განკუთვნილ ნაკეთობასთან; შედუღების ადგილი შეზღუდულია ელექტროდის სტრუქტურით და ნაკეთობის ხელმისაწვდომობით. როცა პროდუქტებს მრავალი შედუღების წერტილი სჭირდება, წარმოების ეფექტურობა შეიძლება გაიზარდოს მრავალწერტილიანი შედუღების, სპეციალიზებული ინსტრუმენტების ან ავტომატიზებული აღჭურვილობის საშუალებით.
Ლაზერული შედუღება, პირიქით, სხივს კონკრეტულ ადგილზე მიმართავს. ის შეძლებს შედუღებას იმ არეებში, რომლებშიც ტრადიციული ელექტროდების მისასვლელად რთულები არსებობს, ამ მიზნით აღჭურვილობის კონფიგურაციის და შესაბამისი ინსტრუმენტების გამოყენებით.
Ავტომატიზებულ წარმოებაში ლაზერული შედუღება შეიძლება ინტეგრირდეს რობოტებთან, მოძრავ პლატფორმებთან და ხედვის საშუალებით პოზიციონირების სისტემებთან, რათა შედუღების ტრაექტორიის მიმართ მაღალი სიმკვრივის კონტროლი მიიღოს.
Ამიტომ, სპოტ-შედუღება მკვეთრად ემთხვევა იმ პროდუქტებს, რომლებსაც ფიქსირებული შედუღების წერტილები და სიჩქარის მოთხოვნილებები აქვთ მასობრივი შეერთების დროს. ლაზერული შედუღება უნდა განხილული იქნას იმ პროდუქტების შემთხვევაში, რომლებსაც უწყვეტი შეერთების ხაზები, რთული ტრაექტორიები ან შედუღების მაღალი ესთეტიკური სტანდარტები სჭირდება.
Როგორ აირჩევთ წერტილოვანი და ლაზერული სველის მოწყობილობის შორის?
Მოწყობილობის შეძენის დროს საწარმოებს შეუძლია შეაფასოს არჩევანი შემდეგი ფაქტორების მიხედვით:
| Შედარების კრიტერიუმები | Სპოტ ველდინგ მაशინი | Ლაზერული შედუღების მანქანა |
| Სველის მეთოდი | Წინაღობის შედუღება | Ლაზერული დნობის სველვა |
| Ძირითადი შეერთების კონფიგურაცია | Პუნქტუალური შეკრულება | Წერტილოვანი სველვა, უწყვეტი სასრულის სველვა, ტრაექტორიის სველვა |
| Ნაკეთობის კონტაქტი | Ჩვეულებრივ მოითხოვს ელექტროდის კონტაქტს | Ლაზერული სხივი მოქმედებს სველვის ზონაზე |
| Საერთო აპლიკაციები | Შტამპებული ნაკეთობები, სადენის ბალახი, სამშენებლო კომპონენტები და ა.შ. | Ფოლადის ფურცელი, სიზუსტის ნაკეთობები, სტრუქტურული კომპონენტები და ა.შ. |
| Ავტომატიზაციის ტიპი | Მრავალწერტილიანი სველდინგი, ავტომატური წერტილოვანი სველდინგი | Პლატფორმები, გალვანომეტრული სკანერები, რობოტები და ა.შ. |
| Გადაწყვიტების განსაკუთრებული ფაქტორები | Დენი, წნევა, დრო, ელექტროდები და ა.შ. | Ლაზერის სიმძლავრე, მასალა, ფოლადის სისქე, სველდინგის შეერთება და ა.შ. |
Შენიშვნა: ეს ცხრილი მხოლოდ წინასწარი გაგების მიზნით არსებობს და არ უნდა გამოყენებული იქნას როგორც ერთადერთი საფუძველი აღჭურვილობის არჩევის დროს.
Აღჭურვილობის არჩევის საბოლოო დადასტურებამდე აუცილებელია პროცესის ვალიდაცია რეალური პროდუქტის ნიმუშების გამოყენებით.
VI. რატომ არის რეკომენდებული სველდინგის საცდელი პროცედურა სველდინგის აღჭურვილობის შეძენის დროს?
Როგორც წერტილოვანი, ასევე ლაზერული სველდინგის შემთხვევაში, მხოლოდ პროდუქტის სახელწოდებების ან აღჭურვილობის ტექნიკური მახასიათებლების დაყრდნობა შეიძლება მიგვიყვანოს შეცდომებამდე.
Მაგალითად, მიუხედავად იმისა, რომ პროდუქტი შემადგენლობაში შეიცავს ნეიროსასტალს, ფოლადის სისქის, სტრუქტურული დიზაინის და სველდინგის წერტილების მდებარეობის ცვალებადობა შეიძლება განაპირობოს სხვადასხვა მოთხოვნებს აღჭურვილობის კონფიგურაციასა და სველდინგის პარამეტრებში.
Ლოგიკური სამუშაო ნაკადაგი ამ სახით გამოიყურება:
Პროდუქტის ნიმუშები/ნახაზები → მასალისა და სისქის დადასტურება → შეერთების ადგილის ანალიზი → ტექნოლოგიური პროცესის გეგმა → ნიმუშების საწყისი შეერთება → შეერთების ხარისხის შემოწმება → აღჭურვილობის საბოლოო დამტკიცება
Საწარმოებისთვის საწყისი შეერთება არ არის მხოლოდ შეერთების ხარისხის შეფასების საშუალება, არამედ ასევე აძლევს ადრეულ ინფორმაციას აღჭურვილობის ექსპლუატაციის შესახებ, წარმოების ციკლის ხანგრძლივობაზე და პროდუქტის და აღჭურვილობის შეთავსებადობაზე.
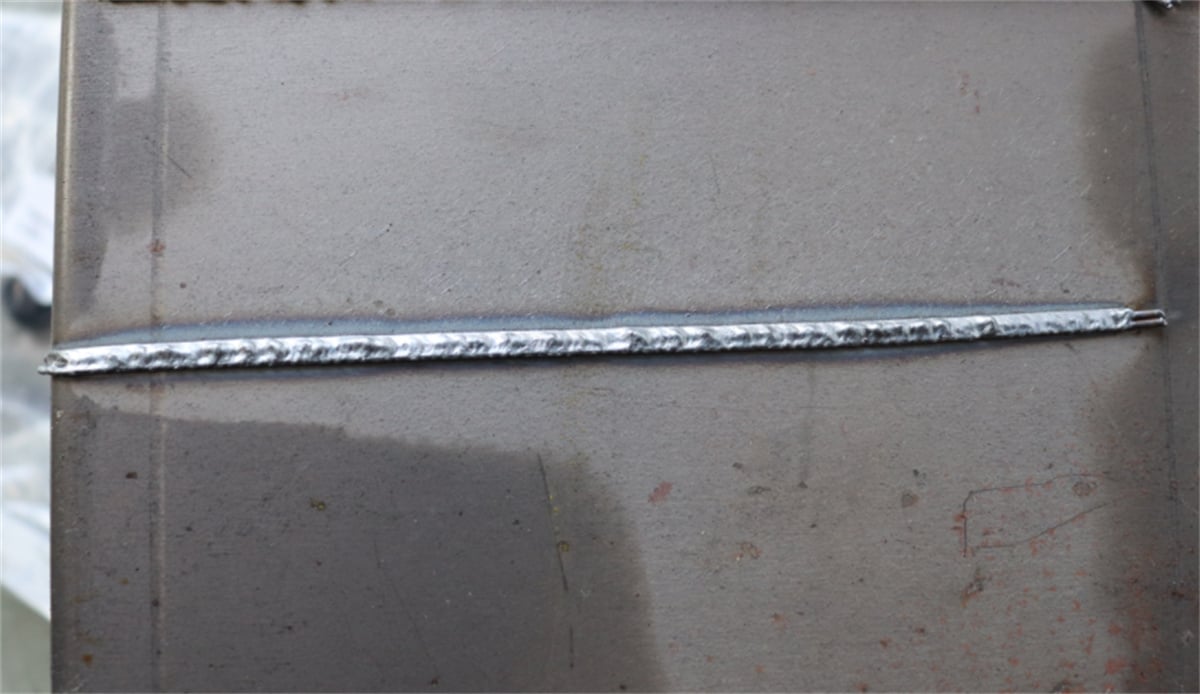
Დასკვნა
Წერტილოვანი შეერთება უფრო მეტად შეიძლება გამოყენებულ იქნას იმ პროდუქტების შესაერთებლად, რომლებსაც მხოლოდ კონკრეტულ წერტილებში უნდა შეერთდეს, ხოლო ლაზერული შეერთება უფრო მეტად შეიძლება გამოყენებულ იქნას უწყვეტი შეერთების ხაზების, ტრაექტორიის მიხედვით შეერთების და მაღალი სიზუსტისა და უკეთესი ესთეტიკური სრულყოფის მოთხოვნების მქონე აპლიკაციებში. შეერთების აღჭურვილობის შერჩევის დროს საწარმოებისთვის ყველაზე მნიშვნელოვანი ფაქტორი არის პროდუქტის და შეერთების პროცესის შეთავსებადობა.

