





איך לשלול תקלות בנקודות הפסקה של חיתוך לייזר באופן יעיל?
נקודות עצירה בקציצת לייזר הן בעיה נפוצה שיכולה להפריע לרצף הייצור, לפגוע בדיוק הקציצה ולהגביר את הפסולת החומרית. אם אתם מבחינים שוב ושוב בקציצות שלא מושלמות, עצירות פתאומיות או באיכות קצה לא אחידה, חשוב לאתר את הסיבה האמיתית. מהניסיון שלי, תקלות אלו נובעות בדרך כלל מפגמים בחומר עצמו, הגדרות לא נכונות של פרמטרי הקציצה, חלקי חילוף שחלפו על זמנים המומלצים לשימושם, או תקלות במערכת הנעה המכנית. במאמר זה אני מציג תהליך ברור ומעשי לזיהוי והסרת תקלות אלו במהרה. עקובו אחר השלבים המוצגים כאן ותוכלו להבטיח קציצה יציבה יותר, לשמור על איכות קצות הדפים, לצמצם את זמן העצירה ולשמור על ביצועי המכונה ברמה הגבוהה ביותר לאורך טווח רחב של עבודות פלדה.
מה גורם לנקודות עצירה בקציצת לייזר
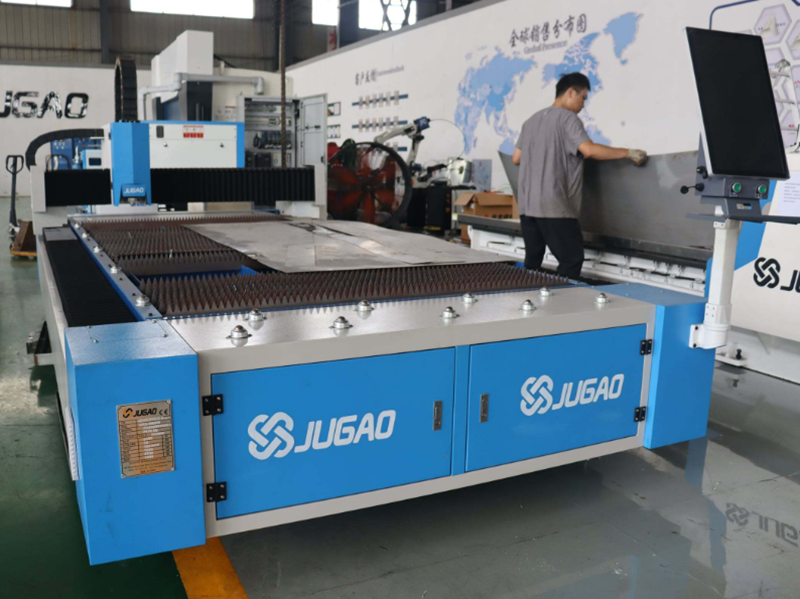
תכונות החומר ומצב הפנים
נקודות שבירה עלולות להופיע כאשר עובי הגלם, הקשיחות או החשיפה לאוקסידציה של המשטח משתנים מאזור לאזור. פנים לא אחידה או מחזירת אור במעלות גבוהות עלולה לזרות את קרן الليיזר ולגרום לחדירה לא עקבית.
פרמטרי מכונה והגדרות תהליך
חיתוך במהירות שגויה, עם עוצמת לייזר גבוהה מדי או נמוכה מדי, או בגובה מיקוד לא נכון עלול להשאיר מקומות חלשים לאורך הקו. תאוצה מהירה מדי, קצב הזנה גבוה מאוד או זרימת גז לא יציבה עלולים גם הם לגרום לנקודות שבירה.
כלי עבודה ותנור המפזר
תנור מפזר או מערכת אופטיקה שנשחקו או שאינן מיושרות יורדות באיכות וביציבות הקרן. עדשות מלוכלכות מזרות את האנרגיה ויוכלו לגרום לעצירת החיתוך או לשבירה שלו.
תקלות במערכת המכנית ובמערכת התנועה
בלאשק, מסילות שאינן מיושרות או כדוריות משחוקות עלולות לגרום לרעידה או לסטיית מיקום. תקלות מכניות מסוג זה מתבטאות בתוצאות לא אחידות לאורך מסלול החיתוך.
גישה צעד אחר צעד לתיקון נקודות שבירה
צעד 1: בדיקת החומר
בדקו את הגלם למציאת שינויים בעובי, חלד או אבק. בחירת גלם אחיד וنظيف מפחיתה את הסיכוי לשבירה.
שלב 2: אימות פרמטרי המכונה
בדקו את מהירות החיתוך, עוצמת الليיזר וגובה המיקוד, והגבירו אותם לפי הצורך. השתמשו בערכים המומלצים לחומר ולנחיות יצרן המכונה כדי להשיג תוצאה אופטימלית.
שלב 3: בדיקת האופטיקה והפּרִיטים
נקו את העדשות והמרآות, ובצעו בדיקה ויזואלית של הפורק לבלאי או אי-יישור. החליפו כל חלק שנפגע כדי לשמור על איכות קרן الليיזר.
שלב 4: הערכת הרכיבים המכניים
בדקו את השינועים, הדליות והמערכת הנעה למציאת סימנים לבלאי, רעידה או חזרה. שדרו או החליפו חלקים כדי להבטיח תנועה חלקה ומדויקת.
שלב 5: ביצוע חיתוכים ניסיוניים
בצעו חיתוכים ניסיוניים קטנים על חומר פסול כדי לצפות בשברות, ולאחר מכן התאימו צעד אחר צעד את הפרמטרים בהתאם לתצפיות שלכם.
שלב 6: הגדרת מערכות ניטור מתמיד
להשתמש בחיישנים או במערכות ראייה כאשר הן זמינות כדי לזהות סטיות בזמן אמת. גילוי תקלה מוקדם מונע כשלים מלאים של חלקים והפסד חומרים.
הנחיות הטובות ביותר למניעת נקודות שבירה
תחזוקה שגרתית
לארגן בדיקות וניקוי קבועים של האופטיקה, הזרבוביות והמערכת התנועתית, ולדאוג שהמכונה שומנה כראוי ומורכבת כראוי.
בקרת איכות החומר
לקנות גיליונות אחידים ובאיכות גבוהה, ולשמר את אופן אחסנם כדי למנוע חמצון של המשטח ועקמומיות.
הכשרת מפעילים
לדאוג שמהפעלים מבינים כיצד הפרמטרים ותנאי החומר משפיעים על התוצאה, ולאמן אותם להתאים את ההגדרות ולזהות את הסימנים הראשונים לנקודת שבירה.
תיעוד הגדרות ותוספות
לשמור רשומות של קבוצות פרמטרים מוצלחות עבור כל סוג חומר. זה מקצר את הזמן הדרוש להגדרה מחדש של אותן משימות.
שאלה נפוצות
מהו הסיבה הנפוצה לנקודות שבירה בגזירת לייזר?
הן נגרמות בדרך כלל מחומר לא אחיד, הגדרות מכונה שגויות, אופטיקה משוחקת או חלקים של המכונה שאינם ישרים.
איך אפשר לזהות במהירות את הסיבה לשבירה?
התחלו בבדיקה של החומר, לאחר מכן עברו להגדרות המכונה ולאופטיקה, ולבסוף בדקו את יישור מערכת התנועה. בדיקה שיטתית של כל אחד מאלה מסייעת לאתר את המקור.
האם תחזוקה מונעת יכולה להפחית את מספר השברות?
כן. ניקוי קבוע, שימון ובדיקה של האופטיקה והחלקים המכניים מקטינים את מספר השברות במידה רבה.
סיכום
התמודדות טובה עם שברות בקציצת לייזר דורשת גישה שיטתית: בדקו את החומר, אמתו את ההגדרות, בדקו את האופטיקה ודאגו שהחלקים המכניים בתנאי עבודה טובים. כאשר משלבים תחזוקה מונעת, בחירת חומרים נכונה והכשרה מתאימה למנהלים, מספר השברות יורד, הדיוק משתפר והבזבוז חומר קטן. אם אתם זקוקים לעזרה נוספת או לייעוץ טכני, צוות JUGAO שלנו מוכן לסייע לכם באופטימיזציה של פעולות קציצת הלייזר שלכם.

