





Perché si verifica un’instabilità nel taglio laser del rame?
Quando il materiale è riflettente e conduce bene il calore, uno dei problemi più difficili che incontro è l'instabilità nel taglio del rame. Il rame si comporta in modo completamente diverso rispetto all'acciaio al carbonio o all'acciaio inossidabile sotto il laser, e anche una minima variazione dei parametri può produrre risultati non uniformi. Se osservate tagli che non mantengono la stabilità, bordi di scarsa qualità o interruzioni improvvise che fermano la produzione, siete nel posto giusto. In questo articolo espongo le principali cause dell'instabilità e come mantenere il processo sotto un controllo migliore nelle reali condizioni di fabbrica.
Cosa significa realmente l'instabilità nel taglio al laser del rame
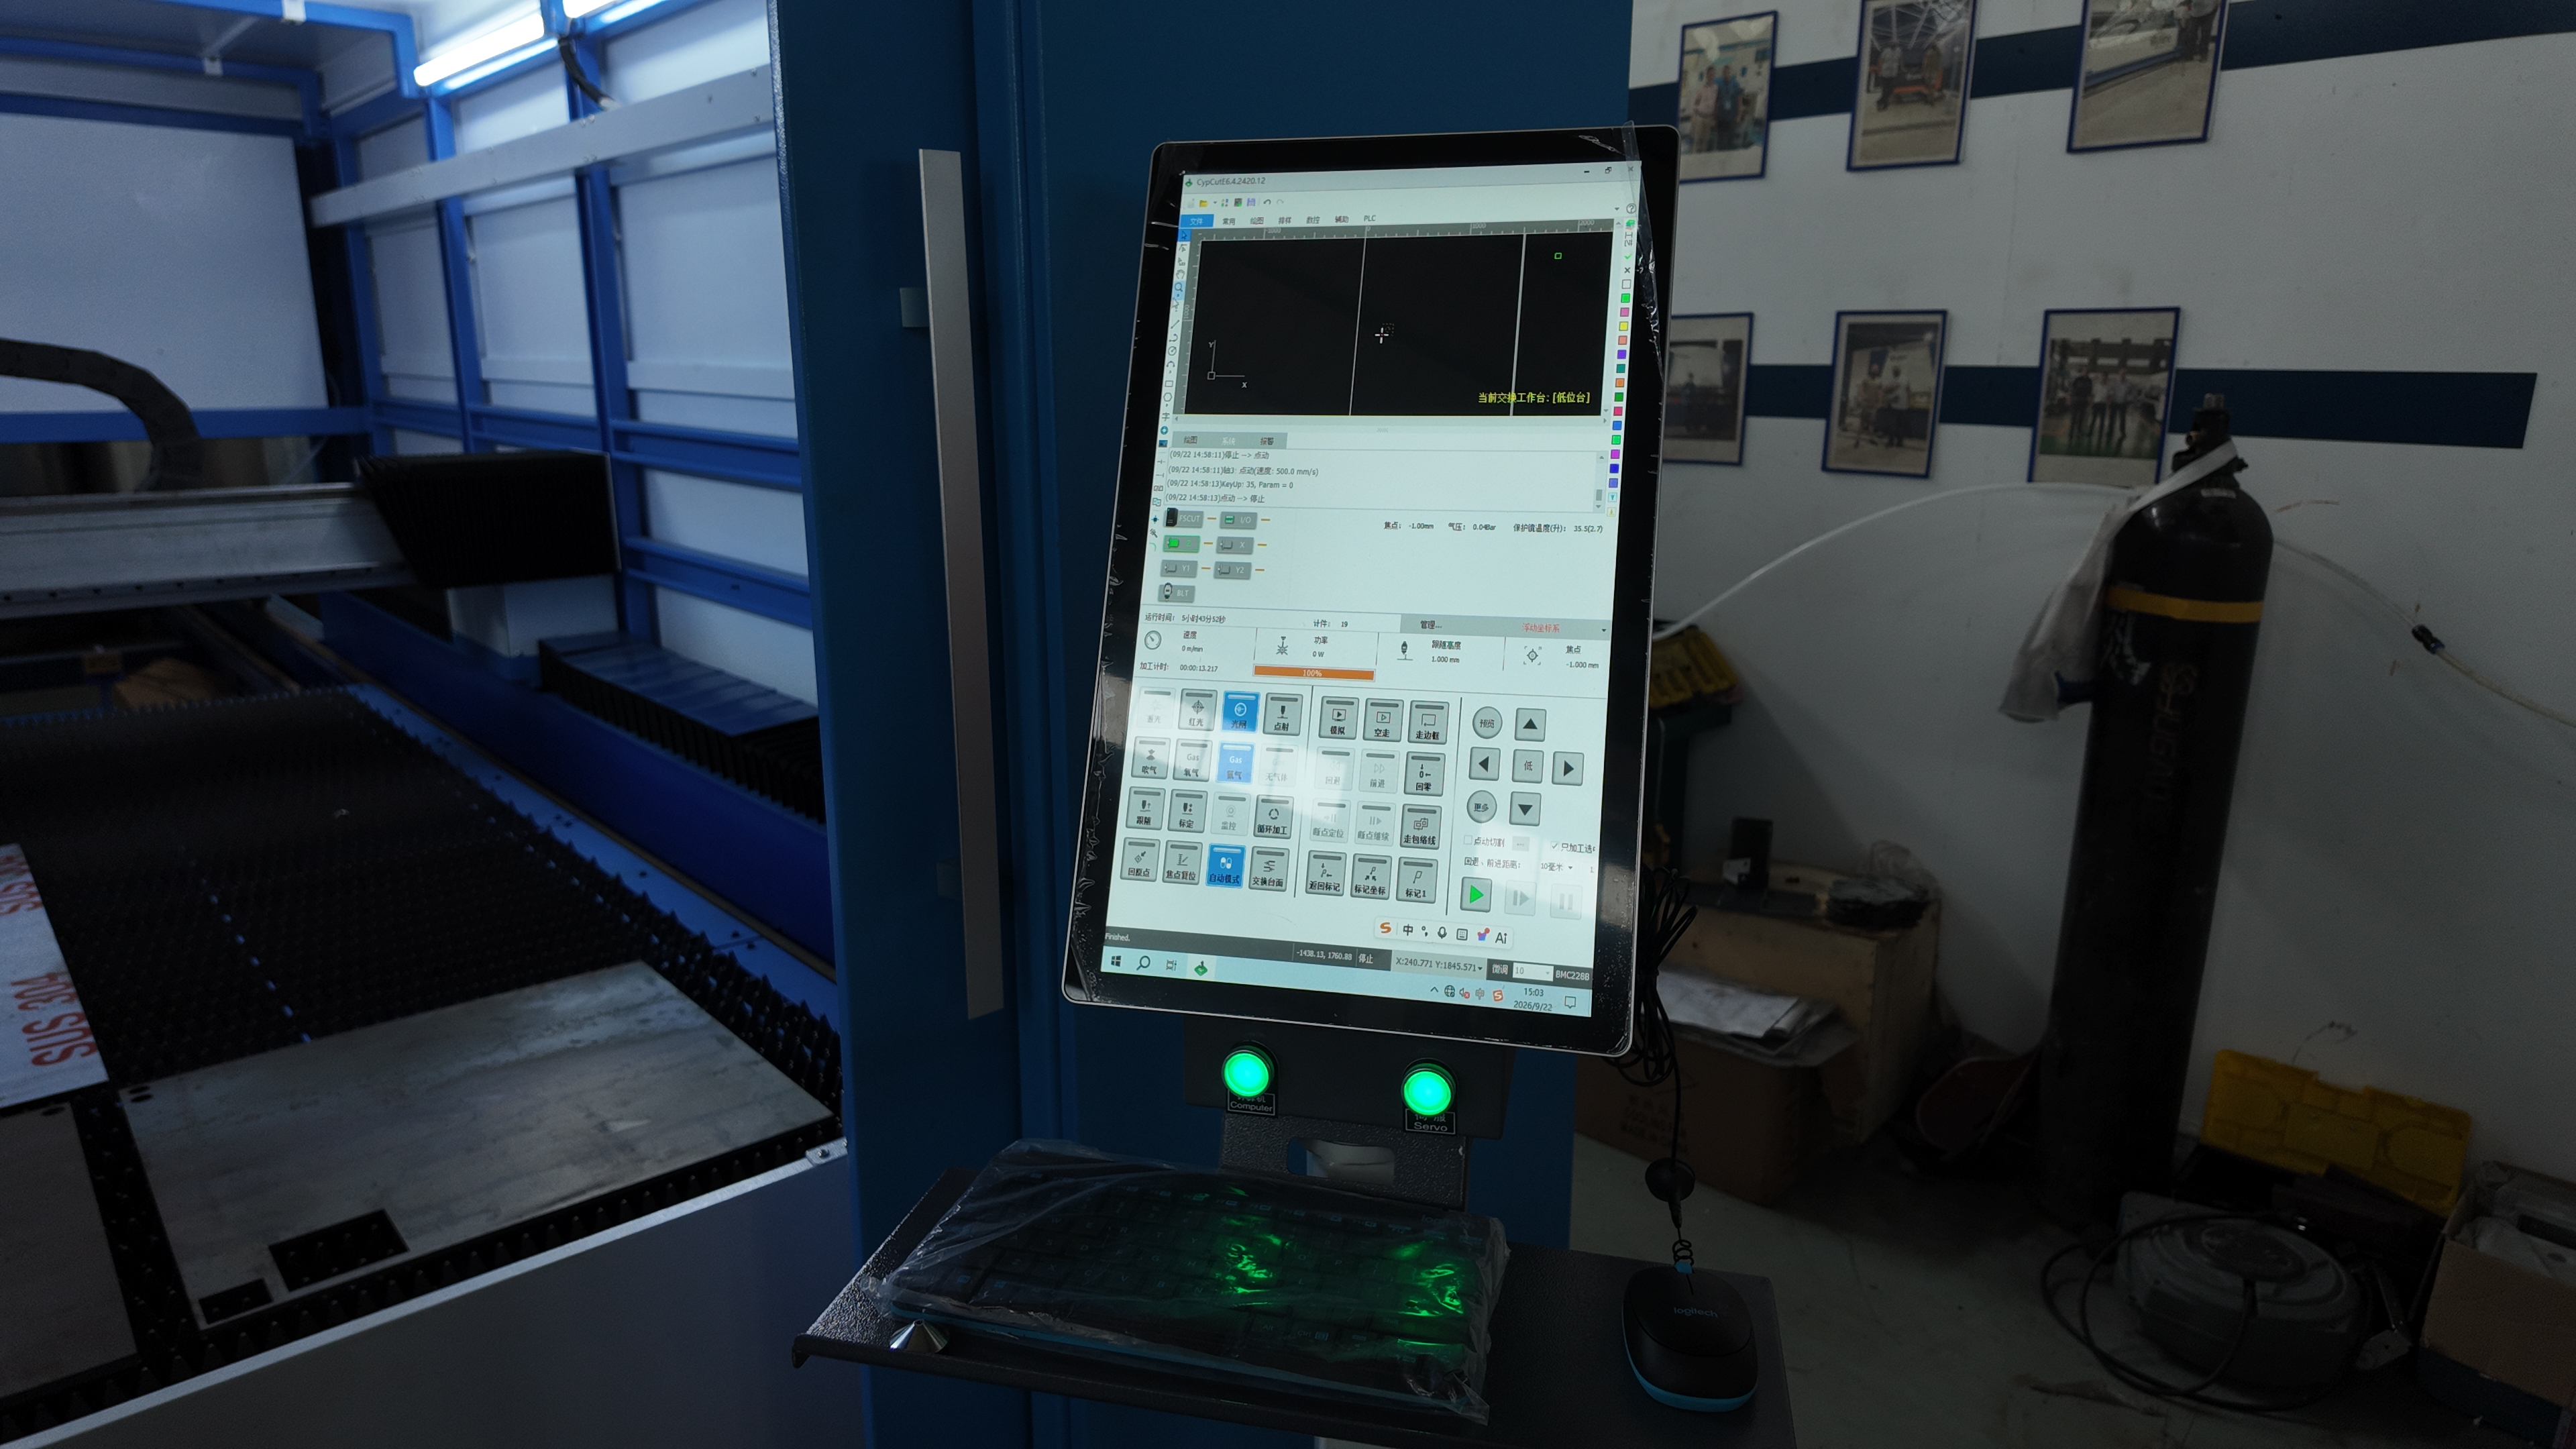
Perché il rame è difficile da tagliare
Il rame è altamente riflettente e conduce il calore in modo eccellente, quindi l'energia laser non viene assorbita come dovrebbe. Il risultato è una fusione irregolare e un taglio instabile, soprattutto su lamiere più spesse.
I problemi legati all'assorbimento dell'energia
Poiché il rame riflette una grande parte della luce laser, l'energia effettivamente assorbita varia continuamente. È proprio questo fenomeno a causare l'instabilità nel taglio del rame, soprattutto quando i parametri non sono stati correttamente ottimizzati.
Principali cause dell'instabilità nel taglio al laser del rame
L'elevata riflettività del rame
Il rame riflette la maggior parte del fascio, ancor di più a lunghezze d'onda inferiori. Ciò riduce l'energia utile disponibile e provoca un taglio irregolare.
Potenza e frequenza impostate in modo errato
Se la potenza del laser è troppo bassa, il taglio non penetra completamente. Se è impostata troppo alta, può causare eccessiva fusione e una cavità (keyhole) instabile. In entrambi i casi, il processo di taglio diventa instabile.
Gas di assistenza non costante
Il gas di assistenza spinge via il metallo fuso. Se la pressione varia o viene utilizzato un gas non adatto, il materiale fuso non viene rimosso in modo efficace e i bordi risultano irregolari.
Qualità del fascio e messa a fuoco non ottimali
Una posizione di messa a fuoco errata o un fascio di qualità degradata riducono la densità di energia nel punto di taglio, aumentando in modo significativo l’instabilità.
Accumulo di calore nel rame spesso
Grazie all’elevata conducibilità termica del rame, il calore si diffonde rapidamente, rendendo difficile mantenere una pozzetta di fusione stabile su materiali spessi.
Come ridurre l’instabilità nel taglio laser del rame
Regolare con attenzione i parametri del laser
Consiglio sempre agli operatori di impostare potenza, frequenza d’impulso e velocità di taglio in funzione dello spessore del materiale. Piccole regolazioni possono migliorare notevolmente la stabilità del processo.
Scegliere la lunghezza d’onda e il tipo di laser appropriati
I laser a fibra, con le impostazioni corrette, tendono a funzionare meglio sul rame perché assorbono l’energia in modo più completo rispetto ai tipi di laser più vecchi.
Mantenere stabile il sistema del gas ausiliario
Mantenere costante la pressione del gas e utilizzare azoto ad alta purezza aiuta a rimuovere il materiale fuso e a ridurre le fluttuazioni nel taglio.
Mantenere la posizione di messa a fuoco corretta
La calibrazione regolare della testa di taglio mantiene il fascio focalizzato esattamente sulla superficie del materiale, garantendo una distribuzione uniforme dell’energia.
Migliorare manutenzione e allineamento
Ottiche pulite, una struttura meccanica solida e testine di taglio correttamente allineate collaborano per ridurre l’instabilità durante il taglio del rame.
Pratiche migliori per un taglio stabile del rame
Eseguire tagli di prova prima della produzione
Consiglio sempre di effettuare tagli su pezzi campione per verificare che le impostazioni rimangano stabili prima di avviare una produzione completa.
Guarda il processo in tempo reale
I moderni sistemi CNC ti permettono di seguire le condizioni di taglio mentre avvengono, aiutandoti a rilevare tempestivamente l’instabilità e a correggerla rapidamente.
Usa consumabili di buona qualità
Ugelli, lenti e finestre protettive devono mantenere un buon stato affinché il fascio venga erogato in modo costante.
Domande frequenti
Perché il rame è più difficile da tagliare dell’acciaio?
Il rame riflette una maggiore quantità di energia laser e disperde il calore più velocemente, rendendo più difficile mantenere un taglio stabile.
L’instabilità nel taglio laser del rame può essere eliminata completamente?
No, non completamente; tuttavia, con una regolazione adeguata dei parametri e una manutenzione accurata del sistema, essa può essere ridotta notevolmente.
L’azoto è migliore dell’ossigeno per il taglio del rame?
Sì. L’azoto è la scelta abituale per ottenere tagli più puliti e più stabili quando si lavora il rame.
Una potenza laser più elevata migliora sempre la stabilità?
Non sempre. La stabilità deriva dall’equilibrio tra potenza, velocità, messa a fuoco e controllo del gas.
Conclusione
Mantenere sotto controllo l’instabilità durante il taglio del rame richiede parametri ottimizzati, un’erogazione costante del gas ausiliario, una calibrazione corretta del punto di messa a fuoco e una manutenzione regolare della macchina. Una volta compresa la modalità con cui il rame assorbe l’energia laser, è possibile migliorare in modo significativo la stabilità del taglio e ottenere risultati migliori nella produzione.
Se hai bisogno di ulteriore supporto tecnico o di assistenza per la taratura della macchina, non esitare a contattare il team JUGAO.

