





Quando va effettuata un’ispezione di emergenza su una macchina per la piegatura di tubi dopo l’installazione?
Un’ispezione di emergenza successiva all’installazione di una macchina per la curvatura di tubi non è un compito unico né qualcosa da prendere in considerazione soltanto dopo un guasto. Il processo di installazione introduce diverse modifiche—ad esempio cablaggi elettrici, regolazioni della pressione idraulica e inizializzazione del software—ciascuna delle quali potrebbe nascondere rischi potenziali. Eseguendo ispezioni di emergenza nei principali punti critici indicati di seguito, è possibile identificare e risolvere tempestivamente malfunzionamenti, pericoli per la sicurezza e problemi di precisione prima che la macchina entri in produzione.
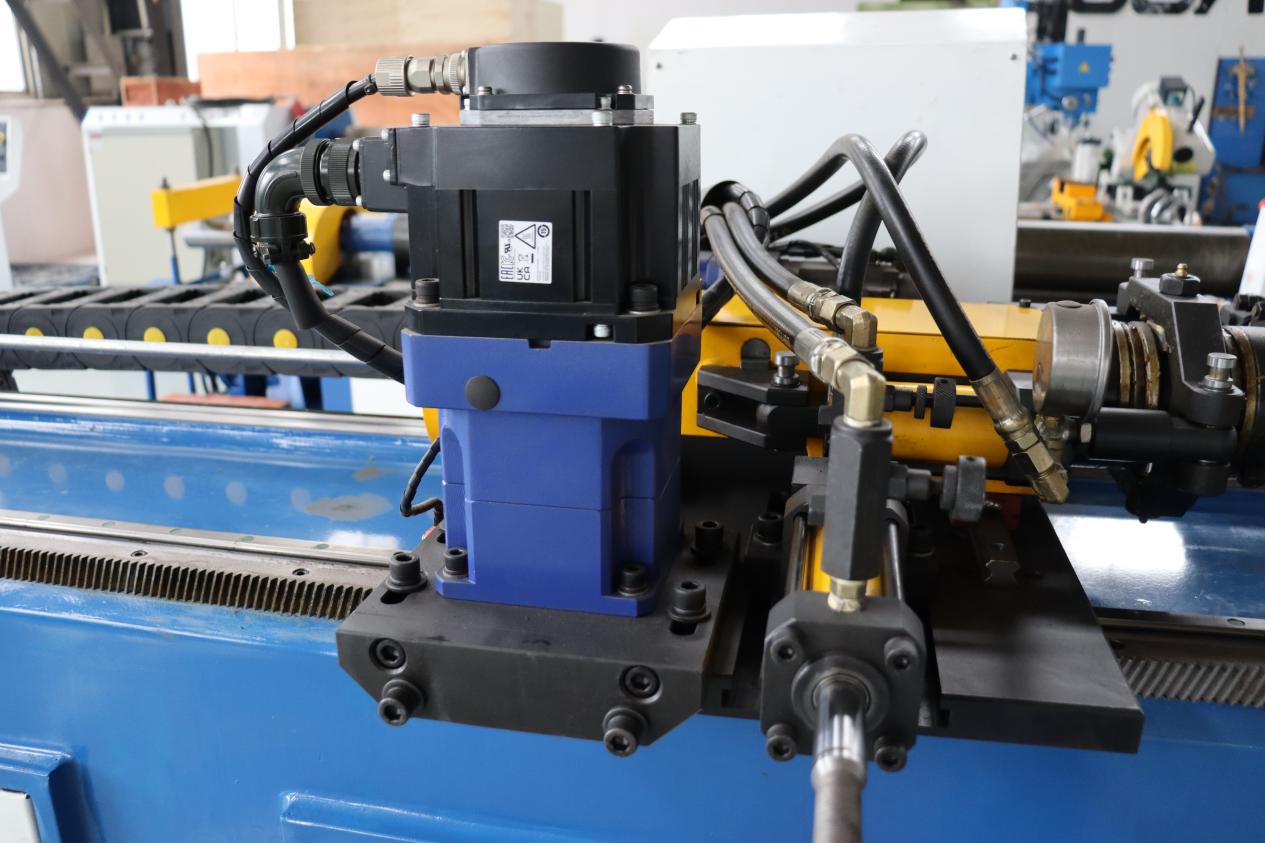
I. Dopo l’installazione meccanica e prima dell’accensione
Questo è il primo punto di controllo critico. Verificare che tutti i pulsanti di arresto di emergenza (E-stop) siano cablati correttamente e funzionino in modo affidabile. La pressione di un qualsiasi pulsante E-stop deve interrompere immediatamente l’alimentazione della macchina, arrestando istantaneamente tutti i movimenti idraulici o a servoazionamento. I sistemi E-stop possono apparire funzionanti durante il normale funzionamento, ma un guasto nel momento in cui sono effettivamente necessari può avere conseguenze gravi.
Contemporaneamente, ispezionare le porte di sicurezza, le cortine fotoelettriche e gli interruttori di interblocco. L’apertura di una porta di sicurezza deve disabilitare completamente ogni movimento della macchina. Se la macchina continua a muoversi mentre una protezione è aperta, ciò indica un guasto nel circuito di sicurezza che deve essere corretto prima di procedere.
II. Durante l’accensione iniziale
Una volta alimentata, accedere al sistema di controllo e verificare la presenza di eventuali allarmi relativi ai circuiti di sicurezza, agli azionamenti servo o ai sistemi idraulici. Anche avvisi minimi durante la fase di avvio potrebbero indicare errori di cablaggio o impostazioni errate dei parametri.
Testare nuovamente i pulsanti di arresto di emergenza mentre la macchina è alimentata. La risposta deve essere istantanea e il controllore deve indicare chiaramente che è stato attivato un arresto di emergenza. Qualsiasi ritardo o segnalazione non coerente indica che il circuito di sicurezza richiede regolazione o riparazione.
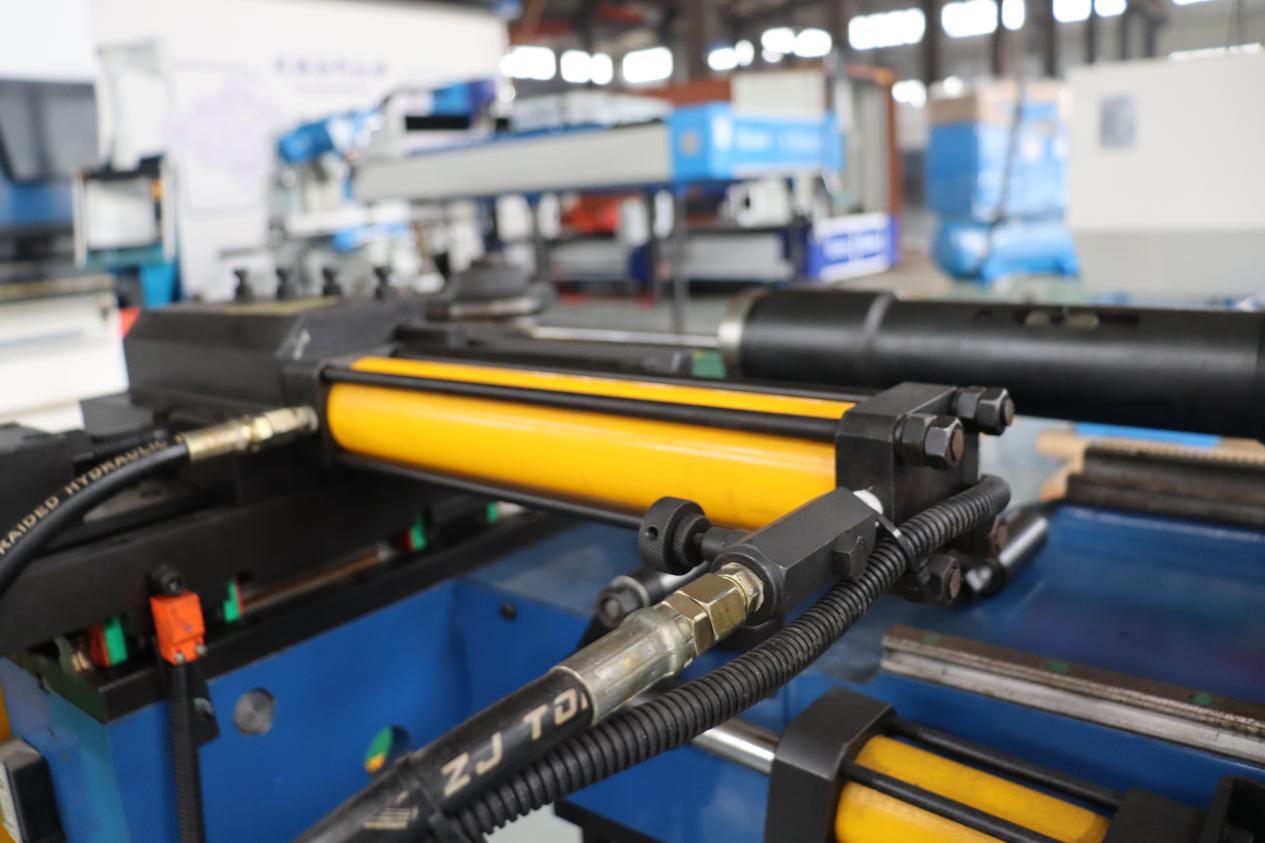
III. Prima della prima piegatura di prova
Prima di eseguire qualsiasi programma di piegatura tubi, verificare i limiti di movimento per ciascun asse. Muovere manualmente ciascun asse in modalità jog e attivare un arresto di emergenza per assicurarsi che la macchina si fermi correttamente. Questo passaggio aiuta a prevenire collisioni tra il braccio di piegatura, le matrici di bloccaggio e le matrici di pressione durante la produzione effettiva.
Inoltre, verificare che la pressione idraulica e la coppia del servo rimangano entro i limiti di sicurezza quando viene attivato un arresto di emergenza. La pressione deve essere rilasciata in modo uniforme, senza rimbalzi improvvisi né movimenti ritardati dopo l’arresto della macchina: tale misura protegge sia l’attrezzatura sia gli operatori.
IV. Dopo la prima corsa di prova
Eseguire un altro controllo dell’interruttore di emergenza dopo la prima piegatura di prova sotto carico. Questo verifica il funzionamento dell’interruttore di emergenza mentre la macchina è sottoposta alle effettive forze di piegatura. La macchina per la piegatura di tubi deve arrestarsi in sicurezza senza deformare il tubo, sovraccaricare il mandrino o danneggiare gli utensili. Le prestazioni dell’interruttore di emergenza sotto carico spesso rivelano problemi che potrebbero passare inosservati durante i test a vuoto.
Infine, verificare le procedure di ripristino e riavvio successive all’attivazione dell’interruttore di emergenza. La macchina non deve riavviarsi automaticamente; è necessario un ripristino manuale e una conferma esplicita. Durante la fase iniziale di installazione, procedure di riavvio scorrette rappresentano una causa comune di rischio.
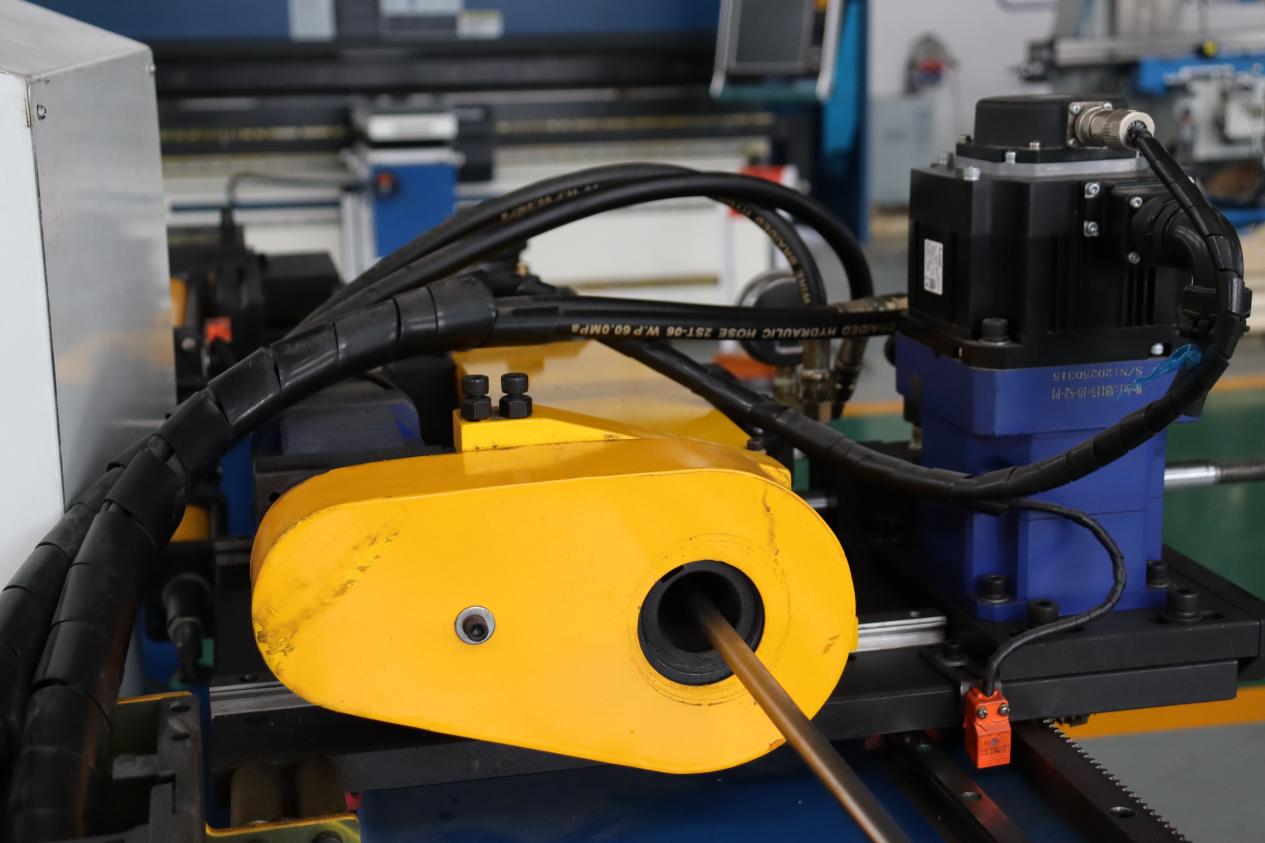
V. Durante la prima settimana di funzionamento
Dovrebbe essere programmata un’ispezione di follow-up dopo che gli operatori hanno completato la formazione. Nel corso del funzionamento reale, gli operatori principianti potrebbero individuare problemi — ad esempio una posizione scomoda del pulsante di arresto di emergenza o un tempo di risposta inadeguato — e i loro feedback possono contribuire a migliorare i protocolli di sicurezza.
Le vibrazioni e i movimenti ripetitivi durante la fase iniziale di produzione possono causare allentamenti nei terminali elettrici o negli interruttori meccanici. Un nuovo controllo entro la prima settimana consente di rilevare tempestivamente tali problemi — inclusi usura, disallineamento o instabilità del segnale — prima che possano compromettere le prestazioni di sicurezza.
Inoltre, i controlli devono essere eseguiti ogni volta che vengono apportate modifiche al software o ai parametri.
Dopo ogni aggiornamento software, modifica dei parametri o ottimizzazione del programma, è essenziale verificare che la logica di sicurezza non sia stata involontariamente alterata. In particolare, la funzione di arresto di emergenza in modalità automatica deve essere testata separatamente — poiché la risposta all’arresto di emergenza in modalità manuale non riflette necessariamente il suo comportamento durante un ciclo produttivo automatizzato.
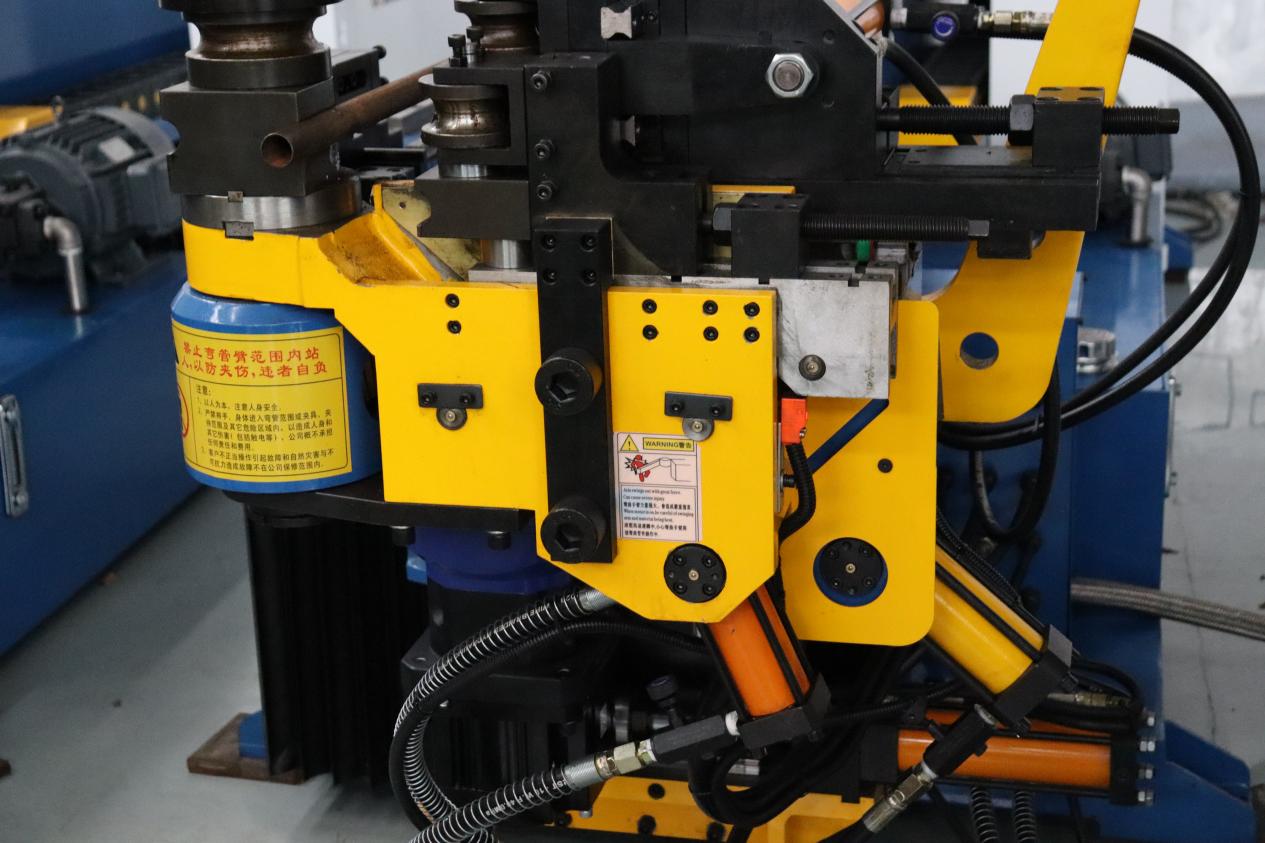
I tempi e il contenuto delle ispezioni di emergenza successive all’installazione sono altrettanto importanti. Verificando ogni fase critica, dall’installazione alla produzione iniziale, i rischi per la sicurezza saranno notevolmente ridotti, i guasti precoci potranno essere individuati in anticipo e l’accuratezza a lungo termine nella piegatura dei tubi sarà maggiormente garantita.

