





Pengoperasian standar mesin shearing dan pengoperasian yang aman untuk mencegah tergelincir
Mesin pemotong adalah peralatan mekanis inti dalam industri pengolahan lembaran logam. Masalah pemadaman sering terjadi selama operasi peralatan. Sebagian besar disebabkan oleh operasi pasokan udara yang tidak teratur, urutan operasi saklar listrik yang salah, beban peralatan yang tidak normal, dan kesalahan operasional. Pemadaman tidak hanya akan menghentikan kemajuan produksi, tetapi juga berisiko merusak komponen listrik peralatan, menyebabkan korsleting, bahkan memicu kecelakaan keselamatan. Oleh karena itu, mematuhi secara ketat prosedur baku dalam mengoperasikan peralatan dan sistem kelistrikan pendukung merupakan kunci utama untuk mencegah pemadaman mesin pemotong, mengurangi risiko kegagalan, serta menjamin keselamatan produksi.
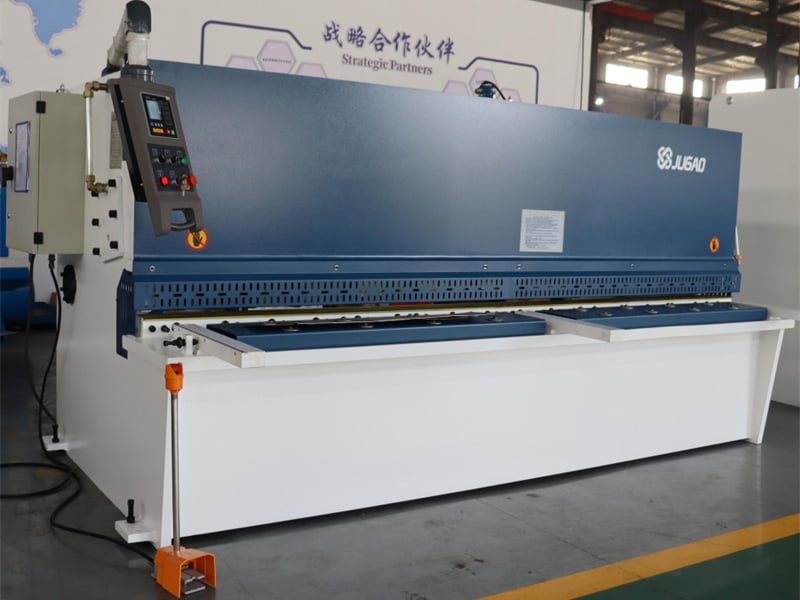
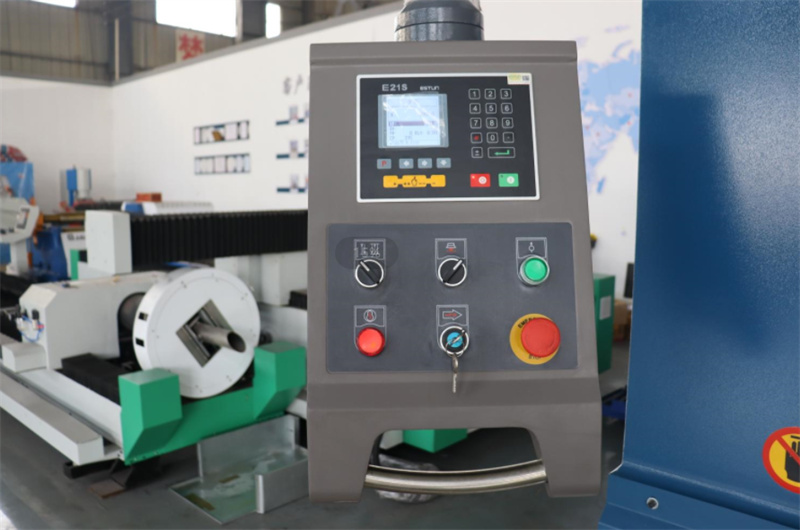
Pengoperasian sistem pneumatik mesin pemotong secara terstandarisasi merupakan dasar untuk menghindari pemutusan pelindung akibat kelebihan beban peralatan dan tekanan tidak normal. Sebagian besar mesin pemotong mengandalkan tabung nitrogen guna menyediakan tenaga pemotongan. Tekanan udara yang tidak stabil serta operasi pengisian udara yang tidak tepat akan menyebabkan beban operasional peralatan melebihi standar, memicu perlindungan kelebihan beban sirkuit, dan mengakibatkan pemutusan peralatan. Selama operasi pengisian udara, diperlukan persiapan awal tabung nitrogen khusus, serta penggunaan pipa penghubung yang semula disediakan bersama peralatan guna menghubungkan secara tepat saluran keluar tabung nitrogen dengan saluran masuk uap pada silinder mesin pemotong, sehingga memastikan sambungan pipa rapat—tanpa kebocoran udara maupun kesalahan sambung. Setelah sambungan selesai, buka katup tabung nitrogen dan katup saluran masuk udara peralatan secara berurutan, lalu isi silinder secara perlahan. Sepanjang proses pengisian udara, operator wajib memantau secara langsung dan terus-menerus tekanan nitrogen pada manometer mesin pemotong serta mengendalikan tekanan udara secara ketat sesuai rentang tekanan standar yang tercantum dalam petunjuk pabrikan peralatan. Pengisian udara di atas tekanan maksimal dan pengisian udara secara cepat dilarang keras. Ketika nilai manometer mencapai tekanan kerja nominal peralatan, katup saluran masuk udara dan katup tabung nitrogen harus segera ditutup guna menyelesaikan operasi stabilisasi tekanan—dengan tujuan mencegah kemacetan mekanis peralatan akibat tekanan udara berlebih, pemutusan akibat lonjakan beban sirkuit, serta kegagalan operasional peralatan akibat tekanan udara terlalu rendah.
Selain pengoperasian sistem pneumatik, urutan operasi pemadaman dan penyalaan listrik pada saluran listrik pendukung merupakan titik utama untuk mencegah korsleting saluran dan trip berlebihan. Ini juga merupakan tahap di lokasi tempat kesalahan operasi paling sering terjadi dan dapat menyebabkan kegagalan besar. Saat memadamkan listrik pada saluran pendukung mesin shearing dan setelah pemutus sirkuit diputus, aturan operasional kaku harus diterapkan: pertama-tama tarik saklar pemisah sisi beban, kemudian tarik saklar pemisah sisi bus. Sangat dilarang membalik urutan operasi tersebut. Dua jenis kesalahan operasi umum di lokasi dapat dengan mudah menyebabkan trip dan kecelakaan keselamatan. Pertama, meskipun pemutus sirkuit telah diputus, operator berjalan ke interval peralatan yang salah dan secara keliru menarik saklar pemisah pada saluran yang masih bertegangan; kedua, urutan operasi saklar pemisah dibalik, sehingga menimbulkan gangguan korsleting busur.
Dua urutan pengoperasian saklar pemisah yang berbeda akan menghasilkan konsekuensi kegagalan yang sama sekali berbeda, yang secara langsung menentukan apakah pemutus sirkuit akan trip dan cakupan kegagalan. Jika pengoperasian diatur secara ketat dan saklar pemisah sisi beban ditarik terlebih dahulu setelah pemutus sirkuit diputus, bahkan jika terjadi kegagalan busur hubung singkat selama pengoperasian, titik kegagalan tetap berada dalam rentang perlindungan pemutus sirkuit. Pemutus sirkuit peralatan akan segera trip, memutus garis bermasalah secara akurat, serta membatasi cakupan kegagalan hanya pada satu mesin pemotong. Hal ini tidak akan memengaruhi sistem pasokan daya tingkat atas dan meminimalkan kerugian akibat kecelakaan.
Sebaliknya, jika operator membuka saklar pemisah sisi bus secara melanggar peraturan, maka gangguan busur pendek yang dihasilkan akan berada di luar jangkauan perlindungan pemutus sirkuit jalur. Pada saat ini, arus gangguan tidak dapat mengirimkan sinyal melalui trafo arus, perangkat perlindungan pemutus sirkuit yang terpasang bersama mesin pemotong tidak akan aktif, peralatan tidak akan memutus aliran secara normal, dan gangguan tidak dapat diputus tepat waktu. Gangguan pendek akan menyebar langsung ke bus pasokan daya, menyebabkan pendek pada bus, dan akhirnya memicu pemutus sirkuit tingkat atas melakukan pemutusan paksa (override trip). Akibatnya, tidak hanya terjadi pemadaman listrik di seluruh wilayah peralatan—sehingga memperluas cakupan kecelakaan secara signifikan—tetapi juga merusak kabel dan peralatan saklar, menimbulkan luka bakar busur, kerusakan peralatan, serta kecelakaan keselamatan serius lainnya.
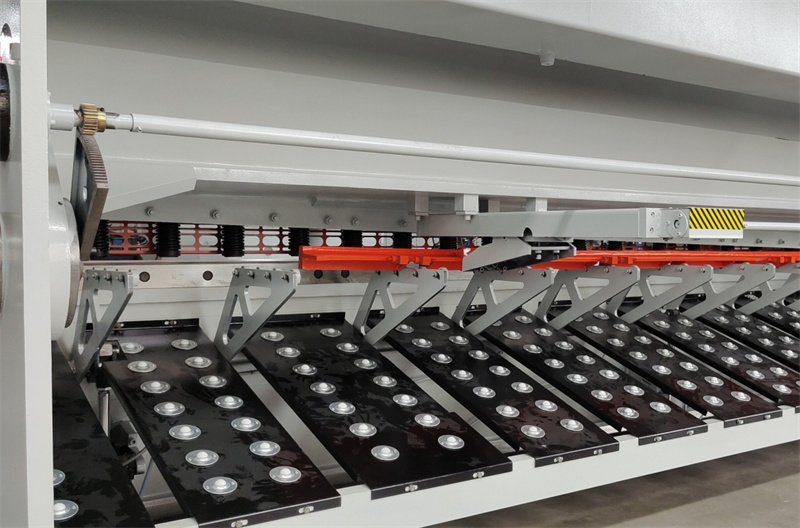
Pada saat yang sama, pengoperasian standar struktur mekanis harian mesin pemotong juga dapat secara tidak langsung mencegah masalah trip. Perangkat penghalang bahan di depan peralatan merupakan kunci operasi yang stabil. Perangkat ini terdiri atas rangka tetap, rel panduan, rak penerima bahan yang dapat bergerak, motor servo, struktur transmisi sekrup, serta komponen penentu posisi. Selama pengoperasian, perlu dipastikan bahwa motor servo dan sekrup transmisi berjalan lancar, bahwa rak penopang bahan bergerak tanpa tertinggal atau bergeser, serta bahwa komponen penentu posisi secara akurat memfiksasi pelat guna menghindari pergeseran pelat dan kemacetan mekanis pada peralatan—yang dapat menyebabkan kelebihan beban motor dan memicu trip akibat kelebihan beban sirkuit. Perlu dilakukan pemeriksaan rutin terhadap struktur transmisi penghenti dan sirkuit listrik setiap hari, pembersihan debu serta kotoran dari peralatan, pemastian operasi stabil sistem mekanis dan elektris peralatan, serta pengurangan kegagalan trip dari akar permasalahannya.
Inti dari operasi pencegahan trip pada mesin shearing terletak pada tiga hal: pertama, standarisasi ketat proses pengisian nitrogen guna menstabilkan tekanan kerja peralatan; kedua, mematuhi secara ketat urutan operasi kelistrikan untuk mencegah trip akibat short-circuit override; ketiga, melaksanakan operasi dan pemeliharaan struktur peralatan secara baik guna menghindari aksi proteksi sirkuit yang disebabkan oleh beban mekanis berlebih.
Menstandarkan setiap langkah dalam proses operasi tidak hanya dapat menghilangkan masalah trip peralatan secara efektif, tetapi juga menjamin operasi peralatan yang stabil, mencegah kecelakaan keselamatan, serta memberikan jaminan bagi produksi yang aman.

