





Prosedur Pengoperasian Gunting Hidrolik Tipe Guillotine dan Gunting Hidrolik Tipe Swing-Beam
Bagaimana mesin gunting hidrolik harus digunakan? Menguasai hal ini sangat penting bagi pengguna pemula; kegagalan melakukannya dapat menyebabkan pengoperasian yang tidak tepat, sehingga menimbulkan berbagai masalah yang mengganggu fungsi normal mesin. Di sini, kami menjelaskan prosedur pengoperasian khusus untuk gunting balok-ayun hidrolik.
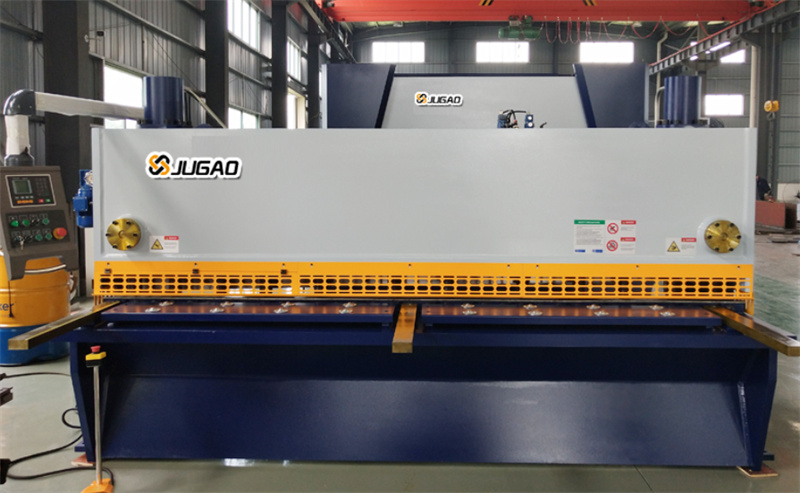
1. Pengoperasian Gunting Guillotine Hidrolik
(1) Jalankan mesin melalui beberapa siklus tanpa beban untuk memastikan operasi normal. Lakukan uji potong pada lembaran dengan ketebalan berbeda—mulai dari tipis hingga tebal—untuk membiasakan pengguna dengan kinerja mesin.
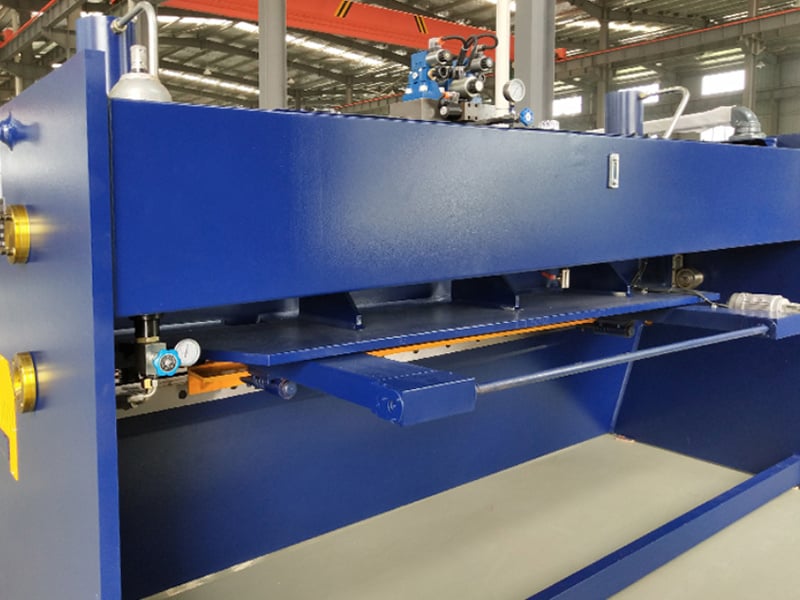
(2) Sesuaikan celah pisau secara tepat untuk ketebalan lembaran yang berbeda selama pemotongan uji. Kegagalan mengatur celah yang benar akan memengaruhi daya tahan pisau.
(3) Nyalakan saklar pengukur tekanan selama proses pemotongan untuk memantau tekanan sistem hidrolik; tekanan harus tetap di bawah 20 MPa saat memotong pelat setebal 12 mm.
(4) Kisaran tekanan yang diatur pabrik adalah 20–22 MPa. Pengguna wajib mematuhi spesifikasi ini; jangan tingkatkan tekanan untuk memotong material yang melebihi kapasitas terukur mesin, karena hal ini dapat menyebabkan kerusakan.
(5) Operasi harus berjalan lancar dan sunyi; jika muncul suara tidak normal, segera hentikan mesin untuk pemeriksaan.
(6) Pantau suhu minyak hidrolik selama operasi; jika suhunya melebihi 60°C, matikan mesin agar dapat mendingin.
2. Prosedur Pengoperasian Mesin Pemotong Hidrolik Jenis Swing-Beam
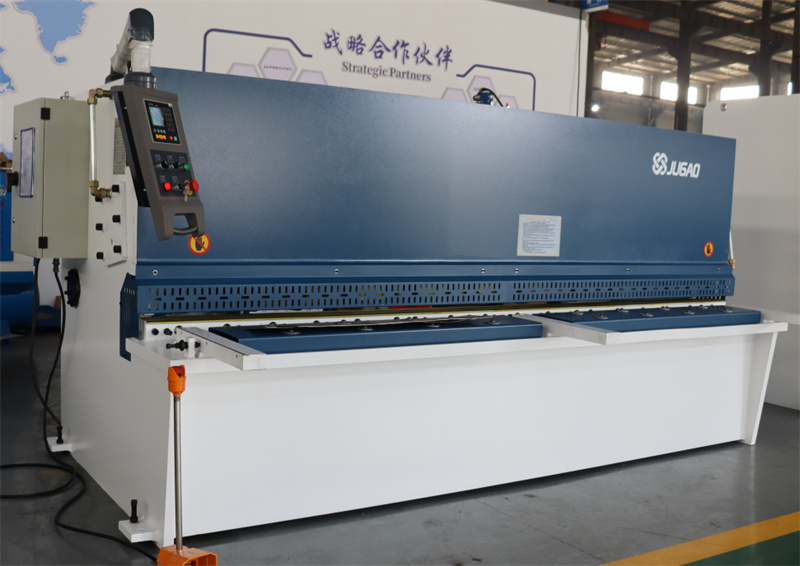
(1) Sebelum Pengoperasian
a. Sebelum melakukan uji coba tanpa beban, putar mesin secara manual melalui satu siklus kerja penuh untuk memverifikasi operasi normal sebelum menghidupkan peralatan.
b. Untuk peralatan dengan sistem hidrolik, periksa apakah tingkat minyak di tangki cukup. Setelah menghidupkan pompa minyak, periksa katup dan pipa saluran untuk kebocoran serta pastikan tekanan memenuhi spesifikasi; buka katup pembuangan udara untuk mengeluarkan udara dari sistem.
(2) Selama Pengoperasian
a. Jangan memotong lembaran yang ditumpuk; jangan memangkas tepi kasar lembaran; jangan memotong strip sempit atau potongan pendek yang tidak dapat dijepit dengan aman.
b. Sesuaikan celah antara bilah pemotong sesuai ketebalan lembaran, pastikan celah tidak melebihi 1/30 ketebalan lembaran. Bilah harus dikencangkan dengan kuat, dengan permukaan bilah atas dan bawah tetap sejajar; verifikasi penyesuaian dengan memutar mesin secara manual untuk mencegah kecelakaan.
c. Jagalah ketajaman tepi bilah pemotong; gantilah segera jika bilah menjadi tumpul atau retak.
d. Selama proses pemotongan, perangkat penahan harus mencengkeram lembaran secara kuat; jangan lanjutkan pemotongan jika lembaran tidak tercengkeram dengan aman.
e. Untuk peralatan dengan sistem hidrolik, jangan menyetel katup hidrolik apa pun tanpa izin, kecuali katup throttle.
f. Tentukan ketebalan lembaran yang diizinkan untuk mesin pemotong hidrolik jenis swing-beam dengan merujuk pada "Grafik Kurva Hubungan antara Kekuatan Tarik Maksimum Lembaran dan Ketebalannya."
(3) Setelah operasi
Balok pisau atas harus diturunkan ke posisi terendahnya.

