





Ի՞նչ է տարբերությունը կետային եռակցման սարքերի և լազերային եռակցման սարքերի միջև:
Մետաղների մշակման և արտադրության ընթացքում կետային եռակցման սարքերն ու լազերային եռակցման սարքերն ընդհանուր առմամբ օգտագործվող եռակցման սարքավորումներ են. սակայն դրանք կարևորապես տարբերվում են եռակցման սկզբունքներով, համապատասխան կիրառումներով, սարքավորման կառուցվածքով և արտադրական մեթոդներով։
Բիզնեսի համար, որը փնտրում է կառուցվածքային սարքավորումների արտադրողներ, շուկայում տարբեր տարբերակների դեմ կանգնելիս առաջին քայլը հասկանալն է կետային և լազերային եռակցման տարբերությունները: Սարքավորումները պետք է ընտրվեն՝ հիմնված սպառողային արտադրանքի հատկանիշների և արտադրական պահանջների վրա, այլ ոչ թե պարզապես որոշելու համար, թե որ տեսակն է «լավագույն»:
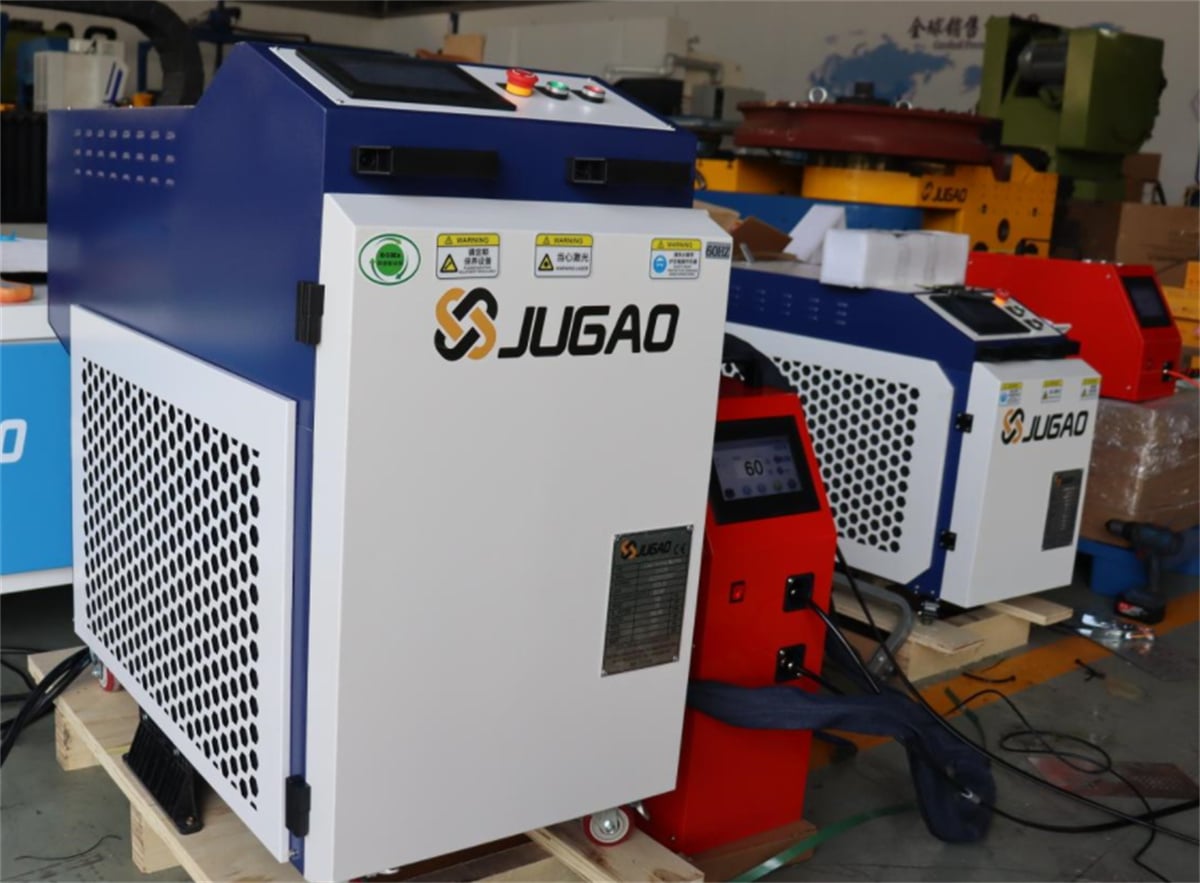
Այսպես, ի՞նչն է ճշգրիտ տարբերակում կետային եռակցման սարքերը լազերային եռակցման սարքերից, և որ դեպքերում է յուրաքանչյուրը ամենահարմարը:
I. Տարբեր եռակցման սկզբունքներ
Կետային եռակցման սարքերը դիմադրության եռակցման սարքավորումների տեսակ են: Դրանք հիմնականում աշխատում են էլեկտրոդների միջոցով մշակվող մասի վրա ճնշում կիրառելով՝ միաժամանակ անցկացնելով եռակցման հոսանք դրա միջով, ինչը տաքացում է շփման տեղամասը և ստեղծում է եռակցման կետ:
Հետևաբար, կետային եռակցումը սովորաբար պահանջում է ֆիզիկական շփում էլեկտրոդների և մշակվող մասի միջև: Այն հարմար է այն արտադրանքների համար, որոնք պահանջում են միացումներ հստակ սահմանված կետերում:
Մյուս կողմից, լազերային եռակցման մեքենաները օգտագործում են բարձր էներգիայի խտությամբ լազերային ճառագայթ, որը ուղղված է նյութի մակերևույթին և առաջացնում է եռակցման գոտու արագ հալվելը՝ ստեղծելով եռակցման կապը: Արտադրանքի կառուցվածքից կախված՝ լազերային եռակցումը կարող է իրականացվել որպես շարունակական եռակցում, կետային եռակցում կամ եռակցում որոշակի ճանապարհով:
Պարզ ասած՝
Կետային եռակցումը կենտրոնացված է «միացման վրա եռակցման կետերի միջոցով», իսկ լազերային եռակցումը՝ «միացման վրա լազերի կողմից առաջացված հալման միջոցով»:
Այս երկուսի միջև չկա պարզ մեկ-ի-մեկ փոխարինման հարաբերություն. իրական ընտրությունը կախված է արտադրանքի կառուցվածքից և տեխնոլոգիական պահանջներից:
II. Ո՞ր արտադրանքներն են ամենալավը հարմարվում կետային եռակցման մեքենաների համար:
Կետային եռակցումը բնութագրվում է բարձր եռակցման արագությամբ և բազմակետային միացումների համար հարմարվելու հատկությամբ, ինչը նրան լայն կիրառություն է տալիս զանգվածային արտադրության մեջ:
Օրինակներն են՝
Մետաղալարային արտադրանքներ և ցանցավոր սալիկներ;
Մետաղական մասերի շտամպավորում;
Թիթեղային կառուցվածքային մասեր;
Լուսավորման սարքերի համար մետաղական մասեր;
Ավտոմեքենաների մասեր;
Մետաղական կապակցիչներ էլեկտրոնիկայի և էլեկտրական սարքերի համար;
Մետաղական բաղադրիչներ մարտկոցների և նոր էներգետիկայի կիրառությունների համար:
Որոշ արտադրանքների համար մշակվող մանրակը նախագծված է բազմաթիվ ֆիքսված կարապատներով; գործընթացը պարզապես պահանջում է նյութի վերին և ստորին շերտերը ճշգրիտ դիրքավորել և կարը ավարտելու համար օգտագործել էլեկտրոդներ: Այդպիսի դեպքերում կետային կարի սարքավորումը հաճախ ավելի պարզ ընտրություն է:
III. Որ արտադրանքներն են ամենահարմարը լազերային կարի սարքերի համար?
Լազերային կարի մեկ բնութագիրը կարի գոտու կենտրոնացումն է; կարի ուղին կարող է հարմարեցվել արտադրանքի կոնստրուկտիվ դիզայնին: Հետևաբար, այն լայնորեն օգտագործվում է ճշգրիտ մետաղամշակման, բարձր էսթետիկական չափորոշիչներ պահանջող կիրառությունների և բարդ կոնստրուկտիվ բաղադրիչների արտադրության մեջ:
Սովորական կիրառումներն ընդգրկում են
Պինդ մետաղ և թերթամետաղ: Մետաղական կոնստրուկտիվ մասերի կար, ինչպիսիք են խորդանքային պողպատը և ցինկապատ թերթերը;
Նոր էներգետիկա և էներգիայի պահեստավորում: Մարտկոցների կափույրներ, մետաղական կոնստրուկտիվ բաղադրիչներ և այլն;
Տնային սարքեր և խոհանոցային պարագաներ. Մետաղական կառուցվածքային մասեր, ամրակայման սարքեր և դրանց հետ կապված մասեր;
Ճշգրտության բարձր պահանջներ ունեցող էլեկտրոնային սարքերի արտադրություն. Մետաղական մասեր, որոնք պահանջում են բարձր ճշգրտությամբ եռակցում և էսթետիկ որակ;
Ավտոմեքենաներ և դրանց բաղադրիչներ. Կոնկրետ մետաղական կառուցվածքային մասերի և բաղադրիչների եռակցում:
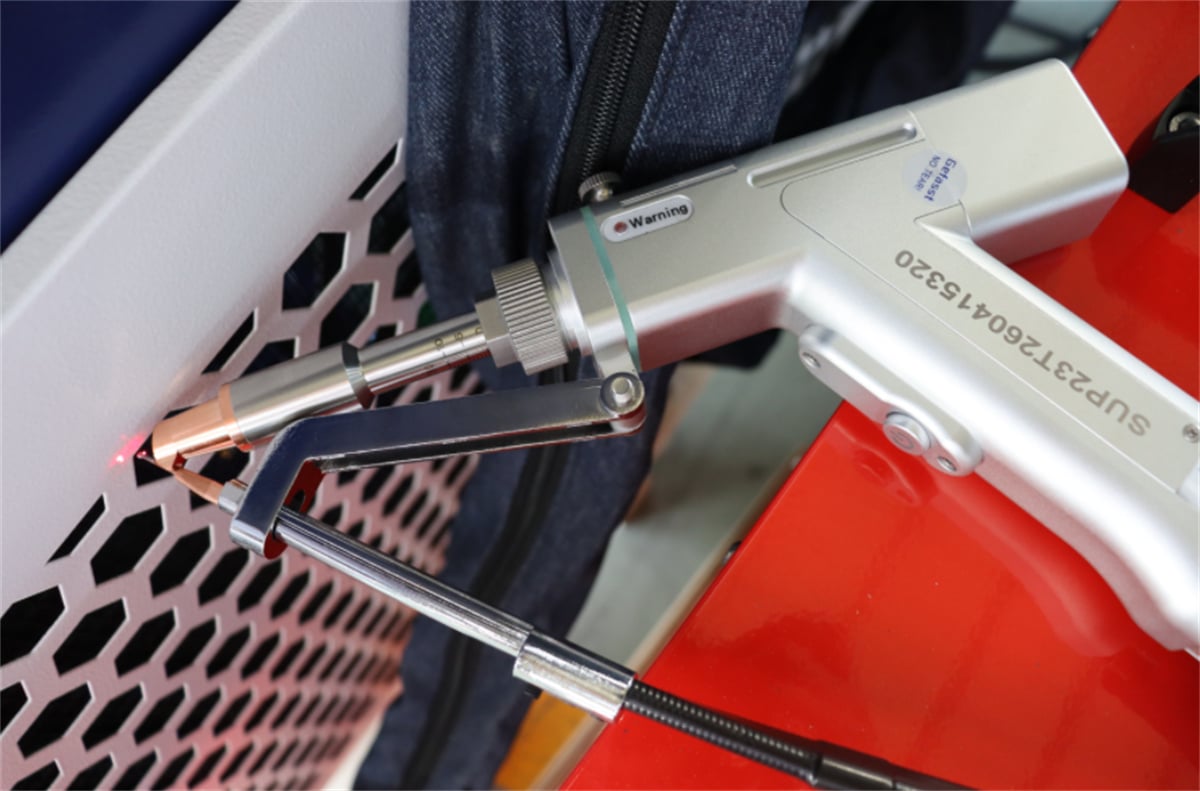
Լազերային եռակցման սարքավորումները տարբեր տեսակների են. օրինակ՝ ինքնաշարժ լազերային եռակցիչներ ավտոմատ լարի մատակարարմամբ, օդով սառեցվող լազերային եռակցիչներ, հարթ սեղանի «նշաններ չթողնող» լազերային եռակցիչներ, գալվանոմետրային լազերային եռակցիչներ և ռոբոտավարվող լազերային եռակցման աշխատավայրեր:
Հետևաբար, «լազերային եռակցիչ» տերմինը չի վերաբերում մեկ որոշակի սարքավորման տեսակի. Ընտրվող կոնկրետ տարբերակը կախված է արտադրվող ապրանքի արտադրական գործընթացի պահանջներից:
IV. Կետային եռակցման և լազերային եռակցման արտադրական մեթոդները ինչպե՞ս են տարբերվում:
Այս երկու եռակցման գործընթացների արտադրական մեթոդներում կան կարևոր տարբերություններ:
Սպոտային եռակցումը սովորաբար պահանջում է, որ էլեկտրոդը շփվի մշակվող մասի հետ. եռակցման տեղամասը սահմանափակվում է էլեկտրոդի կառուցվածքով և մշակվող մասի մատչելիությամբ: Այն արտադրանքների համար, որոնք պահանջում են բազմաթիվ եռակցման կետեր, արտադրական արդյունավետությունը կարող է բարձրացվել բազմակետային եռակցման, մասնագիտացված սարքավորումների կամ ավտոմատացված սարքավորումների միջոցով:
Լազերային եռակցումը, ընդհակառակը, ճառագայթը ուղղում է սահմանված տեղամասին: Այն կարող է եռակցել այն տեղամասերը, որոնց հասնելը դժվար է ավանդական էլեկտրոդների համար, օգտագործելով սարքավորման կառուցվածքը և համապատասխան սարքավորումները:
Ավտոմատացված արտադրության մեջ լազերային եռակցումը կարող է ինտեգրվել ռոբոտների, շարժման հարթակների և տեսողական դիրքավորման համակարգերի հետ՝ ստանալու եռակցման ճանապարհի վրա բարձր ճկուն վերահսկում:
Այսպիսով, սպոտային եռակցումը հզոր թեկնածու է այն արտադրանքների համար, որոնք պահանջում են ֆիքսված եռակցման կետեր և բարձրամետրաժ, սերիական միացում: Լազերային եռակցումը պետք է հաշվի առնել այն արտադրանքների համար, որոնք պահանջում են շարունակական կարեր, բարդ ճանապարհներ կամ եռակցման վերաբերյալ բարձր էսթետիկ ստանդարտներ:
Վ. Ինչպե՞ս ընտրել կետային եւ լազերային եռակցման սարքերի միջեւ:
Սարքավորումներ գնելիս ձեռնարկությունները կարող են գնահատել տարբերակները հետեւյալ գործոնների հիման վրա.
| Համեմատման չափանիշներ | ماكينة اللحام بالنقاط | Լեզերային համացանցի մաքնին |
| Հալման մեթոդ | Դիմադրության եռակցում | Լազերային միաձուլման եռակցում |
| Հիմնական միացման կառուցվածք | Կետային համախորհություն | Կետային եռակցում, շարունակական կտրվածքային եռակցում, ճանապարհի եռակցում |
| Մշակվող մասերի շփում | Սովորաբար պահանջում է էլեկտրոդի շփում | Լազերային ճառագայթի կիրառում եռակցման գոտում |
| Համընդհանուր կիրառումներ | Տպագրված մասեր, լարային ցանցեր, ֆուրնիտուրի բաղադրիչներ եւ այլն | Մետաղական թիթեղներ, ճշգրտության մասեր, կառուցվածքային բաղադրիչներ և այլն |
| Ավտոմատացման տեսակ | Բազմակետային եռակցում, ավտոմատացված կետային եռակցում | Պլատֆորմներ, գալվանոմետրային սկաներներ, ռոբոտներ և այլն |
| Հիմնական Ընտրման 팩터ները | Հոսանք, ճնշում, ժամանակ, էլեկտրոդներ և այլն | Լազերային հզորություն, նյութ, թիթեղի հաստություն, եռակցման կտրվածք և այլն |
Նշում՝ Այս աղյուսակը նախատեսված է միայն նախնական հասկացության համար և չպետք է օգտագործվի սարքավորումների ընտրության միակ հիմք որպես
Սարքավորումների վերջնական ընտրությունից առաջ անհրաժեշտ է իրական արտադրանքի նմուշների օգտագործմամբ կատարել գործընթացի վավերացում
VI. Ինչու՞ է խորհուրդ տրվում փորձարկման եռակցում կատարել եռակցման սարքավորումներ գնելիս
Արդյունքում՝ կետային կամ լազերային եռակցում ընտրելիս միայն արտադրանքի անվանումներին կամ սարքավորումների տեխնիկական բնութագրերին հիմնվելը կարող է հանգեցնել սխալների
Օրինակ՝ նույնիսկ ստայնլես պողպատից արտադրանքների դեպքում թիթեղի հաստության, կառուցվածքային դիզայնի և եռակցման կետերի դիրքերի տարբերությունները կարող են առաջացնել տարբեր պահանջներ սարքավորումների կոնֆիգուրացիայի և եռակցման պարամետրերի նկատմամբ
Տրամաբանական աշխատանքային հոսքը հետևյալն է.
Ապրանքի նմուշներ/գծագրեր → Նյութի և հաստության հաստատում → Կառուցվածքային միացման վայրի վերլուծություն → Գործընթացի պլանավորում → Նմուշի փորձարկման երկաթամշակում → Երկաթամշակման որակի ստուգում → Սարքավորումների վերջնական ընտրություն
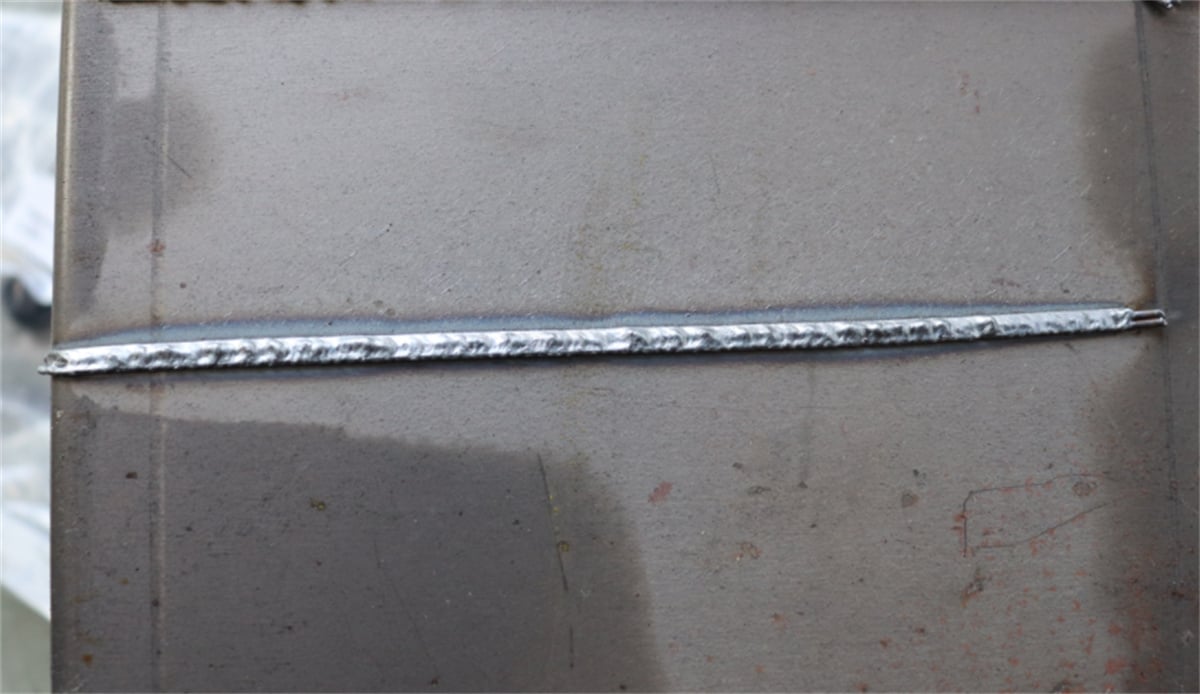
Ձեռնարկությունների համար փորձարկման երկաթամշակումը ոչ միայն թույլ է տալիս գնահատել երկաթամշակման որակը, այլև վաղ փուլում տալիս է տեղեկատվություն սարքավորումների շահագործման, արտադրական ցիկլի տևողության և ապրանքի ու սարքավորումների միջև համատեղելիության մասին.
Եզրակացություն
Կետային երկաթամշակումը ավելի լավ է հարմարվում ապրանքներին, որոնք հիմնականում պահանջում են կետային միացումներ, մինչդեռ լազերային երկաթամշակումը հարմարվում է շարունակական կապերի, ճանապարհի երկաթամշակման և բարձր ճշգրտություն ու վառ էստետիկ վերջնամշակում պահանջող կիրառումներին: Երբ ընտրվում են երկաթամշակման սարքավորումներ, ձեռնարկությունների համար ամենակարևոր գործոնը ապրանքի և երկաթամշակման գործընթացի միջև համատեղելիությունն է:

