





Լազերային եռակցման մեքենաների վրա ի՞նչ ստուգումներ են կատարվում գործարանից դուրս գալուց առաջ:
Լազերային կառուցվածքային մեքենայի արտադրության ավարտի և նրա իրական օգտագործման հաճախորդի արտադրամասում միջև կա կարևորագույն քայլ՝ նախատեղափոխման ստուգումը:
Երբ ձեռնարկությունները գնում են լազերային եռակցման սարքեր, դրանք հիմնականում կենտրոնանում են լազերային հզորության, եռակցման արագության, սարքավորման կոնֆիգուրացիայի և գնի վրա: Սակայն սարքի կարողությունը մտնելու կայուն արտադրության փուլ կախված է նաև նրա ընդհանուր հավաքածուից, էլեկտրական համակարգից, լազերային համակարգից, շարժման մեխանիզմից և իրական եռակցման կատարողականությունից:
Այսպիսով, ի՞նչն է ստուգվում լազերային եռակցման սարքի գործարանից վերջնական դուրս գալուց առաջ:
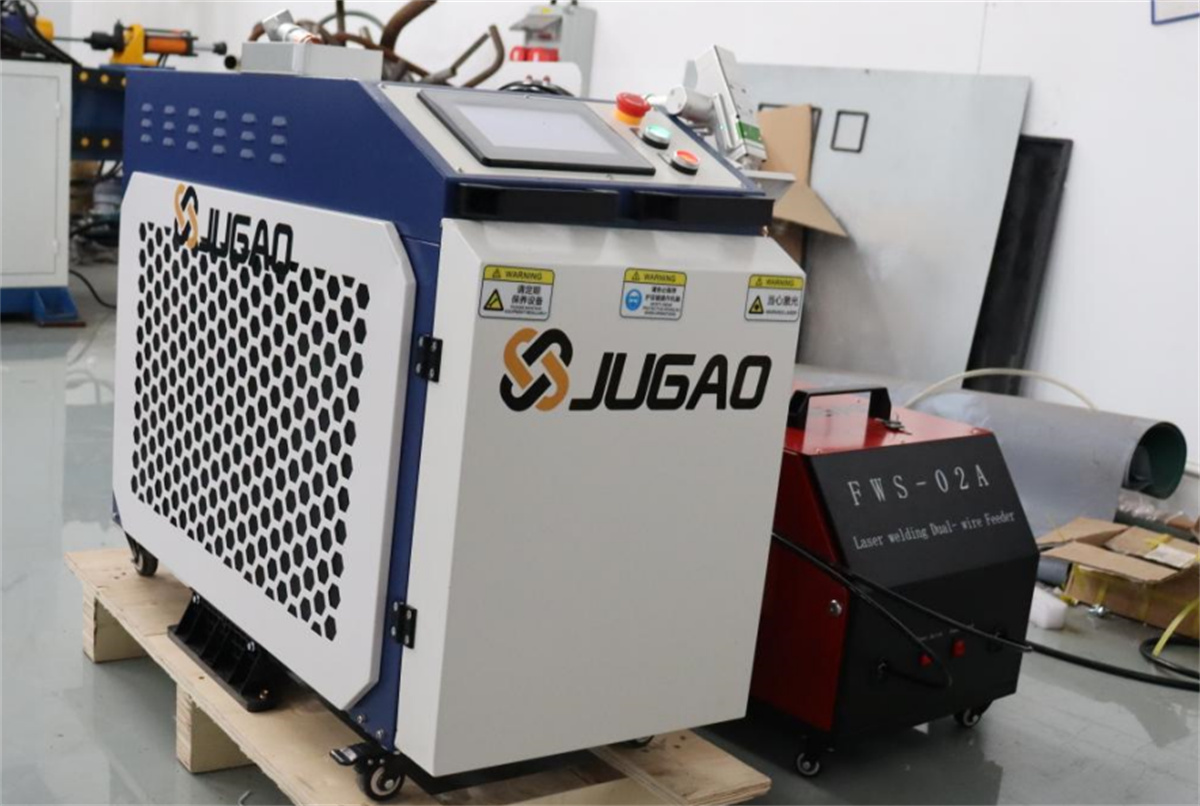
Ինչու՞ է անհրաժեշտ լազերային եռակցման սարքերի համար առաքման նախապես կատարվող ստուգումը:
Լազերային եռակցման սարքը մեկ առանձին, ինքնուրույն միավոր չէ:
Ամբողջական լազերային եռակցման սարքը սովորաբար բաղկացած է լազերային համակարգից, եռակցման գլխիկից, կառավարման համակարգից, մեխանիկական կառուցվածքից, էլեկտրական համակարգից և սառեցման բաղադրիչներից: Կախված կոնկրետ մոդելից՝ այն կարող է նաև ներառել լարի մատակարարման սարքեր, շարժվող հարթակներ, տեսողական համակարգեր, ռոբոտներ կամ ավտոմատացման մեխանիզմներ:
Հետևաբար, հավաքածուն ավարտվելուց հետո սարքը պետք է ենթարկվի ստուգումների շարքի՝ որպեսզի համոզվենք, որ բոլոր բաղադրիչները ճիշտ են աշխատում միասին:
Նախքան առաքումը ստուգման նպատակը չէ երաշխավորել, որ սարքը երբեք չի հանդիպի խնդիրների, այլ այն, որ առաքման առաջ հայտնաբերվեն հավաքման, կառավարման, շահագործման կամ եռակցման կատարման մեջ առկա ցանկացած անոմալիաներ:
Արտադրողների համար սա սարքավորման գործարանի սենյակից մինչև հաճախորդի արտադրական տարածք տեղափոխման գործընթացի կարևորագույն փուլն է:
Դասավորության ընդհանուր ստուգում
Հավաքման հետո սարքի մեխանիկական կառուցվածքը առաջին հերթին պետք է ստուգվի:
Սա հիմնականում ներառում է սարքի արտաքին մասը, շրջանակը, եռակցման գլուխը, շարժման մեխանիզմները և համապատասխան միացման մասերը:
Ստուգումները ներառում են.
Կառուցվածքային մասերի ճիշտ տեղադրումը;
Ամրացնող մասերի անվտանգությունը;
Շարժման մեխանիզմների նորմալ աշխատանքը;
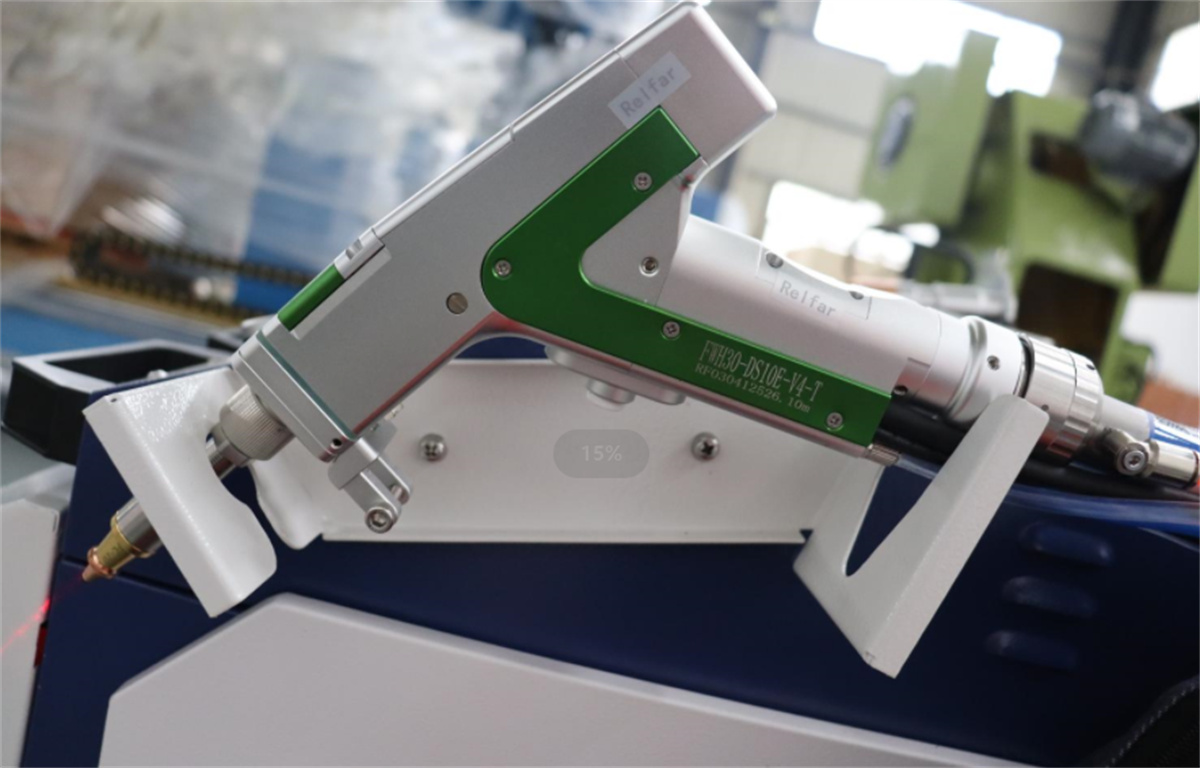
Եռակցման գլխի հուսալի տեղադրումը;
Արտաքին մակերեսի վրա հստակ հավաքման թերությունների բացակայություն;
Անվտանգության և պաշտպանիչ կառուցվածքների համապատասխանությունը դիզայնի սահմանադրություններին:
Պլատֆորմային տիպի լազերային եռակցման սարքավորումների դեպքում նաև կենտրոնանում են պլատֆորմի, շարժման մեխանիզմի և եռակցման գլխի համատեղելիության վրա:
Ռոբոտացված լազերային եռակցման աշխատավայրերի դեպքում անհրաժեշտ է ռոբոտի, եռակցման համակարգի և շրջակա մեխանիզմների համապարփակ ստուգում:
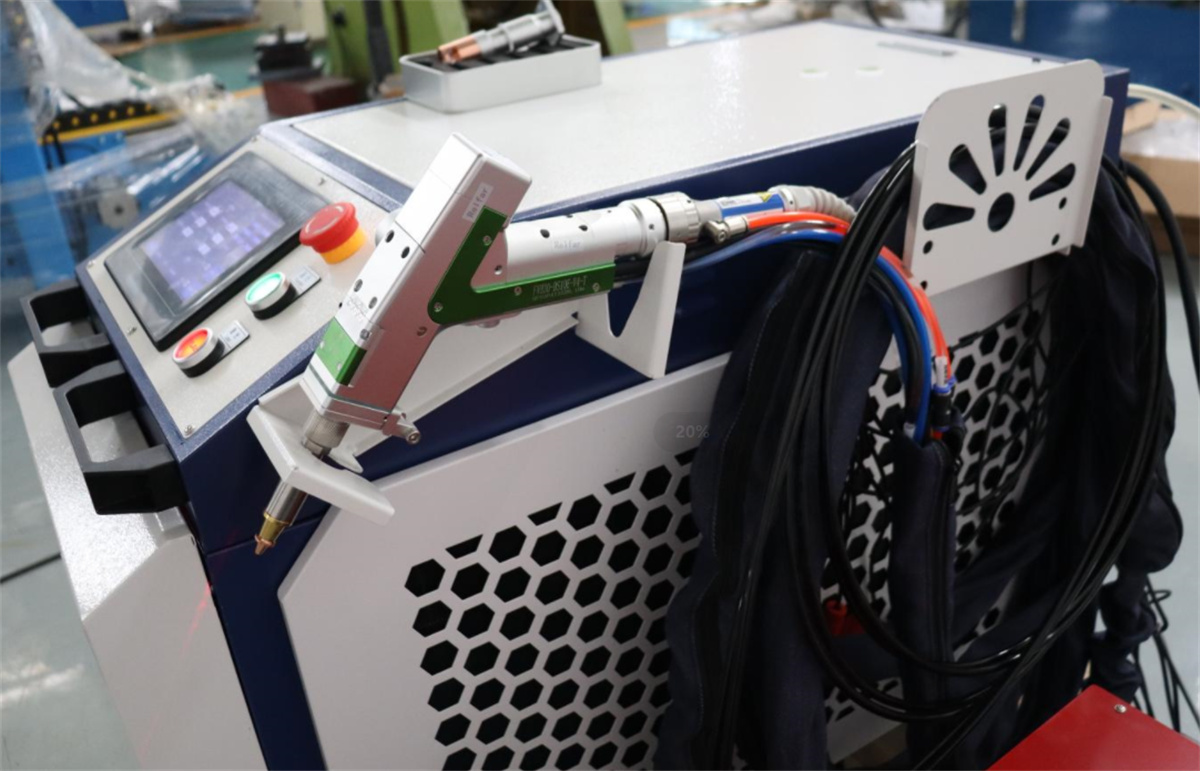
Տարր 2. Էլեկտրական համակարգի ստուգում
Լազերային եռակցման մեքենաները մեխատրոնիկ համակարգեր են, հետևաբար էլեկտրական համակարգը նախատեսված առաքման ստուգման կարևոր մասն է: Սարքավորումների միացումից հետո անհրաժեշտ է ստուգել կառավարման համակարգը, էլեկտրական միացումները և օգտագործողի ինտերֆեյսը:
Օրինակ՝
Կարո՞ղ է սարքավորումը սովորական կերպով միանալ:
Օգտագործողի ինտերֆեյսը ճիշտ է աշխատում:
Կառավարման հրահանգները ճիշտ են կատարվում:
Բոլոր մեխանիզմների շարժումները համապատասխանում են սահմանված պարամետրերին:
Ավելանում է՝ սարքավորման անվտանգության ֆունկցիաները պետք է ստուգվեն։
Արտադրական ձեռնարկությունների համար սարքավորման անվտանգությունը վերաբերում է ոչ միայն օպերատորներին, այլև հետագա արտադրական գործընթացին։
Հետևաբար, սարքի միացումը և նրա լուսավորվելը միայն չեն նշանակում, որ փորձարկումը ավարտված է. տարբեր կառավարման ֆունկցիաները պահանջում են լրացուցիչ ստուգում։
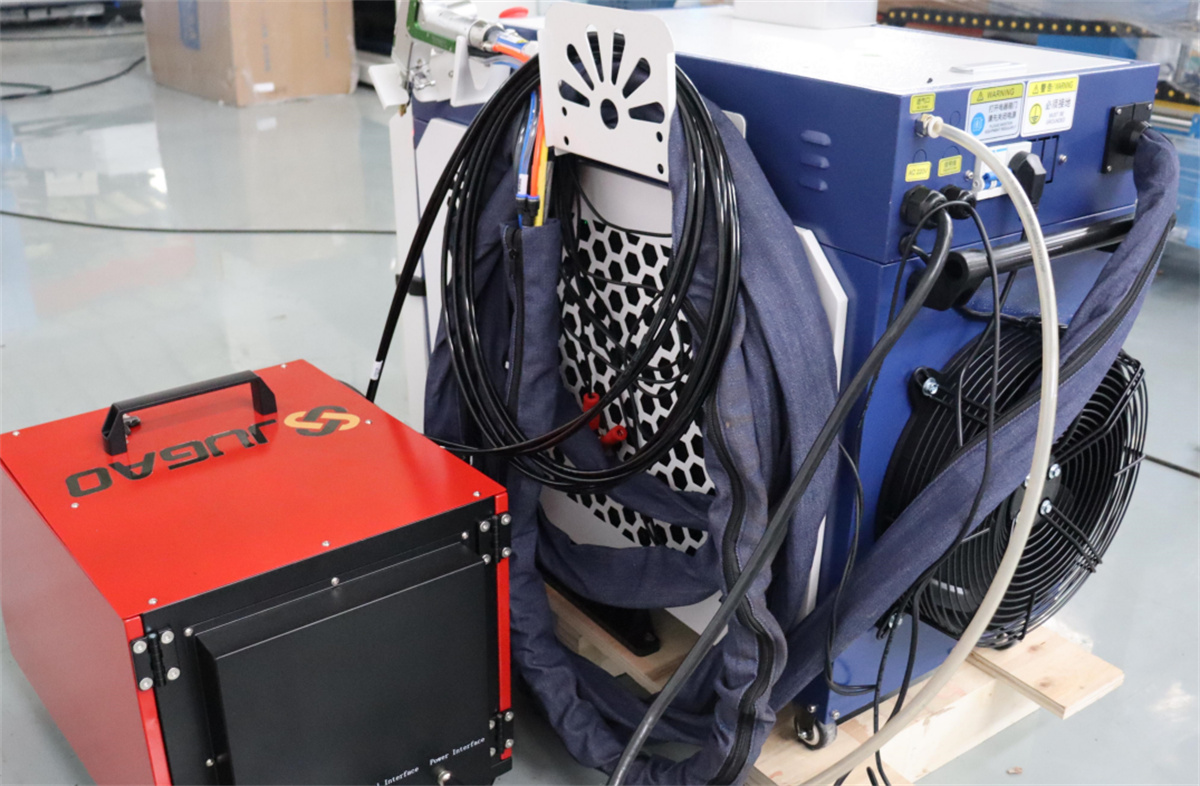
Դասավորություն 3. Լազերային համակարգի ստուգում
Լազերային համակարգը լազերային եռակցման սարքավորման հիմնարար բաղադրիչն է։
Սարքավորումը գործարանից դուրս գալուց առաջ լազերի հետ կապված ֆունկցիաները պետք է ստուգվեն՝ համոզվելու համար, որ համակարգը աշխատում է նորմալ ռեժիմով՝ համաձայն սարքավորման կարգավորումների։
Փորձարկումը սովորաբար կենտրոնացված է հետևյալ կետերի վրա.
Լազերի ելքի վիճակը;
Լազերի կառավարման ֆունկցիաները;
Լազերի աշխատանքային պարամետրերը;
Լազերի և կապարի միջև ինտեգրումը;
Օպտիկական ճանապարհի և դրան կապված բաղադրիչների վիճակը:
Կոնկրետ փորձարկման տարրերը տարբերվում են՝ կախված լազերային եռակցման սարքավորումների տեսակից և կոնֆիգուրացիայից:
Լազերային եռակցիչների համար փորձարկման առաջնահերթությունները տարբերվում են՝ կախված իրենց հզորության մակարդակներից և կառուցվածքային դիզայնից:
Այդ պատճառով, երբ հասկանում ենք լազերային եռակցիչների փորձարկումը, կարևոր է նշել, որ մեկ ստանդարտը չի կարող կիրառվել բոլոր լազերային սարքավորումների վրա:
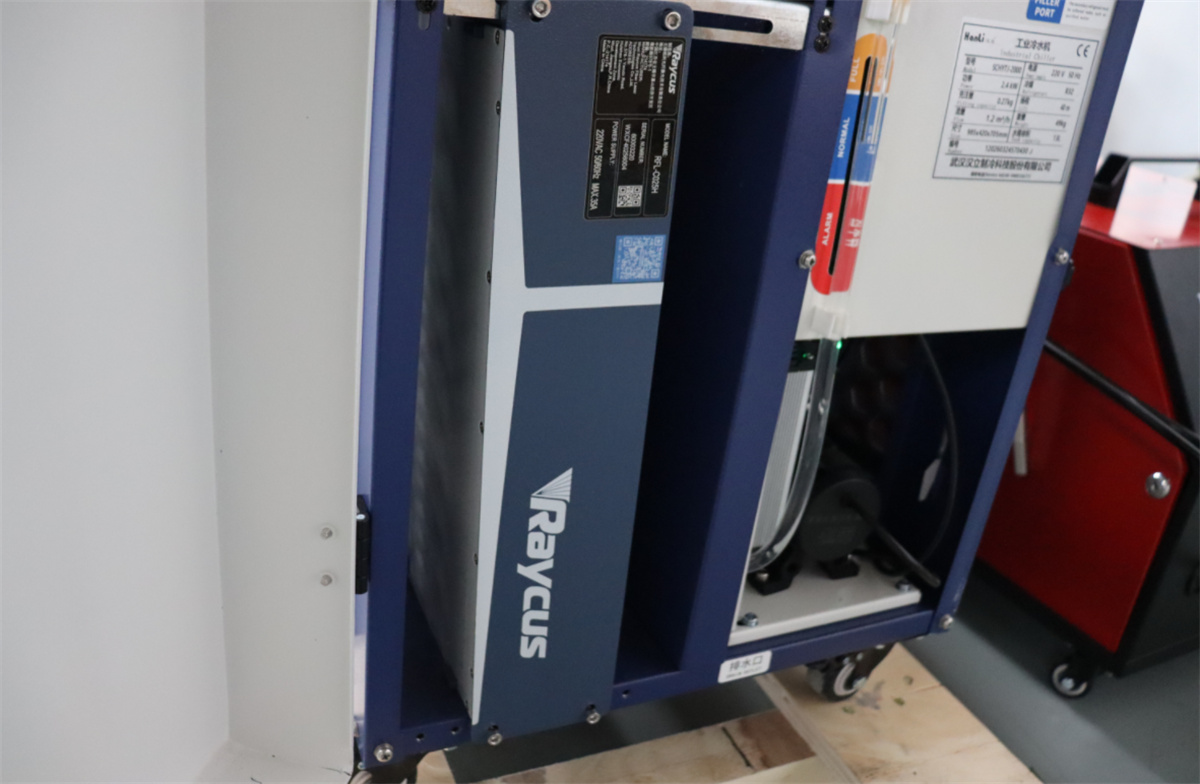
Տարր 4. Կապարի և շարժման մեխանիզմների ստուգումը
Լազերային եռակցման կիրառման կետը աշխատանքային մասի վրա սերտորեն կապված է կապարի և շարժման մեխանիզմների հետ:
Եթե կապարը սխալ դիրքում է կամ շարժումը անկայուն է, վերջնական եռակցման որակը կարող է վնասվել, նույնիսկ եթե լազերային համակարգը ինքնին ճիշտ է աշխատում:
Հետևաբար, առաքման առաջ անհրաժեշտ է ստուգել կապարի տեղադրման վիճակը և շարժման մեխանիզմների աշխատանքը:
Պլատֆորմային տիպի սարքավորումների դեպքում շարժման գործընթացի հարթությունը հիմնական ուշադրության կենտրոնում է:
Գալվանոմետրի վրա հիմնված լազերային եռակցման սարքավորումների դեպքում ուշադրությունը կենտրոնանում է գալվանոմետրի համակարգի աշխատանքային վիճակի և սկանավորման կատարողականության վրա:
Ռոբոտացված լազերային եռակցման աշխատավայրերի դեպքում փորձարկումը պետք է նաև հաշվի առնի ռոբոտի շարժման տրաեկտորիան:
Այլ կերպ ասած՝ լազերային եռակցման սարքավորումների փորձարկումը ներառում է ոչ միայն լազերային աղբյուրի ստուգումը, այլև լազերային համակարգի, եռակցման գլխիկի, շարժման մեխանիզմների և կառավարման համակարգի համատեղ աշխատանքի ստուգումը:
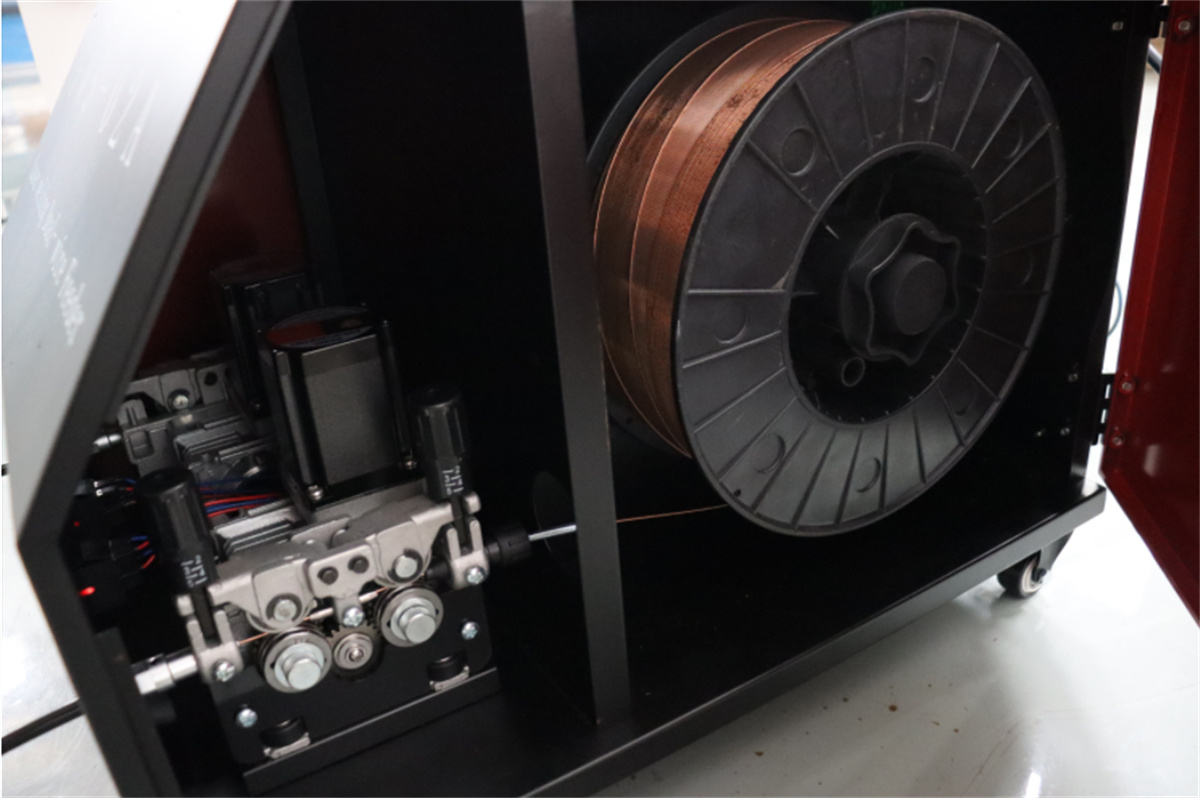
5-րդ կետ՝ Թելի մատակարարման համակարգի ստուգում
Ոչ բոլոր լազերային եռակցիչներն են սարքավորված թելի մատակարարման համակարգով: Իսկ ավտոմատ թելի մատակարարման ֆունկցիա ունեցող սարքավորումների դեպքում թելի մատակարարման համակարգը նույնպես պետք է ստուգվի:
Օրինակ՝ ձեռքով կառավարվող ավտոմատ լազերային եռակցման սարքերում, որոնք օգտագործում են լարի ավտոմատ մատակարարում, անհրաժեշտ է ստուգել՝ առաքման առաջ, որ լարի մատակարարման մեխանիզմը ճիշտ է աշխատում, լարի մատակարարման գործընթացը հարթ է և լարի մատակարարումը ճիշտ է համաժամանակեցված եռակցման գործողության հետ։
Լարի մատակարարման անկայուն արագությունները կարող են բացասաբար ազդել եռակցման գործընթացի վրա։
Այդ պատճառով՝ լարի մատակարարման հնարավորություն ունեցող լազերային եռակցիչների դեպքում լարի մատակարարման սարքը պետք է ներառվի համակարգի լիարժեք փորձարկման մեջ՝ լազերային համակարգի հետ միասին։
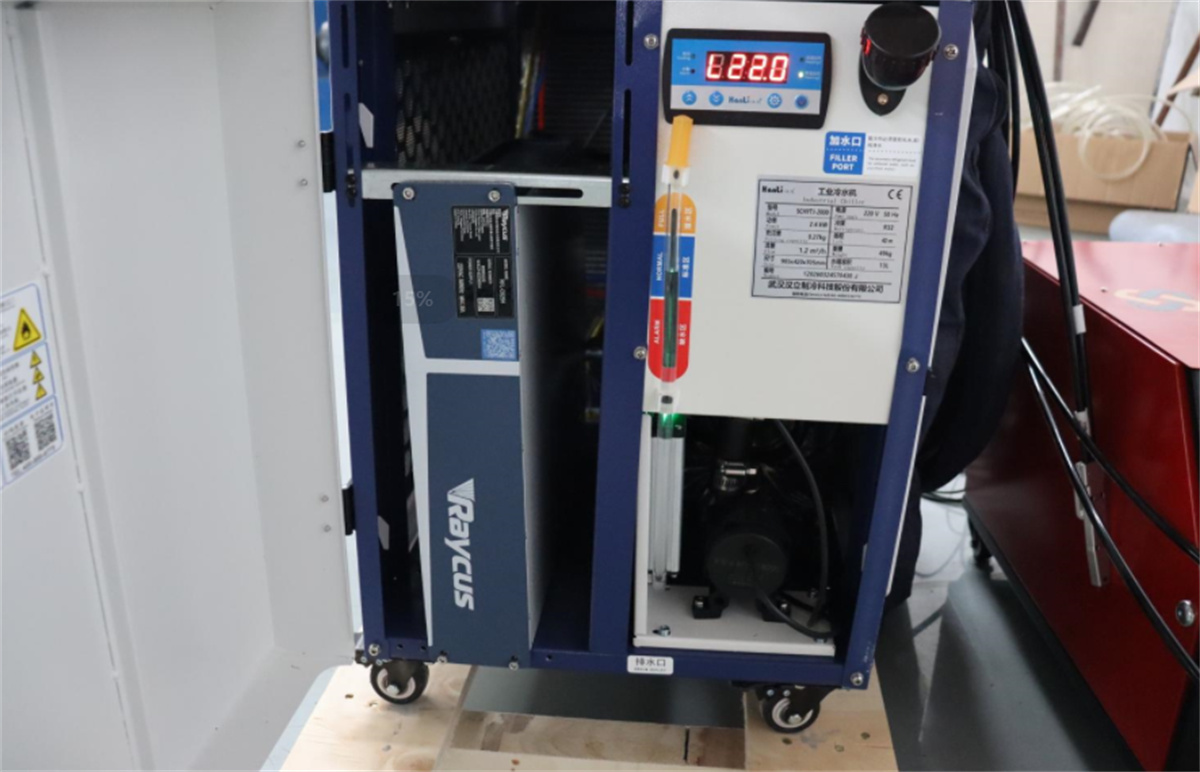
6-րդ կետ՝ Սառեցման և կապված օժանդակ համակարգերի ստուգում
Տարբեր լազերային եռակցման սարքեր ունեն տարբեր կառուցվածքներ, ինչը հանգեցնում է սառեցման եղանակների և օժանդակ համակարգերի նկատմամբ տարբեր պահանջների։
Օրինակ՝ օդով սառեցվող լազերային եռակցման սարքերը ջերմության արտածման համար օգտագործում են օդի սառեցում, մինչդեռ այլ սարքավորումները կարող են օգտագործել իրենց կառուցվածքին հարմարեցված հատուկ սառեցման համակարգեր։
Սարքավորումը գործարանից դուրս գալուց առաջ անհրաժեշտ է ստուգել նրա օժանդակ համակարգերը՝ ապահովելու դրանց ճիշտ աշխատանքը։
Օգտագործման համակարգերով սարքավորումների դեպքում անհրաժեշտ է նաև հսկել համակարգի աշխատանքային վիճակը, միացումները և զգուշացման ֆունկցիաները։
Չնայած այս կետը չի ներառում իրական կառուցվածքային կապումը, այն ազդում է անընդհատ աշխատանքի հավաստիության վրա և հետևաբար կարևոր մաս է ամբողջական համակարգի ստուգման։
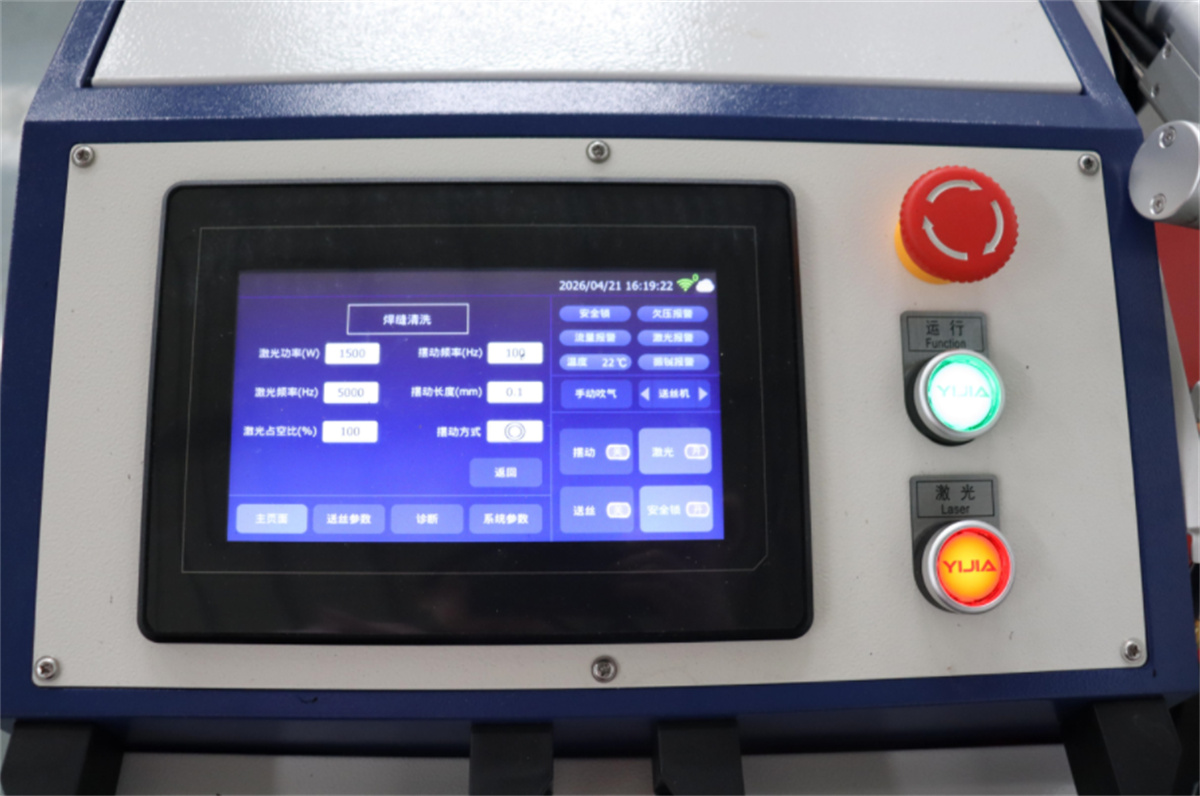
Կետ 7. Կառուցվածքային պարամետրերի և կառավարման ֆունկցիաների ստուգում
Սարքավորումների ճիշտ միացումից հետո անհրաժեշտ է ստուգել կառուցվածքային պարամետրերի կարգավորումները և կառավարման ֆունկցիաները։
Չնայած կառավարման մեթոդները տարբերվում են տարբեր լազերային կառուցվածքային սարքավորումներում, հիմնական պահանջը հետևյալն է՝
Արդյոք սահմանված պարամետրերը ճիշտ են իրականացվում։
Օրինակ՝ արդյոք սարքավորումները աշխատում են պարամետրերի կարգավորումից հետո սահմանված կարգավորումների համաձայն։ Արդյոք սկսելու և կանգնեցնելու հրահանգները ճիշտ են աշխատում։ Արդյոք տարբեր ֆունկցիաների միջև ճիշտ համակարգավորում կա։
Իրական արտադրության մեջ պարամետրերի կառավարման կայունությունը կարևոր է։
Սա պայմանավորված է նրանով, որ սարքավորումների գնման հետևանքով հաճախորդները պետք է հարմարեցնեն պարամետրերը՝ հիմնվելով կոնկրետ արտադրանքների, նյութերի և հաստությունների վրա:
Եթե սարքավորման կառավարման ֆունկցիաները բավարար չեն, ապա հետագա արտադրական կարգավորումները և ճշգրտումները կվնասվեն:
Տարր 8. Ամենակրիտիկալ քայլը՝ իրական մասնակի եռակցման փորձարկումը:
Լազերային եռակցման սարքավորումների դեպքում մեխանիկական, էլեկտրական և լազերային համակարգերի միայն ստուգումը բավարար չէ:
Իրական մասնակի եռակցման փորձարկումները առաքման առաջ հանդիսանում են բավարար արժեքավոր ստուգման քայլ:
Եթե հաճախորդը ներկայացրել է նմուշներ, ապա արտադրողը կարող է կատարել փորձարկման եռակցումներ՝ օգտագործելով հաճախորդի կոնկրետ արտադրանքները: Ստուգման հիմնական ուղղություններն են.
Եռակցման շիթի ձևավորումը;
Եռակցման տեսքը;
Եռակցման դիրքը;
Նյութի միաձուլման որակը;
Սխալների առկայություն, օրինակ՝ կտրուկ այրվածք կամ ստորին հատվածի այրում;
Արդյոք կառուցվածքային միացման արդյունավետությունը համապատասխանում է սպասվածին:
Իհարկե, կոնկրետ ստուգման չափանիշները պետք է որոշվեն հիմնված հաճախորդի արտադրանքի և տեխնիկական պահանջների վրա:
Օրինակ՝ կառուցվածքային միացման արդյունավետությունը տարբերվում է տարբեր նյութերի համար, ինչպես օրինակ՝ չժանգոտվող պողպատ, ածխածնային պողպատ և ալյումին, նույնիսկ բարակ և հաստ թիթեղների համար անհրաժեշտ են տարբեր գործընթացի պարամետրեր:
Վերջնականապես, լազերային կառուցվածքային միացման սարքավորումների ստուգումը պետք է հաստատվի իրական արտադրանքի վրա:
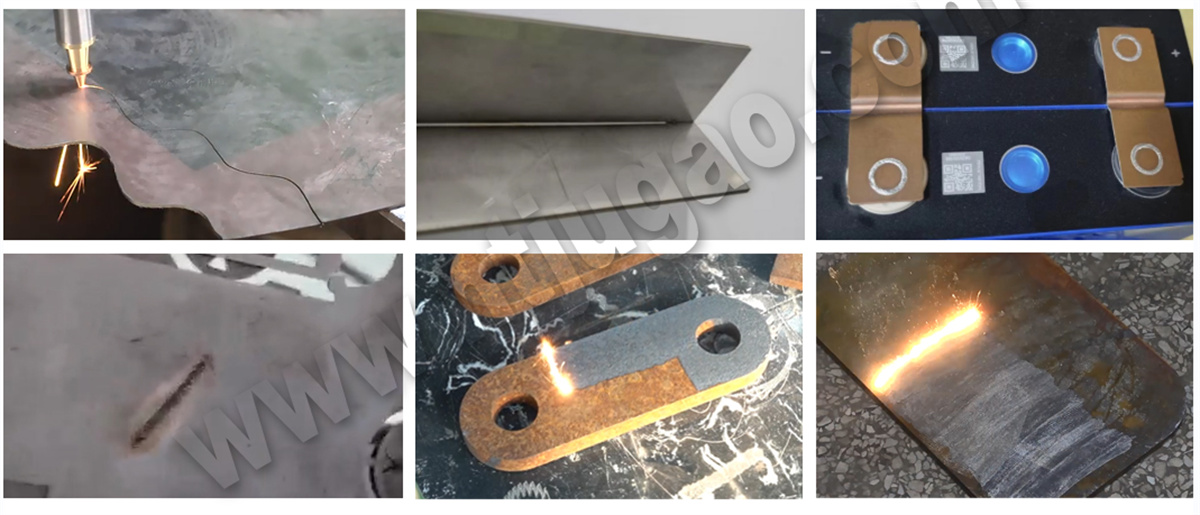
Ստուգման առաջնահերթությունները տարբերվում են կախված լազերային կառուցվածքային միացման սարքավորման տեսակից:
Շուկայում առկա է լազերային կառուցվածքային միացման սարքավորումների մեծ տարբերակային շարք, և ստուգման պրոտոկոլները համապատասխանաբար տարբերվում են:
Օրինակներն են՝
Ավտոմատ լարի մատակարարմամբ ձեռքի տակ ունեցվող լազերային կառուցվածքային միացման սարքավորումներ
Կենտրոնացման ոլորտներ՝ լազերային համակարգ, կառուցվածքային միացման գլուխ, լարի մատակարարման համակարգ, կառավարման համակարգ և իրական ձեռքի տակ ունեցվող կառուցվածքային միացման արդյունավետություն:
Օդով սառեցվող լազերային կառուցվածքային միացման սարքավորումներ
Ուշադրության կենտրոնացման ոլորտներ՝ լազերային և կառավարման համակարգեր, ինչպես նաև օդով սառեցվող համակարգը և մեքենայի ընդհանուր շահագործման վիճակը:
Պլատֆորմային «նշաններից ազատ» լազերային եռակցման մեքենաներ
Ուշադրության կենտրոնացման ոլորտներ՝ պլատֆորմի կառուցվածքը, եռակցման գլխի շարժումը և աշխատանքային մասի վրա իրական եռակցման արդյունքները:
Գալվանոմետրային լազերային եռակցման մեքենաներ
Ուշադրության կենտրոնացման ոլորտներ՝ գալվանոմետրային սկանավորման համակարգի կալիբրումը և փորձարկումը՝ իրական եռակցման կատարողականության հետ միասին:
Ռոբոտավորված լազերային եռակցման աշխատավայրեր
Ուշադրության կենտրոնացման ոլորտներ՝ լազերային համակարգի, ռոբոտի շարժման, եռակցման տրայեկտորիայի, սարքավորումների ինտեգրման և ընդհանուր ավտոմատացված շահագործման համար համապարփակ ստուգում:

