





Լրիվ ավտոմատացված չորս գլանավոր թերթիկների գլանավորման մեքենաների հաճախակի առաջացող խափանումները և դրանց լուծումները
Ամբողջովին ավտոմատացված չորս գլանավոր թիթեղների գլանավորման մեքենաների օգտագործման ընթացքում խափանումները անխուսափելի են: Ընդհանուր խափանումների և դրանց լուծումների հասկանալը կարող է արդյունավետորեն բարձրացնել սարքավորումների արդյունավետությունը և նվազեցնել սպասարկման ծախսերը: Ստորև ներկայացված են որոշ ընդհանուր խափանումներ և դրանց հնարավոր լուծումները:
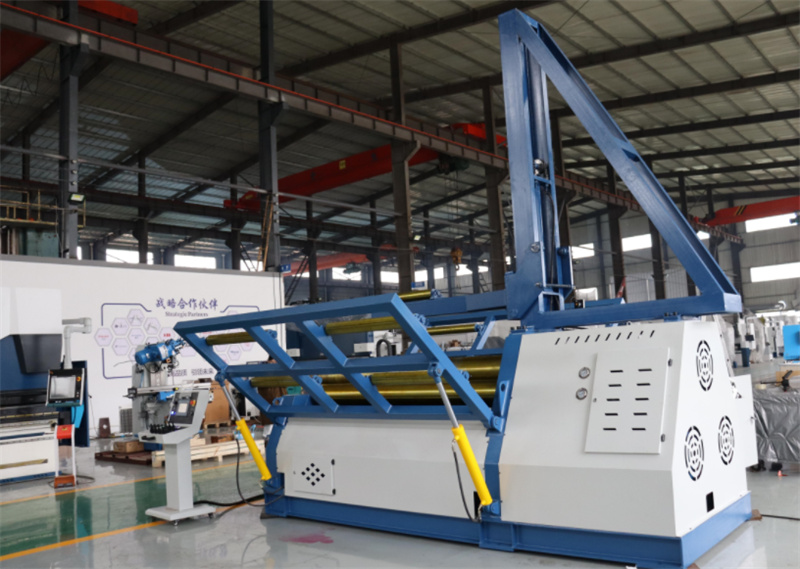
I. Սարքավորումները չեն միանում
Խնդրի վերլուծություն՝
Սարքավորումների միանալու հնարավորության բացակայությունը կարող է պայմանավորված լինել տարբեր պատճառներով, այդ թվում՝ մատակարարվող հոսանքի խնդիրներով, կառավարման համակարգի խափանումներով կամ մեխանիկական կապարդակով:
Լուծումներ՝
1. Ստուգեք հոսանքի միացումը՝ համոզվելու համար, որ հոսանքի մատակարարումը նormալ է:
2. Ստուգեք վահանակի ցուցիչ լույսերը՝ սխալի հաղորդագրությունների առկայությունը հաստատելու համար:
3. Ստուգեք մեխանիկական մասերը՝ համոզվելու համար, որ շարժման մեջ չկան օտար մարմիններ:
II. Անհավասար սալիկների գլանավորում
Խնդրի վերլուծություն՝
Անհավասար սալիկների գլանավորումը սովորաբար առաջանում է գլանների միջև անհավասար ճնշման, գլանների սխալ դասավորության կամ նյութի անճիշտ համապատասխանման պատճառով:
Լուծումներ՝
1. Կարգավորեք գլանների միջև հեռավորությունը՝ գլանների միջև ճնշման հավասարաչափությունը ապահովելու համար:
2. Ստուգեք գլանների դասավորությունը և, եթե անհրաժեշտ է, ուղղեք այն:
3. Համոզվեք, որ գլանավորվող նյութի լայնությունն ու հաստությունը հաստատուն են՝ անհավասար գլանավորումը կանխելու համար:
III. Սարքավորման տաքացում
Խնդրի վերլուծություն՝
Սարքավորման տաքացումը կարող է առաջանալ բավարար քսուքի բացակայության, ծանրաբեռնվածության կամ էլեկտրական բաղադրիչների աշխատանքի վարակվածության պատճառով:
Լուծումներ՝
1. Պարբերաբար ստուգեք քսուքի համակարգը և լրացրեք կամ փոխարինեք քսուքի ձեթը:
2. Տեղադրել համապատասխան պաշտպանիչ սարքեր՝ վերաբեռնված շահագործման կանխարգելման համար:
3. Ստուգել, թե արդյոք էլեկտրական բաղադրիչները ճիշտ են աշխատում. անհապաղ փոխարինել ցանկացած վնասված բաղադրիչ:
IV. Մեծ չափաբաժնի վահանակների մաշվածություն
Խնդրի վերլուծություն՝
Մեծ չափաբաժնի վահանակների մաշվածությունը կարող է պայմանավորված լինել սխալ օգտագործմամբ կամ սարքավորման նախագծման ստանդարտներից բարձր կարծրությամբ նյութերի օգտագործմամբ:
Լուծումներ՝
1. Պարբերաբար ստուգել վահանակների մաշվածությունը և անհրաժեշտության դեպքում փոխարինել դրանք:
2. Ընտրել համապատասխան նյութեր՝ խուսափելով սարքավորման բեռնվածության կրման հնարավորությունից բարձր կարծրությամբ նյութերի օգտագործումից:
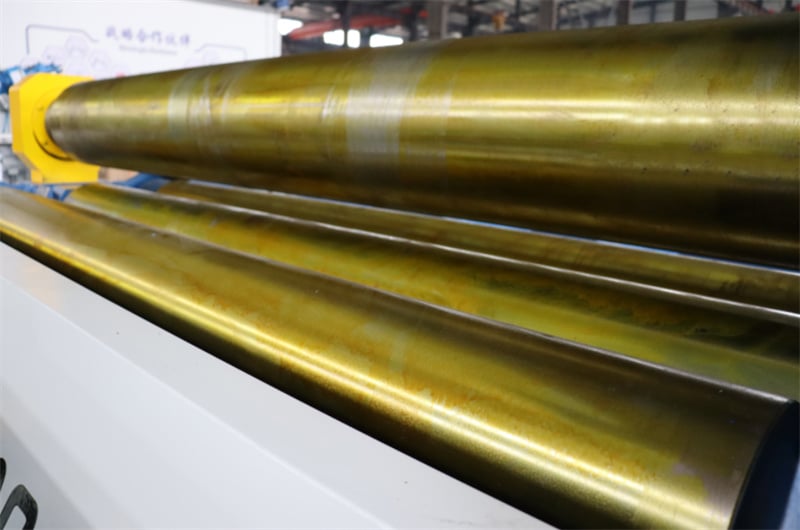
V. Փոխանցման բաղադրիչներից անսովոր ձայն
Խնդրի վերլուծություն՝
Փոխանցման բաղադրիչներից անսովոր ձայնը կարող է վկայել թույլ ամրացված մասերի, մաշվածության կամ վատ քսայուղի մասին:
Լուծումներ՝
1. Ստուգել բոլոր ամրացման միջոցները՝ համոզվելու համար, որ դրանք չեն թույլատրում շարժում:
2. Քսայուղել բոլոր շարժվող մասերը՝ լավ քսայուղի պահպանելու համար:
3. Փոխարինել ցանկացած վնասված մաս անմիջապես:
VI. Կառավարման համակարգի աշխատանքի վարակում
Խնդրի վերլուծություն՝
Կառավարման համակարգի աշխատանքի վարակումը կարող է հանգեցնել շահագործման խափանումների կամ սխալ հրահանգների, ինչը ազդում է արտադրության արդյունավետության վրա:
Լուծումներ՝
1. Ստուգել կառավարման համակարգի մատակարարվող հոսանքի և միացման լարերի միացումները՝ համոզվելու համար, որ կարճ միացումներ կամ բաց շղթաներ չկան:
2. Ստուգել կառավարման ինտերֆեյսը՝ համոզվելու համար, որ ծրագրի կարգավորումները ճիշտ են:
3. Անհրաժեշտության դեպքում վերսկսել համակարգը կամ վերականգնել գործարանային կարգավորումները և վերակարգավորել պարամետրերը:
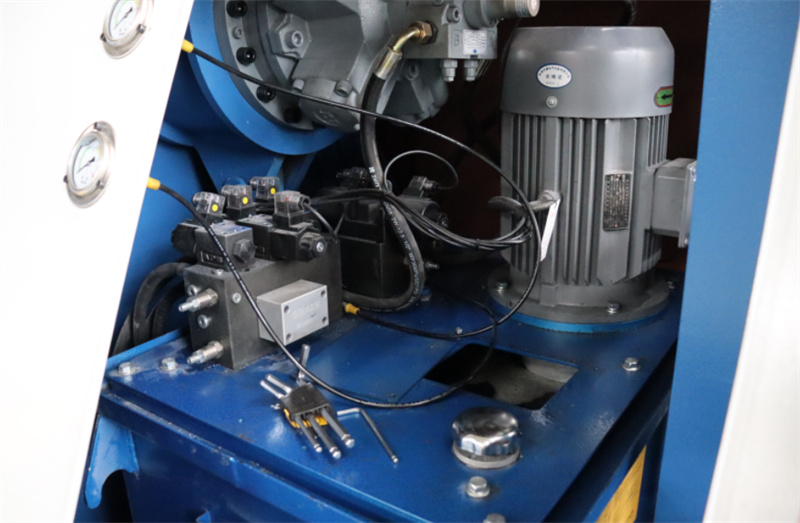
VII. Հիդրավլիկ համակարգի աշխատանքի վարակում
Խնդրի վերլուծություն՝
Հիդրավլիկ համակարգի խնդիրները կարող են առաջացնել սարքավորման դանդաղ աշխատանք կամ աշխատանքի վարակում:
Լուծումներ՝
1. Ստուգել հիդրավլիկ յուղի մակարդակը և որակը և անհրաժեշտության դեպքում փոխարինել այն:
2. Ստուգել յուրաքանչյուր հիդրավլիկ բաղադրիչի լարվածությունը՝ համոզվելու համար, որ հատակային հոսքեր չկան:
3. Պարբերաբար սպասարկեք հիդրավլիկական համակարգը՝ նրա նորմալ աշխատանքը ապահովելու համար:
VIII. Կոյլի նյութի մակերեսի վնասվածք
Խնդրի վերլուծություն՝
Մետաղալարի մակերեսի վրա գծագրերը կամ ճկվածքները սովորաբար կապված են մետաղալարի մեքենայի աշխատանքային պայմանների կամ սպասարկման հետ:
Լուծումներ՝
1. Պարբերաբար ստուգեք ռոլիկների մակերեսի վերջնական մշակման որակը՝ վնասվածքներ չլինելու համար: 2. Օգտագործեք համապատասխան մետաղալարման ուժ՝ նյութի վրա չափից շատ ճնշում չգործադրելու համար:
3. Ապահովեք մետաղալարման մաքուր միջավայր՝ աղտոտող մասնիկներից առաջացած գծագրերը նվազեցնելու համար:
Ամբողջովին ավտոմատացված չորս ռոլիկանի սարքավորումները շահագործման ընթացքում հակված են խափանումների: Վերը նշված տարածված խնդիրները և դրանց լուծումները կարող են ծառայել որպես սարքավորումների սպասարկման հղում: Սարքավորումների արդյունավետ շահագործման համար հիմնական նշանակություն ունեն պարբերական ստուգումները և ճիշտ շահագործումը:

