





Miért fordul elő instabilitás a réz lézeres vágásánál?
Amikor a munkadarab tükröző és jól vezeti a hőt, akkor a réz instabil vágása az egyik legnehezebb probléma, amellyel találkozom. A réz viselkedése teljesen eltér a szénacélétól vagy a rozsdamentes acélétól a lézer hatása alatt, és még a beállítások minimális eltolódása is ellentmondásos eredményeket eredményezhet. Ha olyan vágásokat lát, amelyek nem maradnak stabilak, rossz minőségű élek keletkeznek, vagy váratlan megszakítások állítják le a gyártást, akkor éppen a megfelelő helyre érkezett. Ebben a cikkben bemutatom a fő okokat, amelyek a vágási instabilitást okozzák, valamint azt, hogyan lehet a folyamatot jobban ellenőrizni a gyakorlati gyári körülmények között.
Mit jelent valójában a réz lézeres vágásának instabilitása
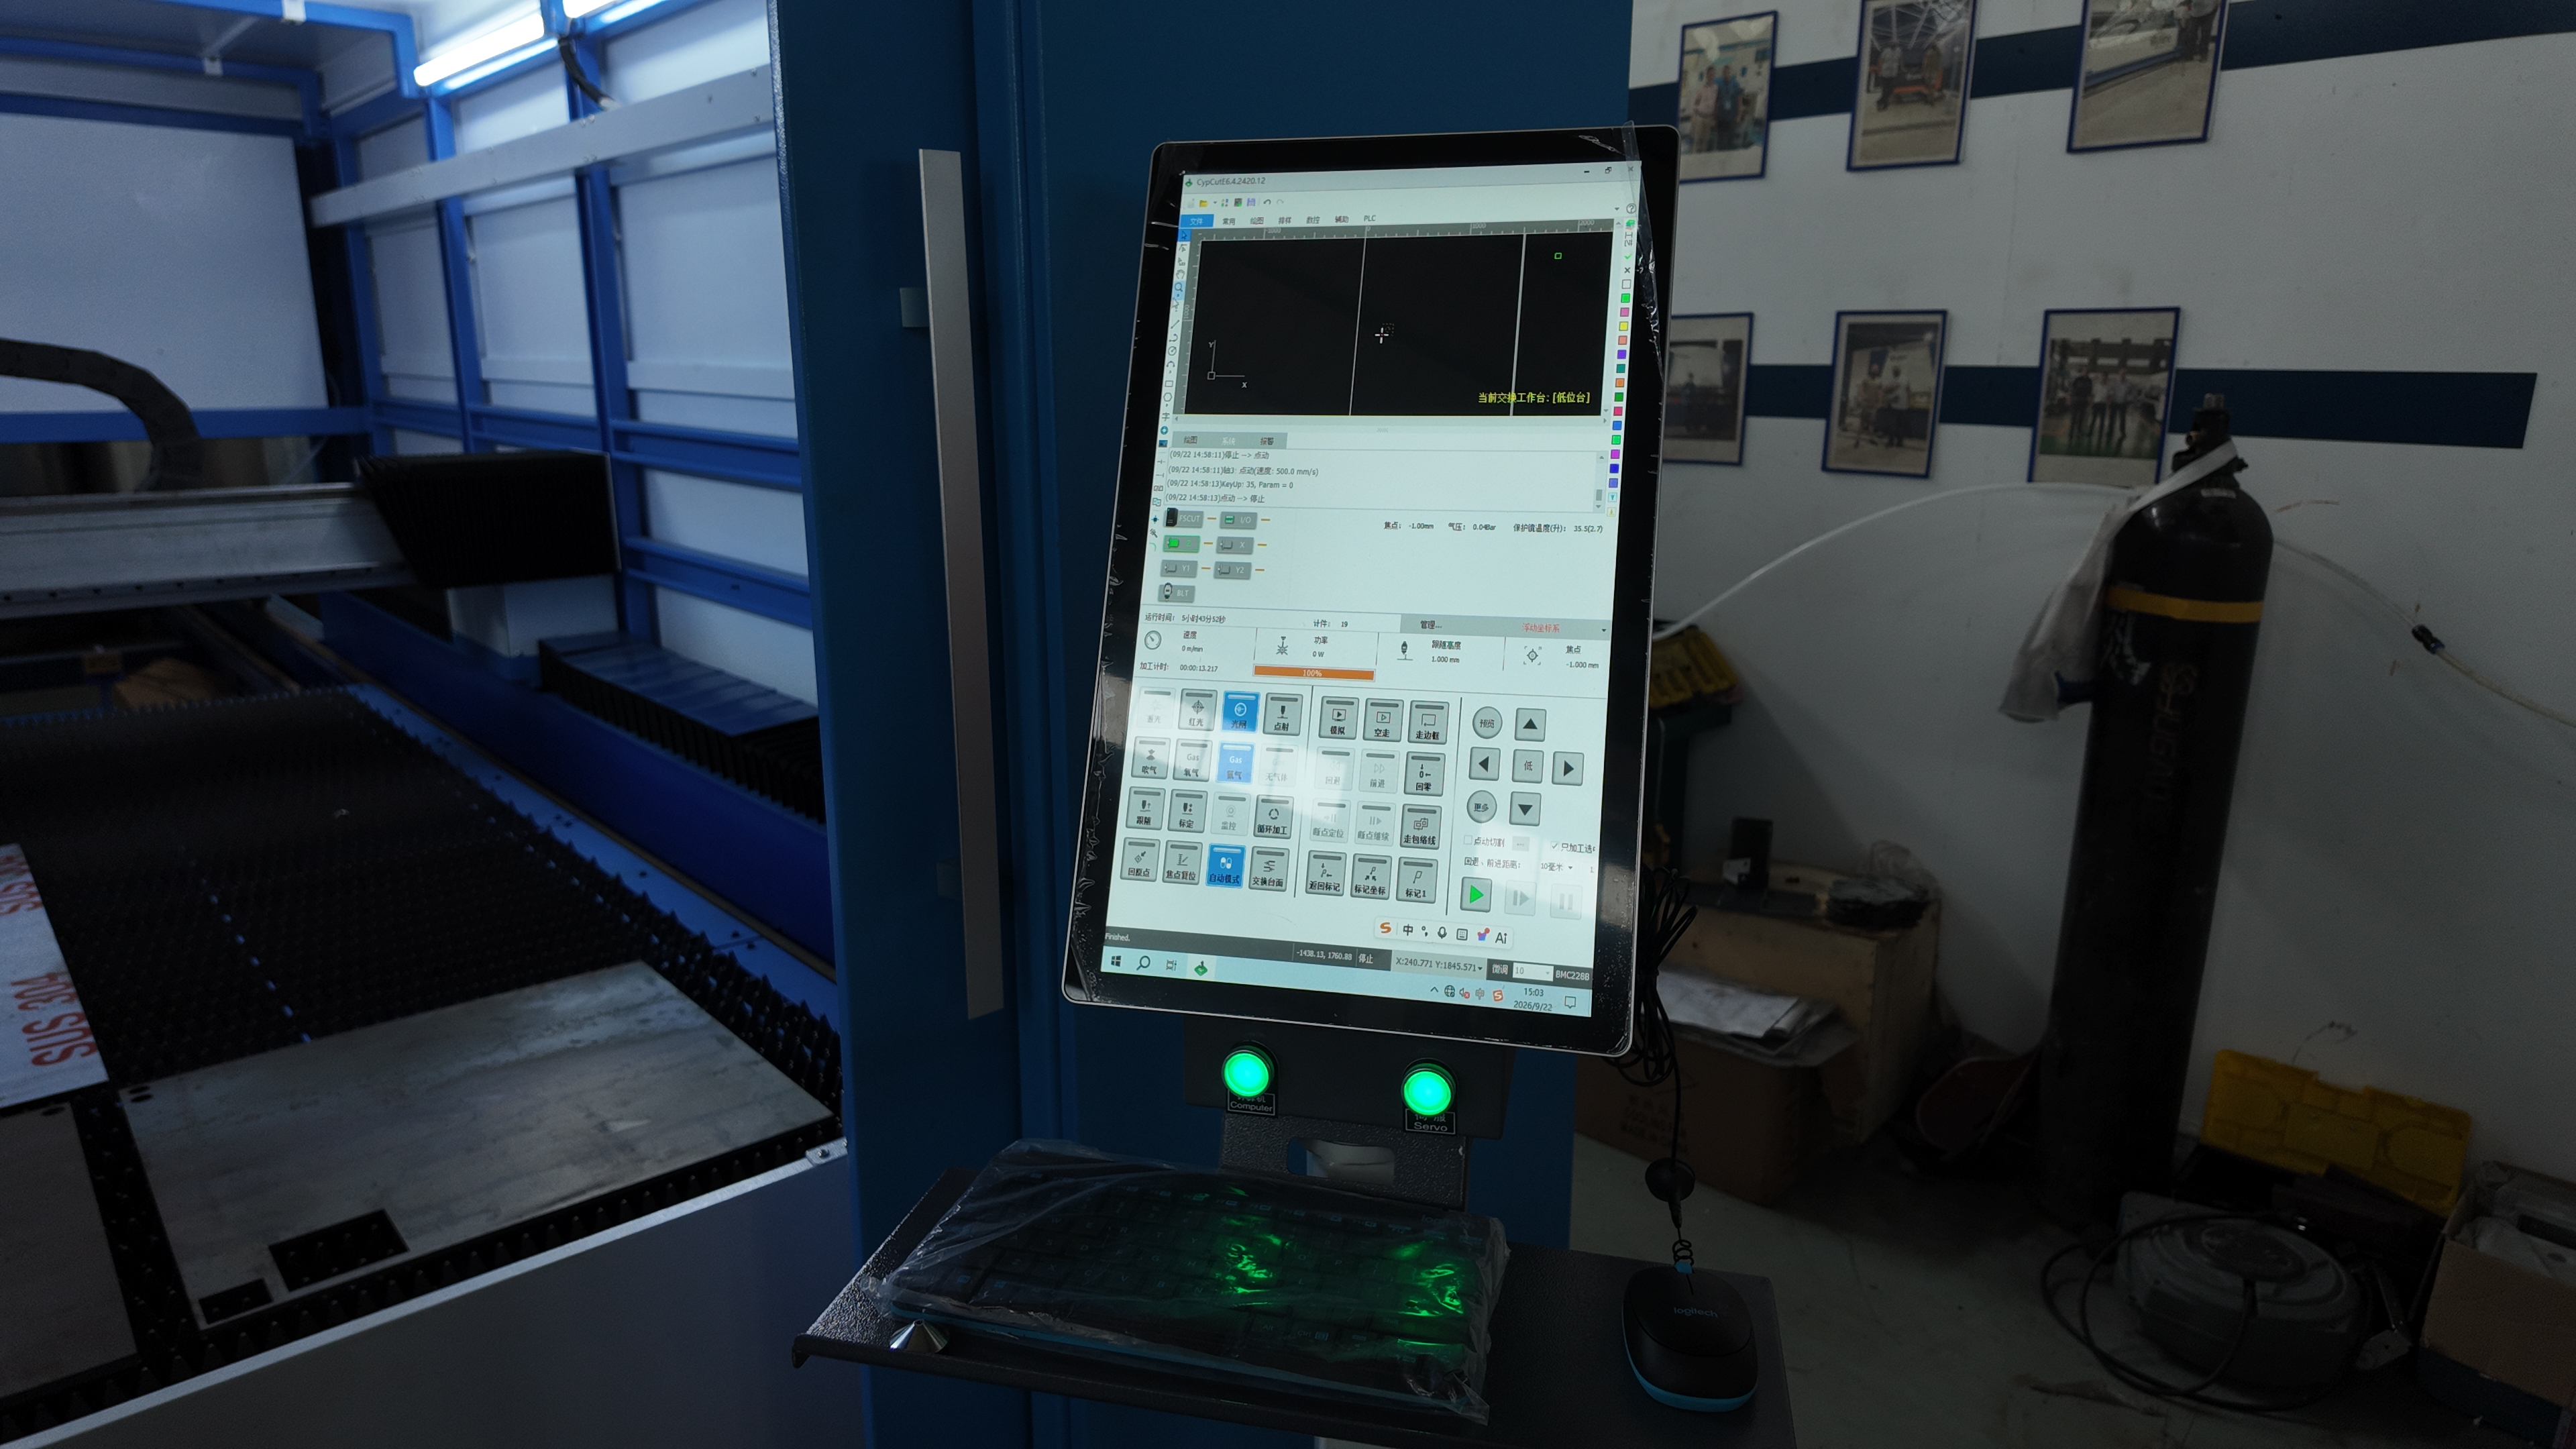
Miért nehéz a réz vágása
A réz rendkívül tükröző és kiváló hővezető, ezért a lézerenergiát nem úgy veszi fel, ahogy kellene. Ennek eredménye egy egyenetlenül keletkező olvadék és egy inkonzisztens vágás, főként vastagabb lemezeknél.
A probléma az energia felvételével
Mivel a réz nagy részét visszaveri a lézerfénynek, az aktuálisan bejutó energia folyamatosan ugrál. Éppen ez táplálja a réz vágásának instabilitását, főként akkor, ha a beállítások nem megfelelően vannak optimalizálva.
A réz lézeres vágásának instabilitásának fő okai
A réz magas tükrözőképessége
A réz a sugárzás legnagyobb részét visszaveri, különösen alacsonyabb hullámhosszakon. Ez csökkenti a hasznos energiát és szabálytalan vágást eredményez.
Hibás teljesítmény- és frekvencia-beállítás
Ha a lézer teljesítménye túl alacsony, a vágás nem éri el a munkadarab teljes vastagságát. Ha túl magasra állítják, túlzott olvadást és egy nyugtalan maradó lyukat („keyhole”) okozhat.
A segédgáz instabilitása
A segédgáz feladata az olvadt fém eltávolítása. Ha a nyomás ingadozik vagy helytelen gázt használnak, az olvadék nem távozik megfelelően, és a vágott élek egyenetlenek lesznek.
A lézersugár minősége és a fókusz eltolódása
Helytelen fókuszpozíció vagy romlott lézersugár-minőség csökkenti az energiasűrűséget a vágási ponton, ami jelentősen növeli a folyamat instabilitását.
Hőfelhalmozódás vastag rézben
A réz kiváló hővezető képessége miatt a hő gyorsan terjed, így vastag anyagban nehezen tartják fenn a stabil olvadékfoltot.
Hogyan csökkentsük a réz lézervágás instabilitását
A lézerparaméterek finomhangolása
Mindig azt tanácsolom a kezelőknek, hogy a teljesítményt, az impulzusfrekvenciát és a vágási sebességet a munkadarab vastagságához igazítsák. Apró beállítások is jelentősen javíthatják a folyamat stabilitását.
Válassza ki a megfelelő hullámhosszt és lézertípust
A megfelelő beállításokkal ellátott száloptikás lézerek általában jobban működnek rézből, mivel ezek teljesebben elnyelik az energiát, mint a régebbi lézertípusok.
A segédgázrendszer stabil tartása
A gáznyomás állandó tartása és a nagy tisztaságú nitrogén használata segít eltávolítani az olvadékot és csökkenteni a vágás ingadozásait.
Tartsa a megfelelő fókuszpozíciót
A vágófej rendszeres kalibrálása biztosítja, hogy a sugár pontosan a anyag felületére fókuszálódjon, így az energia egyenletesen jut be.
Javítsa a karbantartást és az igazítást
A tiszta optikai elemek, a megbízható mechanikai felépítés és a megfelelően igazított vágófejek együttesen csökkentik a réz instabilitását.
Ajánlott eljárások a stabil rézvágáshoz
Végezzen próbavágásokat a gyártás megkezdése előtt
Mindig azt javaslom, hogy próbadarabokat vágjon, hogy ellenőrizze: a beállítások stabilak-e, mielőtt teljes gyártási sorozatra térne át.
Figyelje a folyamatot valós időben
A modern CNC-rendszerek lehetővé teszik, hogy kövessék a vágási körülményeket, amint azok bekövetkeznek, így korán észlelhetők az instabilitások, és gyorsan javíthatók.
Használjon minőségi fogyóelemeket
A fúvókák, lencsék és védőablakok jó állapotban kell maradniuk, hogy a lézersugár változatlanul juthasson el a célpontig.
Gyakran Ismételt Kérdések
Miért nehezebb rézt vágni, mint acélt?
A réz több lézerenergiát ver vissza, és gyorsabban vezeti el a hőt, ami nehezebbé teszi a stabil vágás fenntartását.
Teljesen megszüntethető a réz lézervágási instabilitása?
Nem teljesen, de a megfelelő paraméterbeállítással és a rendszer megfelelő karbantartásával jelentősen csökkenthető.
Jobb-e a nitrogén az oxigénnél a réz vágásánál?
Igen. A nitrogén a szokásos választás tisztább és stabilabb vágás érdekében réz esetén.
Mindig javítja-e a nagyobb lézer teljesítmény a stabilitást?
Nem mindig. Az egyenletesség a teljesítmény, a sebesség, a fókuszálás és a gázszabályozás közötti egyensúlyból ered.
Összefoglalás
A réz vágásakor fellépő instabilitás elleni küzdelemhez finomhangolt paraméterekre, stabil segédgázellátásra, megfelelő fókuszkalibrációra és a gép rendszeres karbantartására van szükség. Ha megértjük, hogyan veszi fel a réz a lézerenergiát, akkor jelentősen növelhetjük a vágás stabilitását, és jobb gyártási eredményeket érhetünk el.
Ha további műszaki támogatásra vagy segítségre van szüksége a gép beállításában, nyugodtan lépjen kapcsolatba a JUGAO csapatával.

