





Miért fordul elő gyakran a lézeres vágógép fúvókájának sérülése?
A sugárcső sérülése a lézeres vágógépeken a mindennapi gyártásban leggyakoribb problémák egyike. Ha gyakrabban cseréli a sugárcsöveket, mint amennyire szerinte szükség lenne, valószínűleg azon törpi a fejét, mi okozza folyamatosan a hibát. Tapasztalataim szerint egy sérült sugárcső ritkán egyetlen okból keletkezik. Általában a vágási beállítások pontatlansága, a sugárcső ütközése a munkadarabbal, a nem tiszta segédgáz, a szennyeződés felhalmozódása vagy elmaradt karbantartás eredménye. Ebben a cikkben bemutatom a lézeres vágásnál fellépő sugárcső-sérülések leggyakoribb okait, azt, hogyan lehet megállapítani a hiba forrását, valamint azokat a lépéseket, amelyeket én alkalmazok a sugárcsövek élettartamának növelésére anélkül, hogy csökkenne a vágás minősége vagy a gép teljesítménye.
Miért olyan fontos a sugárcső
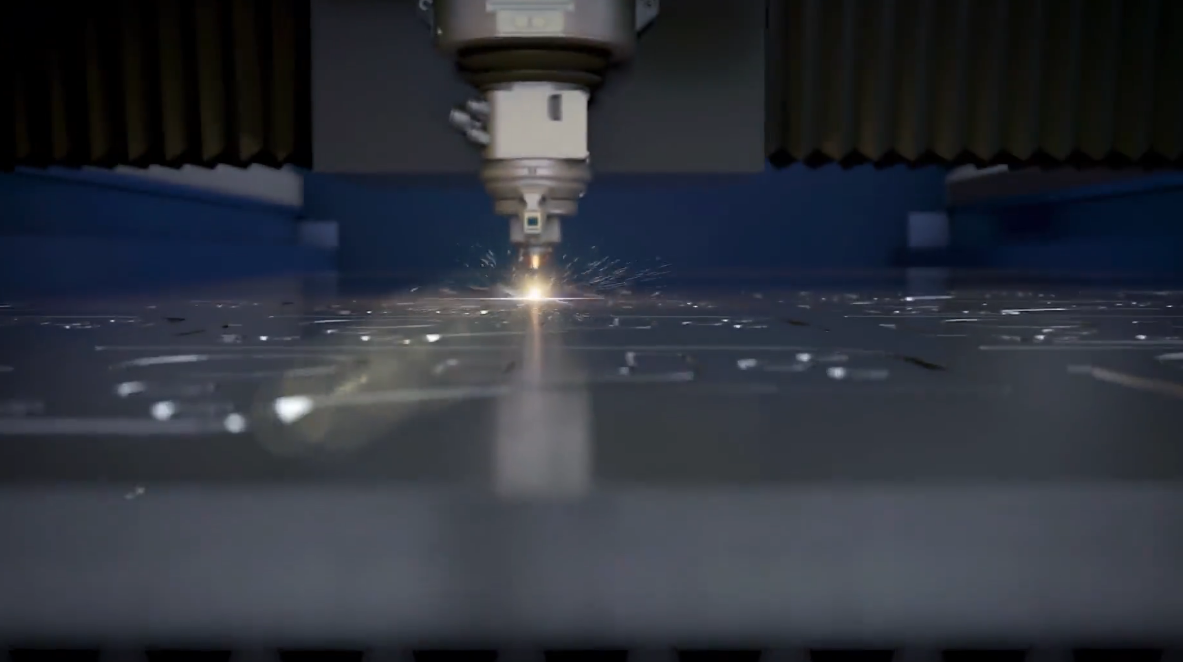
Mi a sugárcső szerepe a lézeres vágásnál
A sugárcső a vágófej kulcsfontosságú eleme. A segédgázt irányítja a vágási zóna felé, és segít kifújni az olvadt anyagot a vágási résből.
Ha a sugárcső megfelelően működik, akkor segít:
- Jobb vágási minőség elérésében
- A gázáramlás stabil tartásában
- Az optikai alkatrészek védelmében
- A vágási hatékonyság növelése
- A gyártási hibák csökkentése
Már egy apró fúvóka-sérülés is teljesen zavarhatja a vágási folyamatot.
Hogyan károsítja a termelést egy sérült fúvóka
Amikor a fúvóka megsérül, gyakran megjelennek a következő jellegzetes tünetek:
- Durva vágási élek
- Túlzott slagképződés
- Nem teljes mélységű vágások
- Növekedett gázfogyasztás
- Megszakadó vágási folyamat
Ezek a problémák csökkentik a kimenetet és növelik az üzemeltetési költségeket.
Mi szokott tönkretenni a fúvókát
A fúvóka ütközése a munkadarabbal
A lézeres vágás fúvókájának károsodásának egyik leggyakoribb oka az, hogy a fúvóka véletlenül nekicsapódik a fémlemeznek.
Ez a következő okok miatt fordulhat elő:
- Hullámos vagy deformált lemezanyag
- Hibásan beállított fókusztávolság
- A lemez rossz elhelyezése
- Hibásan működő magasságszenzorok
Még egy enyhe ütközés is összenyomhatja a fúvóka nyílását, és megbontja a gázáramlás szimmetriáját.
A vágási beállítások eltérnek az ajánlottaktól
A helytelen vágási beállítások miatt a fúvóka túlzott hőnek és olvadt anyagnak lehet kitéve.
A tipikus beállítási problémák közé tartoznak:
- A lézer teljesítménye túl magasra van állítva
- Helytelen fókuszpozíció
- A vágási sebesség túl gyors
- A segédgáz nyomása nem megfelelő
Ha a beállítások nincsenek optimalizálva, az olvadt fém visszahullhat a fúvóka felületére, ami kopást és szennyeződést eredményez.
A segédgáz nem tiszta
A segédgáz minősége jelentős mértékben befolyásolja a fúvóka élettartamát.
A szennyezett gáz tartalmazhat:
- Nemes
- Olajcseppkék
- Por ellen
- A csövekből származó rozsdadarabkák
Ezek a szennyeződések lerakódhatnak a fúvókán belül, és gyorsíthatják a kopást.
Túl sok hő idővel
Vastag anyagok folyamatos vágása jelentős hőfelhalmozódást eredményez a fúvóka környezetében.
Idővel a túlzott hőhatás okozhatja:
- A fúvóka deformálódását
- Oxidációt a felületen
- A méretbeli pontosság csökkenését
- Egyenletlen gázeloszlást
Ez leginkább akkor figyelhető meg, amikor vastag szénacéllemezeket vágunk.
A fúvóka helytelenül van felszerelve
A rossz illeszkedés miatt a lézersugár és a fúvóka középvonala rosszul állhat be.
A helytelen felszerelés jelei a következők:
- Változó vágási minőség
- A szikrák nem egyenletesek mindkét oldalon
- A fúvóka gyorsabban kopik
- Gyakran szólalnak meg riasztások
A megfelelő beállítás elérésének kulcsfontosságú szerepe van a stabil vágási teljesítmény biztosításában.
Hogyan azonosítsuk a fúvóka sérülését
1. lépés: A fúvóka szemrevételezése
Mindig azzal kezdem, hogy leveszem a fúvókát, és alaposan megnézem.
Keresd ezt:
- Deformációk
- Égési nyomok
- Törések
- Erős fröccsenéslerakódás
- Alakját elvesztett fúvóka nyílás
Még a legkisebb hibák is rombolhatják a vágási minőséget.
2. lépés: A fúvóka koncentrikusságának ellenőrzése
A legtöbb lézeres gép rendelkezik fúvóka-középpont-teszttel.
Futtassa le a tesztet az alábbiak megerősítésére:
- Hogy a sugár be van állítva
- Hogy a fúvóka megfelelően ül
- A vágófej kalibrálása
A középponttól eltérő fúvóka gyakran egyenetlen gázáramlást és korai kopást eredményez.
3. lépés: A vágás minőségének vizsgálata
A rossz vágási eredmények gyakran közvetlenül a fúvóka problémáira utalnak.
Gyakori jelek:
- Durva élek
- Túl sok salak
- Hiányos behatolás
- Vágásszélesség-ingadozás
A mai vágások összehasonlítása korábbi gyártási mintákkal segít észlelni a minőségromlást.
4. lépés: A magasságszenzor tesztelése
Kapacitív magasságszenzorok biztosítják a megfelelő távolságot a fúvóka és a munkadarab között.
Ellenőrizze:
- A szenzor kalibrálva van-e
- A szenzor tiszta-e
- A kábelek biztonságosan rögzítettek-e
- A jel stabil marad-e
A hibás szenzorok jelentősen megnövelik a ütközés kockázatát.
Gyakori hibák, amelyekkel fúvókákat veszít
Kis mértékű deformáció figyelmen kívül hagyása
Sok működtető továbbra is használja a fúvókát, még ha csak enyhén sérült is.
Ez gyakran a következőhöz vezet:
- A vágás minősége romlik
- Több anyag megy kárba
- A gáz gyorsabban fogy el
Általában olcsóbb megoldás, ha korán kicseréljük a fúvókát egy újra.
Hibás eszközökkel történő fúvóka-tisztítás
A durva eszközök karcolhatják a fúvóka felületét, és megváltoztathatják az alakját.
A gyártó által jóváhagyott tisztítóeszközöket és -módszereket javaslom használni.
A fúvókák cseréjének elhalasztása
A fúvókák olyan alkatrészek, amelyeket el kell használni és cserélni. Ha túl hosszan hagyunk egy kopott fúvókát a helyén, az gyakran sokkal többe kerül a termelésben.
Gyakran Ismételt Kérdések
Milyen gyakran kell cserélnem a lézeres vágófúvókámat?
A megfelelő cseréi időköz a vágott anyagtól, a vágott mennyiségtől és az üzemeltetési körülményektől függ. Sok kezelő napi ellenőrzést végez a fúvókán, és azonnal kicseréli, ha sérülést vagy erős kopást észlel.
Hatással lehet-e egy sérült fúvóka a vágási pontosságra?
Igen. A lézeres vágófej sérülése zavarhatja a gázáramlást, egyenetlen vágásokat eredményezhet, salakot okozhat, és csökkentheti a vágás általános pontosságát.
Mi a leggyakoribb oka a vágófej sérülésének?
A deformálódott anyagból eredő ütközések, a helytelen magasságbeli beállítás vagy egy meghibásodott érzékelő tartozik a leggyakoribb sérülési okok közé.
Hatással van-e a gázminőség a vágófej élettartamára?
Feltétlenül. A segédgázban található nedvesség, olaj és szennyeződések gyorsabban kopasztják a vágófejet, és romlik a vágási teljesítmény.
Összefoglalás
A lézeres vágófej sérülése jelentősen csökkentheti a vágás minőségét, emelheti az üzemeltetési költségeket, és nem kívánt leállásokhoz vezethet. Tapasztalatom szerint a legfőbb okok az ütközések, a hibás vágási beállítások, a szennyezett segédgáz, a túlzott hőterhelés és az elhanyagolt karbantartás. Ha rendszeresen ellenőrzi a vágófejet, finomhangolja a vágási beállításokat, tisztán tartja a gázrendszert, és azonnal cseréli a sérült vágófejeket, akkor jelentősen meghosszabbíthatja a vágófej élettartamát, és növelheti a termelési hatékonyságot.
Ha további segítségre van szüksége a lézeres vágással kapcsolatos hibaelhárításban vagy a fúvóka karbantartásában, lépjen kapcsolatba a JUGAO műszaki csapatával szakértő tanácsadás és támogatás érdekében.

