





Mi a különbség a pontszerű hegesztőgépek és a lézerhegesztőgépek között?
A fémfeldolgozásban és gyártásban mind a pontszerű hegesztőgépek, mind a lézerhegesztőgépek gyakori hegesztőberendezések; azonban jelentősen eltérnek egymástól a hegesztési elvek, a megfelelő alkalmazási területek, a berendezés szerkezete és a gyártási módszerek tekintetében.
Azoknak a vállalkozásoknak, amelyek hegesztőberendezéseket gyártó cégeket keresnek, a piac számos lehetősége közül való választáskor az első lépés megérteni a pontszerű hegesztés és a lézerhegesztés közötti különbségeket. A berendezést a konkrét termékjellemzők és gyártási igények alapján kell kiválasztani, nem pedig pusztán annak eldöntésével, hogy melyik típus „jobb”.
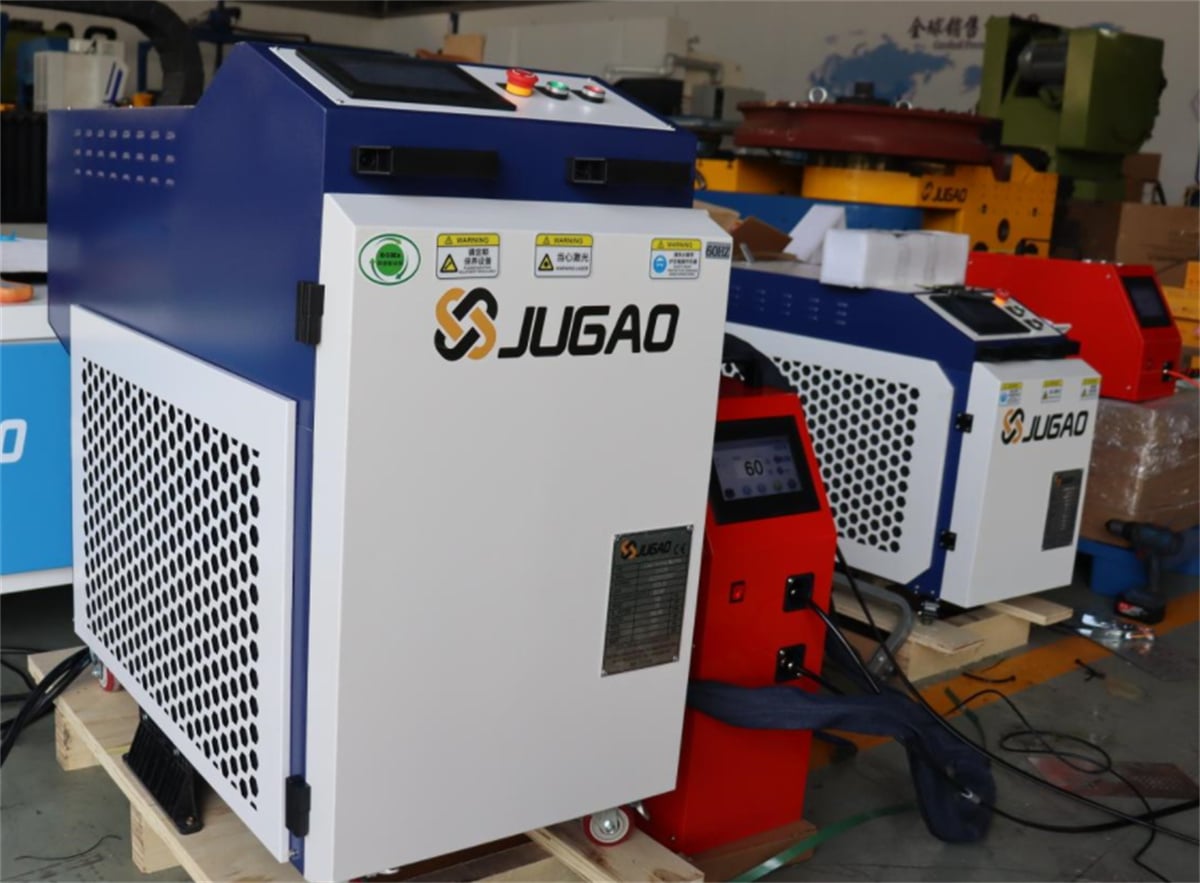
Mi tehát pontosan különbözteti meg a pontszerű hegesztőgépeket a lézerhegesztőgépektől, és milyen helyzetekre alkalmasak leginkább az egyes típusok?
I. Különböző hegesztési elvek
A pontszerű hegesztőgépek ellenálláshegesztő berendezések. Főként úgy működnek, hogy az elektródák segítségével nyomást fejtenek ki a munkadarabra, miközben egyszerre hegesztőáramot vezetnek át rajta; ez hőt termel a kapcsolódási felületen, és így hegesztési pontot hoz létre.
Ennélfogva a pontszerű hegesztés általában fizikai érintkezést igényel az elektródák és a munkadarab között. Jól alkalmazható olyan termékekhez, amelyeknél a kapcsolatokat meghatározott, rögzített pontokon kell kialakítani.
A lézerhegesztő gépek másrészről egy nagy energiasűrűségű lézersugarat irányítanak a munkadarab felületére, amely gyorsan megolvasztja a hegesztési zónát, és így hegesztési varratot hoz létre. A termék szerkezetétől függően a lézerhegesztés folyamatos hegesztésként, pontszerű hegesztésként vagy egy meghatározott pályán történő hegesztésként végezhető el.
Egyszerűen fogalmazva:
A pontszerű hegesztés a „hegesztési pontokkal történő összekapcsolásra”, míg a lézerhegesztés a „lézer által kiváltott olvadással történő összekapcsolásra” helyezi a hangsúlyt.
Nem létezik egyszerű, egy-a-egyben történő helyettesítési kapcsolat a két eljárás között; a tényleges választás a termék szerkezetétől és a folyamattechnikai követelményektől függ.
II. Mely termékek alkalmasak leginkább pontszerű hegesztőgépekkel történő feldolgozásra?
A pontszerű hegesztés jellemzően magas hegesztési sebességgel és többpontos kapcsolatok kialakítására való alkalmassággal bír, ezért széles körben használják tömeggyártásban.
Példák:
Fémhuzal-termékek és hálós lemezek;
Kiegészítő alkatrészek (kisacéltermékek);
Lemezfémből készült szerkezeti alkatrészek;
Háztartási készülékek fémalkatrészei;
Autóipari alkatrészek;
Fém csatlakozók elektronikai és elektromos készülékekhez;
Fém alkatrészek akkumulátorokhoz és új energiaforrásokra épülő alkalmazásokhoz.
Egyes termékek esetében a munkadarabot több rögzített hegesztési ponttal tervezték; a folyamat egyszerűen az anyagrétegek pontos pozicionálását és az elektródák használatát igényli a hegesztés befejezéséhez. Ilyen esetekben a pontszerű hegesztőberendezések gyakran a legegyszerűbb választás.
III. Mely termékek alkalmasak leginkább lézerhegesztőgépekhez?
A lézerhegesztés egyik jellemzője a hegesztési zóna koncentrációja; a hegesztési útvonalat a termék szerkezeti tervezéséhez lehet igazítani. Ennek következtében széles körben használják a precíziós fémfeldolgozásban, olyan alkalmazásokban, amelyek magas esztétikai követelményeket támasztanak, valamint összetett szerkezeti alkatrészek gyártásában.
Gyakori alkalmazási területek:
Szerelvények és lemezfémmegmunkálás: Rozsdamentes acélból és cinkbevonatos lemezből készült fém szerkezeti alkatrészek hegesztése;
Új energiaforrások és energiatárolás: Akkumulátorházak, fém szerkezeti alkatrészek stb.;
Háztartási készülékek és konyhai eszközök: Fém házak, rögzítőkonzolok és kapcsolódó szerkezeti alkatrészek;
Pontos elektronikai gyártás: Nagy hegesztési pontosságot és esztétikai minőséget igénylő fém alkatrészek;
Autóipar és alkatrészek: Specifikus fém szerkezeti alkatrészek és alkatrészek hegesztése.
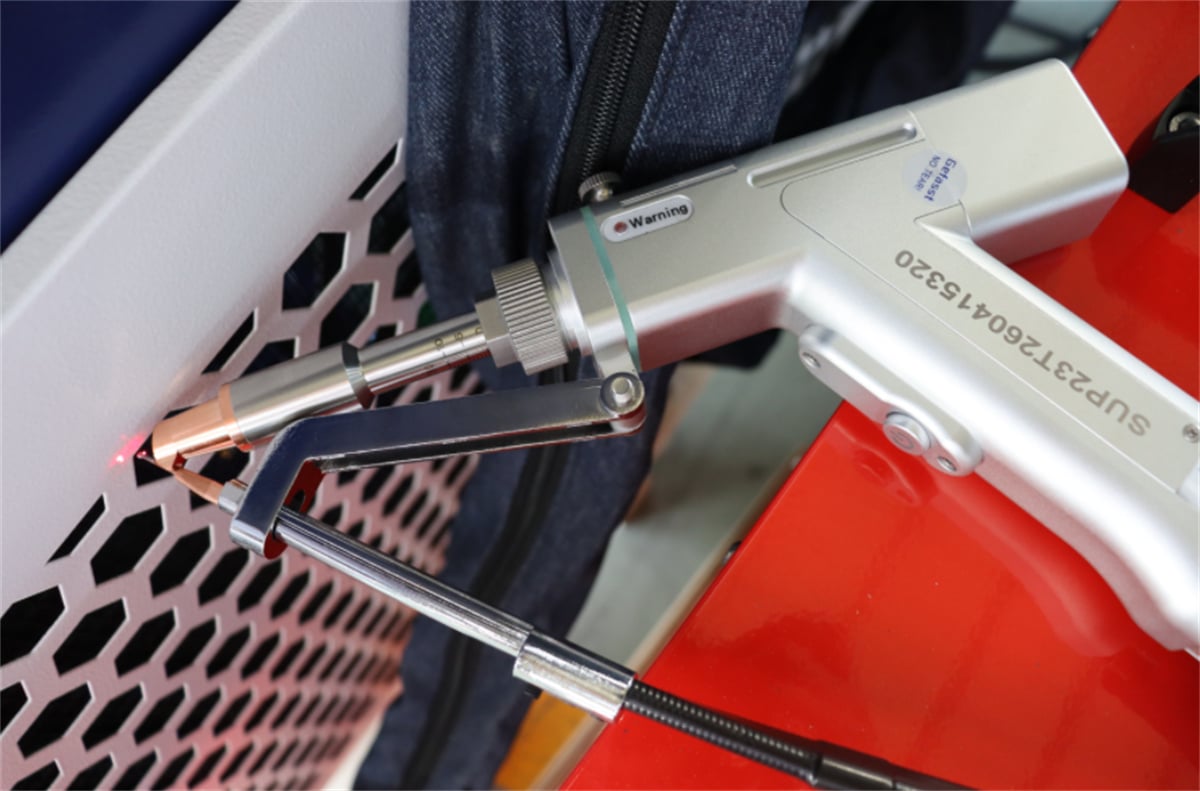
A lézerhegesztő berendezések különféle típusban kaphatók, például kézi lézerhegesztők automatikus huzaladagolóval, levegőhűtéses lézerhegesztők, síkágyas „nyommentes” lézerhegesztők, galvanométeres lézerhegesztők és robotos lézerhegesztő munkaállomások.
Ezért a „lézerhegesztő” nem egyetlen berendezésfajtát jelöl; a konkrét választás a termék gyártási folyamata által támasztott követelményektől függ.
IV. Miben különböznek a pontszerű hegesztés és a lézerhegesztés gyártási módszerei?
A két hegesztési eljárás gyártási módszerei között jelentős különbségek vannak.
A pontszerű hegesztés általában azt igényli, hogy az elektróda érintkezzen a munkadarabbal; a hegesztési helyet az elektróda szerkezete és a munkadarab elérhetősége korlátozza. Olyan termékek esetében, amelyek számos hegesztési pontot igényelnek, a gyártási hatékonyság javítható többpontos hegesztéssel, speciális szerszámokkal vagy automatizált berendezésekkel.
A lézerhegesztés – ellentétben a fentiekkel – a sugárt egy meghatározott helyre irányítja. A berendezés konfigurációjának és megfelelő szerszámok alkalmazásának segítségével olyan területeket is hegeszthet, amelyeket a hagyományos elektródák nehezen érnek el.
Az automatizált gyártásban a lézerhegesztést robotokkal, mozgatóplatformokkal és látási pozicionálási rendszerekkel integrálhatjuk, így nagyon rugalmas vezérlést érhetünk el a hegesztési pálya mentén.
Ezért a pontszerű hegesztés kiváló választás olyan termékekhez, amelyeknél rögzített hegesztési pontokra és nagysebességű, kötegelt összekapcsolásra van szükség. A lézerhegesztést akkor érdemes figyelembe venni, ha folyamatos varratok, összetett pályák vagy magas esztétikai követelmények vonatkoznak a hegesztésre.
V. Hogyan válasszunk a ponthegesztő és a lézerhegesztő között?
A berendezések beszerzésekor a vállalkozások az alábbi tényezők alapján értékelhetik a lehetőségeket:
| Összehasonlítási szempontok | PONTÖSSZAVARÓ GÉP | Lézerhegesztő Gép |
| Hegesztési Módszer | ERŐSÍTÉS VASZOLÁS | Lézeres olvadási hegesztés |
| Fő illesztési konfiguráció | Pontfűzés | Ponthegesztés, folyamatos varrathegesztés, pályaszerű hegesztés |
| Munkadarab-érintkezés | Általában elektrodakontaktust igényel | Lézersugár alkalmazása a hegesztési zónára |
| Közös alkalmazások | Kiemelt alkatrészek, hálózatok, szerelvények stb. | Lemezfémes alkatrészek, precíziós alkatrészek, szerkezeti elemek stb. |
| Automatizálás típusa | Többpontos hegesztés, automatikus ponthegesztés | Platformok, galvanométeres szkennerek, robotok stb. |
| Fontos kijelölési tényezők | Áram, nyomás, idő, elektródák stb. | Lézer teljesítmény, anyag, lemezvastagság, hegesztési varrat stb. |
Megjegyzés: Ez a táblázat kizárólag előzetes tájékozódásra szolgál, és nem használható az eszközök kiválasztásának egyedüli alapjaként.
Az eszközök végső kiválasztása előtt elengedhetetlen a folyamat érvényesítése valós termékminták felhasználásával.
Miért ajánlott próbavarrás a hegesztőberendezések vásárlásakor?
Függetlenül attól, hogy pontvarrást vagy lézerhegesztést választunk, a terméknevek vagy a berendezés műszaki adatainak kizárólagos figyelembevétele pontatlansághoz vezethet.
Például aunokrozott acél termékek esetében is a lemezvastagság, a szerkezeti kialakítás és a hegesztési pontok helyzete eltérő követelményeket támaszthat a berendezés konfigurációjával és a hegesztési paraméterekkel szemben.
Egy logikus munkafolyamat a következő:
Termékminták/rajzok → Az anyag és a vastagság megerősítése → Hegesztési helyzet elemzése → Folyamatterv → Minták próbálgatási hegesztése → A hegesztési minőség ellenőrzése → Berendezések véglegesítése
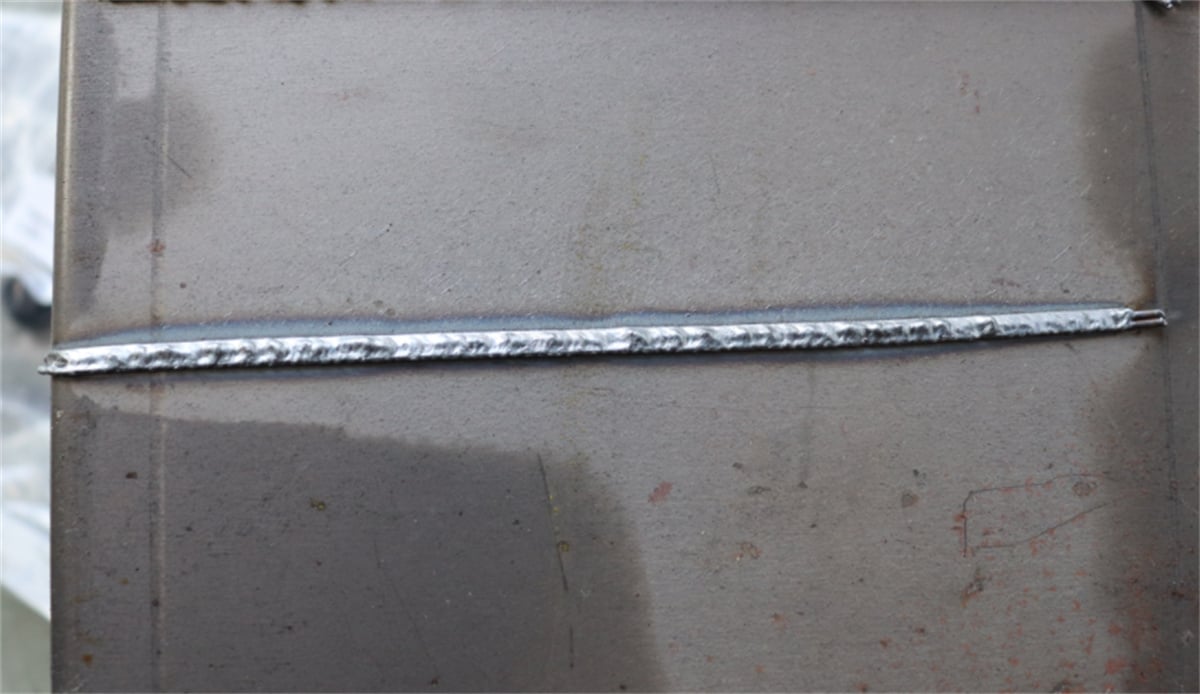
A vállalatok számára a próbálgatási hegesztés nemcsak a hegesztési minőség értékelését teszi lehetővé, hanem korai betekintést nyújt a berendezés működésébe, a gyártási ciklusidőkbe és a termék–berendezés kompatibilitásba.
Összefoglalás
A ponthegesztés inkább olyan termékekhez alkalmas, amelyek elsősorban rögzített pontokon történő összekötést igényelnek, míg a lézerhegesztés folyamatos varratokhoz, pályahegesztéshez és nagy pontosságot, valamint kiváló esztétikai minőséget igénylő alkalmazásokhoz alkalmazható. A hegesztőberendezések kiválasztásakor a vállalatok számára a legfontosabb tényező a termék és a hegesztési folyamat kompatibilitása.

