





Milyen ellenőrzéseket végeznek a lézerhegesztő gépeken a gyárból történő kiszállításuk előtt?
A lézerhegesztő gépek gyártásának befejezése és az ügyfél gyártóüzemében történő tényleges használata között egy döntő fontosságú lépés áll: a szállítás előtti ellenőrzés.
Amikor lézeres hegesztőgépeket vásárolnak, sok vállalat a lézerteljesítményre, a hegesztési sebességre, a berendezés konfigurációjára és az árra összpontosít. Ugyanakkor egy gép képessége a stabil termelésbe való bevezetésre nemcsak ezeket a tényezőketől függ, hanem az egész szerelési minőségtől, az elektromos rendszertől, a lézerrendszertől, a mozgási mechanizmustól és a tényleges hegesztési teljesítménytől is.
Tehát pontosan mit ellenőriznek egy lézeres hegesztőgép hivatalos gyártóból való kiszállítása előtt?
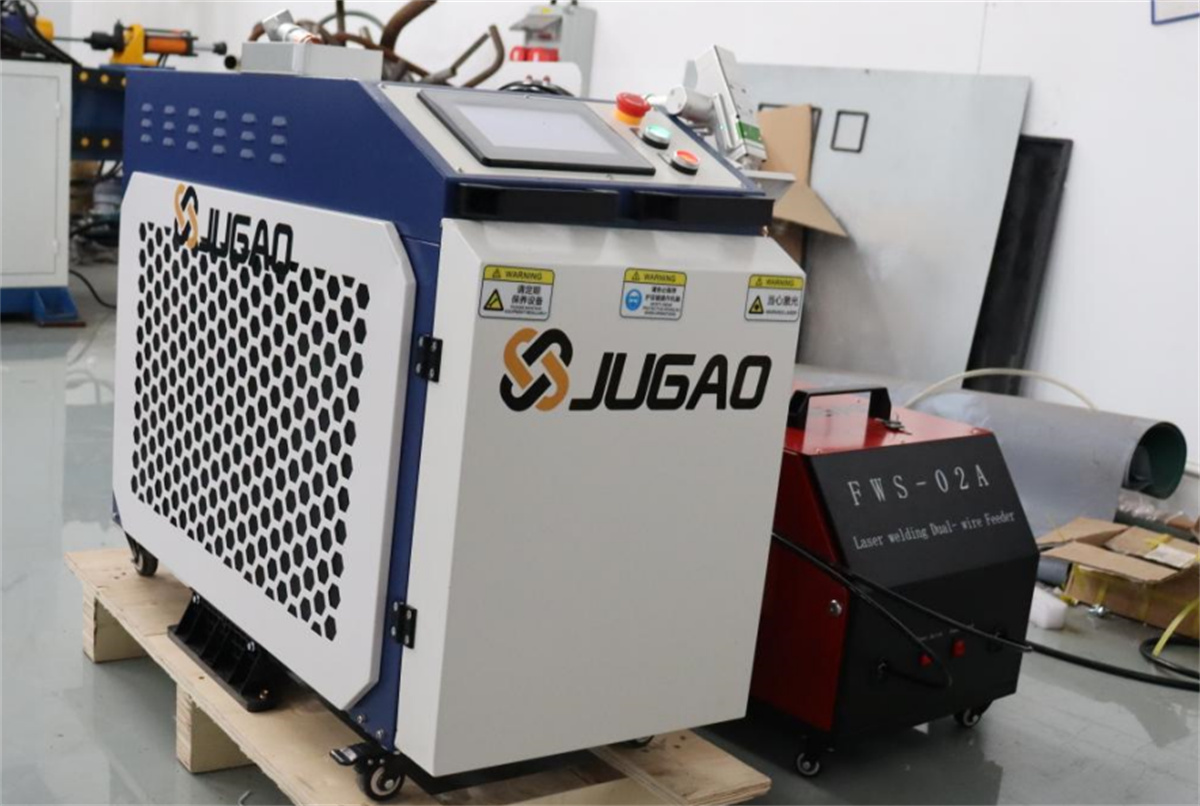
Miért szükséges a szállítás előtti ellenőrzés lézeres hegesztőgépek esetében?
A lézeres hegesztőberendezés nem egyetlen, önálló egység.
Egy teljes lézeres hegesztőgép általában a lézerrendszert, a hegesztőfejet, a vezérlőrendszert, a mechanikai szerkezetet, az elektromos rendszert és a hűtőkomponenseket tartalmazza. A konkrét modelltől függően további elemek is szerepelhetnek benne, például huzaladagolók, mozgási platformok, látási rendszerek, robotok vagy automatizálási mechanizmusok.
Ezért a szerelés befejezése után a gépet sorozatos ellenőrzéseknek kell alávetni, hogy biztosítsák: minden komponens megfelelően együttműködik.
A szállítás előtti ellenőrzés célja nem az, hogy garanciát adjon arra, hogy a gép soha nem fog problémákat okozni, hanem inkább az, hogy azokat az anomáliákat azonosítsa, amelyek az összeszerelésben, a vezérlésben, az üzemeltetésben vagy az hegesztési teljesítményben jelentkeznek a kiszállítás előtt.
A gyártók számára ez egy kritikus szakasz a berendezés gyári környezetből a vevő gyártási helyszínére történő átmozgatásának folyamatában.
1. tétel: Az egész összeszerelés ellenőrzése
Az összeszerelés után először a gép mechanikai szerkezetét kell ellenőrizni.
Ez elsősorban a gép külső részét, vázát, hegesztőfejét, mozgásmechanizmusait és a kapcsolódó alkatrészeket foglalja magában.
Az ellenőrzések közé tartozik a következők megerősítése:
A szerkezeti alkatrészek megfelelő beépítése;
A rögzítőelemek biztonságos rögzítése;
A mozgásmechanizmusok zavartalan működése;
A hegesztőfej megbízható beépítése;
A külső felületen nincsenek nyilvánvaló szerelési hiányosságok;
A biztonsági és védő szerkezetek megfelelnek a tervezési specifikációknak.
A platformos típusú lézerhegesztő berendezéseknél a platform, a mozgásmechanizmus és a hegesztőfej összehangoltsága is kulcsfontosságú vizsgálati szempont.
A robotos lézerhegesztő munkaállomások esetében a robot, a hegesztőrendszer és a perifériás mechanizmusok teljes körű ellenőrzése szükséges.
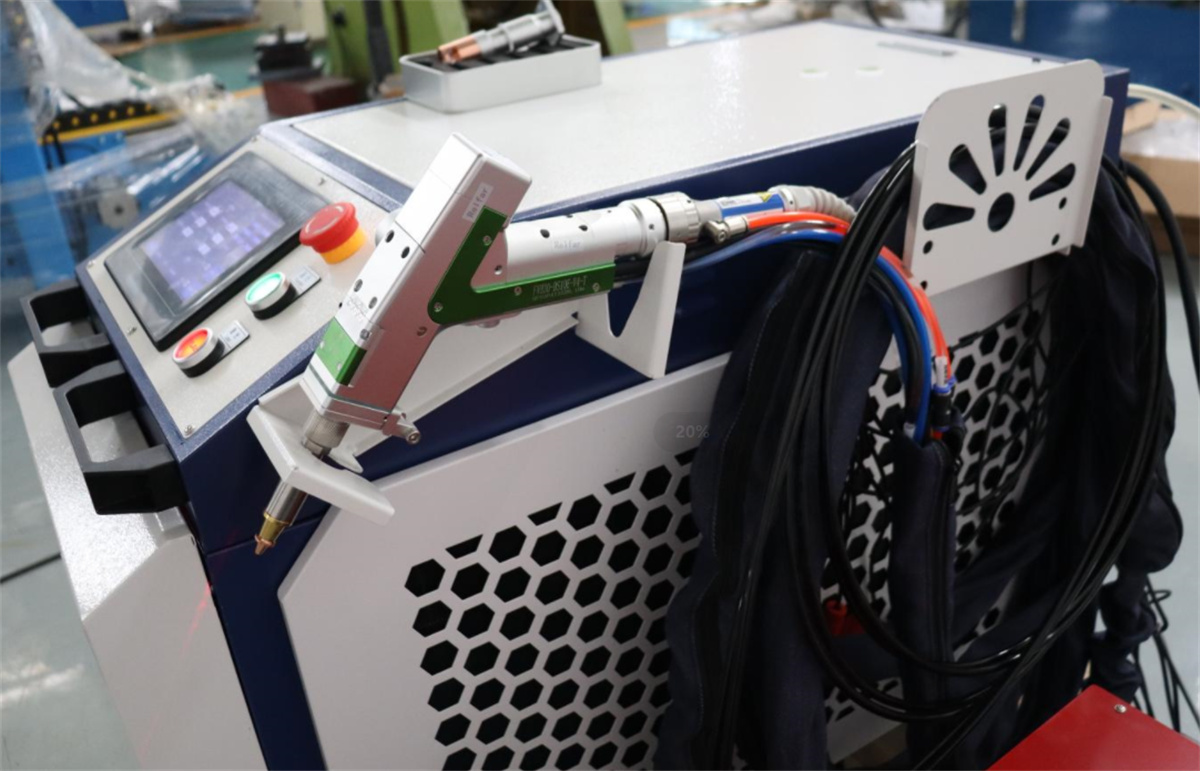
2. tétel: Az elektromos rendszer ellenőrzése
A lézerhegesztő gépek mechatronikus rendszerek; ezért az elektromos rendszer a szállítás előtti ellenőrzés egyik alapvető eleme. Miután a berendezést bekapcsolták, ellenőrizni kell a vezérlőrendszert, az elektromos vezetékezést és a felhasználói felületet.
Például:
A berendezés normál módon elindítható?
A felhasználói felület megfelelően működik?
A vezérlési parancsok pontosan hajtódnak végre?
A különböző mechanizmusok mozgásai egyeznek a beállításokkal?
Ezen felül az eszköz biztonsági funkcióit is ellenőrizni kell.
A gyártó vállalatok számára az eszközök biztonsága nemcsak az üzemeltetőkre, hanem a későbbi gyártási folyamatra is kiterjed.
Ezért a gép egyszerű bekapcsolása és a működésének megfigyelése nem jelenti a tesztelés befejezését; a különböző vezérlési funkciókat további ellenőrzésnek kell alávetni.
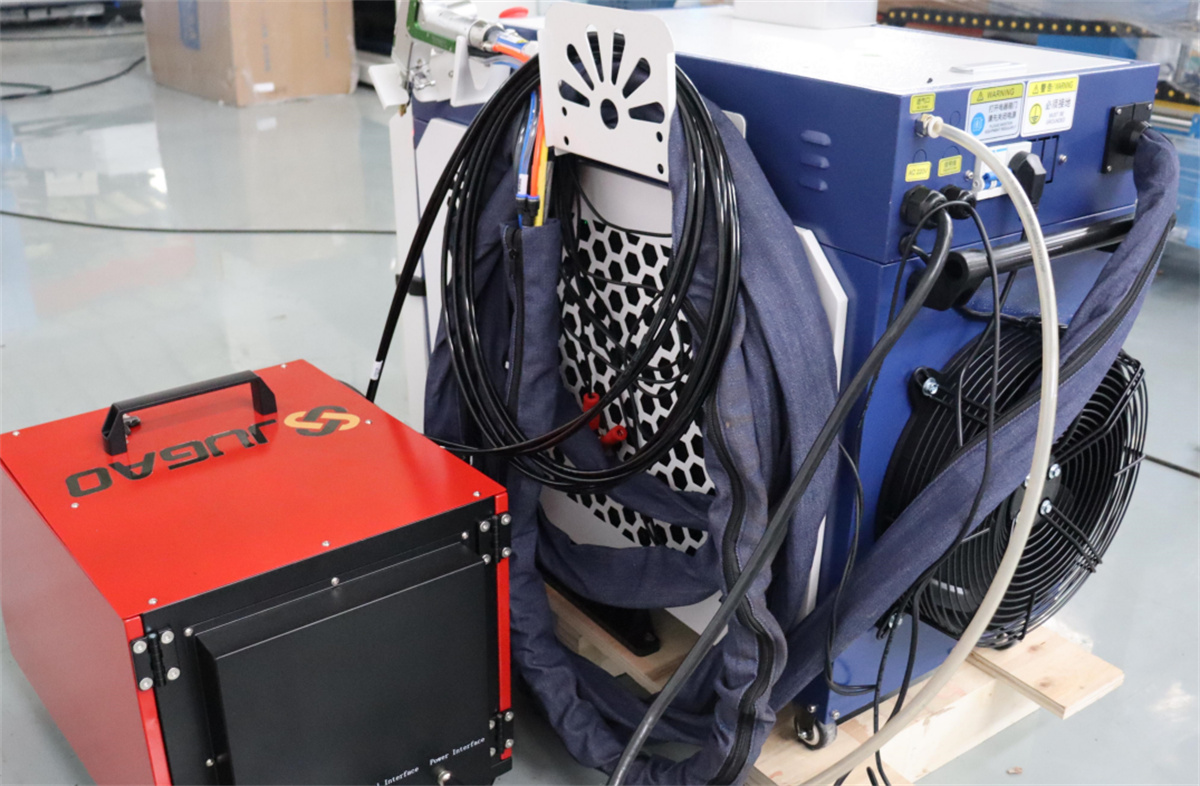
3. pont: A lézerrendszer ellenőrzése
A lézerrendszer a lézerhegesztő berendezések egyik alapvető összetevője.
A berendezés gyárból történő kiszállítása előtt a lézerrel kapcsolatos funkciókat ellenőrizni kell annak megerősítésére, hogy a rendszer a berendezés beállításai szerint megfelelően működik.
A tesztelés általában a következőkre koncentrál:
Lézerkimenet állapota;
Lézervezérlési funkciók;
Lézerüzemeltetési paraméterek;
A lézer és a hegesztőfej integrációja;
Az optikai útvonal és a kapcsolódó alkatrészek állapota.
A konkrét tesztfeladatok a lézerhegesztő berendezés típusától és konfigurációjától függően változnak.
A lézerhegesztők tesztelésének prioritásai eltérnek a különböző teljesítményszintek és szerkezeti kialakítások szerint.
Ezért, amikor a lézerhegesztők tesztelését értjük, fontos megjegyezni, hogy egyetlen szabvány nem alkalmazható minden lézerberendezésre.
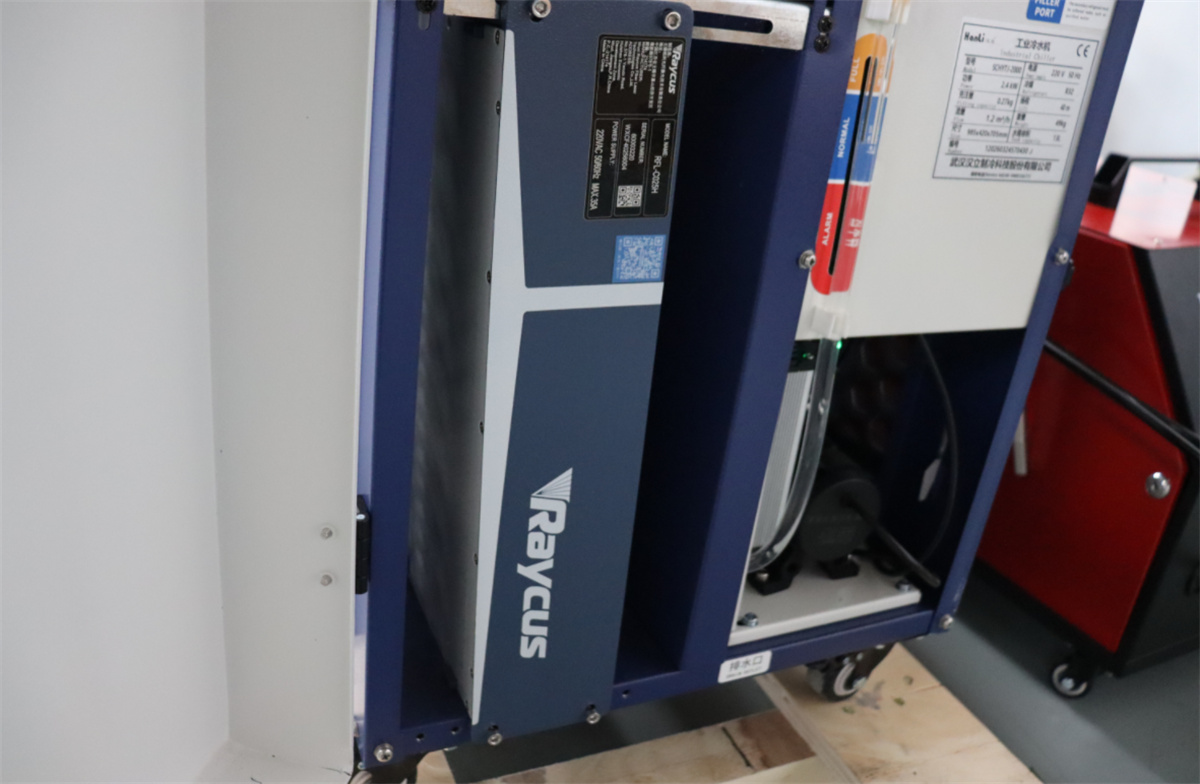
4. pont: A hegesztőfej és a mozgási mechanizmusok ellenőrzése
A munkadarabra alkalmazott lézerhegesztés helye szorosan összefügg a hegesztőfejjel és a mozgási mechanizmusokkal.
Ha a hegesztőfej helytelenül van pozicionálva, vagy a mozgás instabil, akkor a végső hegesztési minőség romlhat, még akkor is, ha maga a lézerrendszer megfelelően működik.
Ennélfogva a szállítás előtt ellenőrizni kell a hegesztőfej telepítési állapotát és a mozgási mechanizmusok működését.
A platform típusú berendezések esetében a mozgásfolyamat simasága kulcsfontosságú szempont.
A galvanométeres lézerhegesztő berendezések esetében a hangsúly a galvanométer rendszer működési állapotára és a szkennelési teljesítményre tolódik el.
A robotos lézerhegesztő munkaállomások esetében a tesztelés során figyelembe kell venni a robot mozgáspályáját is.
Más szavakkal: a lézerhegesztő berendezések tesztelése nem csupán a lézerforrást jelenti; ellenőrizni kell a lézerrendszer, a hegesztőfej, a mozgatási mechanizmusok és a vezérlőrendszer összehangolt működését.
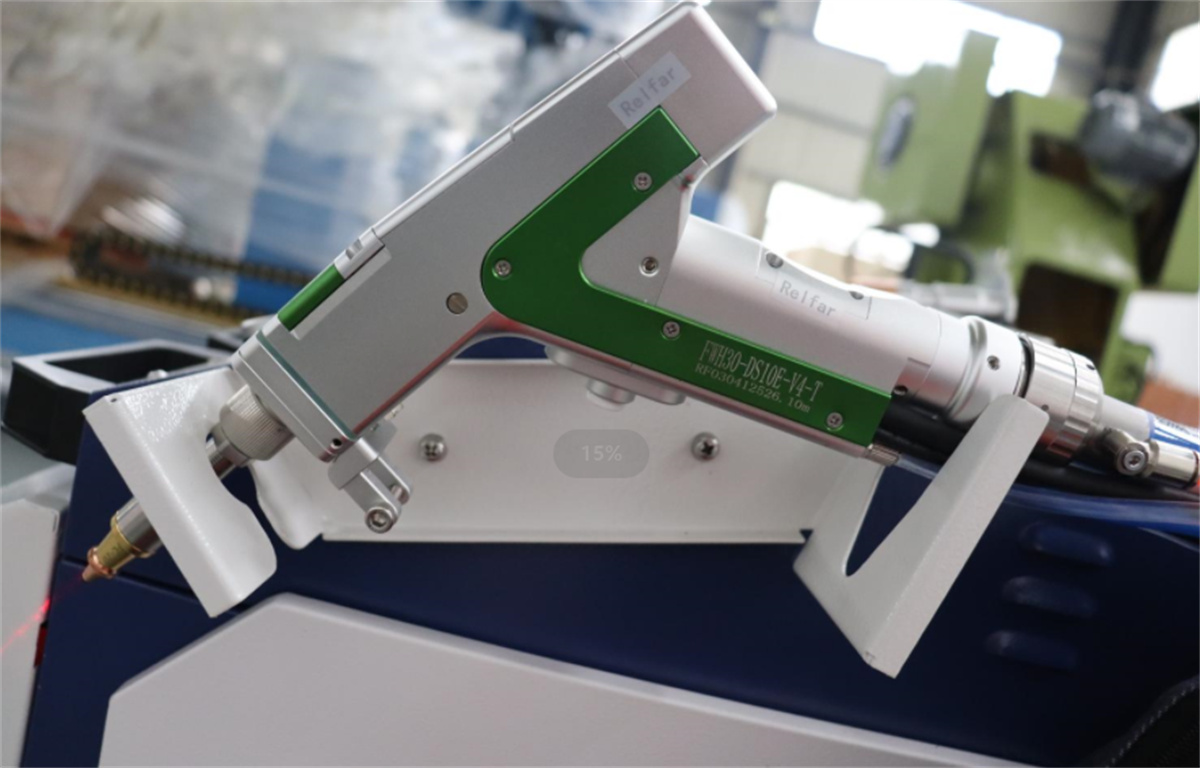
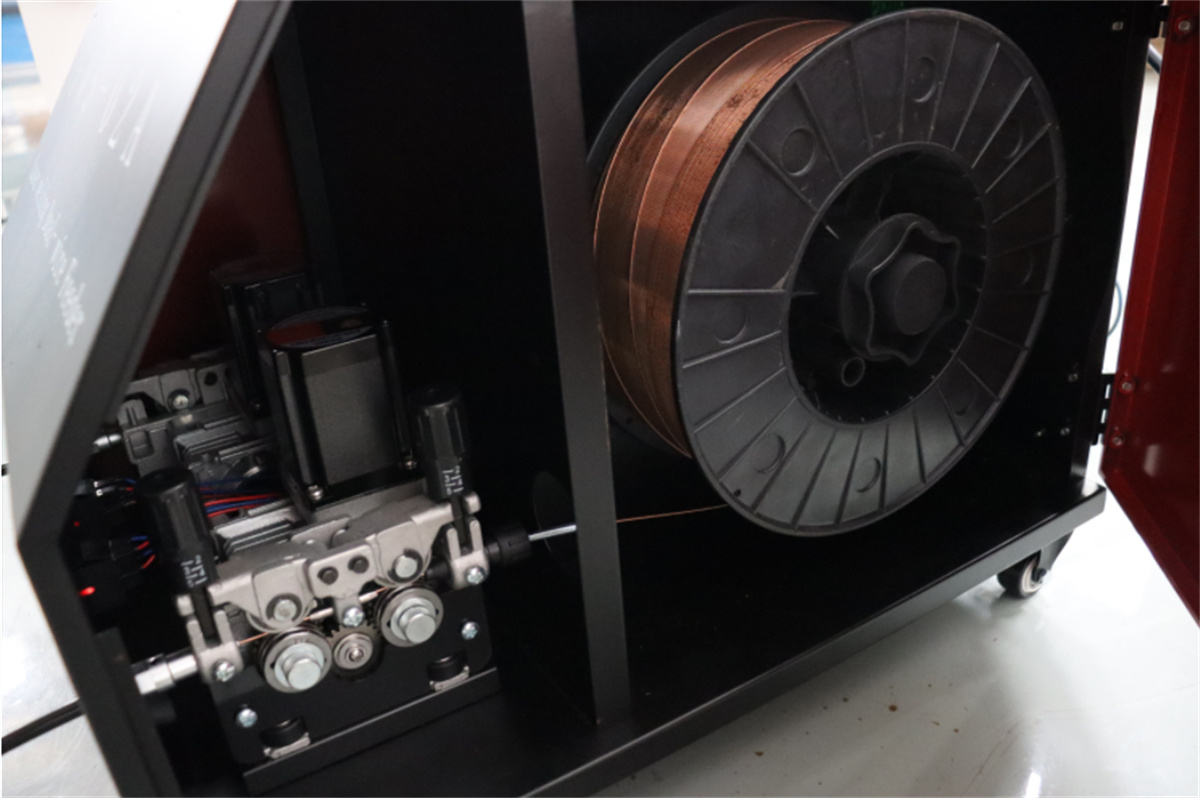
5. tétel: A huzaladagoló rendszer ellenőrzése
Nem minden lézerhegesztő berendezés rendelkezik huzaladagoló rendszerrel. Az automatikus huzaladagolási funkcióval felszerelt berendezések esetében a huzaladagoló rendszert is ellenőrizni kell.
Például a kézi, automatikus huzal-adagolásos lézerhegesztő gépek esetében elengedhetetlen ellenőrizni – a szállítás előtt –, hogy a huzal-adagoló mechanizmus megfelelően működik-e, a huzal-adagolás folyamata sima-e, és a huzal-adagolás megfelelően szinkronizálva van-e a hegesztési folyamattal.
Az instabil huzal-adagolási sebesség hátrányosan befolyásolhatja a hegesztési folyamatot.
Ezért a huzal-adagolási funkcióval rendelkező lézerhegesztők esetében a huzal-adagoló egységet a lézerrendszerrel együtt részletes rendszeres tesztelésnek kell alávetni.
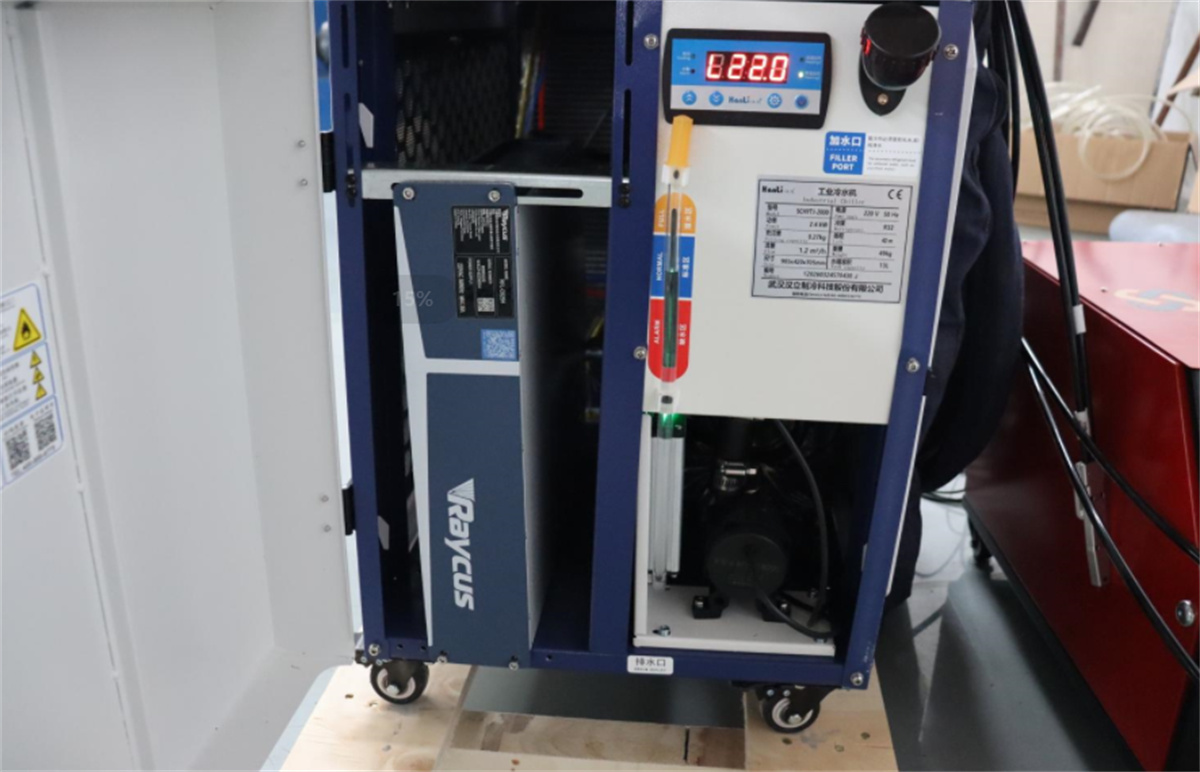
6. tétel: Hűtő- és kapcsolódó segédrendszerek ellenőrzése
A különböző lézerhegesztő gépek eltérő szerkezetűek, így a hűtési módszerekre és segédrendszerekre vonatkozó követelmények is eltérőek.
Például a levegőhűtéses lézerhegesztő gépek hőelvezetésükre levegőhűtést használnak, míg más berendezések konfigurációjukhoz speciális, rájuk szabott hűtőrendszereket alkalmaznak.
A berendezés gyárból történő kiszállítása előtt segédrendszereit ellenőrizni kell annak biztosítására, hogy megfelelően működnek.
Az olyan egységeknél, amelyek hűtőrendszert tartalmaznak, szükséges a rendszer működési állapotának, csatlakozásainak és riasztófunkcióinak ellenőrzése is.
Bár ezen a területen nem történik hegesztési művelet, az folyamatos üzem megbízhatóságát befolyásolja, ezért lényeges része az egész rendszer ellenőrzésének.
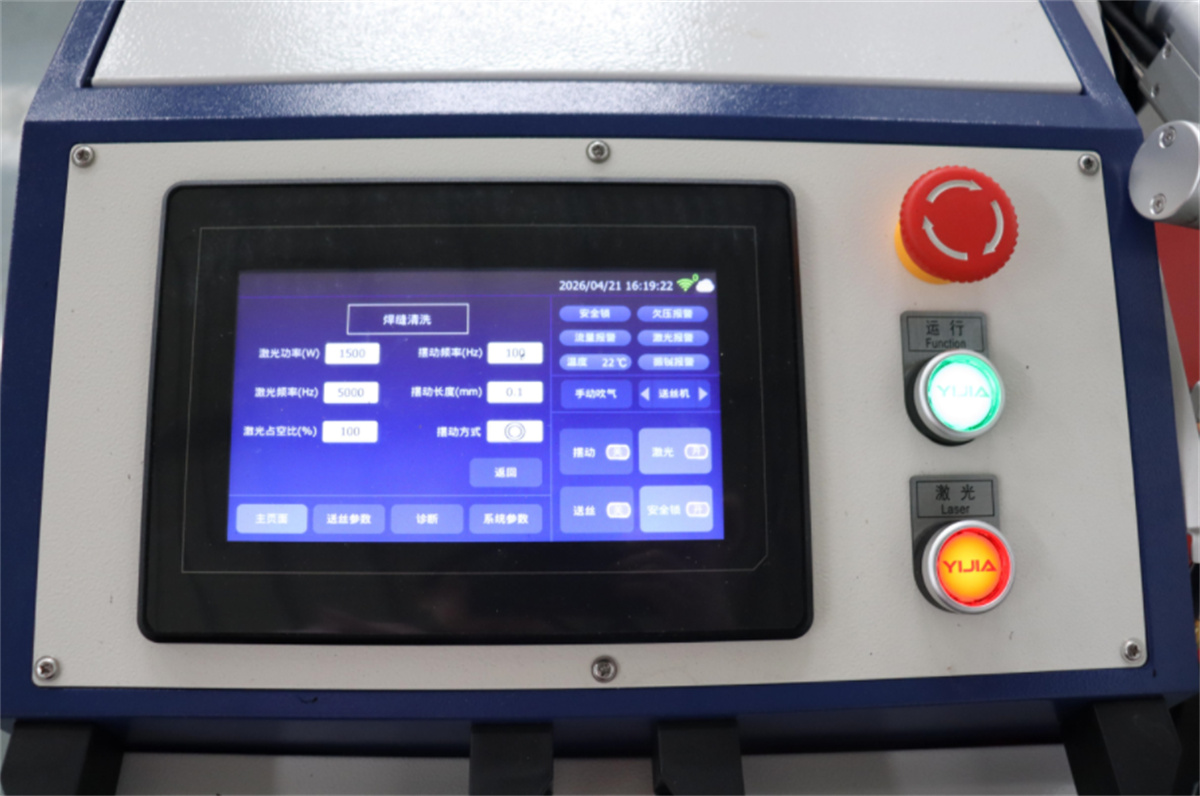
7. pont: A hegesztési paraméterek és vezérlési funkciók ellenőrzése
Miután a berendezés helyesen indult el, ellenőrizni kell a hegesztési paraméter-beállításokat és a vezérlési funkciókat.
Bár a vezérlési módszerek különböznek a különféle lézerhegesztő gépek között, a lényegi követelmény az alábbiak megerősítése:
A beállított paraméterek végrehajtása megfelelő-e.
Például a berendezés a beállítások szerint működik-e a paraméterek módosítása után? Megfelelően működnek-e a be- és kikapcsolási parancsok? Megfelelő-e a különböző funkciók közötti összehangolás?
A gyakorlati termelésben a paramétervezérlés stabilitása döntő fontosságú.
Ez azért van így, mert a berendezés megvásárlása után az ügyfeleknek a konkrét termékekhez, anyagokhoz és vastagságokhoz igazítaniuk kell a paramétereket.
Ha a berendezés vezérlési funkciói elégtelenek, a későbbi gyártási beállítás és finomhangolás is sérül.
8. pont: A legfontosabb lépés – a tényleges alkatrész-hegesztési teszt
A lézeres hegesztőberendezések esetében a mechanikai, villamos és lézerrendszerek egyedül vett ellenőrzése nem elegendő.
A tényleges alkatrész-hegesztési tesztek értékes ellenőrzési lépésként szolgálnak a szállítás előtt.
Ha az ügyfél mintákat biztosított, a gyártó a vevő konkrét termékeivel végezhet próbavizsgálati hegesztéseket. Az ellenőrzés kulcsfontosságú területei a következők:
Hegesztési varrat kialakulása;
Hegesztés megjelenése;
Hegesztés helyzete;
Anyagösszeolvadás minősége;
Hibák jelenléte, például jelentős átégés vagy aláégetés;
A hegesztési hatékonyság eléri-e a várt szintet.
Természetesen a konkrét ellenőrzési kritériumokat a vevő termékének és műszaki követelményeinek megfelelően kell meghatározni.
Például a hegesztési teljesítmény anyagonként eltérő: rozsdamentes acél, szénacél és alumínium esetében is más-más, hasonlóképpen a vékony és vastag lemezekhez is különböző folyamatparaméterek szükségesek.
Végül a lézerhegesztő gépek ellenőrzését a tényleges termék alapján kell érvényesíteni.
Az ellenőrzési prioritások a lézerhegesztő gép típusától függően változnak.
A piacon széles választékú lézerhegesztő berendezések érhetők el, és az ellenőrzési protokollok ennek megfelelően különböznek.
Példák:
Kézi lézerhegesztő gépek automatikus huzaladagolással
Fókuszterületek: lézerrendszer, hegesztőfej, huzaladagoló rendszer, vezérlőrendszer és a tényleges kézi hegesztési teljesítmény.
Légkülészes hűtéses lézerösszefonógép
Fókuszterületek: lézer- és vezérlőrendszerek, valamint a levegőhűtéses rendszer és a gép általános üzemállapota.
Platformalapú „jelmentes” lézerhegesztő gépek
Fókuszterületek: platform szerkezete, hegesztőfej mozgása és a munkadarab tényleges hegesztési eredményei.
Galvanométer-alapú lézerhegesztő gépek
Fókuszterületek: a galvanométeres szkennelő rendszer kalibrálása és tesztelése, valamint a tényleges hegesztési teljesítmény értékelése.
Robotos lézerhegesztő munkaállomások
Fókuszterületek: átfogó ellenőrzés a lézerrendszerre, a robot mozgására, a hegesztési pályára, a szerszámozás integrációjára és az egész automatizált működésre.

