





Mi okozza a lézer teljesítményvesztését vágási műveletek során?
A lézer teljesítményvesztése komolyan érintheti a vágási hatékonyságot, a pontosságot és az általános kimenetet a fémfeldolgozásban. Ha lézergépe hirtelen nehézségekbe ütközik anyagok átvágásakor, nem vágott részeket hagy, vagy kényszerítően lassabb vágási sebességet igényel, akkor meg kell értenie az okokat. Ebben a cikkben bemutatom a lézer teljesítményvesztést okozó fő tényezőket, és gyakorlatias hibaelhárítási tanácsokat adok. Megfelelő kezelésükkel az üzemeltetők visszaállíthatják a maximális teljesítményt, fenntarthatják a pontosságot, és csökkenthetik a felesleges leállásokat – ami tiszta vágásokat és zavartalan működést eredményez számos lemezfémes anyag esetében.
A lézer teljesítmény-csökkenésének gyakori okai
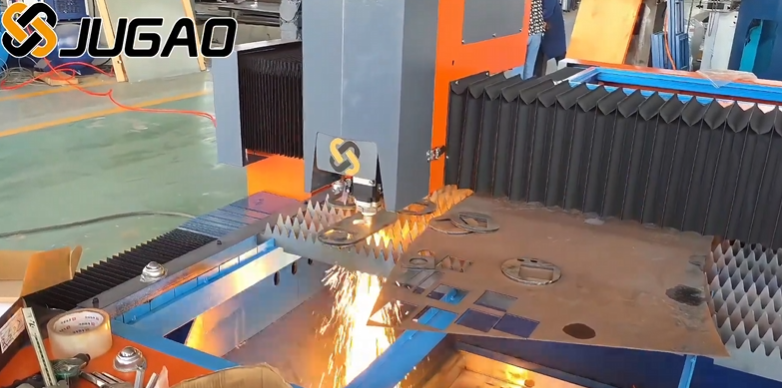
Egy elkopott lézerforrás
A lézercsövek és a száloptikás források idővel elvesztik hatékonyságukat. A csökkenő kimeneti teljesítmény közvetlenül érinti a vágási teljesítményt, különösen vastagabb vagy tükröző anyagoknál.
Szennyezett vagy elmozdult optikai elemek
Szennyezett tükrök, lencsék vagy védőüveg csökkentik a munkadarabra jutó lézerenergia mennyiségét. Az elmozdult alkatrészek tovább csökkentik a működési teljesítményt, és egyenetlen vágásokat eredményezhetnek.
Hibás hűtőrendszer
A túlmelegedés csökkenti a lézer kimeneti teljesítményét, és esetleg aktiválja a beépített teljesítménycsökkentő funkciót. Ellenőrizze a hűtőfolyadék áramlását, a víz minőségét és a hűtőberendezés működését, hogy a lézer optimálisan működhessen.
Elektromos ellátási problémák
Feszültség-ingadozások vagy instabil tápellátás ideiglenesen csökkenthetik a lézer kimeneti teljesítményét. Győződjön meg arról, hogy a tápegység stabil és elegendően erős a megbízható üzemeléshez.
Tükröző vagy bevonatos anyag
A fényvisszaverő fémek, például az alumínium vagy a réz visszatükrözhetik a lézerenergiát, ami csökkenti a hatékony vágóteljesítményt, és teljesítménycsökkenéshez vezethet.
Segédgáz-probléma
Alacsony nyomás, helytelen gáztípus vagy eltömődött fúvókák akadályozhatják az anyag eltávolítását, és növelhetik a vágási ellenállást, így a lézer gyengébbnek tűnhet, mint amilyen valójában.
Hibaelhárítás lépésről lépésre
1. lépés: A lézer kimeneti teljesítményének mérése
Használjon diagnosztikai eszközöket vagy a beépített szoftvert a tényleges lézerteljesítmény ellenőrzésére. Hasonlítsa össze a névleges kimenettel.
2. lépés: Az optikai elemek ellenőrzése és tisztítása
Rendszeresen tisztítsa meg a lencséket, tükröket és védőüvegeket. Szükség esetén igazítsa újra az optikai elemeket, hogy a lehető legtöbb energia elérje a munkadarabot.
3. lépés: A hűtőrendszer ellenőrzése
Ellenőrizze a vízáramlást, a hőmérsékletet és a hűtőfolyadék minőségét. Cserélje ki vagy állítsa be a hűtőrendszert, ha a lézer túlmelegedik.
4. lépés: Az elektromos ellátás stabilitásának megerősítése
Győződjön meg arról, hogy az áramellátás megfelel a feszültség- és áramerősség-igényeknek. Gondoljon a túlfeszültség-védelemre és a különálló áramkörökre.
5. lépés: A vágási paraméterek áttekintése
Állítsa be a fókuszpozíciót, a táplálási sebességet és az impulzusbeállításokat a munkadarab típusa és vastagsága szerint. A helytelen beállítások ugyanolyan hatást kelthetnek, mint az áramkimaradás.
6. lépés: A segédgázellátás ellenőrzése
Ellenőrizze a gáz típusát, nyomását és a fúvóka állapotát. A megfelelő gázáram biztosítja az anyag eltávolításának hatékonyságát és a vágás stabilitását.
A probléma megelőzésének lépései
Rendszeres karbantartás elvégzése
Ütemezzen rendszeres ellenőrzéseket a lézerforrásra, az optikai rendszerekre, a hűtésre és a gázrendszerekre, hogy a teljesítmény ne csökkenjen fokozatosan.
Képezze a kezelőket
Tanítsa meg a munkavállalókat, hogy ismerjék fel a lézer teljesítménycsökkenés korai jeleit, és helyesen végezzék el a beállítást, tisztítást és paraméter-módosításokat.
Gondoljon az anyagra
Állítsa be a beállításokat a tükröző vagy bevonatos anyagokhoz, hogy kompenzálja a vesztes lézerenergiát, így a vágások nem maradnak befejezetlenek.
Gyakran Ismételt Kérdések
Miért csökken a lézer teljesítménye vastag fém vágásakor?
A vastag vagy tükröző fém nagyobb energiasűrűséget igényel. A teljesítménycsökkenés a lézer kimenetének kopása, a szennyeződött optikai elemek vagy a helytelen vágási beállítások miatt következhet be.
Milyen gyakran kell tisztítani a lézer optikai elemeit?
A gép használati gyakoriságától és a vágott anyagoktól függően legalább hetente egyszer tisztítsa meg a lencséket és tükröket, sűrűbb munkavégzés vagy poros környezet esetén gyakrabban.
Okozhat-e hűtőrendszer-hibák lézer teljesítménycsökkenést?
Igen. A gyenge vízáramlás, a magas hőmérséklet vagy a szennyezett hűtőfolyadék csökkentheti a lézer hatékonyságát, és automatikus teljesítménycsökkentést indíthat el.
Hogyan ismerhető fel, ha maga a lézerforrás kopott el?
Figyelje meg, hogyan alakul a vágási teljesítmény az idővel, olvassa el a teljesítménymérések eredményeit, és hasonlítsa össze azokat a gyártó által megadott műszaki adatokkal. Egy lassú, folyamatos csökkenés a lézerforrás kopására utal.
Összefoglalás
A lézerteljesítmény-csökkenés okainak megértése kulcsfontosságú a vágási minőség, az üzemelés hatékonysága és a gép élettartamának megőrzése szempontjából. Rendszeres ellenőrzések – a lézerforrás, az optikai elemek, a hűtési rendszer, az elektromos ellátás és a segédgáz tekintetében – valamint a megfelelő vágási beállítások segíthetnek megelőzni vagy megszüntetni a teljesítménycsökkenés problémáját. Ezekkel a hibaelhárítási lépésekkel az üzemeltetők visszaállíthatják a gép teljes teljesítményét, biztosíthatják a tiszta vágásokat, és minimalizálhatják az állásidőt. További útmutatás vagy támogatás érdekében lépjen kapcsolatba a JUGAO műszaki csapatával, hogy optimalizálja lézeres vágási műveleteit és fenntartsa gépe csúcsüzemelését.

