





Csőhajlító gép hőmérséklet-szabályozása: Ha figyelmen kívül hagyja ezeket a pontokat, csak hulladéktermékek keletkeznek.
Amikor időt töltünk a műhelyben, észrevehetünk egy furcsa jelenséget: ugyanaz a csőhajlító gép nyáron tökéletesen működik, de télen problémák merülnek fel —a csövek repednek, a hajlásszögek instabillá válnak, és a felületeken redők keletkeznek. Sokan rengeteg időt töltenek programok finomhangolásával és szerszámok cseréjével, de a probléma valójában a hőmérsékletben rejlik.
A hőmérséklet talán jelentéktelennek tűnik, de hatása a csőhajlítás minőségére jóval nagyobb, mint azt elképzelhetnénk. Az alábbiakban részletesen ismertetem a hőmérséklet által leginkább befolyásolt három legkritikusabb tényezőt.
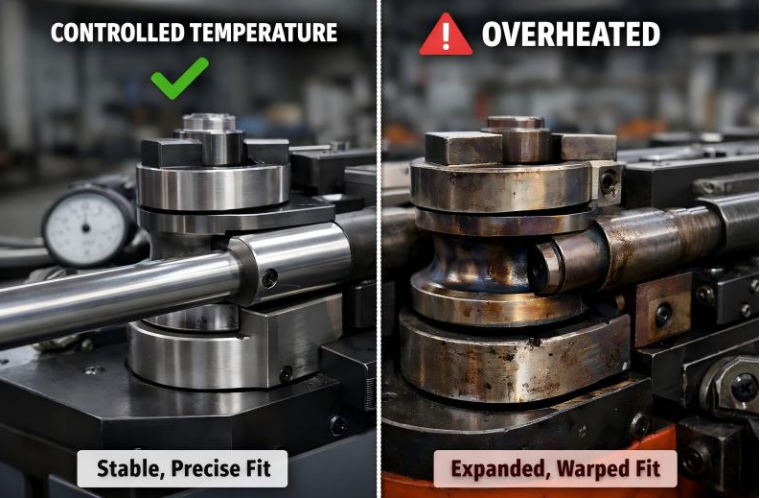
I. Alacsony csőhőmérséklet: repedések hajlítás közben
Ez egy gyakori probléma télen. A szénacél, a rozsdamentes acél és még néhány alumíniumötvözet is jelentősen csökkenő képlékenységet mutat alacsony hőmérsékleten. A fémek nyúlása csökken a hőmérséklet csökkenésével; egyszerűen fogalmazva, „ridegebbé" válnak.
Cső hajlításakor a külső oldal húzófeszültségnek van kitéve, így ott jelenik meg a legnagyobb deformáció. Ha a cső anyaga már rideg, akkor bizonyos mértékű megnyúlás után mikrotörések keletkeznek. Enyhe esetben a hajlítás külső felületén sűrű réteg apró repedések jelennek meg; súlyos esetben a cső teljesen elreped, és használhatatlanná válik.
Milyen alacsony a „alacsony”? Általában óvatosnak kell lenni, ha a cső hőmérséklete 10 ℃ alatt van. Rozsdamentes acél esetében a repedés kockázata jelentősen megnő, ha 5 ℃.
Mit tegyünk?
Télen a csöveket egy nappal előbb szállítsák be a műhelybe, hogy felmelegedhessenek; ne helyezzék közvetlenül a gépre, miután éjszakán át fagyos kívül álltak.
Ha sietsz, használj egy fűtőberendezést (meleg levegős pisztolyt, sütőt) a csövek 15 °C feletti melegítésére ℃ a hajlításuk előtt. Ügyelj arra, hogy egyenletesen melegítsd őket, ne csak az egyik oldalukat.
Nagy szilárdságú acélból és vastagfalú csövek esetén ajánlott az előmelegítés 20–25 °C-ra. ℃.
Egy valós példa: Tavaly télen egy ügyfél hívott, és azt mondta, hogy rozsdamentes acél csövei folyamatosan repednek a hajlítás során. Megkérdeztem tőle, hol tárolja a csöveket, mire azt válaszolta, hogy nyitott raktári udvaron, ahol reggelente közvetlenül –3 °C-os hőmérsékleten száradtak. Azt tanácsoltam neki, hogy egy napig a műhelyben tárolja őket, majd próbálja meg újra. Másnap hívott, és azt mondta, hogy minden rendben volt, és egyetlen cső sem repedt meg.
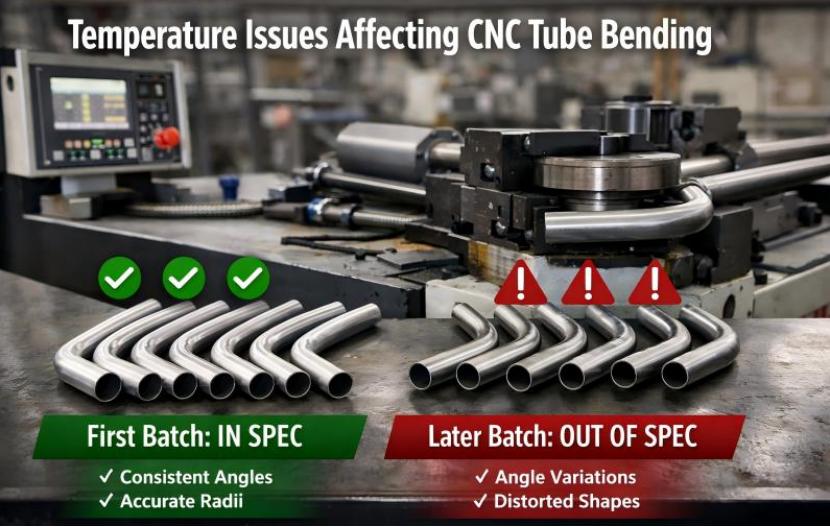
II. Helytelen hidraulikaolaj-hőmérséklet: Instabil szög
A hidraulikaolaj a csőhajlító gép életvize; hőmérséklete közvetlenül befolyásolja a rendszer reakciósebességét és nyomásstabilitását.
**Túl alacsony olajhőmérséklet (15 °C alatt) ℃a hidraulikolaj viszkozitása túl magas, ami rossz folyékonyságot eredményez. A hajlítókar mozgása lassúvá, megszakítottá vagy akár „mászó” jellegűvé válik. —egy kicsit mozog, majd megáll. Ez egyenetlen nyomást eredményez a cső belső felületén, és könnyen hullámos redők keletkezését okozza. Továbbá alacsony olajhőmérséklet esetén a rendszer nyomása lassan épül fel, a hajlítóerő instabil, és a hajlítási szög ingadozik.
elégtelen olajhőmérséklet (55 °C felett): ℃az olaj elvékonyodik, a viszkozitás csökken, és a belső szivárgás növekszik. Az olaj, amelynek a henger mozgatására kellett volna szolgálnia, réseken keresztül szivárog el, így csökken az a tényleges nyomás, amely a hajlítókarhoz jut. Ennek eredményeként egy 90 fokra beállított program például csak 87 fokos hajlítást eredményez, és minden egyes cső visszapattanása egyenetlen lesz, ami egyenetlen hajlítási szögeket eredményez. A hosszú ideig tartó magas hőmérséklet továbbá gyorsítja a tömítések öregedését, ami további olajszivárgáshoz vezet.
Ideális tartomány: 35–55 °C ℃-50℃ Ebben a tartományban a hidraulikolaj jó folyékonysággal rendelkezik, a nyomás stabil, és a tömítések élettartama hosszú.
Hogyan szabályozzuk a hőmérsékletet?
A gép indítása után üzemeltesse terhelés nélkül 5–10 percig, hogy az olaj hőmérséklete lassan emelkedjen. Ne indítsa azonnal.
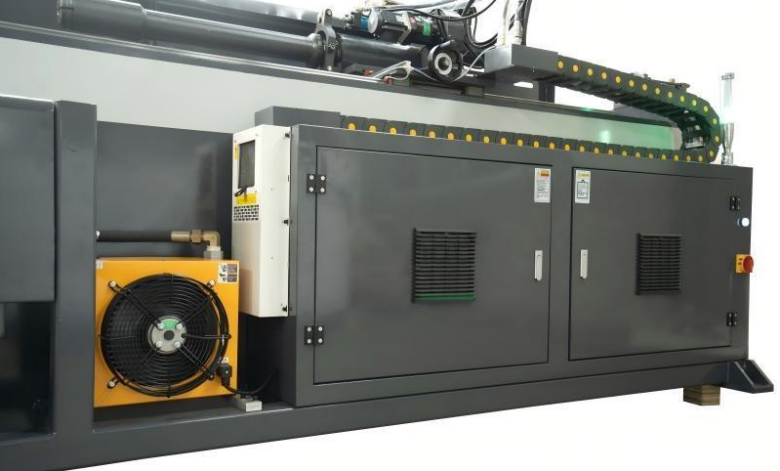
Folyamatos működés közben figyelje az olaj hőmérsékletét mutató mérőműszert. Ha az 50 ℃fokot meghaladja, kapcsolja be az olajhűtőt vagy a hűtőventilátort.
Télen, ha túl hideg van, fűtőszálat is elhelyezhet az olajtartályban (ügyeljen rá, hogy ne szárazon működjön).
Ha az olaj hőmérséklete állandóan magas marad, ellenőrizze, hogy az olajhűtő nem dugult-e el, illetve hogy a ventilátor megfelelően működik-e.
III. A nyomószerszám és a cső közötti súrlódás miatti túlmelegedés: felületi karcolás és gyűrődés
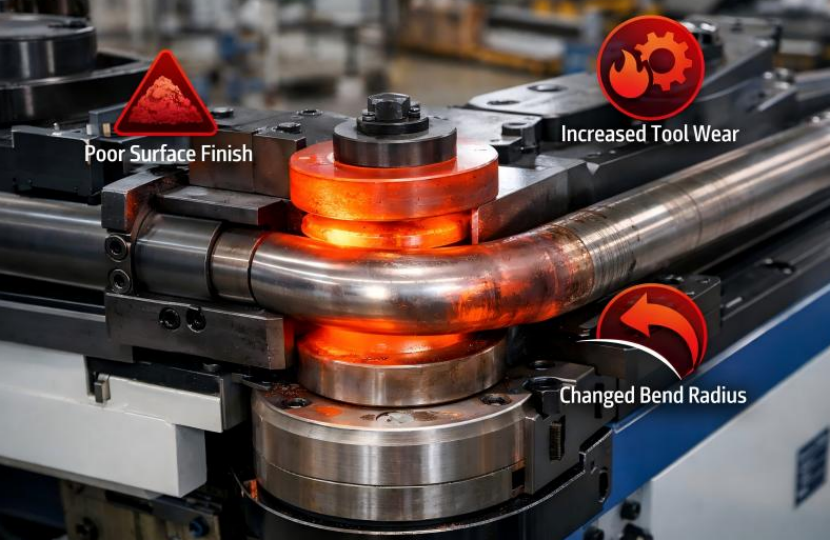
Sokan nem tudják ezt. Nagy sebességű, folyamatos csőhajlítás során a cső és a nyomószerszám közötti intenzív súrlódás helyileg 100 °°C-ig terjedő magas hőmérsékletű környezetekben való alkalmazásra.
Fok fölé emelheti a hőmérsékletet. A magas hőmérséklet három problémát okoz:
Először a hajlítási olajfilm megszűnik. A speciális hajlítási olajok extrém nyomásra képes adalékanyagokat tartalmaznak, amelyek magas nyomás hatására olajfilmet képeznek a fémfelületek elválasztására. Magas hőmérsékleten ez az olajfilm megszakad, lehetővé téve a közvetlen fém-fém érintkezést, amely széles karcolásokat eredményez a cső felületén.
Másodszor, a hüvely felületi anyaga megpuhul. Egyes hüvelyacélok magas hőmérsékleten keményednek, ami miatt a csőből származó fémforgácsok a hüvelyhez tapadnak, és úgynevezett épített él keletkezik. Ez az épített él kemény és éles, további karcolásokat okozva a következő csőszakaszokon.
Harmadszor, a cső helyi megpuhulása. Ha a cső belső nyomózónak megfelelő területén a hőmérséklet túl magas, az anyag megpuhul, és nem bírja el a nyomóerőt, közvetlenül nagy redők keletkeznek.
Hogyan lehet ezt elkerülni?
Ne nyomja túlságosan a ciklust. Több tucat cső egymás utáni hajlítása után adjon pár perc szünetet a gépnek, hogy a szerszám lehűlhessen.
Használjon magas hőállóságú speciális hajlítóolajat; ne használjon közönséges gépolajat.
Rendszeresen tisztítsa meg a szerszám felületét, és azonnal csiszolja el a felhalmozódott éleket.
Tömeggyártás esetén érdemes mikrohűtő berendezés (levegőhűtés vagy olajköd-hűtés) felszerelését megfontolni.
IV. Speciális eljárás: indukciós hevítéssel végzett hajlítás
Egyes gyártók indukciós hevítést alkalmaznak a csövek hajlításának segítésére. A csövet hajlítás előtt helyileg melegítik, ami csökkenti a hajlítóerőt és megakadályozza a repedések kialakulását. Ez a technológia azonban nagyon pontos hőmérséklet-szabályozást igényel.
Ha a hőmérséklet túl magas (a anyag újrakristályosodási hőmérsékletét meghaladja), a cső belső oldala túlságosan megpuhul, ami nyomás alatt erős ráncolódást eredményez; a külső fal vastagsága drasztikusan csökken, ami repedéshez vezethet. Ha a hőmérséklet túl alacsony, nem biztosítja a szükséges segítséget.
Helyes gyakorlat: Az infravörös hőmérőt valós idejű hőmérséklet-ellenőrzésre kell használni, felső és alsó határérték-riasztások beállításával. A fűtési hőmérsékletet és sebességet össze kell hangolni; ne hajlítsa a csövet találgatás alapján („akkor hajlítsa, amikor pirosan izzik”).
Gyakorlatias hőmérséklet-kezelési ellenőrzőlista
A gép napi indítása előtt: Ellenőrizze az olajhőmérséklet-mérőt; hideg időben végezzen előmelegítést.
Csövek hajlítása télen: Hagyja a csöveket 24 órán át felmelegedni a műhelyben, vagy melegítse fel őket legalább 15 °C-ra. °°C-ig terjedő magas hőmérsékletű környezetekben való alkalmazásra.
Folyamatos termelés során: Ellenőrizze félóránként az olaj hőmérsékletét; ha az 50 °C fölé emelkedik, °°C-nál kezdjen hűtést.
Ha rendellenes súrlódási zajt hall, vagy felületi karcolásokat lát: Állítsa le a gépet, és ellenőrizze a szerszám hőmérsékletét és kenését.
Ha az olaj hőmérséklete hosszabb ideig túl magas marad: Ütemezze a hűtőrendszer karbantartását, és cserélje le a hidraulikaolajat.
A hőmérséklet a rejtett gyilkos a csőhajlítás minőségében. A csövek repednek, ha túlságosan lehűlnek; a szög eltér, ha a hidraulikaolaj hőmérséklete nem megfelelő; a súrlódásból eredő túlmelegedés karcolásokat és ráncokat okoz. E három tényező szabályozásával a selejtarány legalább felére csökkenthető. Ne gondolja, hogy túl sok fáradságos; hatékonyabb, mint százszor módosítani a programot.

