





Hogyan lehet ellenőrizni a porlerakódást lézeres vágógépekben
A porlasztó lézeres vágás során keletkező por könnyen elkerülheti a figyelmet, amíg meg nem kezdődik a gép teljesítményének romlása. A finom részecskék, a salak és a folyamat maradványai fokozatosan felhalmozódhatnak a vágóasztal körül, az elszívó csatornákban, az optikai alkatrészeknél és a belső komponenseknél. Ha ezt a szennyeződést nem ellenőrizzük, a működtetők csökkenő vágási minőséget, instabil üzemelést és gyakoribb karbantartási megszakításokat észlelhetnek.
A jó hír az, hogy a porfelhalmozódást rendszeres takarítási és karbantartási rutin segítségével hatékonyan kezelhetjük. Az alábbi útmutató magyarázza el, miért fontos a por ellenőrzése, és gyakorlatias lépésről lépésre bemutatja, hogyan tarthatjuk tisztábban, biztonságosabban és megbízhatóbban egy szálas lézeres vágógépet vagy gyártósorunkat.
Tartalomjegyzék
· Miért komoly probléma a porlerakódás a lézeres vágásnál
· Hatása a vágás minőségére
· Kockázat az optikai alkatrészekre
· A gép leállásának növekedése
· Lépésről lépésre útmutató a porlerakódás megelőzéséhez
· 1. lépés: Tartsa tisztán a munkaterületet
· 2. lépés: Javítsa a portávozás teljesítményét
· 3. lépés: Tisztítsa meg a vágóágyat és a rácsokat
· 4. lépés: Ellenőrizze és tisztítsa meg az optikai alkatrészeket
· 5. lépés: Kezelje a segédgázt és a légáramlást
· 6. lépés: Megelőző karbantartási ütemterv követése
· A por elleni hosszú távú megelőzés legjobb gyakorlatai
· Minőségibb anyagok használata
· Munkavállalók megfelelő képzése
· A gép teljesítményének figyelése
· GYIK
· Zárószavazat
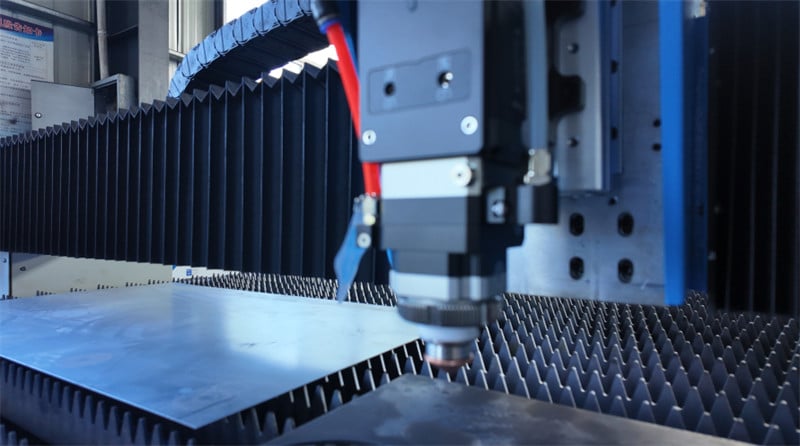
Miért súlyos probléma a porlerakódás a lézeres vágásnál
A por, a füst részecskék és a szilárd szennyeződések a lézeres vágás természetes melléktermékei, különösen akkor, ha szénacél, rozsdamentes acél, festett lemez vagy bevonatos anyagokat dolgozunk fel. Kisebb mennyiségük elvárható, de túlzott felhalmozódás több kritikus géprészre is hatással lehet, és végül akadályozhatja a gyártást.
A vágási minőségre gyakorolt hatás
A levegőben lebegő részecskék és a lerakódott maradványok zavarhatják a vágási környezetet, és csökkenthetik a folyamat egyenletességét. Tipikus tünetek például durvább vágási élek, hiányos átvágás, növekedett salakképződés és méretbeli pontosság ingadozása. A gép tisztán tartása segít abban, hogy a vágási folyamat stabil maradjon egyik feladatról a másikra.
Kockázat az optikai alkatrészekre
A védőablakok, lencsék és egyéb optikai felületek különösen érzékenyek a finom szennyeződésekkel szemben. Amikor részecskék rakódnak le ezeken a felületeken, a lézerátvitel csökkenhet, miközben a helyi hőelnyelés növekszik. Ha a szennyeződést figyelmen kívül hagyják, az optikai elemek túlmelegedhetnek, hatásfokuk csökkenhet, vagy korai cseréjük válik szükségessé.
Növekedett gépállásidő
A por nemcsak a vágózónát érinti. Akadályozhatja a szűrőket, a szellőztető csatornákat, a szellőzési utakat és más gépelemeket is. Ahogy a szennyeződés fokozódik, a tisztítási és javítási munkák gyakorisága is nő, csökkenve ezzel a termelő gépórák számát és emelve a karbantartási költségeket.
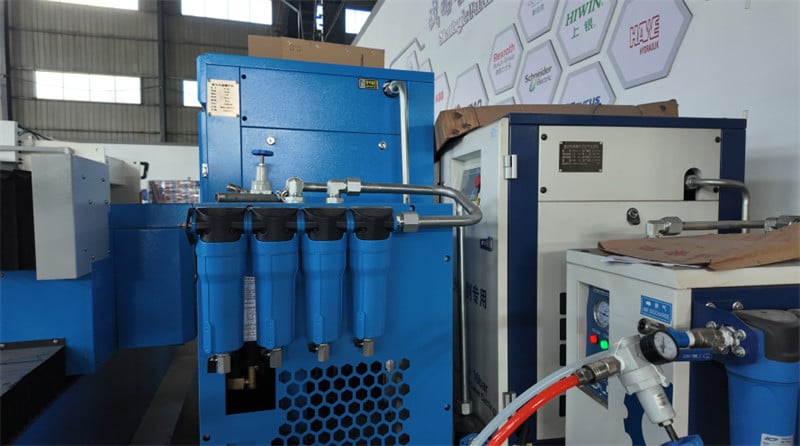
Lépésről lépésre útmutató a porlerakódás megelőzéséhez
1. lépés: Tartsa tiszta a munkaterületet
Kezdje a port elleni védekezést magán a gépen kívül. A termelés megkezdése előtt távolítsa el a laza hulladékot, a port, a salakdarabokat és egyéb szennyező anyagokat a vágóasztalról és a környező padlóról.
Egy rendezett munkaterület csökkenti a szennyeződések mennyiségét, amelyeket a levegőáramlás, az operátor mozgása vagy az anyagmozgatás révén a gép belsejébe vihetnek vissza. A rendszeres takarítás emellett megkönnyíti a szivárgások, a rendellenes maradékanyagok és egyéb karbantartási problémák észlelését.
2. lépés: A porelszívás teljesítményének javítása
Egy hatékony elszívórendszer a légköri portól való védekezés egyik legfontosabb eszköze. A rutinellenőrzések során győződjön meg arról, hogy:
· Az elszívóventilátorok normálisan működnek
· A vezetékek nyitottak maradnak, és nincs bennük elzáródás
· A szívóerő egyenletesen oszlik el a vágózónában
A szűrőket is rendszeresen ellenőrizni és megfelelő időközönként cserélni kell. Egy erősen terhelt szűrő korlátozza a levegőáramlást, gyengíti a szívóerőt, és több port hagy a gép belsejében.
3. lépés: A vágóágy és a rácsok tisztítása
A vágóágy a fémport, a salakot és az olvadt maradékanyagot jelentősen gyűjtő fő terület. Ennek a területnek az ellenőrzése érdekében:
· A súlyos salaklerakódásokat naponta el kell távolítani
· A támasztópántokat rendszeresen tisztítsa meg
· Cserélje ki a súlyosan deformált, sérült vagy erősen szennyezett támasztópántokat
A ágy és a támasztópántok tisztán tartása javítja a levegőáramlást a vágási területen, és csökkenti annak valószínűségét, hogy a felhalmozódott szennyeződés zavarja a darabok helyzetét vagy a vágás pontosságát.
4. lépés: Az optikai alkatrészek ellenőrzése és tisztítása
Az optikai alkatrészeket óvatosan kell kezelni, mert akár egy apró szennyeződés is befolyásolhatja a lézer teljesítményét. Ellenőrizze a védőablakokat és lencséket a gép karbantartási ütemterve szerint.
Amikor tisztításra van szükség, csak jóváhagyott eszközöket, törlőkendőket és tisztítási módszereket használjon. Kerülje az optikai felületek közvetlen megérintését, és cserélje ki az alkatrészeket, ha a szennyeződést vagy sérülést biztonságosan már nem lehet eltávolítani.
5. lépés: Segédgáz- és levegőáramlás-kezelés
A megfelelő segédgáz-áramlás segít a folyékony fémből, füstből és részecskékből álló anyagot kifújni a vágási réstől a vágás során. Az alábbi elemeket ellenőrizze a normál üzemelés részeként:
· A segédgáz nyomása a folyamatra megfelelően van beállítva
· A fúvóka tiszta és megfelelően igazított
· A gáz- és levegőáram a vágás során stabil marad
A stabil gázellátás korlátozza a munkadarabon maradó maradékanyag mennyiségét, és csökkenti a szennyeződést a vágófej környékén és a belső vágóterületen.
6. lépés: Kövesse az előzetes karbantartási ütemtervet
A por elleni védelem akkor a leghatékonyabb, ha a tisztítást tervezetten, nem pedig csak akkor hajtják végre, amikor már probléma jelentkezett. Egy alapvető karbantartási program például tartalmazhatja a következőket:
· Heti tisztítás a könnyen elérhető belső területeken
· Havi ellenőrzés a szívó- és szellőztetőrendszeren
· Időszakos szűrők, tömítések és egyéb porcsökkentő fogyóeszközök cseréje
A pontos időközöket a gép használati gyakorisága és az anyagtípus határozza meg, de a rendszeres, előzetes karbantartás kulcsfontosságú ahhoz, hogy megakadályozza a fokozatos szennyeződés kialakulását, amely hosszú távon megbízhatósági problémákat okozhat.
Legjobb gyakorlatok a hosszú távú porcsökkentés érdekében
Jobb minőségű anyagok használata
Az anyagminőség befolyásolhatja a feldolgozás során keletkező füst, maradék és szennyeződés mennyiségét. Amennyire lehetséges, stabil, tiszta anyagot és egyenletes felületi állapotot kell használni. A szennyeződés forrásának csökkentése enyhíti a gép és a szűrőrendszer terhelését.
A munkavállalók megfelelő képzése
A munkavállalóknak érteniük kell a porcsökkentés és a gép teljesítménye közötti összefüggést. A jó szokások közé tartozik a vágóterület tisztán tartása, a megfelelő folyamatparaméterek alkalmazása, az eltérő maradék felismerése, valamint a szűrőrendszer vagy légáramlás problémáinak időben történő jelentése. A munkavállalók tudatossága fontos eleme a napi megelőző karbantartásnak.
Gépek teljesítményének figyelése
Figyelni kell a vágás minőségének, a szűrőrendszer hatékonyságának, a légáramlás erősségének, a szűrők terheltségének és a gépen belüli maradék mennyiségének változására. Apró változások korai figyelmeztető jelei lehetnek egy kialakuló porcsökkentési problémának. Az ilyen jelek időben történő kezelése segít megelőzni a súlyosabb hibákat és a tervezetlen leállásokat.
Gyakran Ismételt Kérdések
Milyen gyakran kell tisztítani a lézeres vágógépet a por elleni szabályozáshoz?
A felületi port, a laza szennyeződéseket és a látható salakot naponta el kell távolítani. Alaposabb tisztítás általában hetente végezhető, a tisztítási időközöket azonban a termelés intenzitása, az anyagtípus és a keletkező szennyeződés mennyisége alapján kell igazítani.
Okozhat-e a felhalmozódott por maradandó gép-kárt?
Igen. Ha túl sok por hosszú ideig marad a gépen, az optikai alkatrészeket szennyezheti, korlátozhatja a szívó- és szellőztetőrendszereket, növelheti a hőhatással kapcsolatos problémákat, és csökkentheti a gépalkatrészek élettartamát. A korai tisztítás és a rendszeres karbantartás jelentősen csökkenti e kockázatot.
Mi a leghatékonyabb módja a porelszívás javításának?
Kezdje azzal, hogy ellenőrzi: az elszívó rendszer elegendő légáramlást biztosít a vágási területhez. Tartsa tisztán a csatornákat, ellenőrizze a ventilátorokat, és cserélje ki a szennyeződött szűrőket, mielőtt a szívóteljesítmény jelentősen csökkenne. A hatékony elszíváshoz egyaránt szükség van megfelelő légáramlás-tervezésre és rendszeres karbantartásra.
Összegzés
A porlerakódás elleni küzdelem elengedhetetlen a vágási pontosság fenntartásához, a gép megbízhatóságához és egy biztonságosabb gyártási környezet kialakításához. A tiszta munkakörülmények, az hatékony elszívás, a rendszeres asztal- és optikai karbantartás, a megfelelő segédgáz-beállítások, valamint egy strukturált megelőző karbantartási program együttesen csökkentik a szennyeződést.
A JUGAO lézeres vágógépet használó felhasználók számára a porkezelés nem időszakos takarítási feladat, hanem a mindennapi termelési fegyelem része. Egy tisztább gép általában stabilabb teljesítményt, kevesebb karbantartási megszakítást és jobb hosszú távú termelékenységet jelent.
Ha támogatásra van szüksége a lézeres vágógépek karbantartásához, folyamatoptimalizáláshoz vagy felszerelés-kiválasztáshoz, a JUGAO csapat technikai útmutatást nyújthat az Ön gyártási igényei alapján.

