





Koja je razlika između mašina za spajanje na mjestu i mašina za lasiranje laserom?
U obradi i proizvodnji metala, i spot-zavarivači i laserski zavarivači su uobičajene vrste opreme za zavarivanje; međutim, značajno se razlikuju u pogledu načela zavarivanja, odgovarajućih primjena, strukture opreme i metoda proizvodnje.
Za tvrtke koje traže proizvođače zavarivačke opreme, prvi korak kada se suoče s različitim opcijama na tržištu jest razumijevanje razlika između spot zavarivanja i laserskog zavarivanja. Oprema bi trebala biti odabrana na temelju specifičnih karakteristika proizvoda i zahtjeva proizvodnje, umjesto da se jednostavno pokušava utvrditi koja je vrsta "bolja".
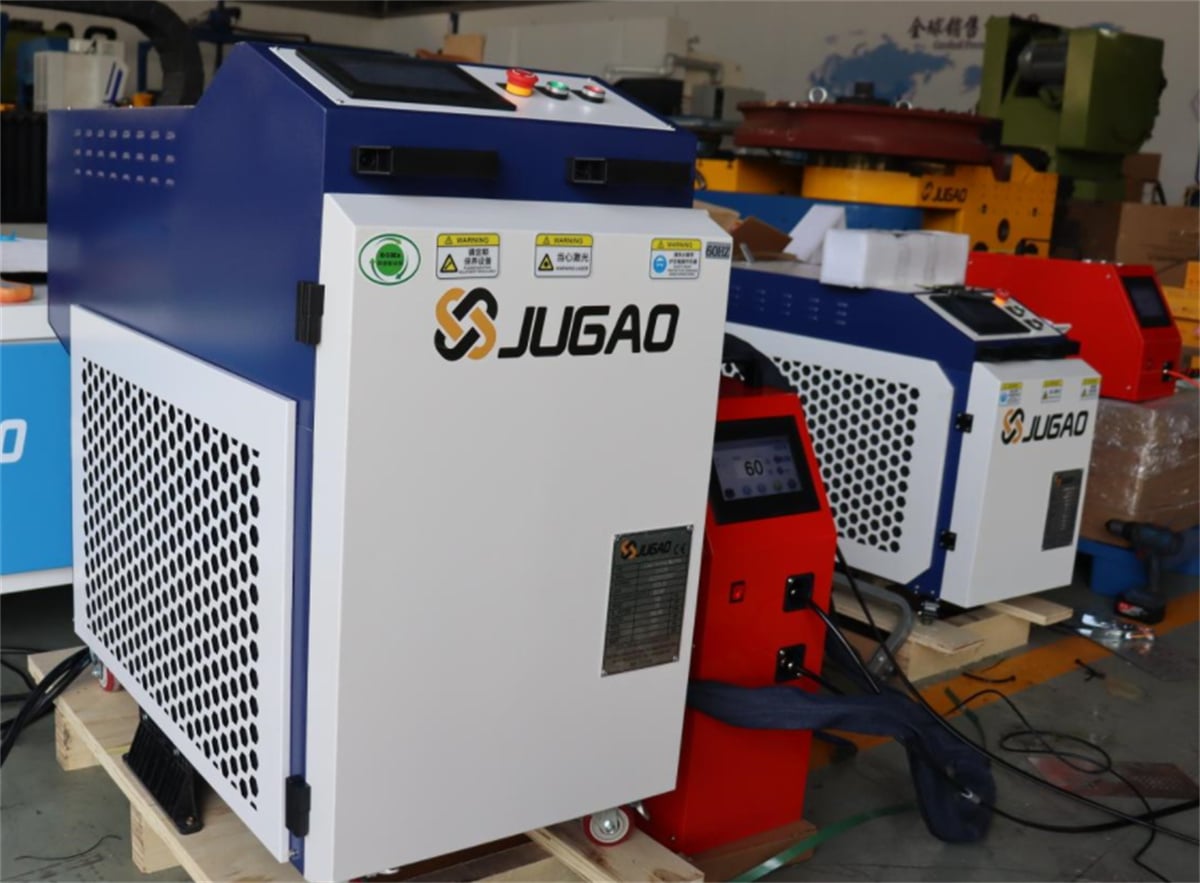
Što točno razlikuje mašine za spajanje na mjestu od mašina za spajanje lasere i za koje scenarije je svaka najprikladnija?
I. Različiti načeli zavarivanja
Strojevi za spajanje na mjestu su vrsta opreme za spajanje otpornosti. U skladu s člankom 3. stavkom 1. ovog članka, radi se o proizvodnji električne energije koja se koristi za proizvodnju električne energije.
Stoga se za sviranje na mjestu obično zahtijeva fizički kontakt između elektroda i radnog dijela. Odgovara proizvodima kojima su potrebne veze na određenim fiksnim točkama.
S druge strane, laserske mašine koriste laserski zrake visoke gustoće energije usmjerene na površinu materijala, zbog čega se zona zavarivanja brzo topi i formira šav zavarivanja. U skladu s strukturom proizvoda, lasersko zavarivanje može se provoditi kao kontinuirano zavarivanje, zavarivanje na mjestu ili zavarivanje po specifičnom putu.
Jednostavno rečeno:
Svajanje na mjestu usmjerava se na "spoj preko spajanja na mjestima", dok se lasersko zavarivanje usmjerava na "spoj preko topljenja indukiranog laserem".
Ne postoji jednostavna zamjenska veza jedan na jedan između njih dvojice; stvarni izbor ovisi o strukturi proizvoda i zahtjevima procesa.
II. - Završetak Koji su proizvodi najprikladniji za strojeve za točkasto zavarivanje?
Spot zavarivanje karakterizira visoka brzina zavarivanja i pogodnost za više tačaka, što ga čini široko korištenim u masovnoj proizvodnji.
Primjeri uključuju:
S druge strane, za proizvodnju električnih vozila, ne smiju se upotrebljavati:
S druge vrijednosti od 8205 do 9205
"Structuralni elementi" od metala;
S druge vrijednosti, osim onih iz poglavlja 9A001.
Svaka od sljedećih:
S druge strane, neovisno o tome jesu li oni u skladu s člankom 85. stavkom 1.
Metalne komponente za baterije i nove energetske primjene.
Za određene proizvode, radni dio je dizajniran s više fiksnih točaka zavarivanja; proces zahtijeva samo precizno postavljanje gornjih i donjih slojeva materijala i korištenje elektroda za dovršavanje zavarivanja. U takvim slučajevima, oprema za točkasto zavarivanje često je jednostavniji izbor.
III. - Odluka Vijeća Koji su proizvodi najprikladniji za laserske mašine?
U skladu s tim, lasersko zavarivanje se široko koristi u preciznoj obradi metala, aplikacijama koje zahtijevaju visoke estetske standarde i proizvodnji složenih strukturalnih komponenti.
Uobičajene primjene uključuju:
S druge strane, za proizvodnju električnih vozila u kategoriji vozila iz stavka 1. točka (a) ne vrijedi:
Novi proizvodi za energiju i skladištenje energije: kućišta za baterije, metalni strukturni dijelovi itd.;
U skladu s člankom 3. stavkom 1. ovog članka, za proizvodnju električnih vozila u skladu s člankom 3. stavkom 1.
Proizvodnja precizne elektronike: Metalni dijelovi koji zahtijevaju visoku preciznost i estetsku kvalitetu zavarivanja;
U skladu s člankom 3. stavkom 1. ovog članka, za proizvodnju automobila i njihovih sastavnih dijelova, proizvedena je oprema za spajanje i spajanje posebnih metalnih konstrukcijskih dijelova i sastavnih dijelova.
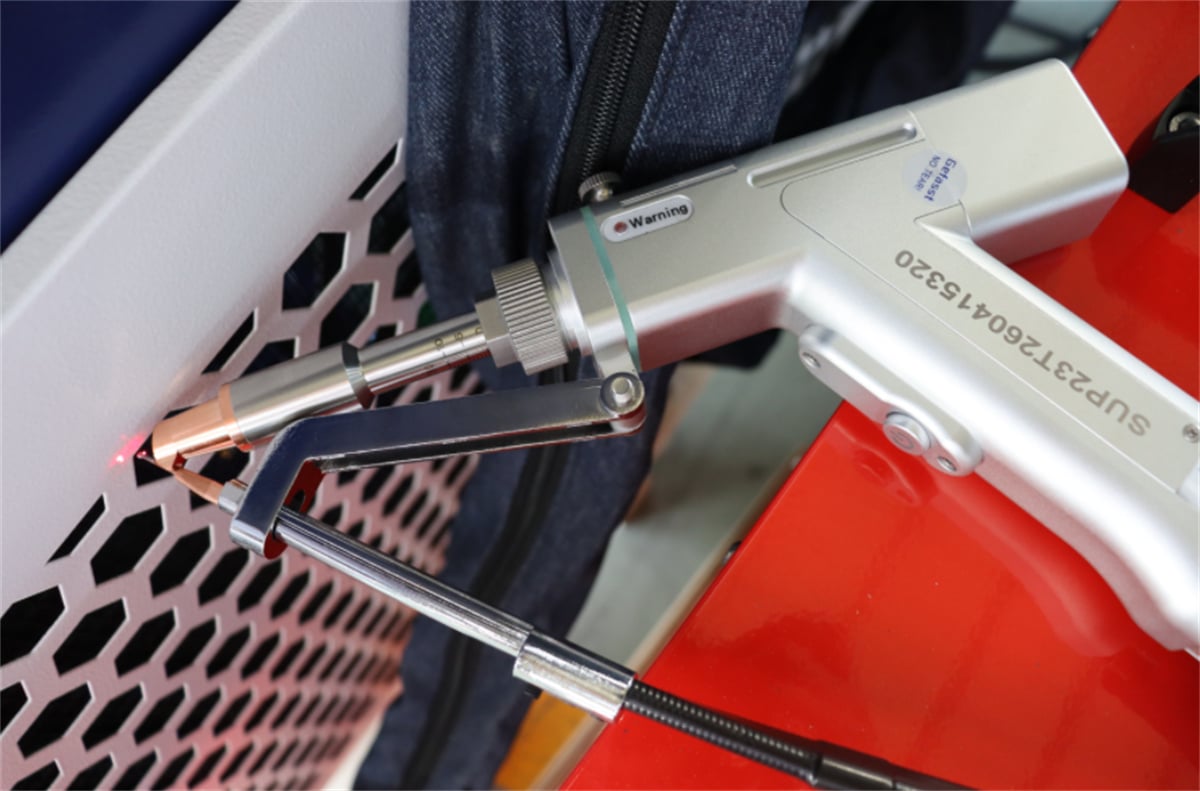
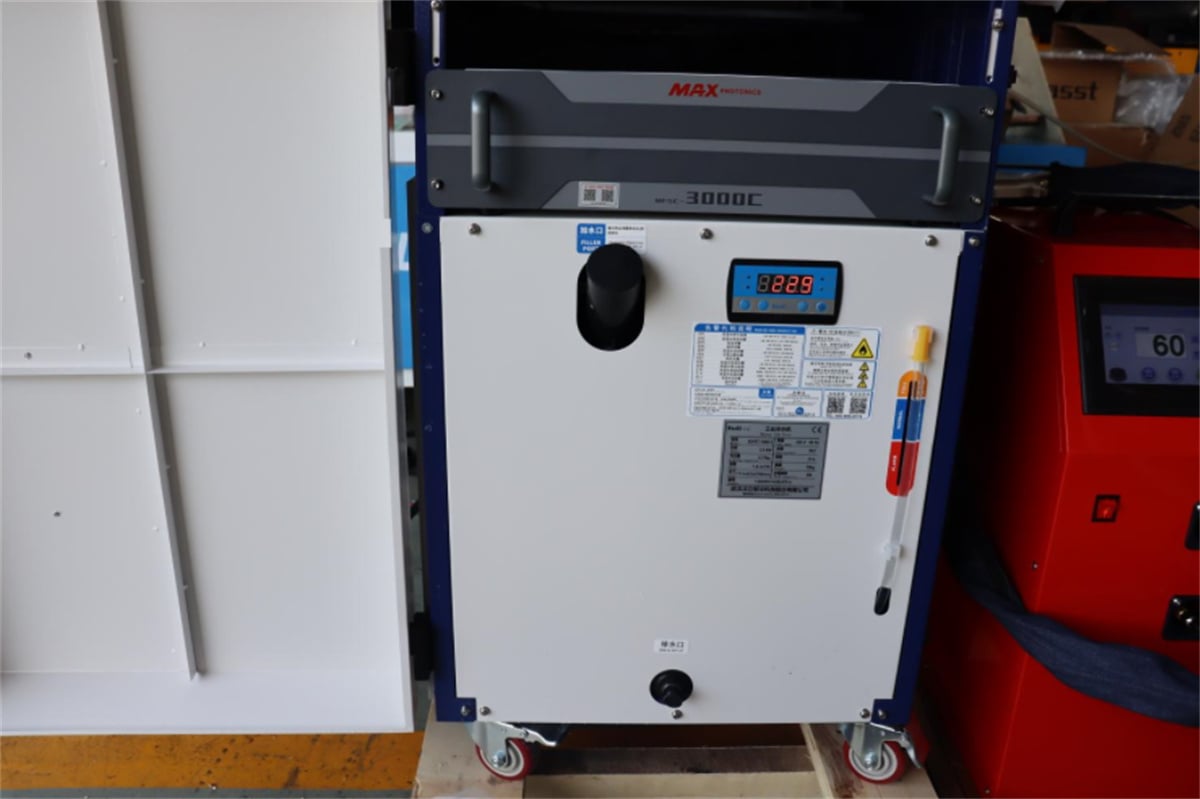
U slučaju da se radi o proizvodnji laserskih mašina, radi se o proizvodnji laserskih mašina za spajanje na razne načine, kao što su ručni laserski spajači s automatskim hraniteljima žica, laserski spajači hlađeni zrakom, laserski spajači bez oznaka, laserski spajači
Stoga se pojam "laserski zavarivač" ne odnosi na jednu vrstu opreme; specifičan izbor ovisi o zahtjevima proizvodnog procesa proizvoda.
IV. Kako se proizvodne metode spot zavarivanja i lasersko zavarivanje razlikuju?
Postoje značajne razlike u proizvodnim metodama između dva postupka zavarivanja.
U slučaju spot zavarivanja, elektrod mora doći u kontakt s dijelom; mjesto zavarivanja ograničava struktura elektrode i dostupnost dijelova. Za proizvode koji zahtijevaju brojne točke zavarivanja, proizvodna učinkovitost može se poboljšati pomoću višespontnog zavarivanja, specijaliziranog alata ili automatizirane opreme.
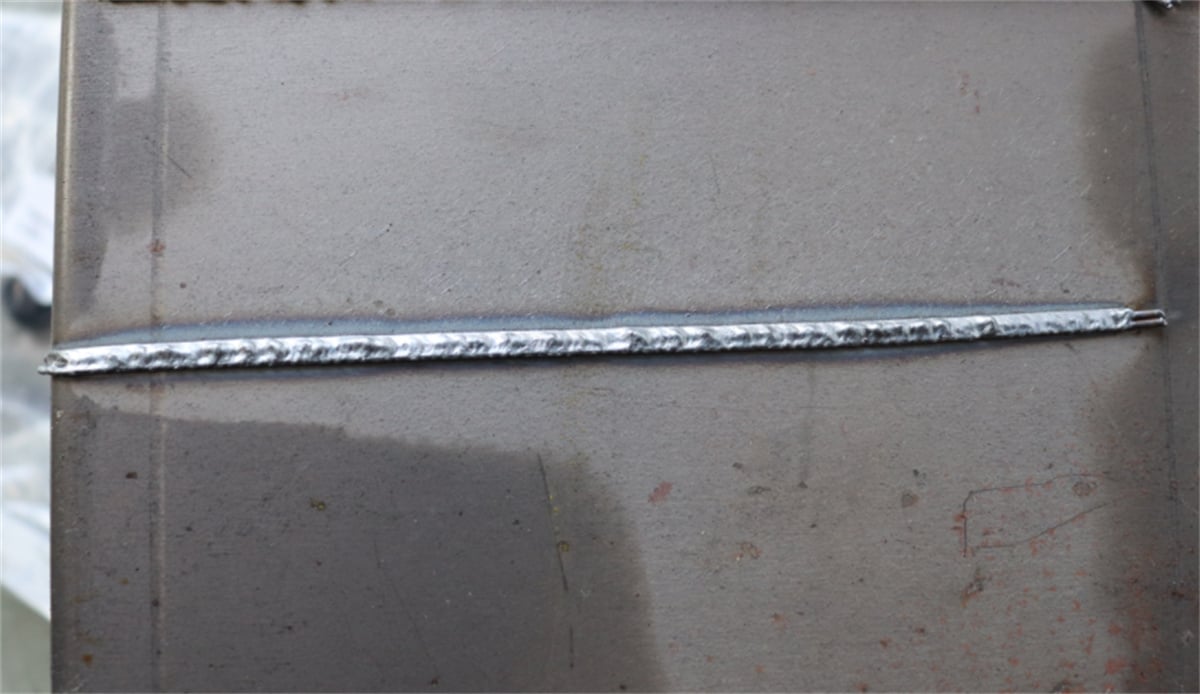
Laserskim zavarivanjem, naprotiv, zrake se usmjeravaju na određeno mjesto. Može zavarivati područja koja su teško dostupna tradicionalnim elektrodama koristeći konfiguraciju opreme i odgovarajuće alate.
U automatiziranoj proizvodnji lasersko zavarivanje može se integrirati s robotima, platformama za kretanje i sustavima za vizualno pozicioniranje kako bi se postigao vrlo fleksibilan nadzor na putu zavarivanja.
Stoga je spot zavarivanje dobar kandidat za proizvode koji zahtijevaju fiksne točke zavarivanja i brzostalno spajanje u seriji. Za proizvode koji zahtijevaju neprekidne šavove, složene putanje ili visoke estetske standarde za zavarivanje, trebalo bi uzeti u obzir lasersko zavarivanje.
V. Kako odabrati između spot zavarivača i laserski zavarivač?
U skladu s člankom 3. stavkom 1. ovog članka, poduzeća mogu se odlučiti za kupnju opreme na temelju sljedećih čimbenika:
| Kriteriji usporedbe | TOČNA VARIVAČNA MAŠINA | Stroj za lasersko zavarivanje |
| Način spajanja | SILNO SAVIJANJE | Svađenje laserskom fuzijom |
| Osnovna konfiguracija zgloba | Točkovito spajanje | Svajanje na mjestu, neprekidno spajanje šavova, spajanje putem |
| Kontakt s radnim dijelom | Obično zahtijeva kontakt elektrode | Svaka vrsta lasera |
| Zajednička primjena | U skladu s člankom 3. stavkom 1. | Lasta, precizni dijelovi, strukturne komponente itd. |
| Vrsta automatizacije | Svađenje u više točaka, automatsko sviranje na mjestu | S druge strane, za potrebe ovog članka, za proizvodnju električnih vozila u skladu s člankom 87. stavkom 1. |
| Ključni faktori odabira | Trenutak, pritisak, vrijeme, elektrode itd. | Laserska snaga, materijal, debljina ploče, šav za varenje itd. |
Napomena: Ova tabela služi samo za preliminarno razumijevanje i ne smije se koristiti kao jedina osnova za odabir opreme.
Prije finalizacije izbora opreme, neophodno je provesti validaciju procesa pomoću stvarnih uzoraka proizvoda.
VI. Zašto se preporučuje probni zavarivanje pri kupnji opreme za zavarivanje?
Bez obzira na to je li odabir spot ili lasersko zavarivanje, oslanjanje samo na imena proizvoda ili specifikacije opreme može dovesti do netočnosti.
Na primjer, čak i kod proizvoda od nehrđajućeg čelika, razlike u debljini ploča, konstrukcijskom dizajnu i lokaciji točaka zavarivanja mogu dovesti do različitih zahtjeva za konfiguraciju opreme i parametre zavarivanja.
Logistički tok rada je sljedeći:
Uzorci proizvoda/crtani prikazi → Potvrda o materijalu i debljini → Analiza lokacije zavarivanja → Plan procesa → Ispitivanje zavarivanja uzoraka → Inspekcija kvalitete zavarivanja → Završena proizvodnja
Za poduzeća, ispitivanje zavarivanja ne samo da omogućuje procjenu kvalitete zavarivanja, već također pruža rani uvid u rad opreme, vrijeme ciklusa proizvodnje i kompatibilnost proizvoda i opreme.
Odluka Komisije
Svajanje na mjestu je pogodnije za proizvode koji zahtijevaju uglavnom fiksne točke, dok lasersko zavarivanje može primiti neprekidne šavove, zavarivanje putem i aplikacije koje zahtijevaju visoku preciznost i vrhunske estetske završetke. U slučaju da se proizvod ne može upotrebljavati za spajanje, potrebno je utvrditi da je proizvod kompatibilan s procesom spajanja.

