





Koje se čimbenike treba uzeti u obzir pri kupnji kočionice od nehrđajućeg čelika?
1. za Svaka vrsta proizvoda: Čestice koje želite proizvesti su ključna stvar; cilj je kupiti stroj koji može obaviti zadatke uz smanjenje dužine i tonaže kreveta. Pažljivo razmotri vrstu materijala, debljinu i dužinu. Ako većina vašeg rada uključuje dužine od 3 metra od 16 kalibra blage čelika, dovoljno je sila za savijanje zraka od 50 tona. Međutim, ako se baviš značajnim operacijama s kopanjem, možda ćeš morati uzeti u obzir stroj od 160 tona.
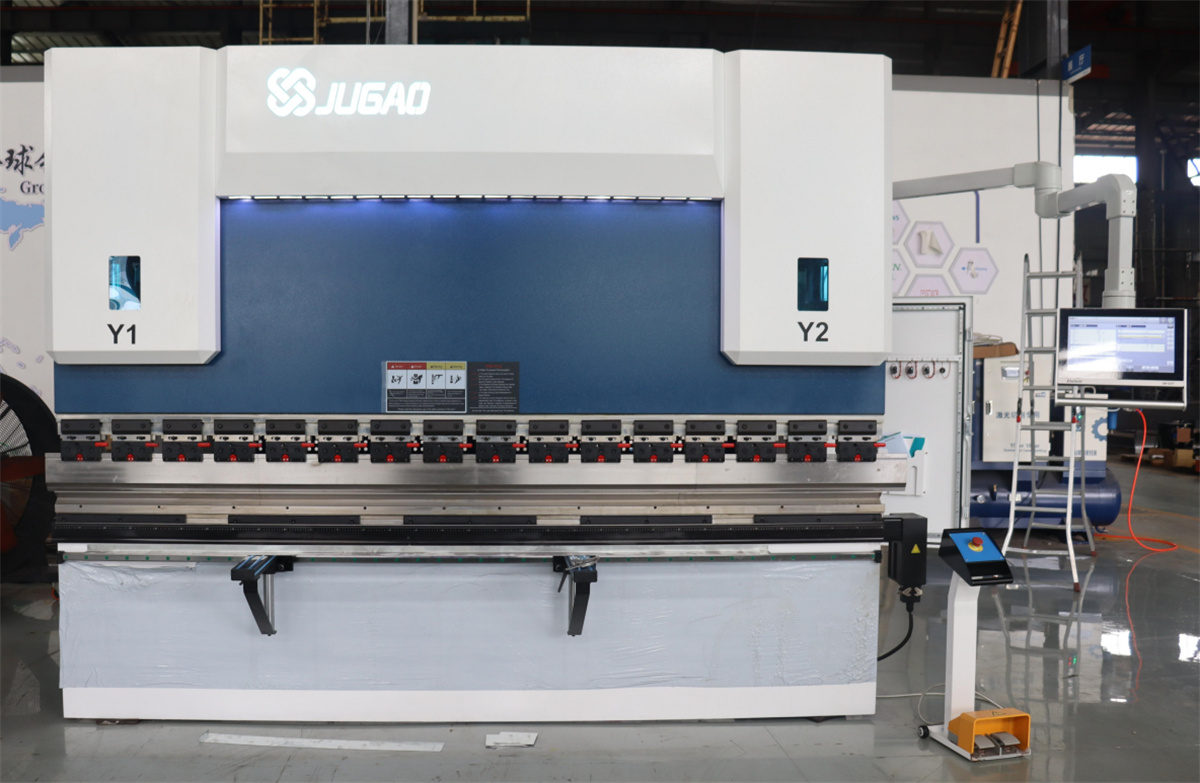
Na primjer, ako je materijal debljine 1/4 inča, za savijanje zraka dužine od 3 m potrebno je 200 tona, dok za podnošenje (svajanje) potrebno je najmanje 600 tona. Ako je većina radnih dijelova 5 stopa ili kraća, potrebna tonaža se otprilike prepolovi, značajno smanjujući troškove kupnje. Dužina dijela ključna je stvar u određivanju specifikacija za novu mašinu.
2. - Što? Odklon: Pod istim opterećenjem, skretanje postelje i ovna na stroju od 3 metra je četiri puta veće od stroja od 3 metra. To znači da kraće strojeve zahtijeva manje prilagodbi za proizvodnju prihvatljivih dijelova. Smanjenje prilagodbi šima također smanjuje vrijeme postavljanja.
Razina materijala je još jedan ključni faktor. U usporedbi s blagim čelikom, nehrđajući čelik obično zahtijeva oko 50% više snage, dok većina vrsta mekog aluminija zahtijeva oko 50% manje. Možete dobiti grafikone tonaže od proizvođača zagađivača za pritisak; ovi grafikoni pružaju procjene snage potrebne po metru dužine za različite debljine i klase materijala.
3. Slijedi sljedeće: Radij za savijanje dijela: U zračnoj savijanju, polumjer savijanja je 0,156 puta širina otvaranja matice. U slučaju da se materijal ne može izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno iz Na primjer, prilikom formiranja 16-gauge blagog čelika s otvorom od 1/2 inča, rezultat radijusa savijanja je otprilike 0,078 inča. Ako je potrebno da se radijus savijanja približi debljini materijala, potrebno je postaviti dno (izbacivanje). Međutim, pritisak potreban za savijanje dna otprilike je četiri puta veći od udara.
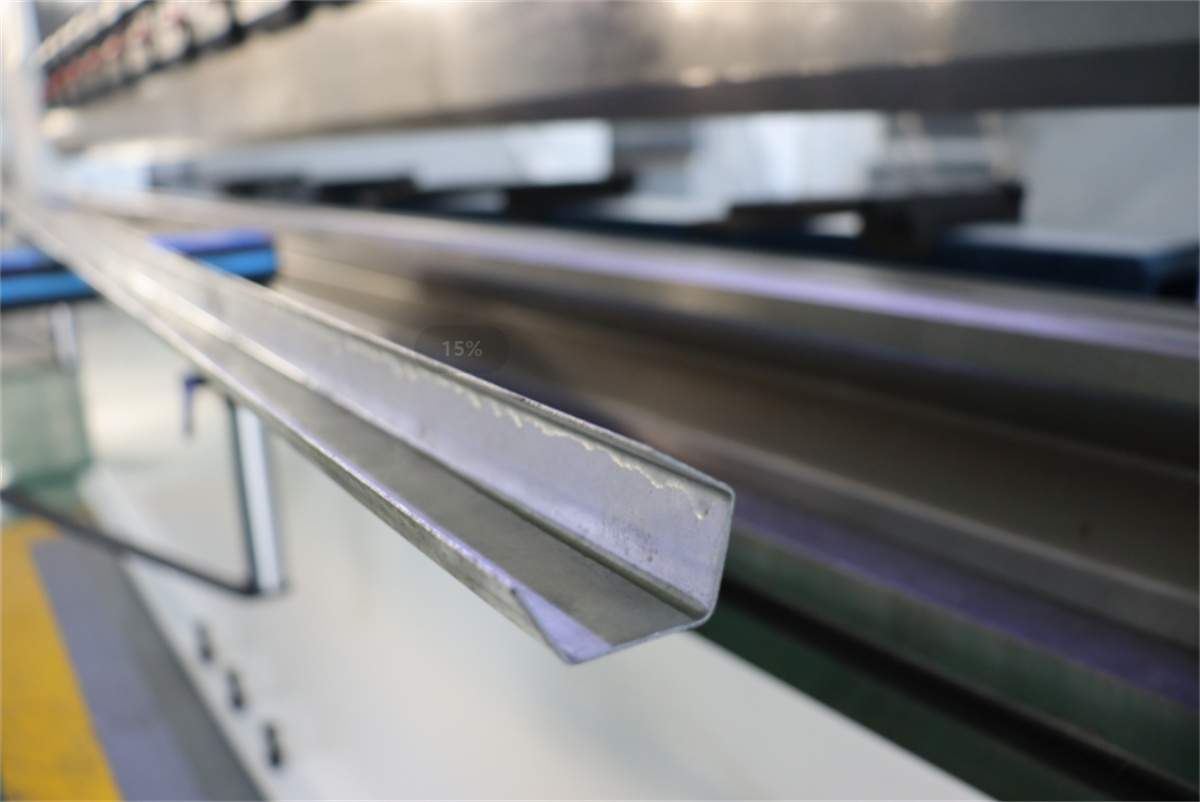
Ako je polumjer savijanja manji od debljine materijala, mora se koristiti udarac s polumjerom vrha manjim od debljine materijala i metodom kovljenja. Za to je potrebno deset puta veći pritisak od pritiska koji se koristi za savijanje zraka. U slučaju zračne savijanja, udarac i obrada se obrađuju pod kutom od 85° ili manjim (poželjno je manji kut). Prilikom korištenja ovog alata potrebno je obratiti pozornost na razmak između udarca i obloge na dnu udarca, kao i na "previše savijanje" dovoljno da se nadoknadi povratak i postigne konačni kut od otprilike 90°. Uobičajeno, zračni savijanje matice proizvesti springback kut ≤ 2 ° na novim pritisnuti kočnice, s radijusom savijanja jednaka 0,156 puta širine otvaranja matice. Za uglavanje dna, kut je obično od 86° do 90°. U donjem dijelu udarca treba biti razmak između udarca i matice koji je nešto veći od debljine materijala. Ugao oblikovanja se mijenja jer je tonaža za donje savijanje veća (oko četiri puta veća od zračne savijanja), što smanjuje stres unutar područja polumjera savijanja koji obično uzrokuje povrat.
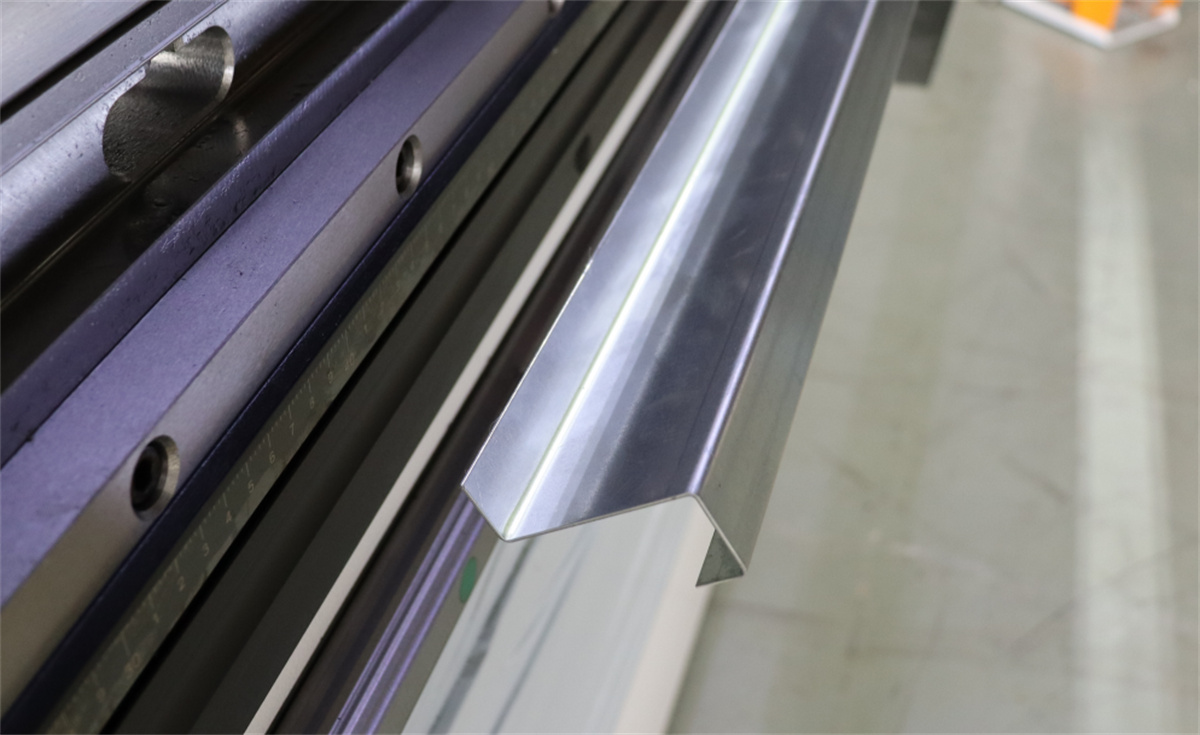
Kovanje je slično gornjem savijanju, osim što je vrh udarca obrađen do željenog polumjera savijanja, a razmak između udarca i matice na dnu udarca manji je od debljine materijala. Primjenom dovoljno pritiska (otprilike deset puta veće od udara) da bi se vrh udarca natjerao u dodir s materijalom, springback se praktički eliminiše. Za određivanje manjeg tonaža preporučuje se planiranje radijusa savijanja većeg od debljine materijala i korištenje metode savijanja zrakom kad god je to moguće. Veći radijus savijanja često ne ugrožava kvalitetu gotovog dijela ili njegovu naknadnu korisnost.
4. - Što? Preciznost: Zahtjevi za preciznošću savijanja su čimbenik koji zahtijeva pažljivu razmatranje; zapravo, taj čimbenik određuje treba li uzeti u obzir CNC-preznu kočnicu ili ručno upravljanu. Ako je zahtjev za preciznošću savijanja ±1° i nije pregovaravan, trebali biste se usredotočiti na CNC strojeve.
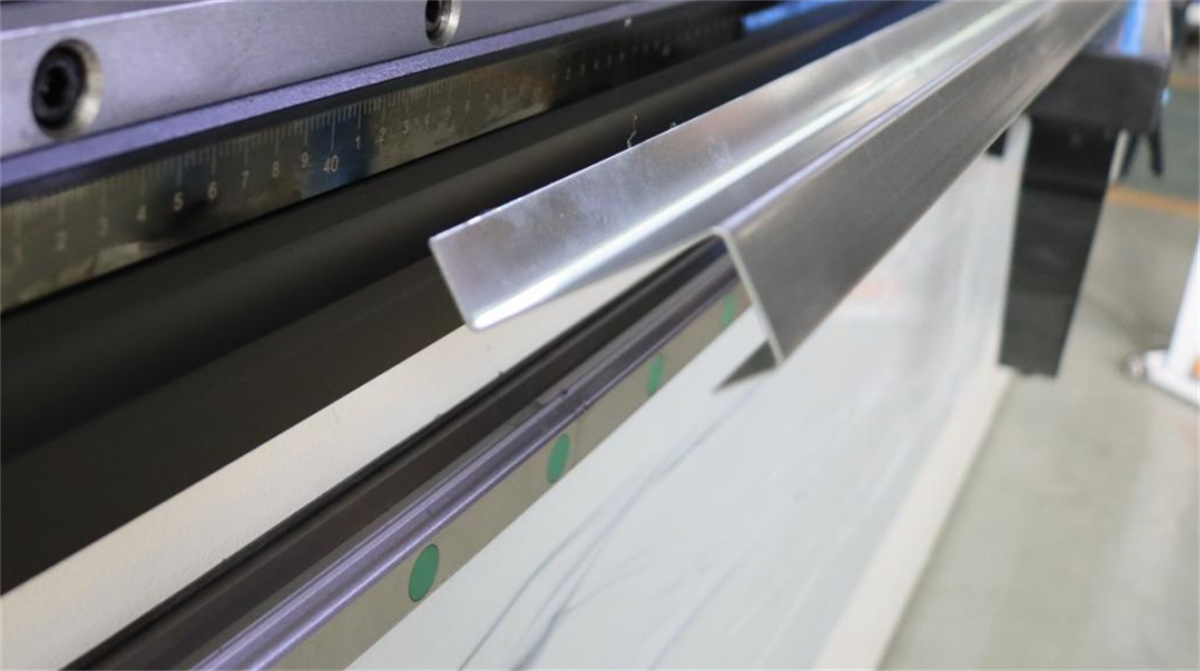
U slučaju da je to potrebno za proizvodnju, potrebno je utvrditi razinu i veličinu obrade. Nasuprot tome, ručne pritisak kočnice imaju ram ponavljavost od ± 0,002 inča i obično proizvode ugaone odstupanja od ± 2 3 °, čak i s odgovarajućim alatima. Osim toga, CNC-presne kočnice olakšavaju brzo postavljanje alata, što je ključni čimbenik koji se mora uzeti u obzir pri savijanju više malih serija dijelova.
- Pet. Sljedeći: Čak i ako imate raft pun alata, nemojte pretpostavljati da su oni pogodni za vaš novi stroj. U slučaju da se ne primjenjuje presjek, ispitati se može i u slučaju da se ne primjenjuje presjek.
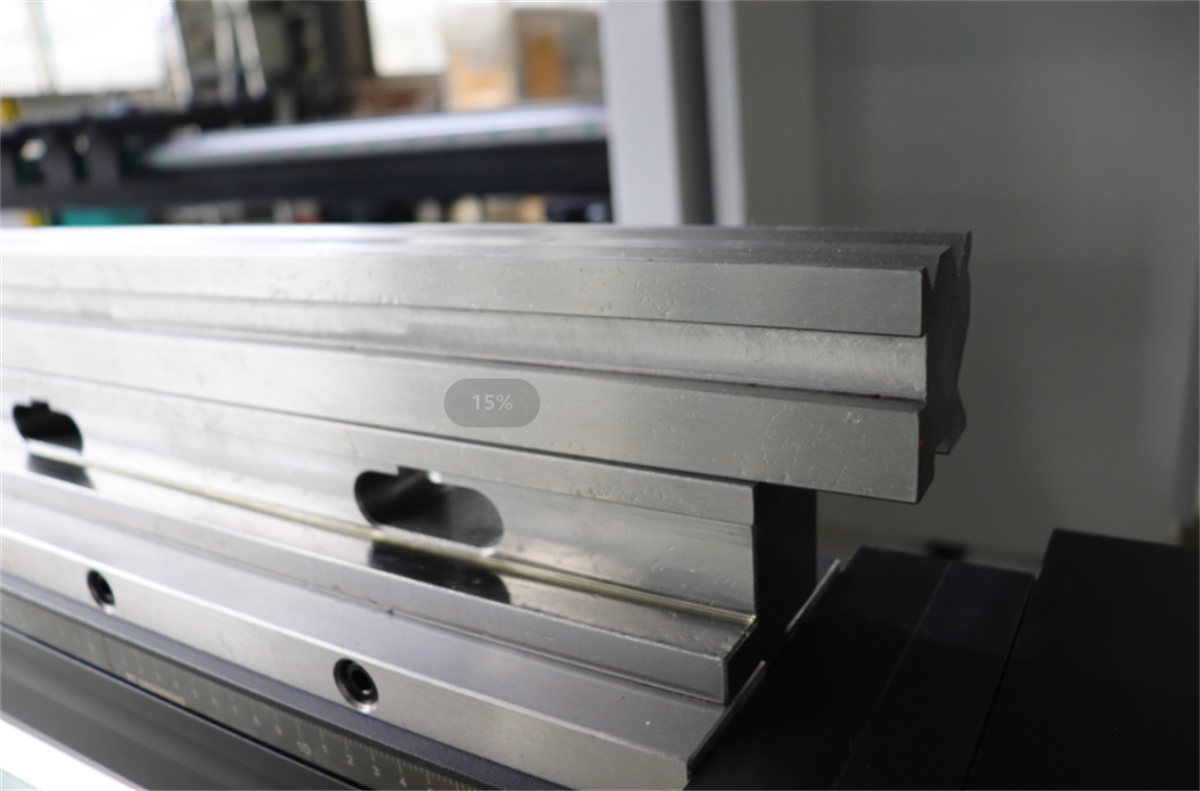
U slučaju standardnih alata, odstupanje po nozi trebalo bi biti približno ±0,001 inča, s ukupnom odstupanjem dužine ne većom od ±0,005 inča. Za precizno obradu na zemljištu, točnost bi trebala biti ±0.0004 inča po nozi, s ukupnom tolerancijom točnosti ne većom od ±0.002 inča. U slučaju da je to potrebno, mora se upotrijebiti i presna oprema za uzgoj.
6. - Što? U slučaju da je to potrebno, mora se upotrebljavati sljedeća metoda: Razmislite o savijanju 5×10-fotskog ploča od 10 kalibra blage čelika na 90 stupnjeva; za podizanje ploče, presna kočnica mora nametnuti oko 7,5 tona dodatne sile, dok operater mora biti spreman nositi težinu flange od 280 funti dok pada.

