





Ključne točke za održavanje i brigu o mašini za šišanje
U industrijskoj proizvodnji održavanje mehaničke opreme ključno je za produženje trajanja, osiguravanje stabilne proizvodnje i sprečavanje sigurnosnih incidenata. Dugotrajnost opreme ovisi ne samo o pravilnoj tehnici rukovanja, već i, što je još važnije, o rutinskoj, pažljivoj održavanju. Kao osnovna oprema u obradi metala, mašina za šišanje izdržava brze rezanje metala, teška radna opterećenja i brzo nošenje. Zanemarivanje svakodnevne nege može lako dovesti do problema poput oštećenja oštrice, hidrauličkih kvarova i mehaničkog vezivanja; ti problemi smanjuju preciznost obrade, povećavaju troškove popravka, a čak mogu izazvati sigurnosne nesreće. U skladu s operativnim standardima, održavanje šišajuće mašine obuhvaća tri glavna područja: svakodnevno čišćenje i podmazivanje, upravljanje radnim uvjetima i rješavanje problema s kvarovima. U nastavku su opisane posebne točke održavanja.
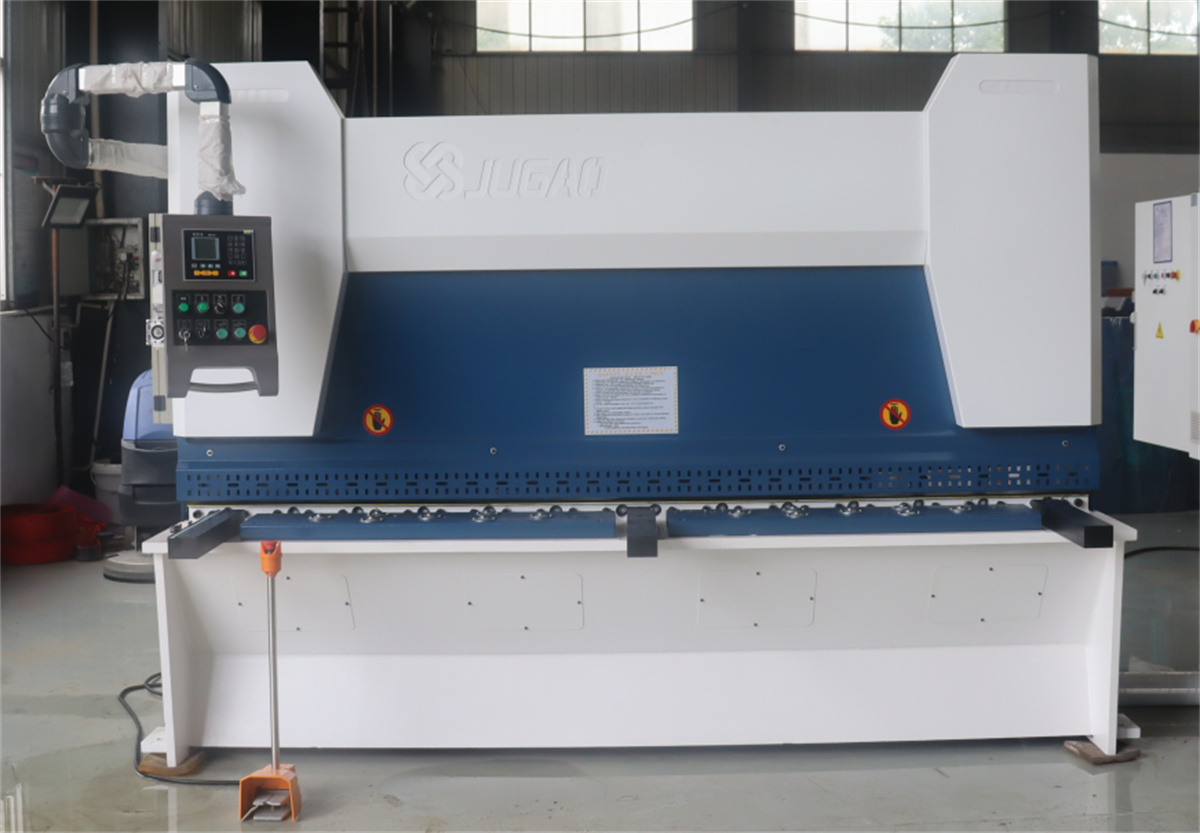
Prvo je osnovno čišćenje i mazanje, koje predstavljaju najvažniji i najkritičniji aspekt održavanja šiša. Preloveći se na čelik stvaraju značajne količine metalnih čipova i prašine; ako se otpad nakuplja na radnom stolu, vodilama ili unutar rupa u prijenosu, ubrzava se oštećenje dijelova i uzrokuje koroziju tijela stroja. Nakon svake smjene, radnici moraju odmah očistiti metalne čipse s stola, oštrica i rezervoara za ulje i obrisati mrlje ulja krpom bez prljavštine kako bi se spriječilo da ostatak nečistoća korozira strukturu stroja. U isto vrijeme, rutinsko mazanje mora se strogo provoditi. U slučaju da se ne primjenjuje, potrebno je provjeriti da li je u skladu s člankom 6. stavkom 2. točkom (a) ili (b) Uredbe (EZ) br. 725/2009 primjenjivo. Izloženost od nosenja je najveća zbog nosilaca koji su glavni dijelovi prijenosa koji nose radno opterećenje stroja. Za to je potrebno povremeno ispuštanje starog ulja, čišćenje vodova i zamjenu novim maziva. Stanje nošenja ležaja treba provjeravati mjesečno; svi problemi kao što su vezivanje, abnormalna buka ili labavost zahtijevaju hitno rastavljanje i zamjenu kako bi se spriječilo zastoj uzrokovan kvarom prijenosa.
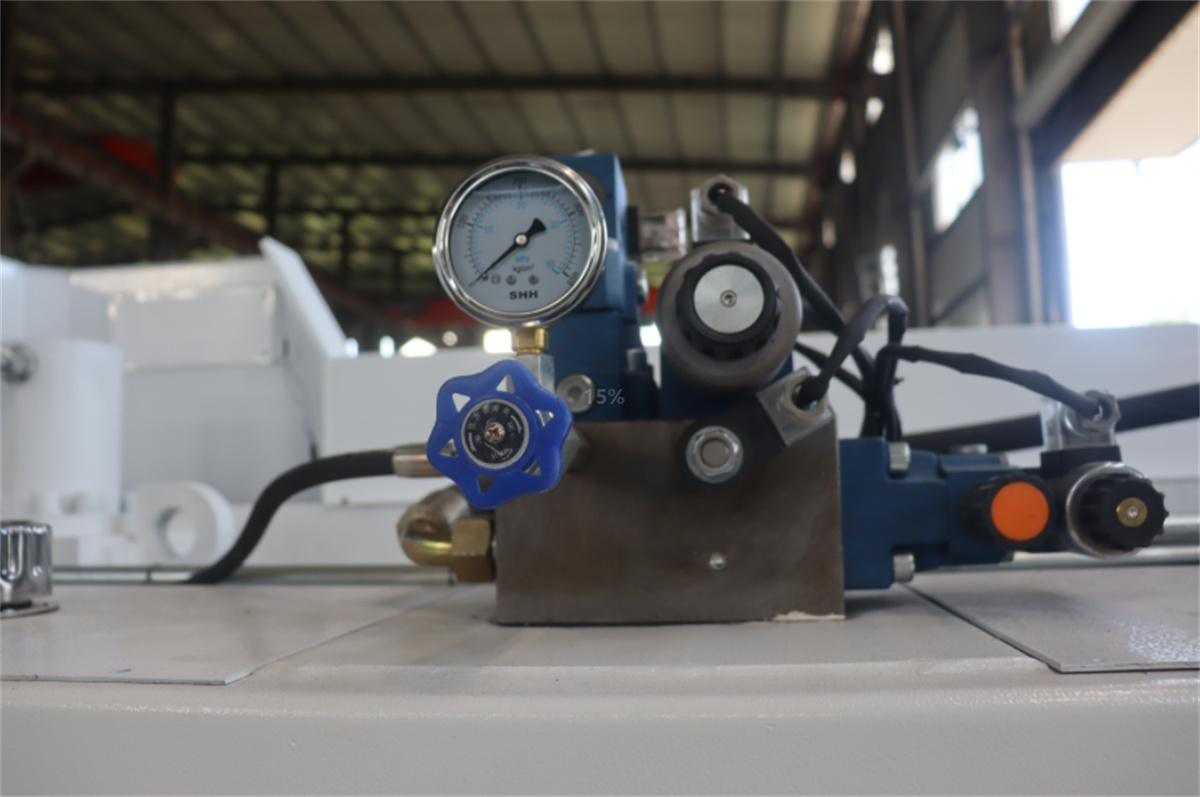
Drugo je održavanje radnih uvjeta tijekom cijelog radnog procesa, što uključuje strogu kontrolu parametara šišanja kako bi se osiguralo da su usklađeni s radnom nosivosti opreme. U slučaju da se ne radi o strojevima za rezanje, za njih se primjenjuje ograničenje na određene razine. U slučaju da je proizvodna proizvodnja u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, potrebno je utvrditi da je proizvodna proizvodnja u skladu s člankom 6. točkom (a) ovog članka. Posebna pozornost treba posvetiti odnosu između debljine ploče i prostora za oštrice: prostor treba smanjiti za tanke ploče i primjereno povećati za debele ploče. Neispravno podešavanje razmak može uzrokovati grčeve i deformacije na ivicama reznica, ubrzati habanje oštrice i oštetiti hidraulički pogonski mehanizam. U slučaju da se radi na električnom sustavu, mora se koristiti sustav za mjerenje pritiska. Za standardno rezanje 12 mm čelika, hidraulički pritisak treba držati ispod 20 MPa; prekoračenje ove granice ukazuje na preopterećenje sustava ili neuobičajene uvjete opterećenja, koji zahtijevaju odmah isključenje radi inspekcije. U slučaju da se hidraulička pumpa radi pod visokim pritiskom, to može dovesti do curenja ulja ili deformacije cilindra.
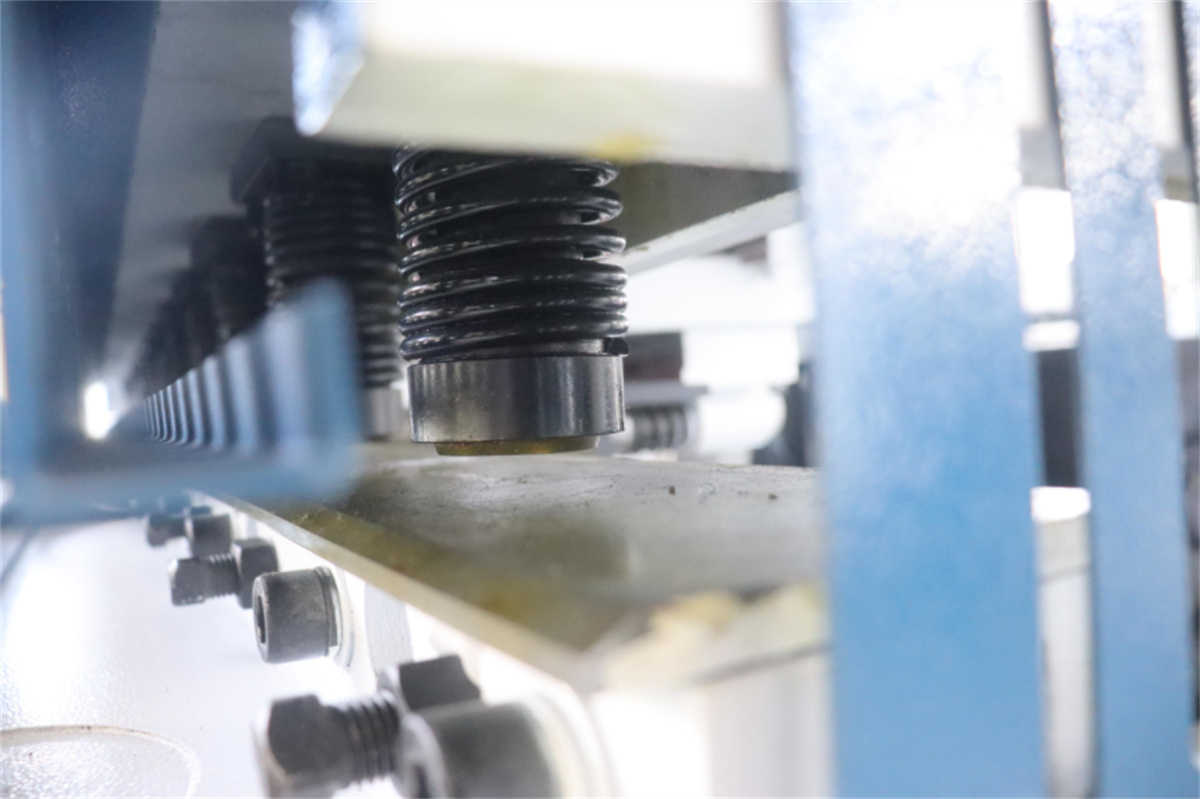
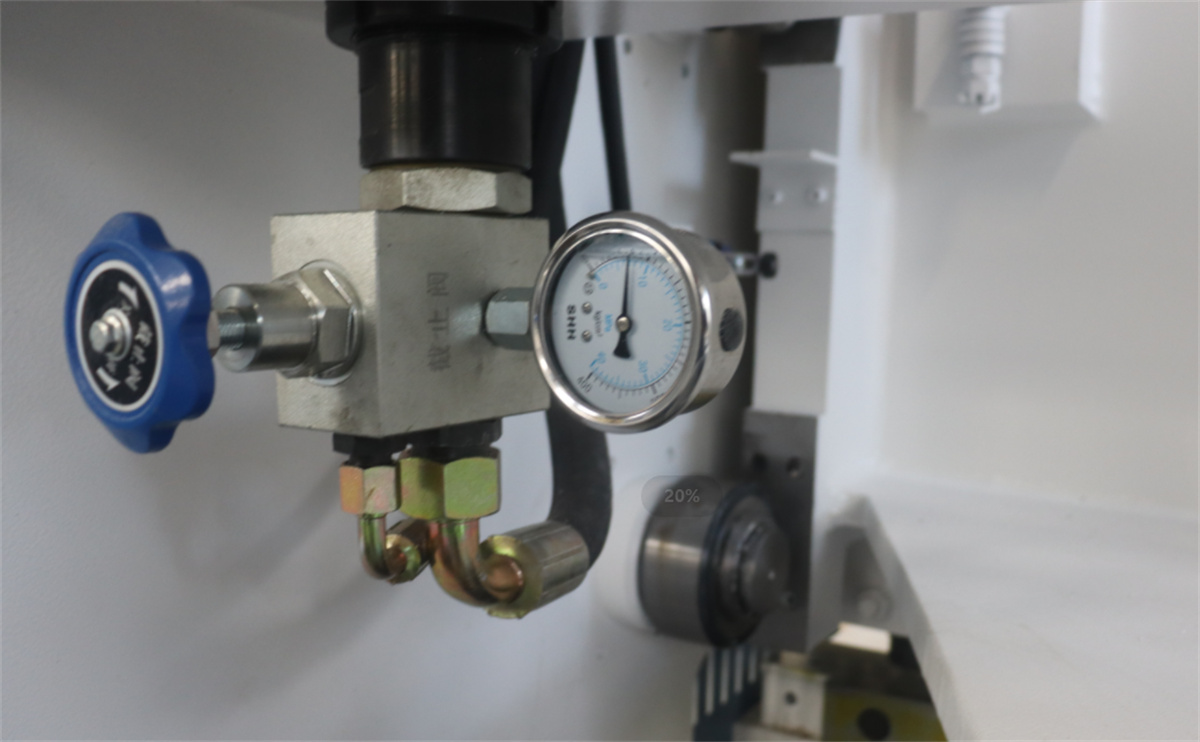
Za sprječavanje skrivenih kvarova ključni su rješavanje problema u radu i održavanje hidrauličkog sustava. U normalnim uvjetima stroj radi glatko bez neobične buke; međutim, ako se pojave problemi poput udara metala, zvukova brušenja ili prekomjerne vibracije, operater mora odmah isključiti napajanje i zaustaviti stroj. Upravljanje kvarom stroja je strogo zabranjeno. Operatori bi trebali sustavno provjeravati da li postoje problemi poput labavih lopatica, nedostatka mazanja ležaja, nepravilnog poravnanja vodila ili odvojenih komponenti te nastaviti s radom tek nakon što je kvar riješen. Osim toga, ključna je i kontrola temperature ulja na hidrauličkom sustavu; prekomjerna vrućina ubrzava razgradnju ulja i starenje čepova, što dovodi do curenja. Temperatura ulja mora biti ispod 60°C. Visoke temperature okoline tijekom ljeta ili dugotrajan neprekidan rad lako mogu uzrokovati pregrijavanje; ako se prekorači granična granica, stroj se mora zaustaviti kako bi se prirodno ohladio. Ako je to moguće, mora se provjeriti da je to moguće.
Nijedan aspekt održavanja mašine za šišanje nije trivijalan; svakodnevno čišćenje, precizno mazanje, standardiziran rad i provjera opasnosti su sve postupci koji se međusobno pojačavaju. Uvođenje stroge prakse održavanja ne samo da osigurava preciznost obrade ploča, smanjuje učestalost prepravljanja opreme i smanjuje troškove proizvodnje, već također poboljšava sigurnost rada i produžava životni vijek opreme, čime se olakšava učinkovita i stabilna proizvodnja u radionici.

