





लेज़र कटिंग मशीनों में अक्ष कंपन का क्या कारण होता है?
वास्तविक उत्पादन में, मैं अक्सर उच्च-गति वाली प्रणालियों के संचालन के दौरान लेज़र कटिंग में एक्सिस कंपन से निपटता हूँ। यह समस्या कटिंग की सटीकता, किनारों की गुणवत्ता और पूरी मशीन की स्थिरता पर वास्तविक प्रभाव डाल सकती है। यदि आप टूटी-फूटी गति, खुरदुरे कटे हुए किनारे या विस्थापित होती स्थिति देख रहे हैं, तो आप सही जगह पर हैं। नीचे मैं एक्सिस कंपन के मुख्य कारणों और दैनिक कार्य के दौरान इसे नियंत्रित करने के तरीकों पर प्रकाश डालता हूँ।
लेज़र कटिंग मशीनों में एक्सिस कंपन के मूल तत्व
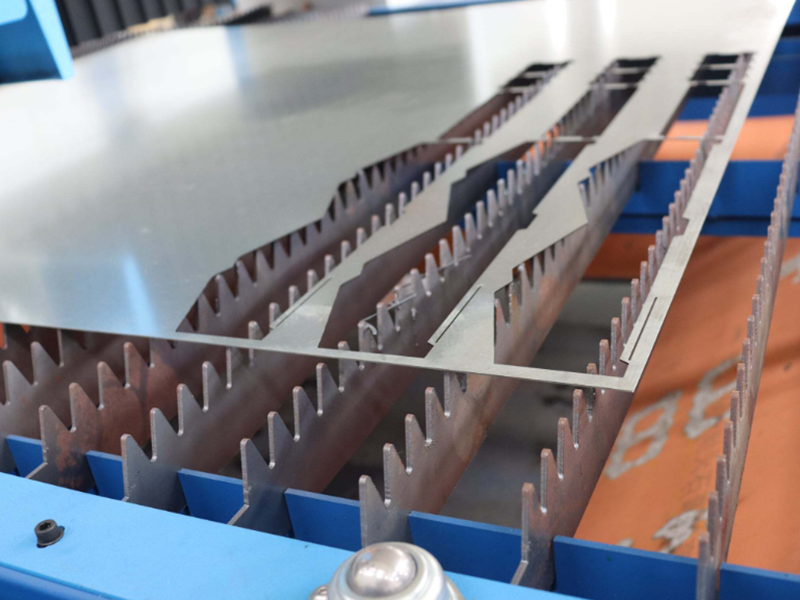
एक्सिस कंपन पर एक विस्तृत नज़र
अक्ष कंपन वह कंपन या दोलन है जो काटने के दौरान X, Y या Z ड्राइव प्रणाली में दिखाई देता है। यह अस्थिरता कटिंग हेड की चिकनी गति में बाधा डालती है और दोनों सटीकता तथा सतह के फ़िनिश को कम कर देती है।
उत्पादन के दौरान इसका महत्व क्यों है
जब भी यह कंपन दिखाई देता है, तो यह सटीकता को कम कर देता है, अपव्ययित सामग्री की मात्रा बढ़ा देता है और मार्गदर्शक, मोटर्स तथा ड्राइव भागों के तेज़ी से क्षरण का कारण बन सकता है।
लेज़र कटिंग मशीनों में अक्ष कंपन के कारण क्या हैं
ढीले हुए फास्टनर और कनेक्शन
ढीले पेंच, कपलिंग या गाइड रेल्स को स्थिर रखने वाले फास्टनर सबसे आम कारणों में से एक हैं। यांत्रिकी में भी बहुत छोटा अंतराल मशीन के तेज़ गति से चलने पर कंपन को बढ़ा सकता है।
पहले से पहनी हुई गाइड रेल्स या बेयरिंग्स
जब रैखिक गाइड्स या बेयरिंग्स पहनी हुई होती हैं, तो अक्ष सुचारू रूप से गति नहीं कर पाता। उनके द्वारा उत्पन्न असमान प्रतिरोध मशीन के तेज़ होने या धीमा होने पर कंपन में बदल जाता है।
सर्वो सेटिंग्स जो ट्यून नहीं हैं
जब सर्वो प्रणालियों को गलत तरीके से सेट किया जाता है, तो वे अतिक्रमण कर सकती हैं या आगे-पीछे झूल सकती हैं। खराब गेन मान अस्थिर अक्ष गति के लिए सबसे बड़े कारणों में से एक हैं।
मशीन के नीचे का आधार मज़बूत नहीं है
यदि मशीन किसी कमज़ोर या असमतल सतह पर रखी है, तो बाहर से आने वाले कंपन फ्रेम में प्रवेश कर सकते हैं और कटिंग के दौरान अक्ष की असमान गति का कारण बन सकते हैं।
गति और त्वरण बहुत अधिक सेट किए गए हैं
बहुत उच्च कटिंग गति या त्वरण गति प्रणाली को उसकी सीमा से पार करने के लिए धकेल सकता है, जिससे अक्ष में अनुनाद और कंपन होता है।
अक्ष कंपन को कम करने के व्यावहारिक तरीके
चरण १: यांत्रिक भागों का निरीक्षण करें और कसें
मेरी पहली कार्रवाई प्रत्येक पेंच, रेल माउंट और कपलिंग की एक-एक करके जाँच करना है। कंपन के किसी भी समाधान के लिए मज़बूत यांत्रिक कनेक्शन शुरुआत का आधार हैं।
चरण २: रैखिक गाइड्स की जाँच करें और घिसे हुए भागों को बदलें
जब मैं असमान गति देखता हूँ, तो मैं रैखिक गाइड्स और बेयरिंग्स की ओर मुड़ जाता हूँ। नए भागों को लगाने से अक्ष को फिर से चिकनी गति प्राप्त हो जाती है।
चरण ३: सर्वो पैरामीटर को अनुकूलित करें
अच्छा सर्वो ट्यूनिंग समस्या के समाधान का एक बड़ा हिस्सा है। मैं दोलन को रोकने के लिए प्रतिक्रिया खोए बिना लाभ मानों को सावधानीपूर्वक सेट करता हूँ।
चरण ४: मशीन के आधार को समतल करें
मैं जाँच करता हूँ कि मशीन एक मजबूत और समतल आधार पर स्थिर रूप से खड़ी है। इससे बाहरी कंपन को प्रणाली तक पहुँचने से रोका जाता है।
चरण ५: काटने की गति और त्वरण को समायोजित करें
अत्यधिक सेट गतियों को कम करना आमतौर पर अक्ष को स्थिर कर देता है, विशेष रूप से कठिन काटने के मार्गों पर।
मशीन को समय के साथ स्थिर रखना
रखरखाव की एक नियमित दिनचर्या का पालन करना
गाइड, मोटर और फास्टनर की निर्धारित अंतराल पर जाँच करने से कंपन को कभी भी उत्पादन लाइन तक पहुँचने से रोका जा सकता है।
मशीन के संचालन की स्थिति का ट्रैक रखना
निदान उपकरण और मशीन में अंतर्निर्मित निगरानी प्रणालियाँ आपको कंपन को जल्दी पहचानने में सहायता करती हैं, इससे पहले कि वह बदतर हो जाए।
एक स्थिर कार्य वातावरण
मशीन को भारी उपकरणों से दूर रखें जो काँपते हैं, और अस्थिर फर्श से भी दूर रखें।
अक्सर पूछे जाने वाले प्रश्न
लेज़र कटिंग मशीन में अक्ष कंपन को आमतौर पर क्या ट्रिगर करता है?
ढीले यांत्रिक भाग, पहने हुए गाइड, और गलत सर्वो सेटिंग्स आमतौर पर इसके कारण होते हैं।
क्या कटिंग की गुणवत्ता पर अक्ष कंपन का प्रभाव पड़ता है?
हाँ। इससे अशुद्ध कट, खुरदुरे किनारे, और अधिक अस्वीकृत भागों का उत्पादन हो सकता है।
कंपन की जाँच कितनी बार करनी चाहिए?
मैं साप्ताहिक नियमित रखरखाव के दौरान जाँच करने और किसी भी प्रमुख उत्पादन परिवर्तन के बाद एक बार फिर जाँच करने का सुझाव देता हूँ।
कंपन को कम करने के लिए सर्वो ट्यूनिंग की आवश्यकता होती है?
हाँ। अक्ष के स्थिर और सटीक रूप से चलने के लिए सर्वो को सही ढंग से सेट करना आवश्यक है।
निष्कर्ष
लेज़र कटिंग में अक्ष कंपन एक गंभीर मामला है, क्योंकि यह कटिंग की सटीकता और मशीन के प्रदर्शन को सीधे प्रभावित करता है। यांत्रिक भागों की जाँच करना, रैखिक गाइड को अच्छी स्थिति में रखना, सर्वो सेटिंग्स को समायोजित करना और सुनिश्चित करना कि मशीन का आधार मज़बूत है—इन सभी कदमों से आप कंपन संबंधित समस्याओं को काफी कम कर सकते हैं। यदि आपको अधिक तकनीकी सहायता की आवश्यकता है या आप अपनी लेज़र कटिंग प्रदर्शन को बेहतर बनाना चाहते हैं, तो कृपया JUGAO टीम से संपर्क करने में संकोच न करें। मैं हमेशा आपकी मशीन को अधिक स्थिर बनाने और उत्पादन दक्षता में वृद्धि करने के लिए तैयार हूँ।

