





लेज़र कटिंग ब्रेकपॉइंट्स की समस्या को प्रभावी ढंग से कैसे निवारित किया जाए?
लेज़र कटिंग में ब्रेकपॉइंट्स एक आम परेशानी हैं, जो उत्पादन चक्रों को बाधित कर सकते हैं, कटिंग की सटीकता को कम कर सकते हैं और सामग्री के अपव्यय में वृद्धि कर सकते हैं। यदि आप लगातार ऐसे कट्स देख रहे हैं जो अचानक रुक जाते हैं, या अचानक रुकावटें आती हैं, या किनारों की गुणवत्ता असमान होती है, तो वास्तविक कारण का पता लगाना अत्यंत महत्वपूर्ण है। मेरे अनुभव के आधार पर, ये दोष आमतौर पर स्वयं सामग्री में दोषों, गलत तरीके से सेट किए गए कटिंग पैरामीटर्स, उपयोग में आए हुए उपभोग्य भागों के घटिया होने, या यांत्रिक ड्राइव प्रणाली में समस्याओं से जुड़े होते हैं। इस लेख में, मैं इन दोषों का त्वरित रूप से पता लगाने और उन्हें दूर करने के लिए एक स्पष्ट, व्यावहारिक प्रक्रिया प्रस्तुत करता हूँ। यहाँ दिए गए चरणों का पालन करें और आप कटिंग को अधिक स्थिर बना सकते हैं, किनारों के फ़िनिश को बनाए रख सकते हैं, डाउनटाइम को कम कर सकते हैं और मशीन को विभिन्न प्रकार के शीट धातु कार्यों के लिए उच्चतम स्तर पर कार्य करते रहने दे सकते हैं।
लेज़र कटिंग ब्रेकपॉइंट्स के पीछे क्या है
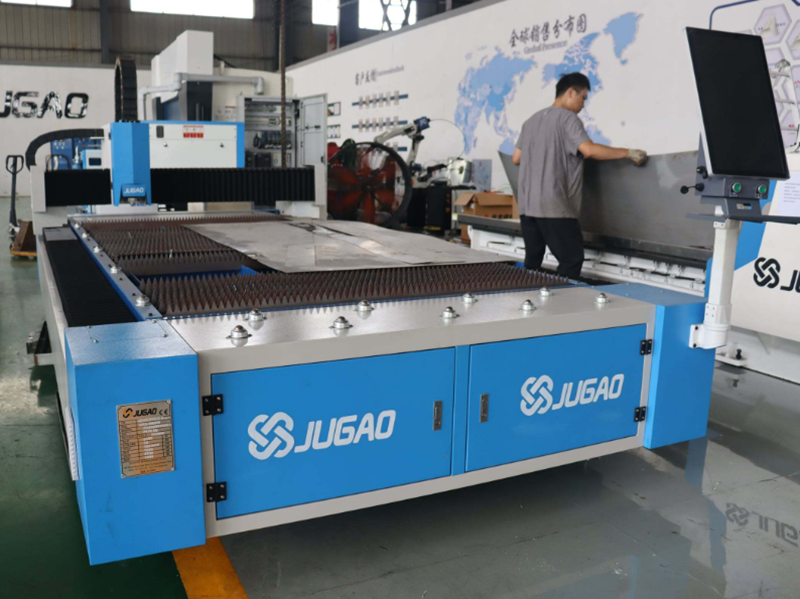
सामग्री के गुण और सतह की स्थिति
ब्रेकपॉइंट्स तब दिखाई दे सकते हैं जब शीट की मोटाई, कठोरता, या सतह पर ऑक्सीकरण एक क्षेत्र से दूसरे क्षेत्र में बदल जाता है। असमान या अत्यधिक प्रतिबिंबित सतह किरण को बिखेर सकती है और प्रवेश को अस्थिर बना सकती है।
मशीन पैरामीटर और प्रक्रिया सेटिंग्स
गलत गति पर काटना, बहुत अधिक या बहुत कम लेज़र शक्ति का उपयोग करना, या फोकल ऊँचाई के बाहर काटना कट के along कमज़ोर स्थान छोड़ सकता है। तीव्र त्वरण, बहुत उच्च फीड दरें, या अस्थिर गैस प्रवाह भी ब्रेकपॉइंट्स का कारण बन सकते हैं।
टूलिंग और नॉज़ल की स्थिति
एक पहनी हुई या गलत संरेखित नॉज़ल या ऑप्टिक्स का सेट किरण की गुणवत्ता और स्थिरता को कम कर देता है। गंदे लेंस ऊर्जा को बिखेर देते हैं और कट को रोक या टूटने का कारण बन सकते हैं।
यांत्रिक और गति प्रणाली की खराबियाँ
बैकलैश, असंरेखित रेल्स, या पहने हुए बेयरिंग कंपन या स्थिति विस्थापन का कारण बन सकते हैं। ऐसी यांत्रिक खराबियाँ कटिंग पथ के डगर पर असमान परिणाम के रूप में प्रकट होती हैं।
ब्रेकपॉइंट्स को ठीक करने के लिए चरणबद्ध दृष्टिकोण
चरण १: सामग्री का निरीक्षण करें
मोटाई में बदलाव, सतह पर जंग या गंदगी के लिए शीट की जाँच करें। एकसमान और साफ़ सामग्री का चयन करने से टूटने की संभावना कम हो जाती है।
चरण २: मशीन के मापदंडों की पुष्टि करें
काटने की गति, लेज़र शक्ति और फोकल ऊँचाई की जाँच करें और आवश्यकतानुसार उन्हें समायोजित करें। सामग्री के लिए अनुशंसित मानों और मशीन निर्माता के दिशानिर्देशों का उपयोग करें ताकि सर्वोत्तम परिणाम प्राप्त किया जा सके।
चरण ३: ऑप्टिक्स और नॉज़ल की जाँच करें
लेंस और दर्पणों को साफ़ करें, और नॉज़ल को पहनने या गलत संरेखण के लिए देखें। किसी भी क्षतिग्रस्त भाग को बदल दें ताकि बीम की गुणवत्ता बनी रहे।
चरण ४: यांत्रिक घटकों का मूल्यांकन करें
रेल, बेयरिंग और ड्राइव प्रणाली की जाँच करें कि कहीं कोई पहनना, कंपन या बैकलैश तो नहीं है। भागों को कसें या बदलें ताकि गति चिकनी और सटीक बनी रहे।
चरण ५: परीक्षण काटने का संचालन करें
स्क्रैप पर छोटे परीक्षण काटने का संचालन करें ताकि टूटने के लक्षणों को देखा जा सके, फिर देखे गए परिणामों के आधार पर सेटिंग्स में क्रमिक समायोजन करें।
चरण ६: निरंतर निगरानी की व्यवस्था करें
जब सेंसर या दृष्टि प्रणालियाँ उपलब्ध हों, तो वास्तविक समय में अनियमितताओं का पता लगाने के लिए उनका उपयोग करें। किसी दोष को शुरुआत में पकड़ने से पूर्ण-भाग विफलताओं और बर्बाद होने वाली सामग्री को रोका जा सकता है।
ब्रेकपॉइंट्स को दूर रखने के लिए सर्वोत्तम प्रथाएँ
नियमित रूप से बनाए रखने
ऑप्टिक्स, नॉज़ल और गति प्रणाली की नियमित जाँच और सफाई की व्यवस्था करें, और सुनिश्चित करें कि मशीन को सही ढंग से स्नेहित किया गया हो तथा सही ढंग से संरेखित किया गया हो।
सामग्री गुणवत्ता नियंत्रण
सुसंगत, उच्च-गुणवत्ता वाली शीट्स खरीदें और उनके भंडारण की निगरानी करें ताकि सतह पर ऑक्सीकरण या मोड़ना न हो सके।
オपरेटर प्रशिक्षण
सुनिश्चित करें कि ऑपरेटरों को पैरामीटर और सामग्री की स्थिति के परिणाम पर प्रभाव के बारे में ज्ञान हो, और उन्हें सेटिंग्स को समायोजित करने तथा ब्रेकपॉइंट के प्रारंभिक लक्छनों को पहचानने के लिए प्रशिक्षित करें।
सेटिंग्स और समायोजनों का दस्तावेज़ीकरण
प्रत्येक सामग्री प्रकार के लिए सफल पैरामीटर सेट के रिकॉर्ड रखें। इससे एक ही कार्यों को फिर से ट्यून करने में लगने वाले समय में कमी आती है।
अक्सर पूछे जाने वाले प्रश्न
लेज़र कटिंग ब्रेकपॉइंट्स के आम कारण क्या हैं?
ये आमतौर पर असमान सामग्री, गलत मशीन सेटिंग्स, पहनी हुई ऑप्टिक्स या मशीन के भागों के संरेखण से बाहर होने के कारण होते हैं।
एक ब्रेकपॉइंट के कारण को त्वरित रूप से कैसे पहचाना जा सकता है?
सबसे पहले सामग्री की जाँच करें, फिर मशीन की सेटिंग्स और ऑप्टिक्स की ओर बढ़ें, और अंत में मोशन सिस्टम की संरेखण की जाँच करें। इन्हें एक-एक करके जाँचने से स्रोत स्पष्ट रूप से पहचाना जा सकता है।
क्या निवारक रखरखाव ब्रेकपॉइंट्स की संख्या को कम कर सकता है?
हाँ। ऑप्टिक्स और यांत्रिक भागों की नियमित सफाई, स्नेहन और निरीक्षण से ब्रेकपॉइंट्स की संख्या में काफी कमी आती है।
निष्कर्ष
लेज़र कटिंग ब्रेकपॉइंट्स के प्रभावी प्रबंधन के लिए एक व्यवस्थित दृष्टिकोण आवश्यक है: सामग्री की जाँच करें, सेटिंग्स की पुष्टि करें, ऑप्टिक्स की जाँच करें, और सुनिश्चित करें कि यांत्रिक भाग अच्छी स्थिति में हों। जब आप सक्रिय रखरखाव, उचित सामग्री चयन और सही ऑपरेटर प्रशिक्षण को एक साथ लागू करते हैं, तो ब्रेकपॉइंट्स कम हो जाते हैं, सटीकता में सुधार होता है और अपव्ययित सामग्री कम हो जाती है। अधिक सहायता या तकनीकी सलाह के लिए, हमारी JUGAO टीम आपकी लेज़र कटिंग ऑपरेशन्स को अनुकूलित करने में सहायता के लिए तैयार है।

