





लेज़र कटिंग मशीन में धूल के जमाव को कैसे नियंत्रित करें
लेज़र कटिंग के दौरान उत्पन्न होने वाली धूल को आमतौर पर तब तक नज़रअंदाज़ किया जाता है जब तक कि यह मशीन के प्रदर्शन को प्रभावित नहीं करने लगती। सूक्ष्म कण, गलित धातु के अवशेष और प्रक्रिया से उत्पन्न अन्य अवशेष धीरे-धीरे कटिंग टेबल, निकास चैनलों, प्रकाशिक भागों और आंतरिक घटकों के चारों ओर जमा होने लगते हैं। जब इस दूषण को नियंत्रित नहीं किया जाता, तो ऑपरेटरों को कटिंग की गुणवत्ता में कमी, अस्थिर संचालन और अधिक बार-बार रखरखाव के अवरोध दिखाई दे सकते हैं।
अच्छी खबर यह है कि धूल के जमाव को एक अनुशासित सफाई और रखरखाव दिशानिर्देश के माध्यम से प्रबंधित किया जा सकता है। निम्नलिखित मार्गदर्शिका स्पष्ट करती है कि धूल नियंत्रण क्यों महत्वपूर्ण है और फाइबर लेज़र कटिंग मशीन या उत्पादन लाइन को साफ़, सुरक्षित और अधिक विश्वसनीय बनाए रखने के लिए एक व्यावहारिक क्रम में कदमों को प्रस्तुत करती है।
विषय-सूची
· लेज़र कटिंग में धूल के जमा होने की समस्या क्यों गंभीर है
· कटिंग की गुणवत्ता पर प्रभाव
· ऑप्टिकल घटकों के लिए जोखिम
· मशीन के डाउनटाइम में वृद्धि
· धूल के जमा होने को रोकने के लिए चरण-दर-चरण मार्गदर्शिका
· चरण १: कार्य क्षेत्र को साफ़ रखें
· चरण २: धूल निकास प्रदर्शन में सुधार करें
· चरण ३: कटिंग बेड और स्लैट्स की सफाई करें
· चरण ४: ऑप्टिकल घटकों की जाँच और सफाई करें
· चरण ५: सहायक गैस और वायु प्रवाह का प्रबंधन करें
चरण 6: रोकथामात्मक रखरखाव के अनुसूची का पालन करें
दीर्घकालिक धूल नियंत्रण के लिए सर्वोत्तम प्रथाएँ
उच्च-गुणवत्ता वाली सामग्री का उपयोग करें
ऑपरेटरों को सही ढंग से प्रशिक्षित करें
मशीन के प्रदर्शन की निगरानी करें
अक्सर पूछे जाने वाले प्रश्न
· निष्कर्ष
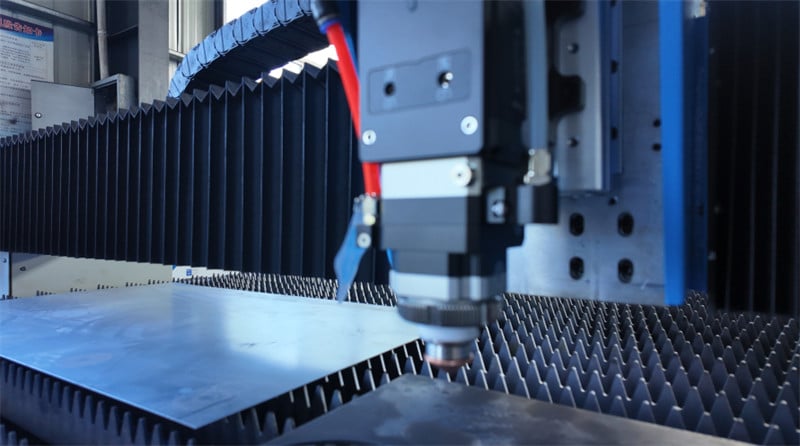
लेज़र कटिंग में धूल के जमा होने की समस्या क्यों गंभीर है
धूल, धुएँ के कण और ठोस कचरा लेज़र कटिंग के सामान्य अपशिष्ट उत्पाद हैं, विशेष रूप से जब कार्बन स्टील, स्टेनलेस स्टील, पेंट किए गए शीट या लेपित सामग्री को संसाधित किया जाता है। थोड़ी मात्रा की अपेक्षा की जाती है, लेकिन अत्यधिक जमाव उपकरण के कई महत्वपूर्ण हिस्सों को प्रभावित कर सकता है और अंततः उत्पादन में बाधा डाल सकता है।
कटिंग की गुणवत्ता पर प्रभाव
वायु में तैरने वाले कणों और जमा अवशेष कटिंग वातावरण को विचलित कर सकते हैं और प्रक्रिया की स्थिरता को कम कर सकते हैं। सामान्य लक्षणों में कटिंग के किनारों का खुरदुरापन, पूर्ण प्रवेश का अभाव, ड्रॉस में वृद्धि और आकारिक सटीकता में भिन्नता शामिल हैं। मशीन को साफ रखने से कटिंग प्रक्रिया एक कार्य से दूसरे कार्य तक स्थिर बनी रहती है।
प्रकाशिक घटकों के लिए जोखिम
सुरक्षात्मक खिड़कियाँ, लेंस और अन्य प्रकाशिक सतहें विशेष रूप से सूक्ष्म दूषण के प्रति संवेदनशील होती हैं। जब कण इन भागों पर जमा हो जाते हैं, तो लेज़र पारगमन कम हो सकता है जबकि स्थानीय ऊष्मा अवशोषण बढ़ सकता है। यदि दूषण की उपेक्षा की जाए, तो प्रकाशिक घटक अत्यधिक गर्म हो सकते हैं, दक्षता खो सकते हैं, या जल्दी बदले जाने की आवश्यकता हो सकती है।
मशीन के अवरोधित समय में वृद्धि
धूल केवल काटने के क्षेत्र को ही प्रभावित नहीं करती है। यह फ़िल्टर, निकास नलिकाओं, वेंटिलेशन मार्गों और अन्य मशीन घटकों को भी अवरुद्ध कर सकती है। जैसे-जैसे दूषण बढ़ता है, सफ़ाई और मरम्मत का कार्य अधिक बार आवश्यक होता है, जिससे उत्पादक मशीन के घंटों में कमी आती है और रखरखाव लागत में वृद्धि होती है।
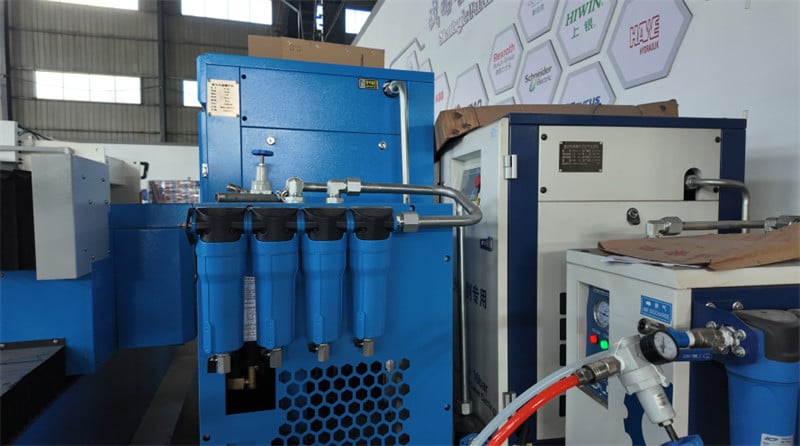
धूल के जमाव को रोकने के लिए चरणबद्ध मार्गदर्शिका
चरण १: कार्य क्षेत्र को स्वच्छ रखें
धूल नियंत्रण की शुरुआत मशीन के बाहर से करें। उत्पादन शुरू करने से पहले, काटने की मेज़ और आसपास के फर्श क्षेत्र से ढीला कचरा, चूर्ण, गलित धातु के टुकड़े और अन्य मलबे को हटा दें।
एक साफ-सुथरा कार्यस्थल वायु प्रवाह, ऑपरेटर की गतिविधि या सामग्री हैंडलिंग के माध्यम से मशीन के अंदर लौटने वाले दूषण की मात्रा को कम करता है। नियमित सफाई रखरखाव के दौरान रिसाव, असामान्य अवशेष और अन्य रखरखाव संबंधित समस्याओं को पहचानने को भी आसान बनाती है।
चरण २: धूल निकासन के प्रदर्शन में सुधार करें
हवा में तैरने वाली धूल के खिलाफ एक महत्वपूर्ण रक्षा कवच एक कुशल निकासन प्रणाली है। नियमित जाँच के दौरान यह पुष्टि करें कि:
· निकासन पंखे सामान्य रूप से काम कर रहे हैं
· डक्टवर्क खुला रहता है और अवरोध से मुक्त है
· कटिंग क्षेत्र में सक्शन समान रूप से वितरित हो रहा है
फ़िल्टरों का भी नियमित निरीक्षण किया जाना चाहिए और उचित अंतराल पर उनका प्रतिस्थापन किया जाना चाहिए। भारी रूप से लोड किया गया फ़िल्टर वायु प्रवाह को सीमित करता है, सक्शन को कमज़ोर करता है और मशीन के अंदर अधिक धूल को बने रहने देता है।
चरण ३: कटिंग बेड और स्लैट्स की सफाई करें
कटिंग बेड धातु की धूल, गलित भाग (स्लैग) और पिघले हुए अवशेषों का एक प्रमुख संग्रह स्थल है। इस क्षेत्र को नियंत्रण में रखने के लिए:
· भारी स्लैग जमाव को प्रतिदिन हटा दें
· नियमित अंतराल पर समर्थन स्लैट्स को साफ़ करें
· जो स्लैट्स गंभीर रूप से विकृत, क्षतिग्रस्त या भारी मात्रा में दूषित हों, उन्हें बदल दें
बिस्तर और स्लैट्स को साफ़ रखने से कटिंग क्षेत्र के माध्यम से वायु प्रवाह में सुधार होता है और इकट्ठा हुए कचरे के कारण भागों की स्थिति या कटिंग की सटीकता में बाधा डालने की संभावना कम हो जाती है।
चरण 4: ऑप्टिकल घटकों की जाँच और सफ़ाई करें
ऑप्टिकल घटकों को सावधानी से संभालने की आवश्यकता होती है, क्योंकि यहाँ तक कि थोड़ी सी भी दूषण मात्रा लेज़र प्रदर्शन को प्रभावित कर सकती है। मशीन रखरखाव कार्यक्रम के अनुसार सुरक्षा खिड़कियों और लेंस की जाँच करें।
जब सफ़ाई की आवश्यकता हो, तो केवल अनुमोदित उपकरण, पोंछे और सफ़ाई विधियों का उपयोग करें। ऑप्टिकल सतहों को सीधे छूने से बचें, और जब दूषण या क्षति को सुरक्षित रूप से हटाया नहीं जा सकता हो, तो घटकों को बदल दें।
चरण 5: सहायक गैस और वायु प्रवाह का प्रबंधन करें
सही सहायक-गैस प्रवाह कटिंग के दौरान कर्फ़ से मोल्टेन धातु, धुआँ और कणों को बाहर निकालने में सहायता करता है। सामान्य संचालन के हिस्से के रूप में निम्नलिखित वस्तुओं की जाँच करें:
· प्रक्रिया के लिए सहायक-गैस दबाव सही ढंग से सेट किया गया है
· नॉज़ल साफ़ है और सही ढंग से संरेखित है
· कटिंग के दौरान गैस और वायु प्रवाह स्थिर बना रहता है
स्थिर गैस आपूर्ति कार्य-टुकड़े पर शेष अवशेष की मात्रा को सीमित करती है और कटिंग हेड तथा आंतरिक कटिंग क्षेत्र के आसपास दूषण को कम करती है।
चरण ६: एक निवारक रखरखाव कार्यक्रम का पालन करें
धूल रोकथाम सबसे प्रभावी होती है जब सफाई की योजना पहले से बनाई जाती है, न कि केवल कोई समस्या आने के बाद ही की जाती हो। एक मूलभूत रखरखाव कार्यक्रम में शामिल हो सकते हैं:
· सप्ताहिक रूप से पहुँच योग्य आंतरिक क्षेत्रों की सफाई
· मासिक रूप से निष्कर्षण और वेंटिलेशन प्रणाली का निरीक्षण
· फ़िल्टर, सील्स और अन्य धूल नियंत्रण उपभोग्य वस्तुओं का आवधिक प्रतिस्थापन
सटीक अंतराल मशीन के उपयोग और सामग्री के प्रकार के अनुसार निर्धारित किया जाना चाहिए, लेकिन लगातार निवारक रखरखाव धीरे-धीरे होने वाले दूषण को दीर्घकालिक विश्वसनीयता समस्या में बदलने से रोकने की कुंजी है।
दीर्घकालिक धूल नियंत्रण के लिए सर्वोत्तम प्रथाएँ
उच्च-गुणवत्ता वाली सामग्री का उपयोग करें
सामग्री की गुणवत्ता प्रसंस्करण के दौरान धुएँ, अवशेष और दूषण की मात्रा को प्रभावित कर सकती है। जहाँ तक संभव हो, स्थिर, साफ़ सामग्री का उपयोग करें जिसकी सतह की स्थिति सुसंगत हो। स्रोत पर दूषण को कम करने से मशीन और निष्कर्षण प्रणाली पर बोझ कम होता है।
ऑपरेटरों को सही ढंग से प्रशिक्षित करें
ऑपरेटरों को धूल नियंत्रण और मशीन प्रदर्शन के बीच संबंध को समझना चाहिए। अच्छी आदतों में कटिंग क्षेत्र को साफ़ रखना, सही प्रक्रिया पैरामीटर का उपयोग करना, असामान्य अवशेष को पहचानना और निष्कर्षण या वायु प्रवाह संबंधी समस्याओं की जल्दी रिपोर्ट करना शामिल है। ऑपरेटर की जागरूकता दैनिक निवारक रखरखाव का एक महत्वपूर्ण हिस्सा है।
मशीन के प्रदर्शन की निगरानी करें
कटिंग की गुणवत्ता, निष्कर्षण की ताकत, वायु प्रवाह, फ़िल्टर लोडिंग और मशीन के अंदर अवशेष की मात्रा में परिवर्तन पर ध्यान दें। छोटे परिवर्तन धूल नियंत्रण संबंधी समस्या के विकास के प्रारंभिक संकेत हो सकते हैं। इन्हें तुरंत संबोधित करने से गंभीर विफलताओं और अनियोजित डाउनटाइम को रोका जा सकता है।
पूछे जाने वाले प्रश्न
धूल नियंत्रण के लिए लेज़र कटिंग मशीन की सफ़ाई कितनी बार करनी चाहिए?
सतह की धूल, ढीला मलबा और दिखाई देने वाला गलन रोज़ाना हटा देना चाहिए। एक अधिक व्यापक सफाई आमतौर पर साप्ताहिक रूप से की जा सकती है, जिसका अंतराल उत्पादन की तीव्रता, सामग्री के प्रकार और उत्पन्न होने वाले दूषण की मात्रा के अनुसार समायोजित किया जा सकता है।
क्या जमा हुई धूल मशीन को स्थायी क्षति पहुँचा सकती है?
हाँ। यदि अत्यधिक धूल को लंबे समय तक बने रहने दिया जाए, तो यह प्रकाशिक घटकों को दूषित कर सकती है, निकास और वेंटिलेशन प्रणालियों को सीमित कर सकती है, ऊष्मा से संबंधित समस्याओं में वृद्धि कर सकती है और मशीन के भागों के सेवा जीवन को कम कर सकती है। प्रारंभिक सफाई और नियमित रखरखाव इस जोखिम को काफी कम कर देते हैं।
धूल निकास को बेहतर बनाने का सबसे प्रभावी तरीका क्या है?
सबसे पहले यह पुष्टि करें कि निकास प्रणाली में कटिंग क्षेत्र के लिए पर्याप्त वायु प्रवाह है। डक्ट्स को साफ रखें, पंखों का निरीक्षण करें और सक्शन प्रदर्शन में काफी कमी आने से पहले भारित फ़िल्टर को बदल दें। दक्ष निकास के लिए अच्छी वायु प्रवाह डिज़ाइन और निरंतर रखरखाव दोनों आवश्यक हैं।
निष्कर्ष
काटने की स्थिरता, मशीन की विश्वसनीयता और एक सुरक्षित उत्पादन वातावरण बनाए रखने के लिए धूल के जमाव को नियंत्रित करना आवश्यक है। स्वच्छ कार्य परिस्थितियाँ, प्रभावी निष्कर्षण, नियमित बिस्तर और ऑप्टिकल रखरखाव, सही सहायक-गैस सेटिंग्स और एक संरचित निवारक रखरखाव कार्यक्रम — ये सभी मिलकर दूषण को कम करते हैं।
जुगाओ लेज़र कटिंग मशीन के उपयोगकर्ताओं के लिए, धूल प्रबंधन को एक अवसरवादी सफाई कार्य के बजाय सामान्य उत्पादन अनुशासन का हिस्सा माना जाना चाहिए। एक स्वच्छ मशीन आमतौर पर अधिक स्थिर प्रदर्शन, कम रखरखाव अंतराय और बेहतर दीर्घकालिक उत्पादकता का संकेत देती है।
यदि आपको लेज़र कटिंग मशीन के रखरखाव, प्रक्रिया अनुकूलन या उपकरण चयन में सहायता की आवश्यकता है, तो जुगाओ टीम आपकी उत्पादन आवश्यकताओं के आधार पर तकनीकी मार्गदर्शन प्रदान कर सकती है।

