





Por que é crucial a proba de funcionamento dunha máquina de dobrado de tubos despois da súa instalación?
A máquina está instalada, a cableaxe está rematada e o nivelado está feito. Todo parece listo para comezar, pero a verdadeira proba da calidade da instalación non é o momento no que se conecta á corrente—é cando a máquina dobra o seu primeiro tubo.
Muitos erros de instalación son invisibles cando a máquina funciona sen carga; os problemas só aparecen cando a máquina está sometida a carga e dobra tubos activamente. Esa é precisamente a finalidade da proba: serve como última oportunidade para a verificación completa antes de comezar a produción en grande escala. Detectar e resolver problemas nesta fase minimiza os custos e fai os axustes moito máis sinxelos.
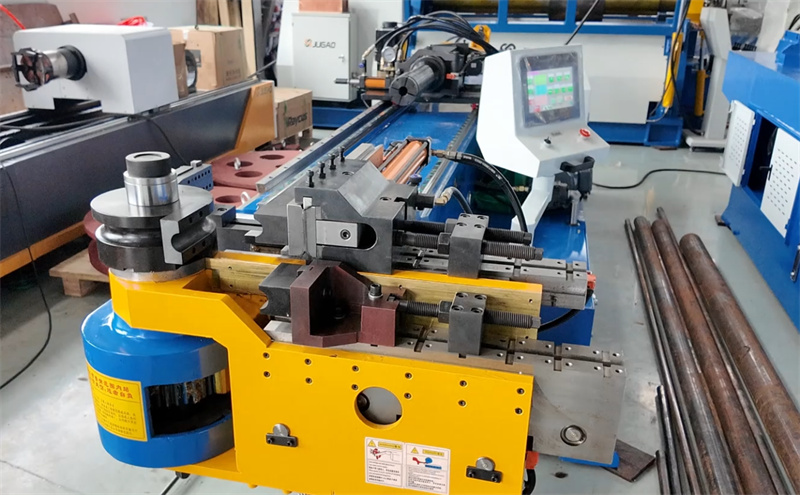
Que verifica a proba?
En termos sinxelos, abarca catro áreas clave: a estabilidade xeral da máquina, se a precisión e repetibilidade na dobra cumpren os estándares, o alineamento entre as ferramentas e o tubo, e a integridade dos sistemas mecánicos e eléctricos relacionados coa instalación.
Aínda que estes obxectivos poden soar sinxelos, cada un deles afecta directamente a eficiencia futura da produción e á calidade do produto. A repetibilidade é especialmente crítica: non é difícil producir un único tubo conforme; o verdadeiro reto consiste en garantir que *cada* tubo cumpra o estándar.
Verifique dúas cousas antes de comezar
En primeiro lugar, comprobe o estado de nivelación e ancraxe da máquina. Reexamine a cama da máquina e o bastidor principal usando un nivel de precisión para asegurar que o nivel está dentro do intervalo permitido. Os parafusos de ancraxe deben apretarse uniformemente segundo as especificacións; evite a tensión desigual. Un ancraxe desigual pode provocar facilmente vibracións e desprazamentos durante a proba de funcionamento.
En segundo lugar, comprobe as conexións eléctricas e hidráulicas. Verifique a tensión e o equilibrio de fases da fonte de alimentación, asegure unha posta a terra fiable e inspeccione o trazado das mangueras hidráulicas e as súas conexions en busca de fugas. Unha alimentación inestable ou pequenas fugas hidráulicas poden afectar o control servo e a consistencia na dobradura durante o proceso de proba de produción.
A proba de produción realízase en varios pasos
Paso un: Funcionamento sen carga. Realice ciclos por todos os eixos, dispositivos de suxeición, mandrís e movementos rotatorios sen ter un tubo cargado. Escoite con atención calquera ruído anormal, vibración ou movemento irregular. Estes síntomas adoitan indicar problemas de alineación ou suxeición inadecuada—problemas que se poden resolver facilmente nesta fase.
Paso dous: Proba de curvatura sinxela. Comece cunha única curvatura empregando un radio estándar e unha lonxitude curta de tubo. Se hai problemas de instalación, incluso unha curvatura tan sinxela revelará eses problemas mediante desviacións angulares, raios na superficie ou recuperación elástica inesperada.
Paso tres: Verifique a precisión e a repetibilidade. Curve a mesma peza repetidamente e compare os resultados. Se os ángulos varían de peza a peza, as causas posibles inclúen un nivelado incompleto da máquina, ferramentas mal aliñadas ou tensión residual no bastidor da máquina derivada do proceso de instalación. É moito máis doado resolver estes problemas agora ca despois de comezar a produción en grande escala.
Problemas comúns de instalación durante a produción de proba
Desalineación entre a ferramenta e o eixe central da máquina. Este é un dos problemas máis comúns durante a produción de proba, causado con frecuencia por unha instalación incorrecta da cabezal de dobrado ou un axuste incorrecto da ferramenta. Os síntomas inclúen ovalidade do tubo, adelgazamento non uniforme das paredes e marcas superficiais deixadas pola ferramenta.
Forza de suxeición insuficiente ou posición incorrecta do mandril. O deslizamento ou arrugas no tubo durante as probas de dobrado poden parecer problemas relacionados co proceso, pero con frecuencia están ligados á instalación e á alineación. Nunha máquina instalada correctamente, a resposta ao axuste fino dos parámetros é previsible.
Vibración ou ruído baixo carga. A vibración durante o dobrado é un sinal de alerta claro, que normalmente indica problemas de ancraxe, contacto non uniforme co chan ou conexións mecánicas soltas deixadas tras a instalación. Realizar a produción de proba baixo carga é o xeito máis rápido de identificar estes problemas.
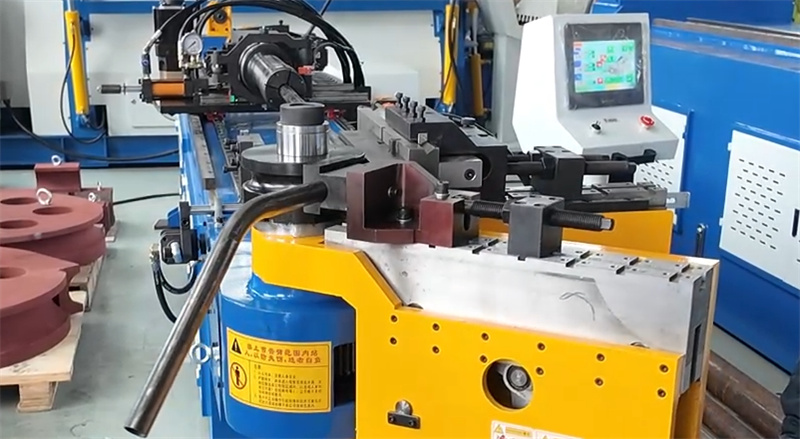
Principios para o axuste fino dos parámetros
Evite usar a velocidade máxima durante a produción de proba. Un movemento lento e controlado permite observar mellor o estado de funcionamento da máquina e axuda a distinguir entre problemas de instalación e problemas de configuración do proceso. Aumente gradualmente a presión e a velocidade só despois de confirmar que todo funciona correctamente.
A precisión de rotación e avance son indicadores clave dunha instalación correcta. As desviacións observadas durante a produción de proba adoitan indicar a necesidade de axustar o alinhamento do codificador ou a instalación mecánica.
Algúns preguntas frecuentes
Canto tempo dura unha proba?
Continúa ata que a precisión e repetibilidade na dobraxe se manteñan estables ao longo de varios ciclos. Dependendo da complexidade da peza, isto pode levar desde unhas poucas horas ata varios días.
Unha proba pode detectar todos os erros de instalación? Non todos os problemas aparecen de inmediato, pero é o método máis eficaz para identificar os principais problemas mecánicos, eléctricos e de alinhamento antes de comezar a produción en grande escala.
Que materiais se empregan na proba inicial?
Debe empregar a mesma partida de material destinada á produción real. Os distintos materiais teñen diferentes características de dobrado; empregar materiais distintos faría que os resultados da proba fosen sen significado.
A proba inicial non é só unha formalidade. É a súa mellor oportunidade para detectar cedo erros de instalación e garantir a precisión a longo prazo no dobrado. Detectar os problemas e resolvelos con anterioridade garante un proceso de produción sen contratempos.

