





Cando debe realizarse unha inspección de emerxencia dunha máquina de dobar tubos despois da súa instalación?
Unha inspección de emerxencia despois da instalación dunha máquina de dobrado de tubos non é unha tarefa única, nin debe considerarse só despois dun fallo. O proceso de instalación introduce diversos cambios—como o cableado eléctrico, os axustes de presión hidráulica e a inicialización do software—calquera dos cales podería albergar riscos potenciais. Ao realizar inspeccións de emerxencia nos hitos clave indicados máis abaixo, pódese identificar e resolver fallos nas fases iniciais, perigos para a seguridade e problemas de precisión antes de que a máquina entre en produción.
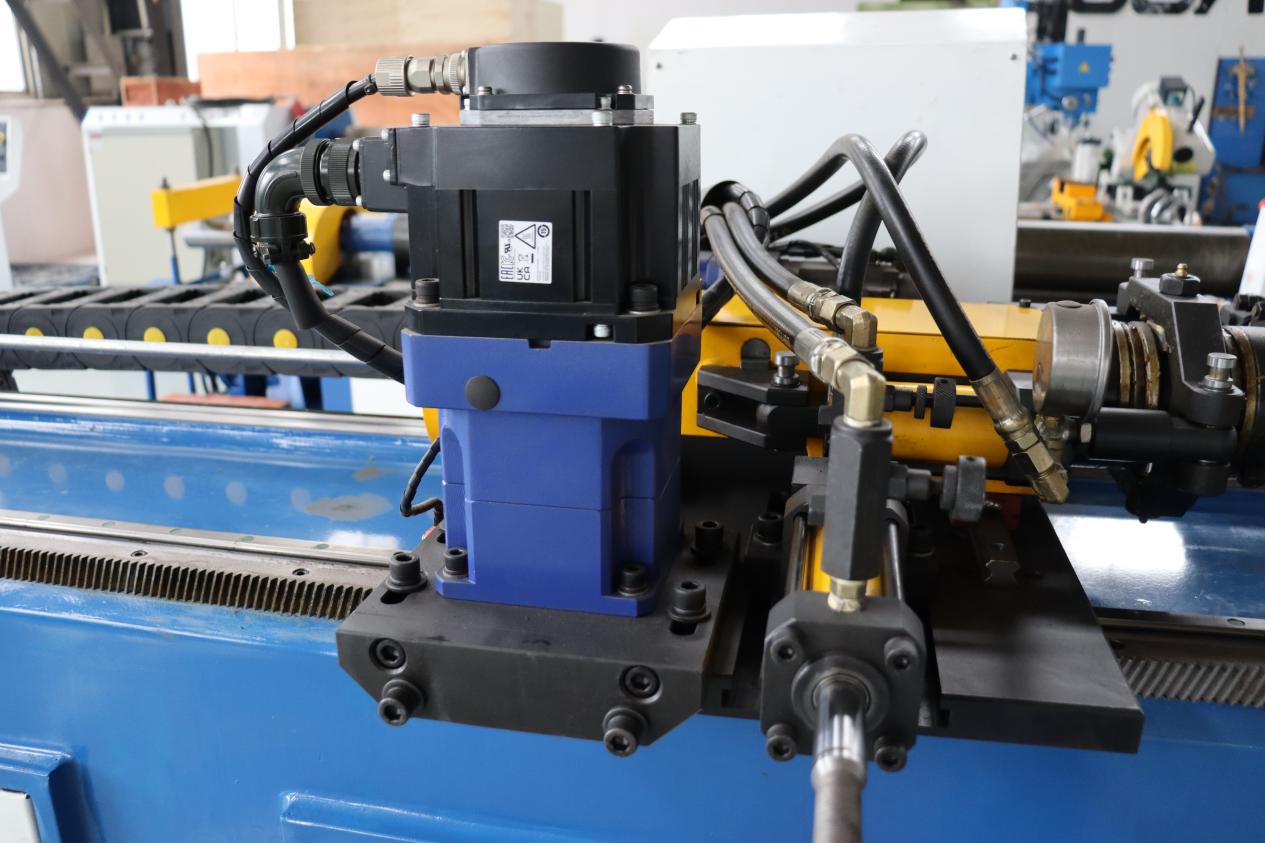
I. Despois da instalación mecánica e antes de conectar á corrente
Este é o primeiro punto de comprobación crítico. Verifique que todos os botóns de parada de emerxencia (E-stop) están conectados correctamente e funcionan de maneira fiable. Ao premer calquera botón E-stop, debe cortarse inmediatamente a alimentación da máquina, detendo ao instante todos os movementos hidráulicos ou accionados por servomotores. Os sistemas E-stop poden parecer correctos durante a operación rutineira, pero un fallo cando se necesitan realmente pode ter consecuencias graves.
Ao mesmo tempo, inspeccione as portas de seguridade, as cortinas de luz e os interruptores de interbloqueo. Abrir unha porta de seguridade debe desactivar completamente todos os movementos da máquina. Se a máquina continúa movéndose mentres unha protección está aberta, hai un fallo no circuíto de seguridade que debe corrixirse antes de continuar.
II. Durante a activación inicial da alimentación
Unha vez conectada á alimentación, acceda ao sistema de control e verifique se hai algún aviso relacionado con circuítos de seguridade, accionamentos servo ou sistemas hidráulicos. Incluso advertencias menores durante a fase de arranque poden indicar erros de conexión ou configuración incorrecta de parámetros.
Probar de novo os botóns de parada de emerxencia mentres a máquina está alimentada. A resposta debe ser instantánea, e o controlador debe indicar claramente que se activou unha parada de emerxencia. Calquera atraso ou sinalización inconsistente suxire que o circuíto de seguridade require axuste ou reparación.
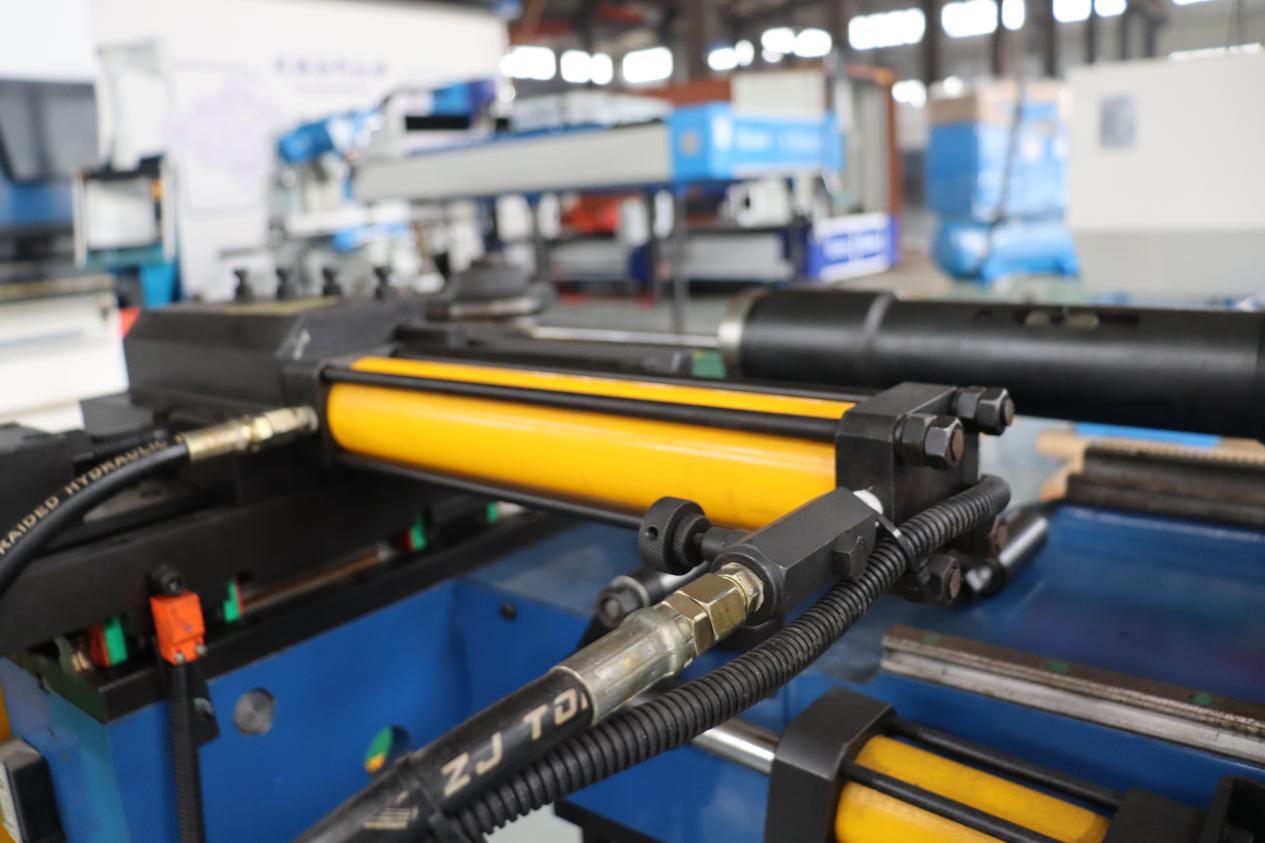
III. Antes da primeira dobra de proba
Antes de executar calquera programa de dobrado de tubos, verifique os límites de movemento para cada eixe. Desplace manualmente cada eixe e active unha parada de emerxencia para asegurarse de que a máquina se detén correctamente. Este paso axuda a evitar colisións entre o brazo de dobrado, as matrices de suxeición e as matrices de presión durante a produción real.
Ademais, confirme que a presión hidráulica e o par do servo permanecen dentro dos límites de seguridade cando se activa unha parada de emerxencia. A presión debe liberarse suavemente, sen rebote repentino nin movemento atrasado despois de que a máquina se deteña —unha medida que protexe tanto o equipo como os operarios.
IV. Despois da primeira proba
Realice outra comprobación do paro de emerxencia despois da primeira proba de curvatura baixo carga. Esta comprobación verifica o funcionamento do paro de emerxencia mentres a máquina está sometida ás forzas reais de curvatura. A máquina para tubos debe deterse de forma segura sen deformar o tubo, sobrecargar o mandril nin danar as ferramentas. O rendemento do paro de emerxencia baixo carga adoita revelar problemas que poderían pasar desapercibidos durante as probas sen carga.
Finalmente, verifique os procedementos de reinicio e restablecemento tras un paro de emerxencia. A máquina non debe reiniciarse automaticamente; require un restablecemento manual e unha confirmación. Durante a fase inicial de instalación, os procedementos incorrectos de reinicio son unha fonte común de risco.
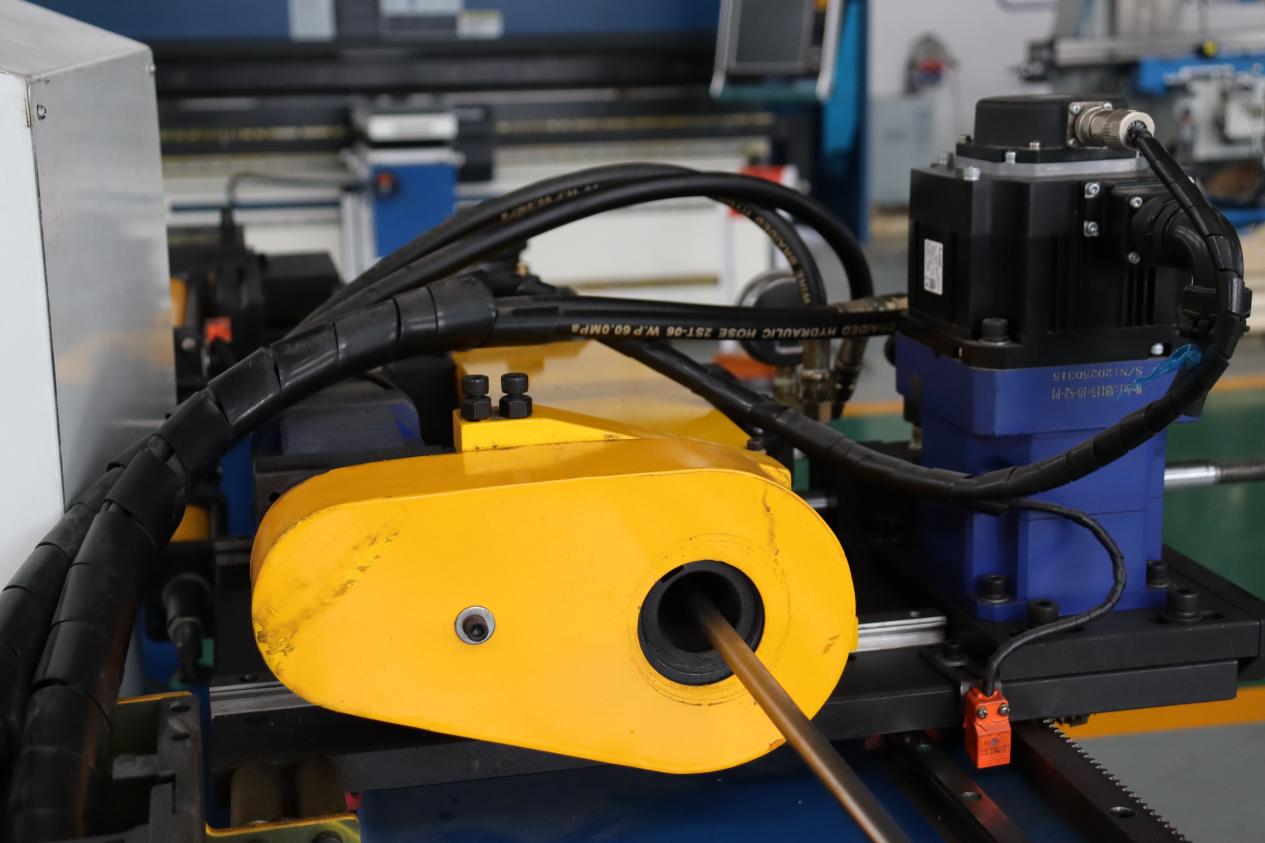
V. Durante a primeira semana de operación
Debe programarse unha inspección de seguimento despois de que os operarios rematen a súa formación. No transcurso da operación real, os novos operarios poden identificar problemas —como a colocación incómoda dun botón de paro de emerxencia ou un tempo de resposta inadecuado— e os seus comentarios poden axudar a mellorar os protocolos de seguridade.
As vibracións e os movementos repetitivos durante a fase inicial de produción poden provocar que se afrouxen os terminais eléctricos ou os interruptores mecánicos. Unha nova inspección na primeira semana permite detectar cedo eses problemas, incluídos o desgaste, o desalinhamento ou a inestabilidade do sinal, antes de que poidan comprometer o rendemento en materia de seguridade.
Ademais, deben realizarse comprobacións despois de calquera cambio de software ou de parámetros.
Despois de calquera actualización de software, modificación de parámetros ou optimización de programa, é esencial verificar que a lóxica de seguridade non se vira afectada involuntariamente. En particular, debe probarse por separado a función de parada de emerxencia no modo automático, xa que a resposta da parada de emerxencia no modo manual non reflicte necesariamente o seu rendemento durante un ciclo de produción automatizado.
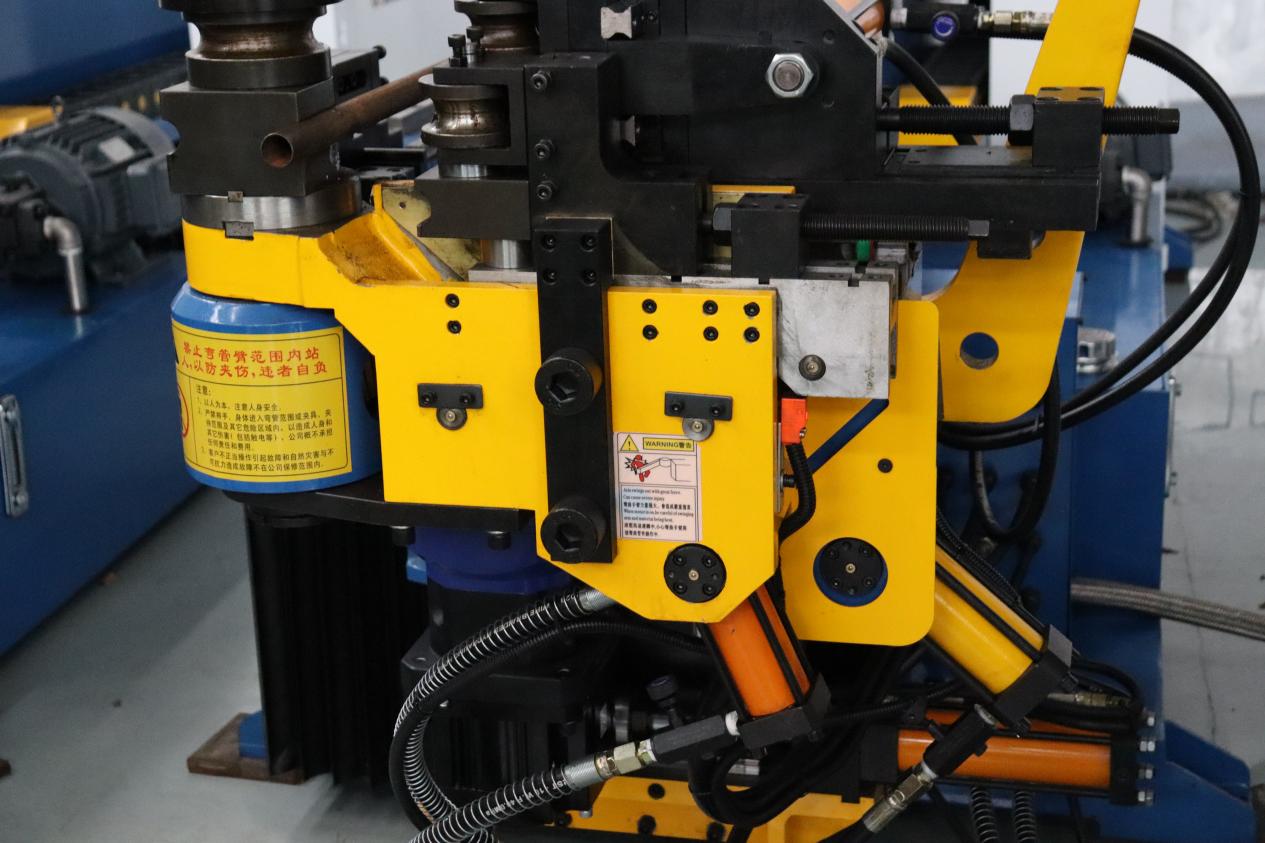
A tempada e o contido das inspeccións de emerxencia despois da instalación son igualmente importantes. Ao comprobar cada etapa crítica, desde a instalación ata a produción inicial, os riscos para a seguridade reduciranse considerablemente, poden detectarse con antelación as avarías iniciais e garantirase máis a precisión a longo prazo na dobra de tubos.

