





Miksi putken taivutuskoneen kokeilukäyttö on ratkaisevan tärkeää asennuksen jälkeen?
Kone on asennettu, kaapelointi on valmis ja tasaus on tehty. Kaikki näyttää valmiilta käynnistettäväksi, mutta asennuksen laadun todellinen koe ei ole hetki, jolloin virta kytketään päälle – vaan kun kone taivuttaa ensimmäisen putkensa.
Monet asennusvirheet ovat näkymättömiä, kun kone toimii ilman kuormaa; ongelmat tulevat esiin vasta silloin, kun kone on kuormitettuna ja taivuttaa putkea aktiivisesti. Täsmälleen tätä varten tehdään kokeilukäyttö: se on viimeinen mahdollisuus suorittaa kattava tarkistus ennen täysmittaista tuotantoa. Ongelmien havaitseminen ja korjaaminen tässä vaiheessa vähentää kustannuksia ja tekee säädöistä huomattavasti helpompia.
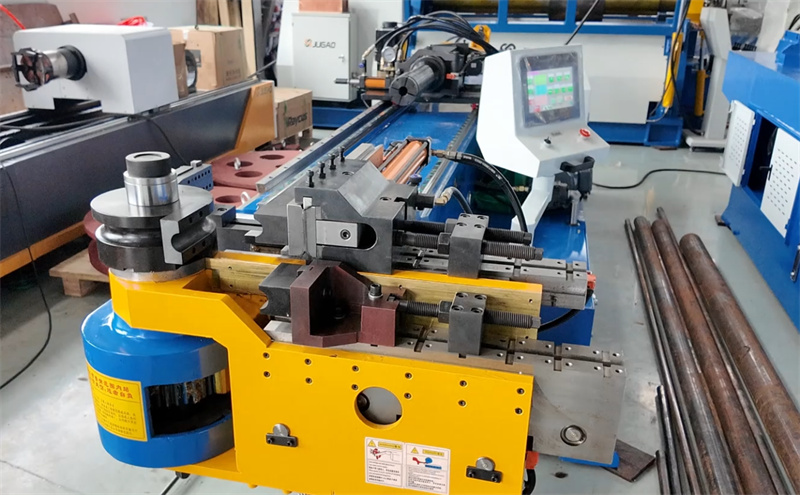
Mitä kokeilukäyttö varmistaa?
Yksinkertaisesti sanottuna se kattaa neljä keskeistä aluetta: koneen yleisen vakauden, taivutustarkkuuden ja toistettavuuden noudattamisen vaatimuksia, työkalujen ja putken välisen sijoittelun sekä asennukseen liittyvän mekaanisen ja sähköisen järjestelmän ehjyyden.
Vaikka nämä tavoitteet saattavat kuulostaa suoraviivaisilta, jokainen niistä vaikuttaa suoraan tulevaan tuotantotehokkuuteen ja tuotteiden laatuun. Toistettavuus on erityisen tärkeä – yhden vaatimukset täyttävän putken valmistaminen ei ole vaikeaa; todellinen haaste on varmistaa, että *jokainen* putki täyttää vaatimukset.
Tarkista kaksi asiaa ennen aloittamista
Ensinnäkin tarkista koneen tasaus ja ankkurointi. Tarkista uudelleen konepöytä ja pääkehyksen vaakataso tarkkuusvaakaa käyttäen varmistaaksesi, että tasaus on sallitulla alueella. Ankkuripultit on kiristettävä yhtäläisesti määräysten mukaisesti; vältä epätasaisia jännityksiä. Epätasainen kiinnitys voi helposti aiheuttaa värinää ja siirtymää kokeiluajon aikana.
Toiseksi tarkista sähkö- ja hydrauliliitokset. Tarkista verkkojännite ja vaiheiden tasapaino, varmista luotettava maadoitus ja tarkista hydraulihyppyykset sekä liitokset vuodoksien varalta. Epävakaa virtalähde tai pienet hydraulivuodot voivat vaikuttaa servosäädön ja taivutustulosten yhdenmukaisuuteen kokeilutuotannossa.
Kokeilutuotanto etenee useassa vaiheessa
Vaihe yksi: Tyhjäkäynti. Käytä kaikkia akseleita, kiinnityslaitteita, kärkiosia ja pyörivää liikettä ilman putkea. Kuuntele tarkasti epänormaalia melua, värinää tai epätasaisia liikkeitä. Tällaiset merkit viittaavat yleensä asennusvirheisiin tai riittämättömään kiinnitykseen – ongelmat, jotka voidaan korjata helposti tässä vaiheessa.
Vaihe kaksi: Yksinkertainen taivutustesti. Aloita yhdellä taivutuksella käyttäen standardisädettä ja lyhyttä putken pituutta. Jos asennuksessa on ongelmia, jopa yksinkertainen taivutus paljastaa ne kulmapoikkeamina, pinnan naarmuina tai odottamattomana takaisinpyrkimisenä.
Vaihe kolme: Tarkkuuden ja toistettavuuden tarkistus. Taivuta sama osa useita kertoja ja vertaa tuloksia keskenään. Jos kulmat vaihtelevat osasta toiseen, mahdollisia syitä ovat esimerkiksi epätäydellinen koneen tasaus, väärin asennetut työkalut tai asennusprosessin aiheuttama jäännösjännitys koneen rungossa. Nämä ongelmakohdat on paljon helpompi korjata nyt kuin tuotannon aloittamisen jälkeen.
Yleisimmät asennusongelmat kokeilutuotannossa
Työkalujen ja koneen keskiviivan välinen epäkohtasuus. Tämä on yksi yleisimmistä ongelmista kokeilutuotannossa, ja sitä aiheuttavat usein taivutuspään väärä asennus tai virheellinen työkaluasettelu. Oireita ovat putken soikeus, epätasainen seinämän ohentuminen ja pinnalle jäävät työkalujen jäljet.
Riittämätön kiinnitysvoima tai virheellinen sisätyökalun sijoittelu. Putken liukuminen tai ryppyminen kokeilutaivutuksissa saattaa vaikuttaa prosessiin liittyviltä ongelmilta, mutta ne liittyvät usein asennukseen ja tasaukseen. Oikein asennetulla koneella parametrien tarkka säätö tuottaa ennustettavan reaktion.
Värinä tai melu kuormitettaessa. Värinä taivutuksen aikana on selvä varoitusmerkki, joka yleensä viittaa ankkurointiongelmiin, epätasaiseen lattiaan kosketukseen tai asennuksen aikana jääneisiin löysiin mekaanisiin yhteyksiin. Kuormitettu kokeilutuotanto on nopein tapa tunnistaa nämä ongelmat.
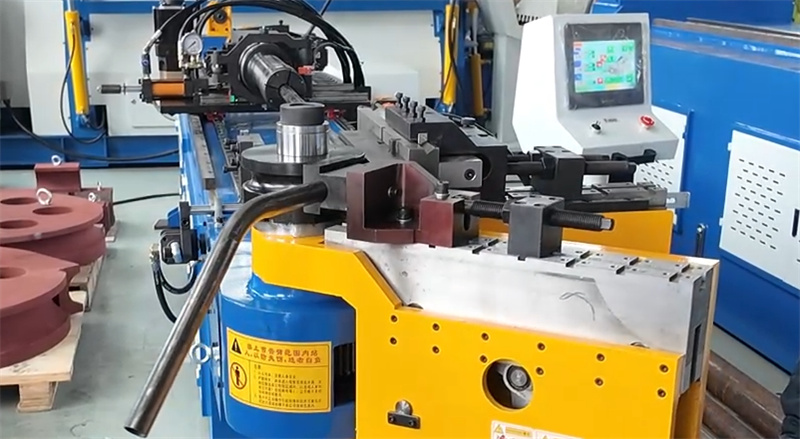
Parametrien tarkan säädön periaatteet
Vältä suurinta nopeutta kokeilutuotannossa. Hidas ja hallittu liike mahdollistaa koneen toimintatilan paremman tarkkailun ja auttaa erottamaan asennusongelmat prosessin säätöongelmista. Kasvata painetta ja nopeutta asteikollisesti vasta kun olet varmistanut, että kaikki toimii oikein.
Pyörähtäminen ja syöttötarkkuus ovat keskeisiä indikaattoreita oikeasta asennuksesta. Kokeilutuotannon aikana havaitut poikkeamat viittaavat yleensä siihen, että enkooderin asentoa tai mekaanista asennusta on säädettävä.
Muutamia usein kysyttyjä kysymyksiä
Kuinka kauan kokeilukäyttö kestää?
Se jatkuu, kun taivutustarkkuus ja toistettavuus pysyvät vakaina useiden kierrosten ajan. Osan monimutkaisuudesta riippuen tämä voi kestää muutamasta tunnista useisiin päiviin.
Voiko kokeilukäyttö havaita kaikki asennusvirheet? Kaikki ongelmat eivät ilmene välittömästi, mutta se on tehokkain tapa tunnistaa merkittävimmät mekaaniset, sähköiset ja asennusliitännän ongelmat ennen täysmittaista tuotantoa.
Mitä materiaaleja käytetään kokeiluajossa?
Sinun on käytettävä samaa materiaalierää, jota aiotaan käyttää varsinaisessa tuotannossa. Eri materiaalit taipuvat eri tavoin; eri materiaalien käyttö tekee kokeilutuloksesta merkityksetön.
Kokeiluajo ei ole pelkkä muodollisuus. Se on paras mahdollisuutesi havaita asennusvirheet varhaisessa vaiheessa ja varmistaa pitkäaikainen taivutustarkkuus. Ongelmien paljastaminen ja niiden ratkaiseminen etukäteen varmistavat sujuvan tuotantoprosessin.

