





Jos asennat putkenmutkistimen perustan ja ankkuroinnin väärin, sinulla on myöhempänä suuria ongelmia
Putkataivuttimen asennuksen yhteydessä ihmiset ajattelevat yleensä ensin koneen laadusta tai tarkkuudesta. Olen kuitenkin nähnyt lukemattomia tapauksia työpajoissa, joissa kone ja ohjelmointi olivat moitteettomia, mutta koneessa esiintyi liiallista värähtelyä, taivutuskulman poikkeamia ja asemamuutoksia käytön jälkeen. Vianetsinnän jälkeen syyksi osoittautui aina riittämätön perustus- tai ankkurointijärjestelmä.
Putkipaikka ei vain istu hiljaa toiminnan aikana. Taivutus, puristus ja sisäydinliikkeet kaikki tuottavat dynaamisia voimia. Jos nämä voimat siirtyvät lattiaan, kone ravistaa; pitkäaikainen ravistelu vaikuttaa kaikkiin komponentteihin – ohjausraudoihin, laakeriin ja työkaluihin. Siksi perusta ja ankkurointi eivät ole vain muodollisuuksia; ne määrittävät suoraan, pystyykö kone säilyttämään tarkkuutensa pitkällä aikavälillä.
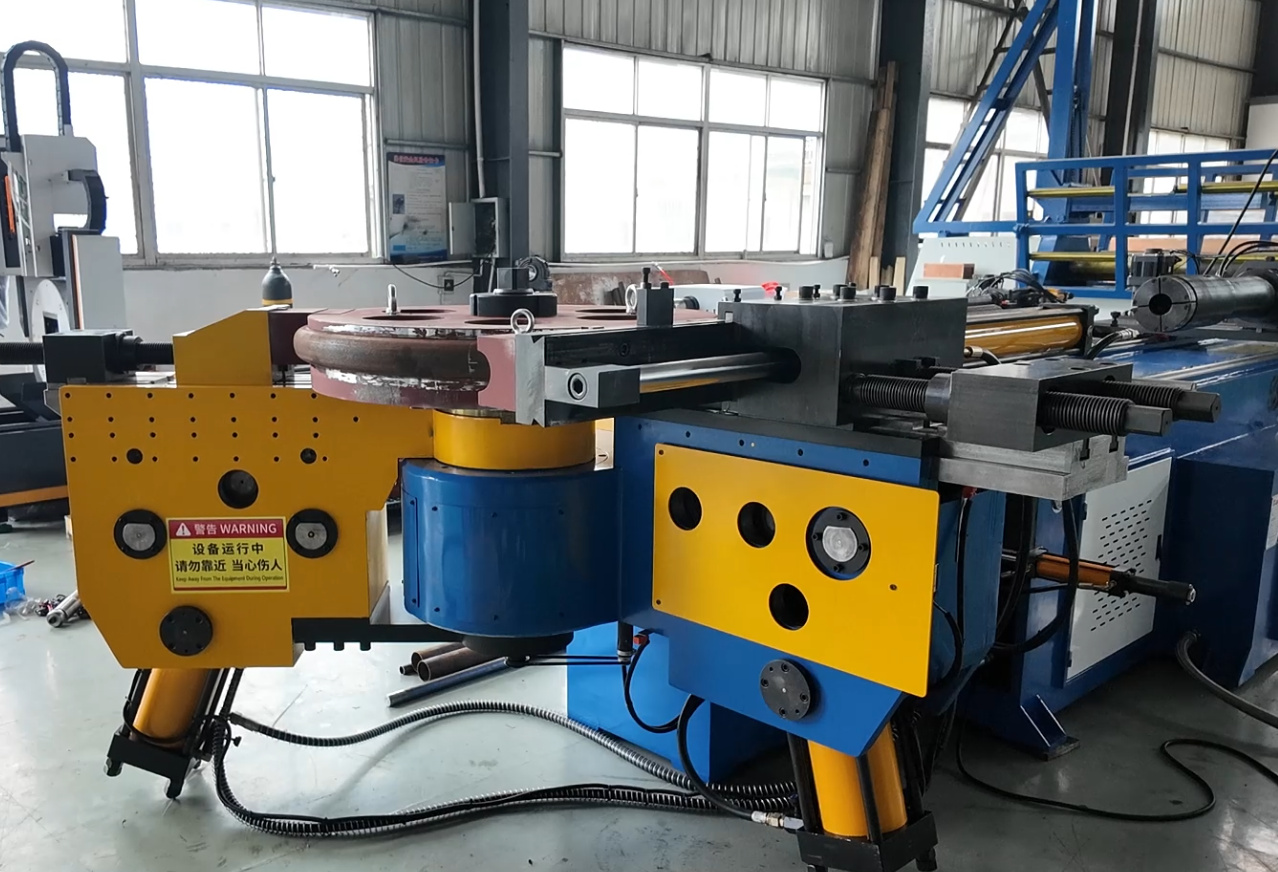
Lattian lujuuden ja tasaisuuden on täytettävä standardit
Asennuksen ennen on arvioitava tehdaslattian kunto. Keski- ja suurikokoiset CNC-putkipaikat – erityisesti korkeatonnaja mallit – asettavat tiukat vaatimukset betonin paksuudelle ja lujuudelle. Standardibetonilattia on usein liian ohut; ajan myötä epätasainen painuminen voi tapahtua, mikä aiheuttaa koneen kallistumisen. Jos lattia ei täytä vaatimuksia, turvallisimpaa on valaa erillinen perustuspohja.
Lattian tasaisuus on yhtä tärkeää. Epätasainen lattia vaikeuttaa koneen tasauksen suorittamista ja aiheuttaa merkittävää sisäistä jännitystä, vaikka kone pakotettaisiinkin tasaiseen asentoon. Pienet poikkeamat voidaan korjata kylkikytkimillä, mutta merkittävät kaltevuudet vaativat betonin hiomista tai uudelleenvalumista. Älä yritä tehdä lyhyitä polkuja; tämä johtaa usein epätasaisiin taivutuskulmiin.
Valitse oikeat ankkuriruuvid—älä tee lyhyitä polkuja
Ankkuriruuvit ovat välttämättömiä koneen vaakasuoran siirtymisen ja kiertymisen estämiseksi. Lattian olosuhteiden ja koneen koon mukaan käytetään yleensä laajenevia ankkureita tai kemiallisia ankkureita. Raskaille mallille suosittelen kemiallisia ankkureita, koska ne tarjoavat paremman tartunnan ja pitkäaikaisen vakauden.
Ankkuriruuvien halkaisija, pituus ja lujuusluokka täytyy vastata koneen kiinnitysreikiä ja kuormitustarpeita. Olen nähnyt tapauksia, joissa liian pieniä ruuveja on pakotettu paikalleen; vaikka kone näytti aluksi turvalliselta, se alkoi siirtyä muutaman kuukauden käytön jälkeen. Tällaiset yritykset säästää hieman rahaa alussa johtavat paljon korkeampiin korjauskuluihin myöhemmin.
Tarkkuus sijoituksessa ja kiristämisessä
Sovita ankkuriruuvit huolellisesti koneen perustan reikien kanssa; älä pakota niitä paikalleen. Kiristäessä noudata vinottain kulkevaa järjestystä ja lisää voimaa asteikollisesti useassa vaiheessa sen sijaan, että kiristäisit yhtä ruuvia täysin kerralla. Tämä estää koneen kehikon vääntymisen.
Tarkista kiristysmomentti uudelleen muutaman päivän kuluttua ensimmäisestä kiristyksestä. Pieni painuminen käytön varhaisessa vaiheessa voi aiheuttaa ruuvien hieman löystymisen. Tämän uudelleenkiristämisen käytäntö auttaa välttämään monia mahdollisia ongelmia myöhemmin.
Asennusvaiheittainen vaihe
Älä kiinnitä konetta välittömästi sen asettamisen jälkeen. Aseta kone lopulliseen sijaintiinsa ja varmista, että sen ympärillä on riittävästi tilaa käyttöä, huoltoa ja materiaalien käsittelyä varten. Kun kone on asetettu paikalleen, siirry tasaukseen.
Tarkista tarkkuustasaimella koon suuntaisten asentojen oikeellisuus kaikissa suunnissa. Älä kiirehdi tasauksen suorittamisessa, sillä tulevien putkien taivutusoperaatioiden tarkkuus riippuu suoraan siitä. Tasauksen jälkeen poraa ja puhdista ankkuripulttien reiät, asenna pultit ja kiristä ne suositellun vääntömomentin mukaisesti. Tässä vaiheessa koneen tulee olla täysin vakaassa ja värähtelyttömässä asennossa.
Yleisimmät virheet – tarkista, oletko tehnyt jotain niistä.
Huomioidaan vain koneen paino ja unohdetaan dynaamiset kuormat. Putkien taivutuksen aikana syntyvät iskukuormat ja värähtelyt ylittävät huomattavasti staattisen painon; perustuksen suunnittelussa on otettava nämä tekijät huomioon.
Ohita asennuksen jälkeisen asennuksen tarkistaminen. Alustavan kokeilukäynnin jälkeen on tarkistettava uudelleen koneen tasaus ja ankkuripulttien kiristys. Tämä yksinkertainen toimenpide voi estää merkittäviä ongelmia myöhemmin.
Luotettava kone alkaa vankasta perustasta ja oikeasta ankkuroinnista.
Vakaa perusta vähentää värinää, suojaa servojärjestelmää ja varmistaa johdonmukaisen sijoittelun muottien ja työntimen välillä. Ajan myötä saavutetaan yhtenäisempi taivutuslaatu ja huollon tarve vähenee. Tämä investointi tuottaa paljon parempaa hyötyä kuin koneen toistuvat korjaukset myöhemmin.
Muutamia usein kysyttyjä kysymyksiä
Vaativatko kaikki putkitaivutuskoneet ankkurointia? Useimmat CNC-mallit – erityisesti keski- ja suurikokoiset – vaativat sitä. Vaikka joitakin koneita voidaan käyttää ilman ankkurointia, ankkurointi parantaa merkittävästi vakautta ja tarkkuutta.
Voiko olemassa olevaa tehdasrakennuksen lattiaa käyttää? Kyllä, mikäli se täyttää vahvuuden, paksuuden ja tasaisuuden vaaditut vaatimukset. Jos se ei täytä niitä, on rakennettava erillinen perusta.
Kuinka usein ankkuriruuveja tulisi tarkistaa? Tarkista ne käyttöönoton ensimmäisinä päivinä ja tarkista sen jälkeen vääntömomentti säännöllisin väliajoin huoltosuunnitelman mukaisesti.
Mitä tapahtuu, jos ankkurointi on riittämätön? Ongelmia ovat esimerkiksi värähtely, tarkkuuden heikkeneminen ja kulumisen nopeutuminen; vakavissa tapauksissa se voi jopa aiheuttaa turvallisuusriskin.
Lopulta putkien taivutuskoneen perusta ja ankkurointi eivät ole ainoastaan tavallisia asennusvaiheita; ne määrittävät koneen tulevan käyttövakauden. Oikea lattian valmistelu, sopivien ankkuriruuvien valinta, huolellinen tasaus ja standardien asennusmenettelyjen noudattaminen varmistavat ongelmaton tuotantoprosessin tulevaisuudessa.

