





Mikä on ero pisteköyttökoneiden ja lasersoldauskoneiden välillä?
Metallien käsittelyssä ja valmistuksessa sekä pisteköyttökoneet että lasersoldauskoneet ovat yleisiä hitsauslaitteita; kuitenkin niiden hitsausperiaatteet, soveltuvat käyttötavat, laitteiden rakenne ja tuotantomenetelmät eroavat merkittävästi toisistaan.
Yrityksille, jotka etsivät hitsauslaitteita valmistavia yrityksiä, ensimmäinen askel erilaisten markkinoilla saatavien vaihtoehtojen edessä on ymmärtää eroja pistehitsausta ja laserhitsausta välillä. Laitteet tulisi valita tuotteen ominaisuuksien ja tuotantovaatimusten perusteella, eikä pelkästään yrittää selvittää, kumpi menetelmä on "parempi".
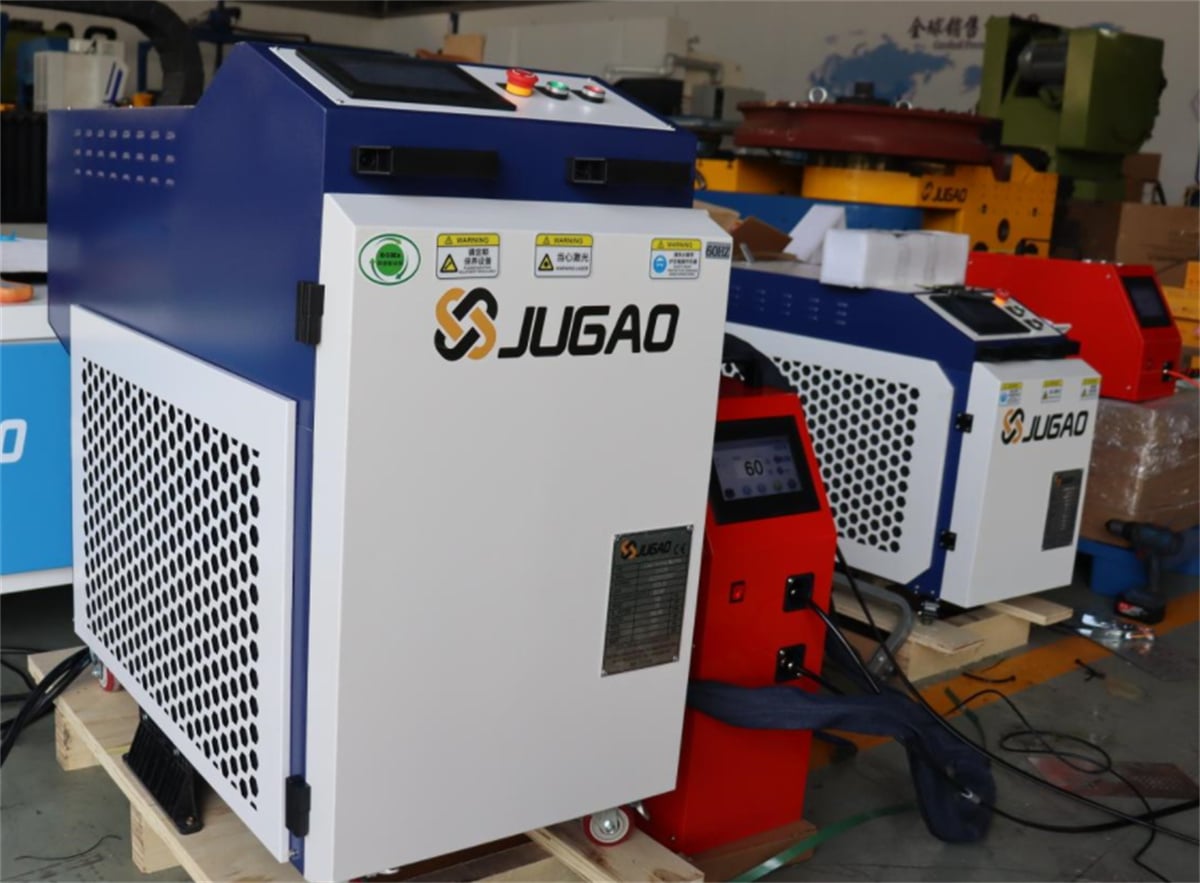
Mitä siis tarkalleen ottaen erottaa pistehitsauskoneet laserhitsauskoneista, ja millaisiin tilanteisiin kumpikin soveltuu parhaiten?
I. Eri hitsausperiaatteet
Pistehitsauskoneet ovat vastushitsauslaitteita. Ne toimivat pääasiassa siten, että ne kohdistavat työkappaleeseen painetta elektrodien kautta samanaikaisesti kuljettamalla siihen hitsausvirtaa; tämä tuottaa lämpöä kosketuspisteessä ja muodostaa pistehitsin.
Siten pistehitsaus vaatii yleensä fyysistä kontaktia elektrodien ja työkappaleen välillä. Se soveltuu hyvin tuotteisiin, joiden yhdistäminen vaatii tiettyjä, kiinteitä yhdistämiskohtia.
Laserhitsauskoneet puolestaan käyttävät korkean energiatiukkuuden lasersäteen, joka ohjataan materiaalin pinnalle ja saa hitsausalueen sulamaan nopeasti muodostaakseen hitsaussauman. Tuotteen rakenteen mukaan laserhitsausta voidaan suorittaa jatkuvana hitsaustana, pistehitsaustana tai tietyn polun mukaan.
Yksinkertaisesti sanoen:
Pistehitsaus keskittyy »liittämiseen hitsauspisteiden avulla«, kun taas laserhitsaus keskittyy »liittämiseen laserilla aiheutetun sulamisen avulla«.
Näiden kahden välillä ei ole yksinkertaista yksi–yhteen-korvaussuhdetta; todellinen valinta riippuu tuotteen rakenteesta ja prosessivaatimuksista.
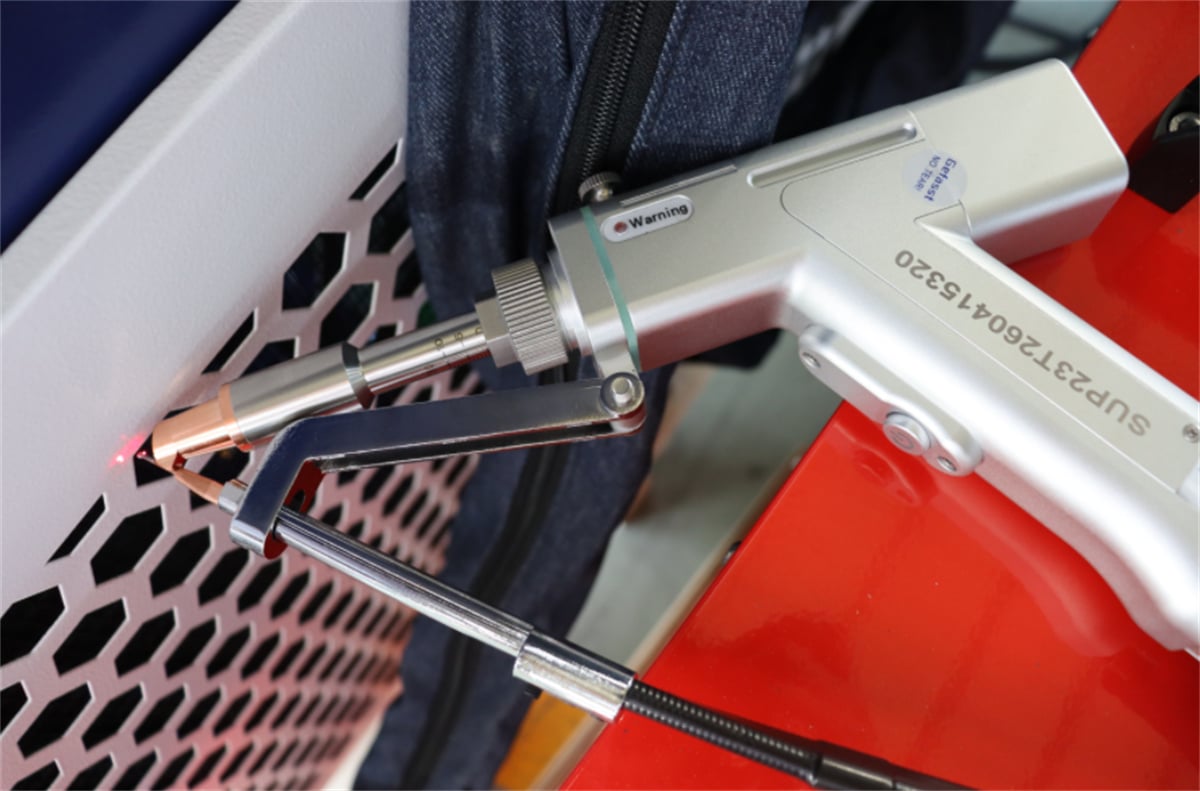
II. Mitkä tuotteet soveltuvat parhaiten pistehitsauskoneisiin?
Pistehitsaus tunnetaan korkeasta hitsausnopeudestaan ja monipisteisiin liitoksiin soveltuvuudestaan, mikä tekee siitä laajalti käytetyn massatuotannossa.
Esimerkkejä ovat:
Metallilankatuotteet ja verkkopaneelit;
Metalliosat leikkausmuottien avulla;
Levyteräsrakenteet;
Kotitalouskoneiden metalliosat;
Autoteollisuuden komponentit;
Metalliyhteydet elektroniikkaan ja sähkölaitteisiin;
Metallikomponentit akkuille ja uusiutuvan energian sovelluksiin.
Joidenkin tuotteiden osat on suunniteltu useilla kiinteillä hitsauspisteillä; prosessi vaatii ainoastaan tarkkaa ylä- ja alakerrosten sijoittelua sekä elektrodien käyttöä hitsausta varten. Tällaisissa tapauksissa pistehitsauslaitteet ovat usein suoraviivaisempi valinta.
III. Mitkä tuotteet soveltuvat parhaiten laserhitsauskoneisiin?
Laserhitsauksen yksi ominaisuus on hitsausalueen keskittyminen; hitsausreitti voidaan mukauttaa tuotteen rakennesuunnitteluun. Siksi sitä käytetään laajalti tarkassa metallinkäsittelyssä, korkeat esteettiset vaatimukset täyttävissä sovelluksissa sekä monimutkaisten rakenteellisten komponenttien valmistuksessa.
Yleisiä sovelluksia ovat:
Kiinnitysosat ja levymetallit: Ruostumatonta terästä ja sinkittyjä levyjä sisältävien metallirakenteellisten osien hitsaus;
Uusiutuva energia ja energiavarastointi: Akkukoteloja, metallirakenteellisia komponentteja jne.
Kotitalouslaitteet ja keittiövälineet: Metallikuoret, kiinnikkeet ja niiden kaltaiset rakenteelliset osat;
Tarkkaelektroniikan valmistus: Korkean hitsaustarkkuuden ja esteettisen laadun vaativat metalliosat;
Autoteollisuus ja sen komponentit: Tiettyjen metallirakenteisten osien ja komponenttien hitsaus.
Laserhitsauslaitteita on saatavilla useissa eri muodoissa, kuten käsikäyttöisissä laserhitsaajissa automaattisella langansiirtimellä, ilmajäähdytteisissä laserhitsaajissa, pöytätyyppisissä "jäljetön"-laserhitsaajissa, galvanometripohjaisissa laserhitsaajissa ja robottilaserhitsausasemissa.
Siksi termi "laserhitsaaja" ei viittaa yhteen tiettyyn laitelajiin; tarkka valinta riippuu tuotteen valmistusprosessin vaatimuksista.
IV. Miten pistehitsauksen ja laserhitsauksen tuotantomenetelmät eroavat toisistaan?
Näillä kahdella hitsausmenetelmällä on merkittäviä eroja tuotantomenetelmissä.
Pisteköynnös vaatii yleensä, että elektrodi koskettaa työkappaletta; hitsauspaikka on rajoitettu elektrodin rakenteen ja työkappaleen saavutettavuuden mukaan. Tuotteissa, joissa vaaditaan useita hitsauskohtia, tuotantotehokkuutta voidaan parantaa monipisteisellä hitsauksella, erityisellä työkaluinnalla tai automatisoidulla laitteistolla.
Laserhitsaus puolestaan ohjaa säteen tiettyyn paikkaan. Se voi hitsata alueita, joihin perinteiset elektrodit eivät pääse käsiksi, hyödyntämällä laitteiston asettelua ja sopivaa työkaluinnalla.
Automatisoidussa tuotannossa laserhitsausta voidaan integroida robottien, liikealustojen ja näköpohjaisen sijainninmäärittelyn järjestelmien kanssa saavuttaakseen erinomaisen joustavuuden hitsauspolun ohjauksessa.
Siksi pisteköynnös on vahva ehdokas tuotteille, joissa vaaditaan kiinteitä hitsauskohtia ja korkeanopeutta sekä eräperäistä yhdistämistä. Laserhitsausta tulisi harkita tuotteissa, joissa vaaditaan jatkuvia saumoja, monimutkaisia polkuja tai korkeaa estetiikkaa hitsausta kohtaan.
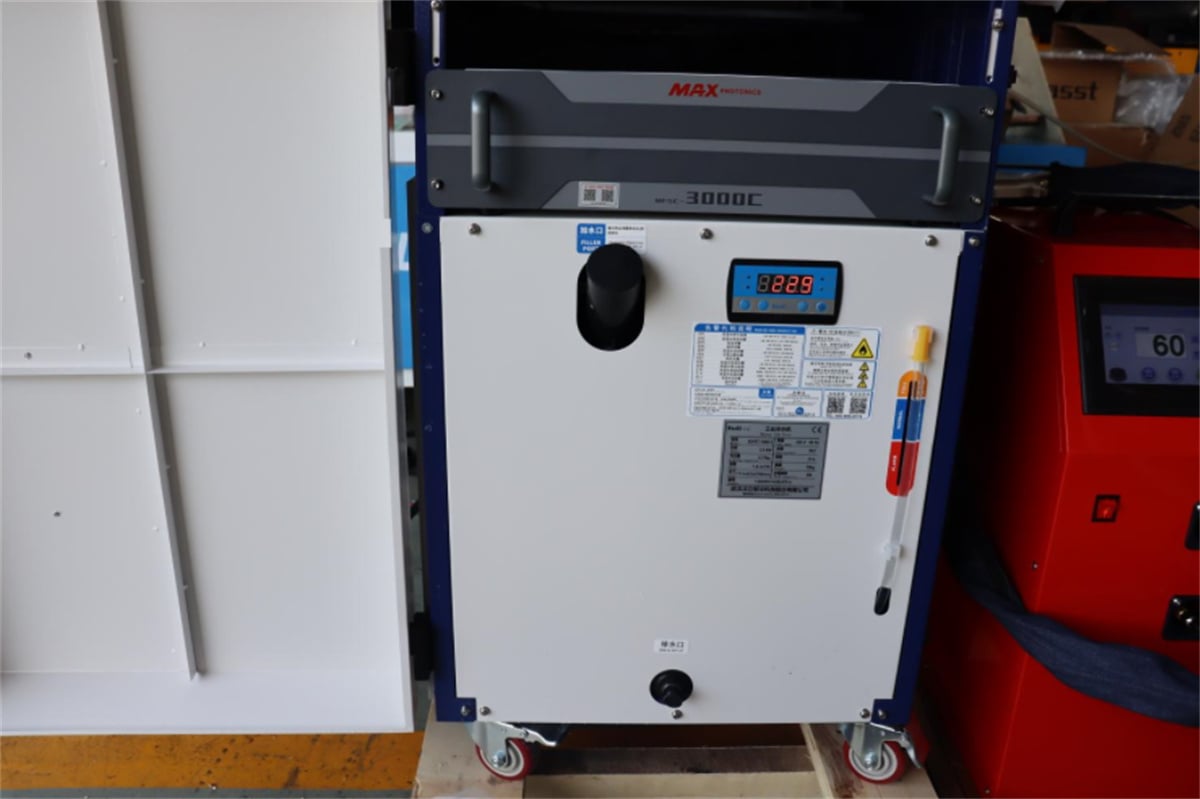
V. Miten valitaan pisteköyttäjä ja lasersulattuköyttäjä?
Ostaessaan laitteita yritykset voivat arvioida vaihtoehtoja seuraavien tekijöiden perusteella:
| Vertailuperusteet | PISTEILMOITINKONE | Laserhitsauskone |
| Hitsausmenetelmä | VASTUSLIIMAUSSA | Laser-sulattusköyttäminen |
| Pääliitoksen muoto | Pistelasaus | Pisteköyttäminen, jatkuva saumaköyttäminen, polkuköyttäminen |
| Työkappaleen kosketus | Vaatii yleensä elektrodikosketuksen | Lasersäde kohdistetaan kuumennusalueelle |
| Yhteiset sovellukset | Levyosat, langanhilat, kiinnityskomponentit jne. | Levyt, tarkkuusosat, rakenteelliset komponentit jne. |
| Automaatiotyyppi | Monipisteköyttäminen, automaattinen pisteköyttäminen | Alustat, galvanometriset skannerit, robotit jne. |
| Avainvalintatekijät | Virta, paine, aika, elektrodit jne. | Laserin teho, materiaali, levyn paksuus, hitsausnahto jne. |
Huomautus: Tätä taulukkoa käytetään ainoastaan alustavaan ymmärtämiseen, eikä sitä saa käyttää ainoana perustana laitteiston valinnassa.
Ennen laitteiston valinnan lopullista vahvistamista on olennaista suorittaa prosessin validointi käyttäen todellisia tuotteenäytteitä.
VI. Miksi kokeiluhitsaus suositellaan ostettaessa hitsauslaitteistoa?
Riippumatta siitä, valitaanko pistehitsaus vai laserhitsaus, pelkkä tuotenimet tai laitteiston tekniset tiedot eivät riitä tarkkaan arviointiin.
Esimerkiksi ruostumattomasta teräksestä valmistettujen tuotteiden osalta levyjen paksuuden, rakenteellisen suunnittelun ja hitsauspisteiden sijaintien vaihtelut voivat johtaa erilaisiin vaatimuksiin laitteiston konfiguraatiolle ja hitsausparametreille.
Looginen työnkulku on seuraava:
Tuotteen näytteet/piirrokset → Materiaalin ja paksuuden vahvistus → Hitsauspaikkojen analyysi → Prosessisuunnittelu → Näytteiden kokeellinen hitsaus → Hitsausten laadun tarkastus → Laitteiston lopullinen määrittely
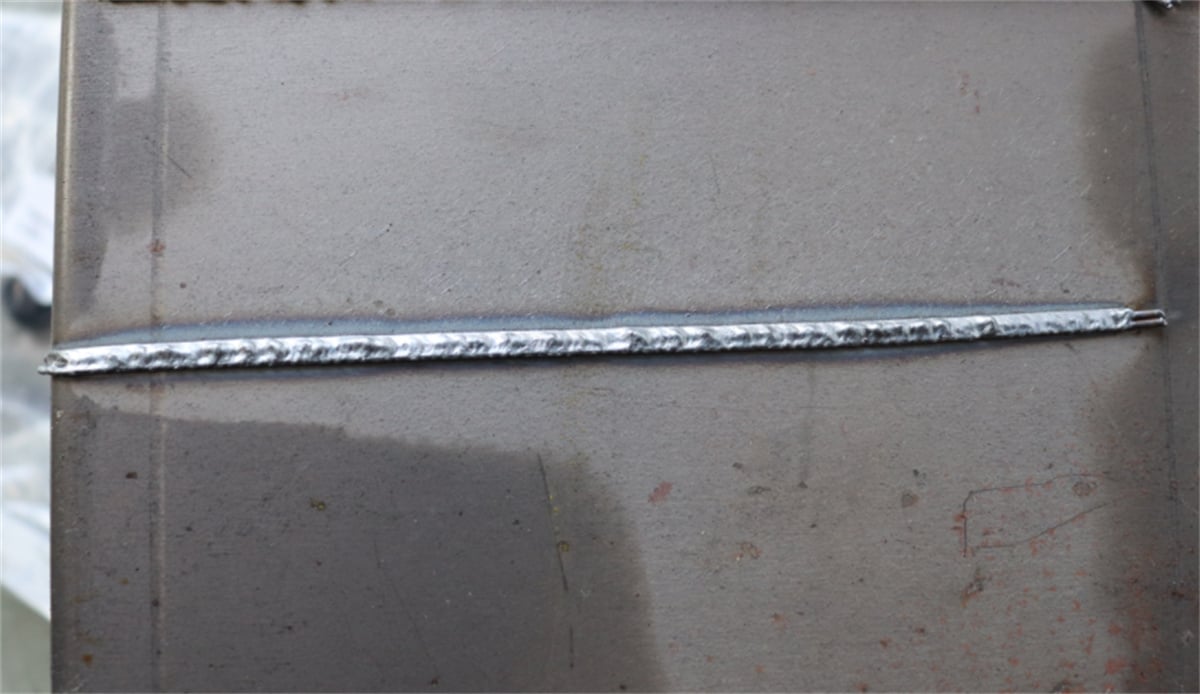
Yrityksille kokeellinen hitsaus ei ainoastaan mahdollista hitsausten laadun arvioinnin, vaan antaa myös varhaisen käsityksen laitteiston toiminnasta, tuotantokierrostaajasta ja tuotteen sekä laitteiston yhteensopivuudesta.
Yhteenveto
Pistehitsaus sopii paremmin tuotteisiin, joissa vaaditaan pääasiassa kiinteitä pisteyhteyksiä, kun taas laserhitsaus soveltuu jatkuviin saumoihin, reitinhitsaukseen ja korkean tarkkuuden sekä erinomaisen ulkoasun vaativiin sovelluksiin. Kun valitaan hitsauslaitteistoa, yritysten kannalta tärkein tekijä on tuotteen ja hitsausprosessin yhteensopivuus.

