





Mitä tarkastuksia suoritetaan laserhitsauskoneille ennen niiden lähtöä tehtaasta?
Laserhitsauskoneen valmistuksen ja sen todellisen käytön asiakkaan tuotantotilalla välillä on ratkaiseva vaihe: ennen lähettämistä tehtävä tarkastus.
Laserhitsauskoneita ostettaessa monet yritykset keskittyvät laserin tehoon, hitsausnopeuteen, laitteiston konfiguraatioon ja hintaan. Koneen kyky siirtyä vakaiseen tuotantoon riippuu kuitenkin myös sen kokonaismontajasta, sähköjärjestelmästä, laserjärjestelmästä, liikkeenohjausmekanismista ja todellisesta hitsauskäyttäytymisestä.
Mitä tarkalleen ottaen tarkastetaan laserhitsauskoneen virallisesti poistuessa tehtaasta?
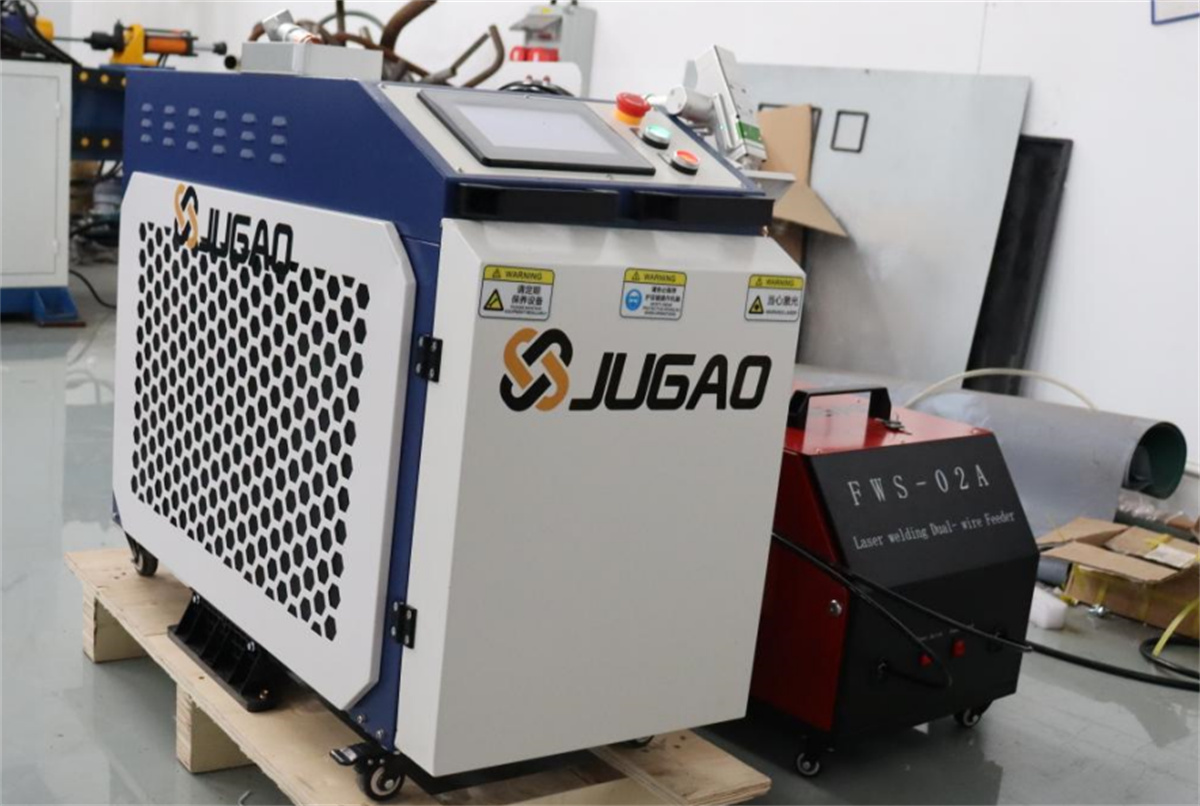
Miksi ennen lähettämistä suoritettava tarkastus on välttämätön laserhitsauskoneille?
Laserhitsauslaitteisto ei ole yksittäinen, itsenäinen yksikkö.
Täydellinen laserhitsauskone sisältää tyypillisesti laserjärjestelmän, hitsauspään, ohjausjärjestelmän, mekaanisen rakenteen, sähköjärjestelmän ja jäähdytyskomponentit. Mallista riippuen se voi sisältää myös langansyöttimet, liikkuva-alustat, näköjärjestelmät, robotit tai automaatiomekanismit.
Kun kokoonpano on valmis, koneen on siksi läpäistävä sarja tarkastuksia varmistaakseen, että kaikki komponentit toimivat yhdessä oikein.
Lähtötilaista tarkastusta ei suoriteta sen takia, että koneen toiminta olisi täysin virheetön, vaan sen tarkoituksena on havaita mahdollisia poikkeamia kokoonpanossa, ohjauksessa, toiminnassa tai hitsaustuloksissa ennen toimitusta.
Valmistajalle tämä on ratkaisevan tärkeä vaihe siirrossa laitteesta tehdasalueelta asiakkaan tuotantopaikalle.
Kohta 1: Kokonaiskokoonpanon tarkastus
Kokoonpanon jälkeen koneen mekaaninen rakenne on tarkastettava ensin.
Tämä kattaa pääasiassa koneen ulkopuolen, rungon, hitsauspään, liikejärjestelmät ja niihin liittyvät yhdistävätkomponentit.
Tarkastukset sisältävät seuraavien varmistamisen:
Rakenteellisten komponenttien oikeanlainen asennus;
Kiinnityspisteiden turvallisuus;
Liikejärjestelmien normaali toiminta;
Hitsauspään luotettava asennus;
Ei näkyviä ulkoisia kokoonpanovirheitä;
Turvallisuus- ja suojarakenteiden noudattaminen suunnitteluspesifikaatioita.
Alustatyylisessä laserhitsausta varten tarkoitetussa laitteistossa myös alustan, liikkeenmuodostusmekanismien ja hitsauspään yhteentoimivuus on keskitetty tarkastuspiste.
Robottilaserhitsausasemien tapauksessa vaaditaan kattava tarkastus robottiin, hitsausjärjestelmään ja periferiamekanismeihin.
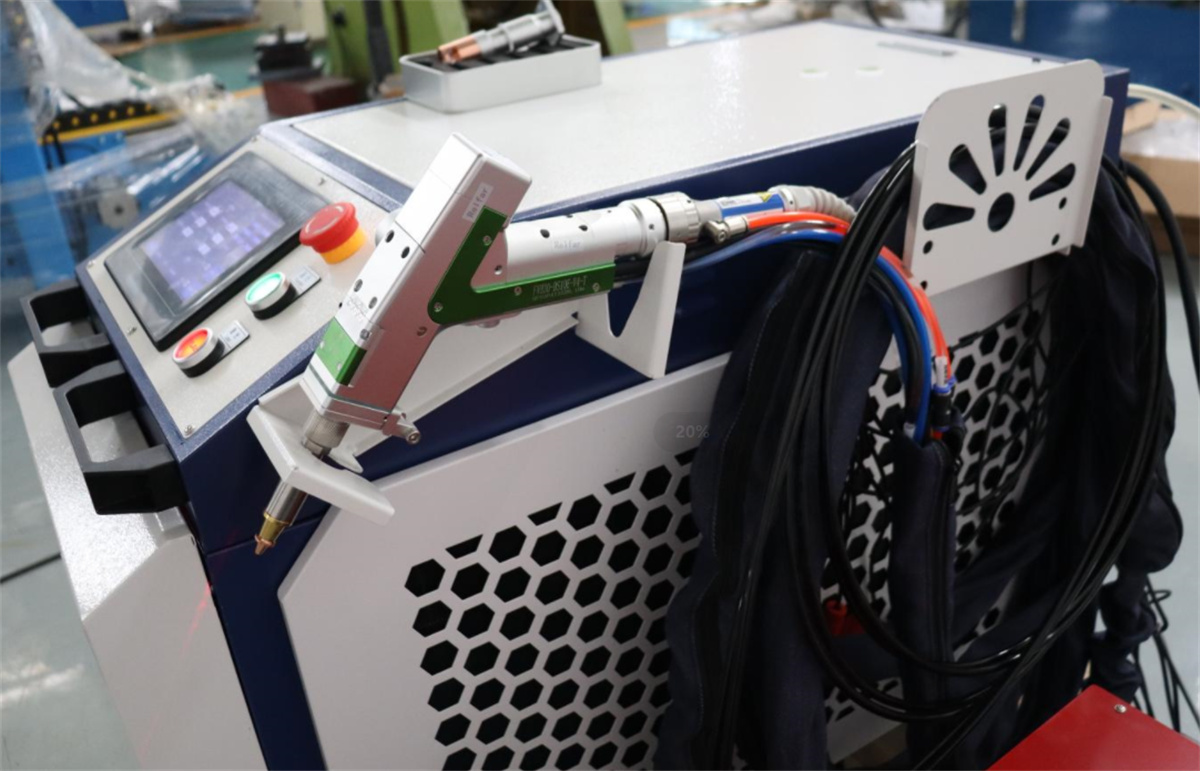
Kohta 2: Sähköjärjestelmän tarkastus
Laserhitsauskoneet ovat mekaanis-sähköisiä järjestelmiä; siksi sähköjärjestelmä on elintärkeä osa ennen lähettämistä tehtävää tarkastusta. Kun laite kytketään päälle, on tarkastettava ohjausjärjestelmä, sähköliitännät ja käyttöliittymä.
Esimerkiksi:
Voiko laite käynnistyä normaalisti?
Toimiiko käyttöliittymä oikein?
Suoritetaanko ohjauskäskyt tarkasti?
Vastaavatko eri mekanismien liikkeet asetuksia?
Lisäksi laitteiston turvatoimintojen tulee tarkistaa.
Valmistusyrityksille laitteiston turvallisuus koskee ei ainoastaan käyttäjiä, vaan myös seuraavaa tuotantoprosessia.
Siksi laitteen kytkeminen päälle ja sen valoisuuden havaitseminen eivät vielä tarkoita, että testaus on valmis; eri ohjaustoimintoja on tarkistettava lisäksi.
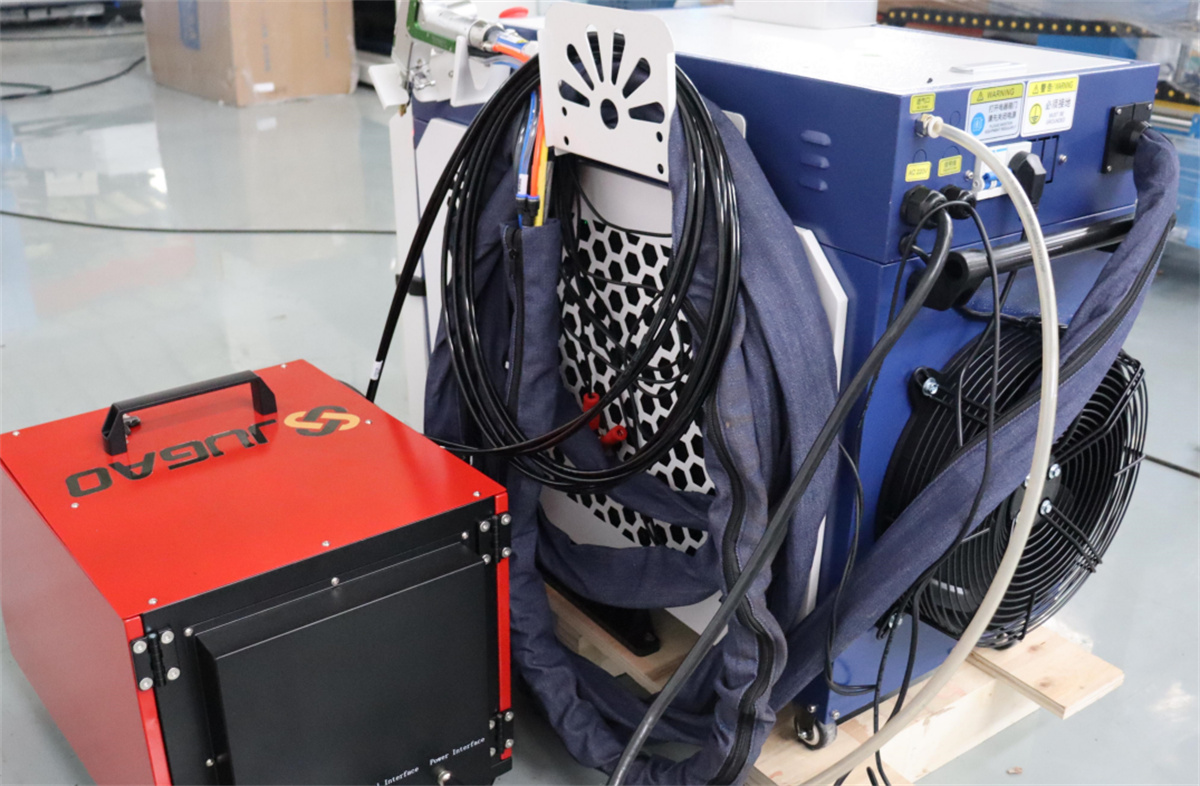
Kohta 3: Laserjärjestelmän tarkastus
Laserjärjestelmä on laserhitsausta varten tarkoitettujen laitteiden keskeinen komponentti.
Ennen kuin laite lähtee tehtaasta, laserin toiminnallisuutta on tarkastettava varmistaakseen, että järjestelmä toimii normaalisti laitteen asetusten mukaisesti.
Testauksessa keskitytään yleensä seuraaviin kohtiin:
Laserin lähtötila;
Laserin ohjaustoiminnot;
Laserin käyttöparametrit;
Laserin ja hitsauspään välinen integraatio;
Optisen polun ja siihen liittyvien komponenttien tila.
Tarkat testikohteet vaihtelevat riippuen laserhitsauslaitteiston tyypistä ja konfiguraatiosta.
Testauksen painopisteet eroavat toisistaan eri tehosuuruuksilla ja rakenteellisilla ratkaisuilla varustettujen laserhitsausten osalta.
Siksi laserhitsausten testauksen ymmärtämisessä on tärkeää huomioida, että yhtä yleispätevää standardia ei voida soveltaa kaikkiin laserlaitteisiin.
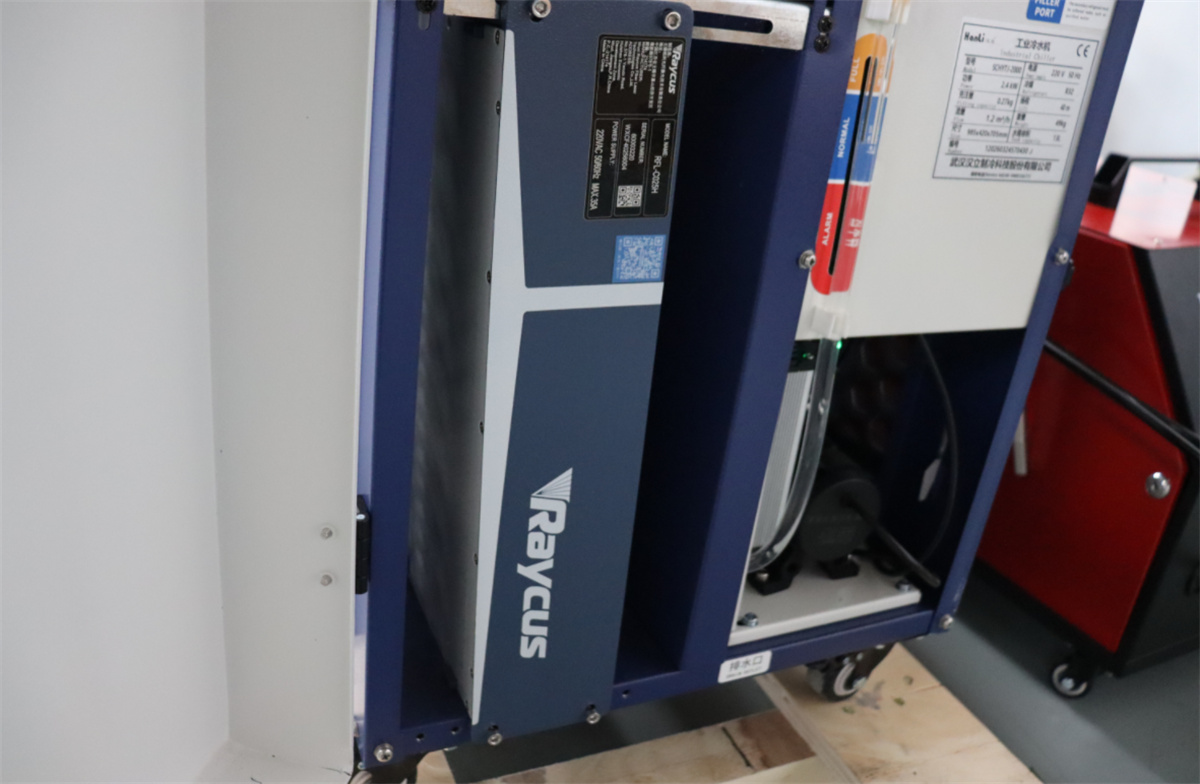
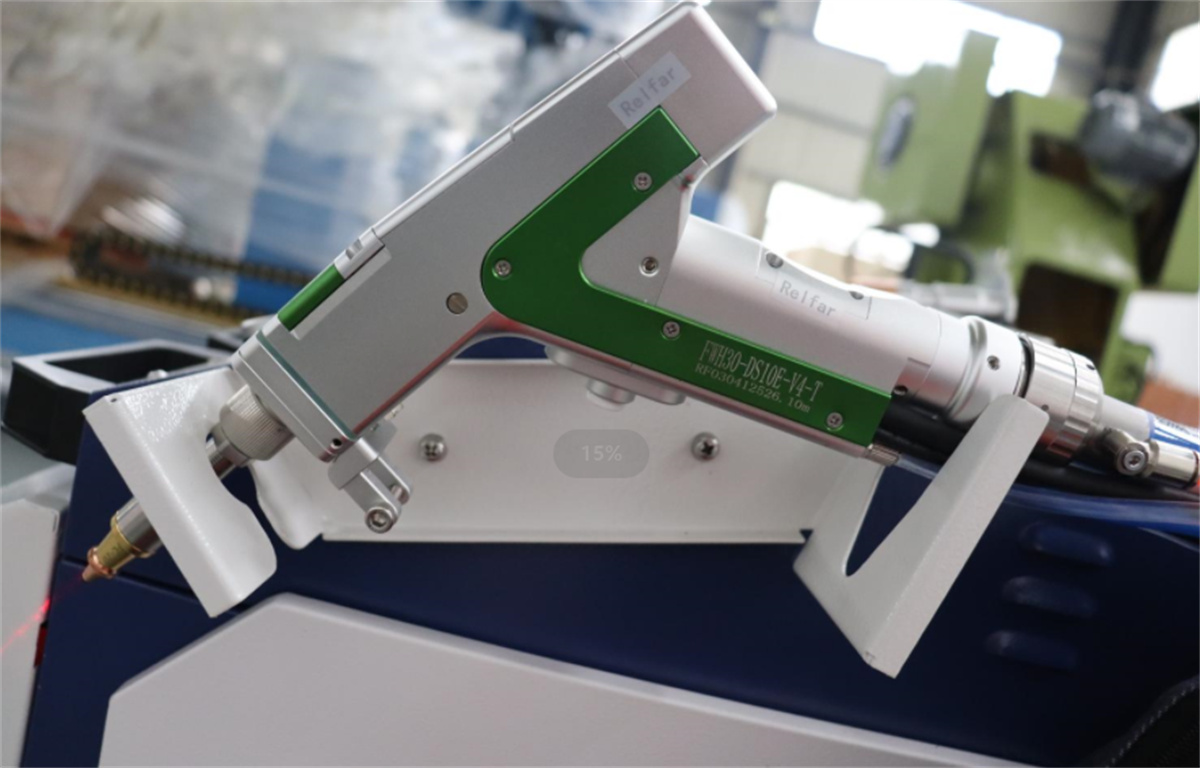
Kohta 4: Hitsauspään ja liikemekanismien tarkastus
Laserhitsausta työkappaleeseen kohdistava piste on tiukasti sidottu hitsauspäähän ja liikemekanismeihin.
Jos hitsauspää on asennettu väärin tai liike on epävakaa, lopullinen hitsaustuloksen laatu voi kärsiä, vaikka itse lasersysteemi toimisikin moitteettomasti.
Siksi ennen lähettämistä hitsauspään asennustila ja liikemekanismien toiminta on tarkastettava.
Alustatyylisen laitteiston osalta liikkeen sujuvuus on keskeinen tarkastelukohta.
Galvaanometripohjaisten laserhitsausta varten tarkoitettujen laitteiden osalta huomion keskipisteenä ovat galvaanometrijärjestelmän toimintatila ja skannausominaisuudet.
Robottilaserhitsaustyöasemien osalta testauksessa on otettava huomioon myös robotin liikerata.
Toisin sanoen laserhitsausta varten tarkoitettujen laitteiden testaus ei rajoitu pelkästään lasersäteilylähteeseen, vaan se edellyttää myös lasersysteemin, hitsauspään, liikkeenmuodostusmekanismien ja ohjausjärjestelmän yhteistoiminnan varmistamista.
Kohta 5: Langansyöttöjärjestelmän tarkastus
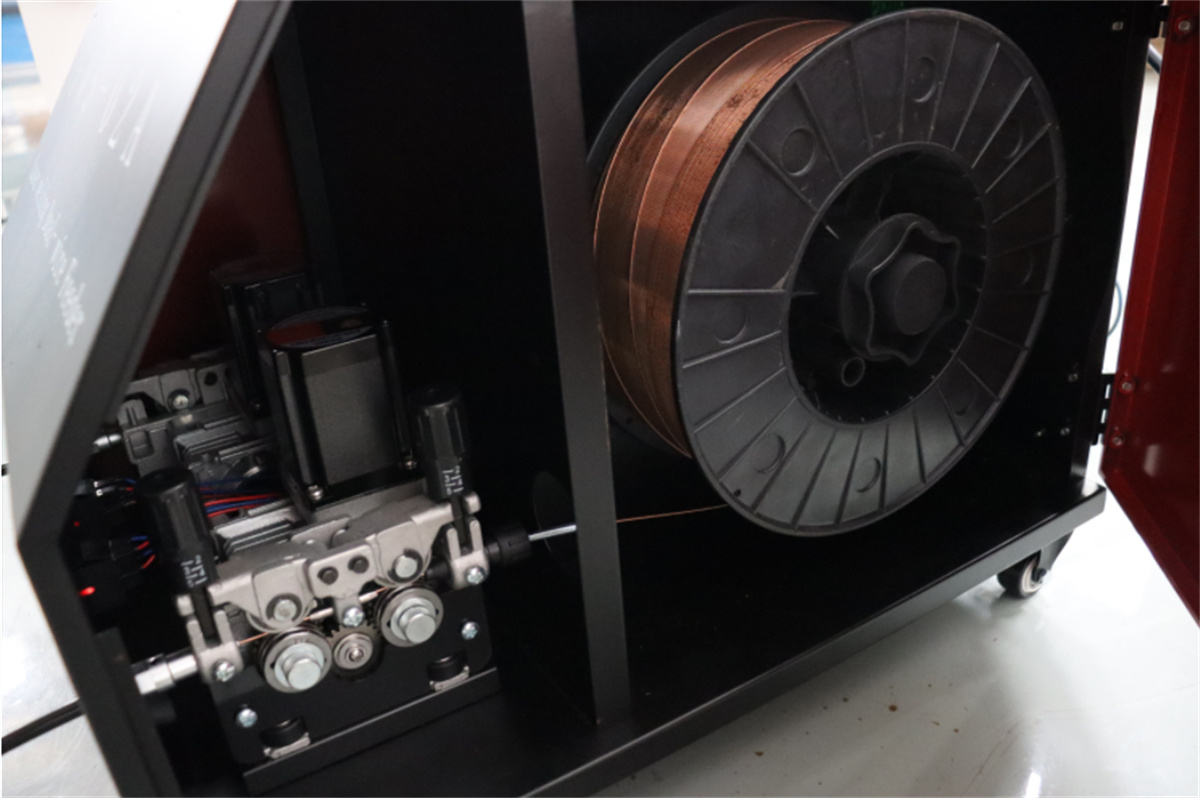
Kaikkiin laserhitsaajiin ei ole asennettu langansyöttöjärjestelmää. Laitteissa, joissa on automaattinen langansyöttötoiminto, langansyöttöjärjestelmä on myös tarkastettava.
Esimerkiksi käsikäyttöisissä automaattisissa langansyöttöläpivitkoneissa on tärkeää varmistaa ennen lähettämistä, että langansyöttömekanismi toimii oikein, langansyöttöprosessi on tasainen ja langansyöttö on asianmukaisesti synkronoitu hitsausprosessin kanssa.
Epävakaa langansyöttönopeus voi haitata hitsausprosessia.
Siksi langansyöttömahdollisuuden omaavien laserhitsausten yhteydessä langansyöttöyksikkö on sisällytettävä kattavaan järjestelmätestaukseen yhdessä laserjärjestelmän kanssa.
Kohta 6: Jäähdytys- ja siihen liittyvien apujärjestelmien tarkastus
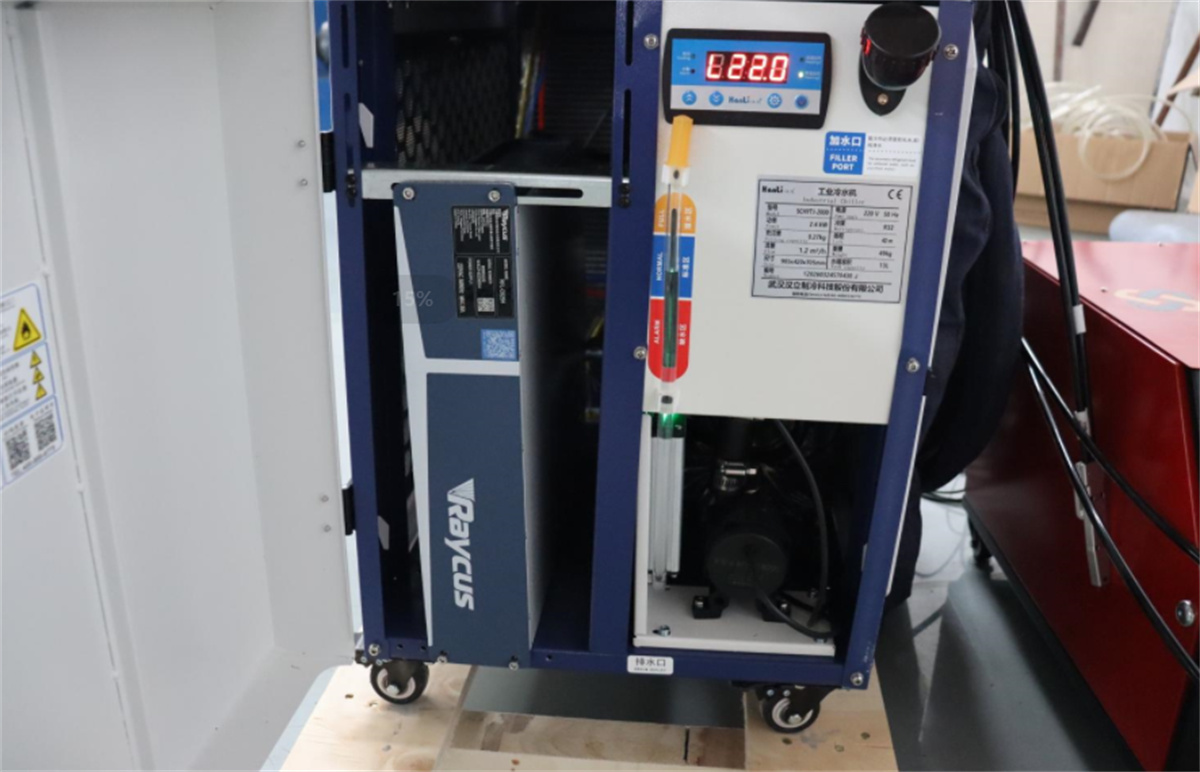
Erilaisilla laserhitsauskoneilla on erilaiset rakenteet, mikä johtaa erilaisiin vaatimuksiin jäähdytysmenetelmiin ja apujärjestelmiin.
Esimerkiksi ilmajäähdytteiset laserhitsauskoneet käyttävät lämmön poistamiseen ilmajäähdytystä, kun taas muu laitteisto saattaa käyttää erityisiä, sen rakenteeseen sopeutettuja jäähdytysjärjestelmiä.
Ennen kuin laitteisto lähtee tehtaasta, sen apujärjestelmät on tarkastettava varmistaakseen niiden asianmukaisen toiminnan.
Yksiköissä, joissa on jäähdytysjärjestelmä, on myös seurattava järjestelmän toimintatilaa, liitoksia ja hälytystoimintoja.
Vaikka tämä näkökohta ei liity itse hitsaustoimintoon, sillä on vaikutusta jatkuvan toiminnan luotettavuuteen, ja siksi se on tärkeä osa kokonaisjärjestelmän tarkastusta.
Kohta 7: Hitsausparametrien ja ohjaustoimintojen tarkastus
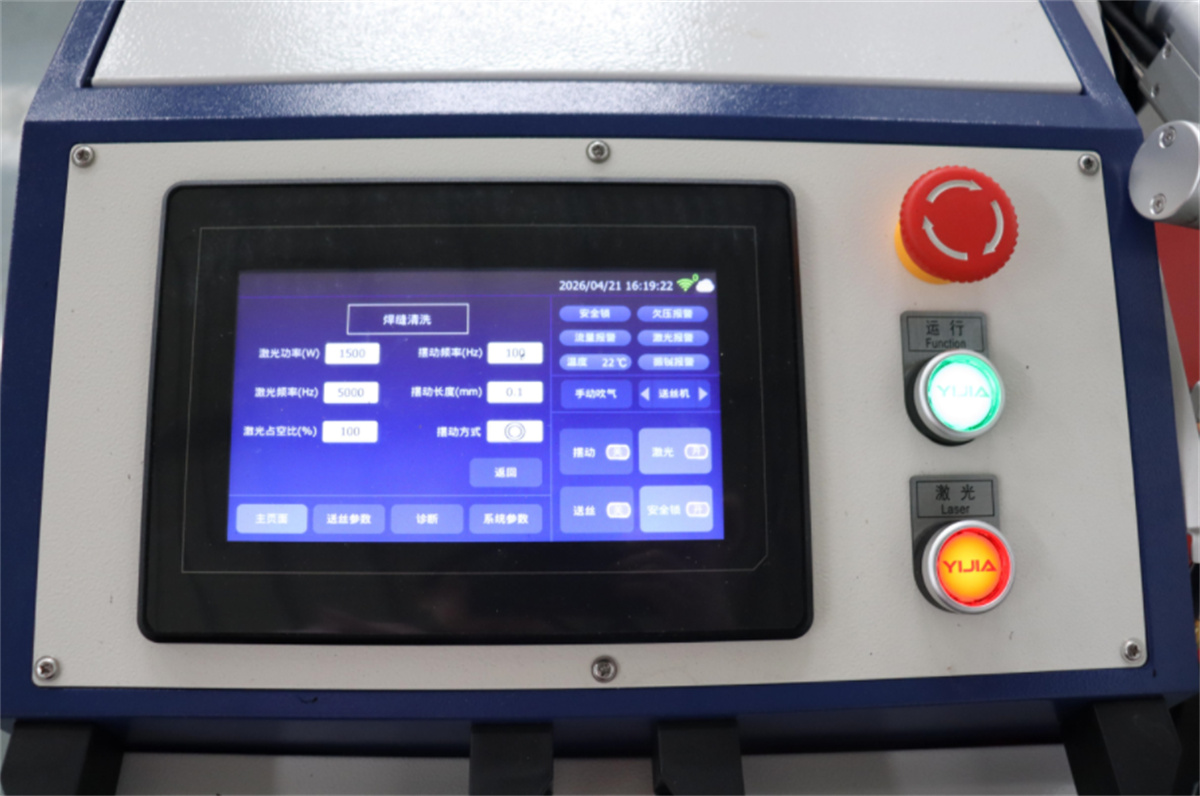
Kun laite käynnistyy oikein, hitsausparametrien asetukset ja ohjaustoiminnot on varmistettava.
Vaikka ohjaustavat vaihtelevat eri laserhitsauskoneissa, ydinvaatimus on varmistaa seuraava:
Toteutuvatko asetetut parametrit oikein.
Esimerkiksi toimiihan laite asetusten mukaisesti parametrien säätämisen jälkeen? Toimivatko käynnistys- ja pysäytyskäskyt oikein? Onko eri toimintojen välillä oikea koordinointi?
Varsinaisessa tuotannossa parametrien ohjauksen vakaus on ratkaisevan tärkeää.
Tämä johtuu siitä, että asiakkaan on säädettävä parametreja ostettujen laitteiden jälkeen tuotteiden, materiaalien ja paksuuden mukaan.
Jos laitteiden ohjausfunktiot ovat riittämättömiä, myöhempää tuotannon käynnistystä ja säätöä heikennetään.
Kohta 8: Tärkein vaihe – todellisen työkappaleen hitsaustesti
Laserhitsauslaitteissa pelkkä mekaanisen, sähköisen ja laserjärjestelmän tarkastus ei riitä.
Todelliset työkappaleiden hitsaustestit ovat erinomainen varmistusvaihe ennen lähettämistä.
Jos asiakas on toimittanut näytteitä, valmistaja voi suorittaa testihitsaukset asiakkaan omilla tuotteilla. Tarkastettavat keskeiset alueet ovat:
Hitsausnurkan muodostuminen;
Hitsauksen ulkonäkö;
Hitsauksen sijainti;
Materiaalin sulautumislaatu;
Virheiden esiintyminen, kuten merkittävä läpipoltto tai alapoltto;
Sekä hitsaustehokkuuden täyttäminen odotuksia.
Luonnollisesti tarkastuskriteerit on määriteltävä asiakkaan tuotteen ja teknisten vaatimusten perusteella.
Esimerkiksi hitsausominaisuudet vaihtelevat eri materiaaleilla, kuten ruostumattomalla teräksellä, hiiliteräksellä ja alumiinilla; samoin ohuet ja paksut levyt vaativat erilaisia prosessiparametreja.
Lopulta laserhitsauskoneiden tarkastus on vahvistettava todellisen tuotteen perusteella.
Tarkastuksen painopisteet vaihtelevat laserhitsauskoneen tyypin mukaan.
Markkinoilla on laaja valikoima laserhitsauslaitteita, ja tarkastusmenettelyt vaihtelevat sen mukaan.
Esimerkkejä ovat:
Käsin pidettävät laserhitsauskoneet automaattisella langansiirtojärjestelmällä
Keskitetyt tarkastusalueet: lasersysteemi, hitsauspää, langansiirtojärjestelmä, ohjausjärjestelmä ja todellinen käsin pidettävän hitsauksen suorituskyky.
Ilmakehokylmäytetyt laserilasauskoneet
Keskitetyt tarkastusalueet: lasersysteemi ja ohjausjärjestelmä sekä ilmajäähdytysjärjestelmä ja koneen yleinen toimintatila.
Alustapohjaiset "merkittömät" lasersulatuskoneet
Keskitymiskohteet: alustarakenteen, hitsauspään liikkeen ja todellisten hitsaustulosten tarkastelu työkappaleella.
Galvanometripohjaiset lasersulatuskoneet
Keskitymiskohteet: galvanometriskaannerijärjestelmän kalibrointi ja testaus sekä todellisen hitsauskäytön arviointi.
Robottilasersulatusasemat
Keskitymiskohteet: kattava tarkastus, joka käsittää lasersysteemin, robotin liikkeen, hitsaustrajektorian, työkaluintegraation ja kokonaisautomatisoidun toiminnan.

