





Miten valita oikea lasersulatuskone?
Miten valita oikea laserhitsauskone?
Kun laserkokkausteknologia leviää yhä laajemmin eri aloille, kuten metalliteollisuuteen, levytöihin, kotitalouskoneisiin, uusiin energialähteisiin, elektroniikkaan ja autoteollisuuden komponentteihin, yhä useammat yritykset ottavat käyttöön laserkokkauskoneita parantaakseen kokkaustehokkuutta ja tuotteiden laatua. Kuitenkin hankintaprosessissa monet yritykset keskittyvät pääasiassa "tehoon" ja "hintaan". Todellisuudessa korkeampi tehotaso ei välttämättä tarkoita parempaa konetta, eikä alhaisempi hinta takaa parempaa arvoa. Teknisen varustelun valintaan vaikuttavat tekijät, kuten materiaali, työkappaleen paksuus, hitsausliitoksen rakenne, tuotantomäärä, hitsausnopeus ja vaadittu automaation taso. Oikean laserkokkauskoneen valinta on aloitettava tarkastelusta, joka perustuu tiettyihin tuotantovaatimuksiin.
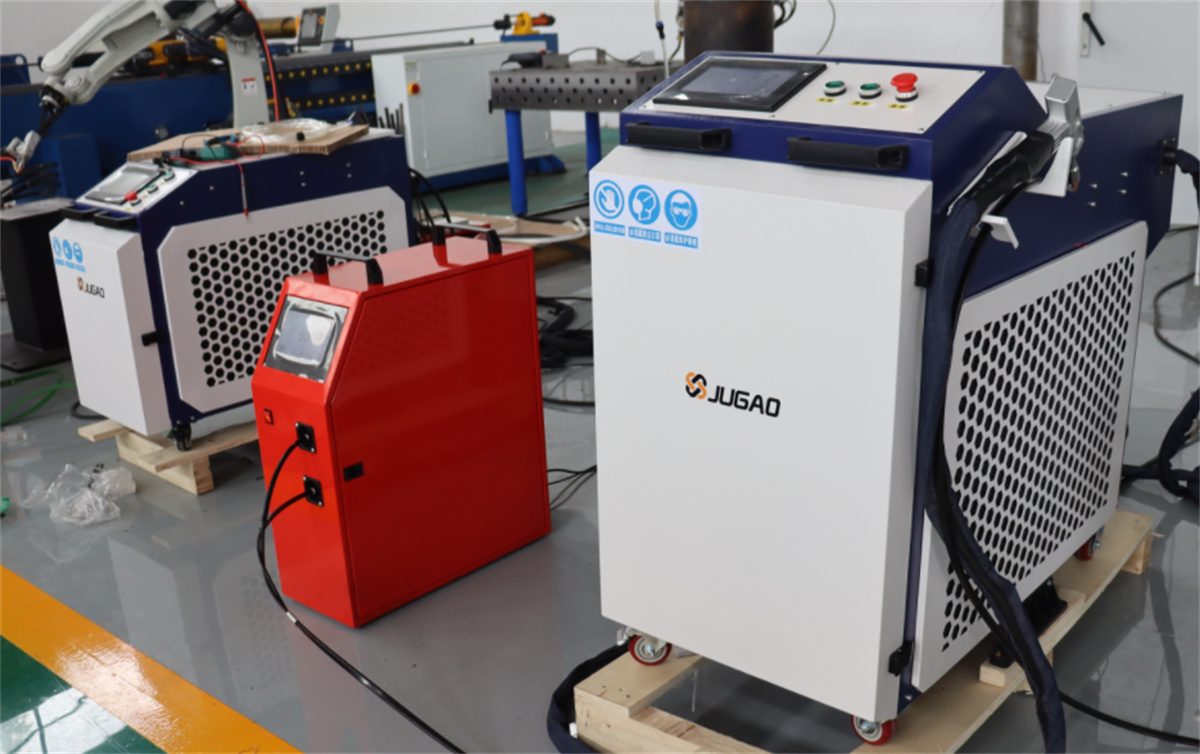
I. Laserkokkauskoneen valinta materiaalin ja työkappaleen paksuuden perusteella
Laserhitsauskoneen valinnan ensimmäinen vaihe on materiaalin ja sen paksuuden tunnistaminen. Yleisiä materiaaleja ovat ruostumaton teräs, hiiliteräs, sinkitty levy, alumiiniseokset, kupari ja kupariseokset. Koska eri metallit eroavat toisistaan laserenergian absorptiotasossa, lämmönjohtavuudessa ja tiettyjen hitsausprosessien vaatimuksissa, laitteita ei voida valita ainoastaan materiaalin nimen perusteella.
Esimerkiksi ruostumattoman teräksen ja hiiliteräksen laserhitsausprosessit ovat suhteellisen kypsentyneitä, mutta korkean heijastavuuden ja korkean lämmönjohtavuuden omaavat materiaalit, kuten alumiini ja kupari, vaativat yleensä korkeampaa laseroteetta ja tarkempia hitsausparametrejä.
Kun materiaali on määritetty, on myös työkappaleen paksuus otettava huomioon. Samalle materiaalille kohdistuvat hitsaustarpeet eroavat merkittävästi 1 mm ohuen levyn ja 5 mm paksun levyjen välillä. Ohuissa levyissä keskitetään huomiota lämmöntuloon, läpisyötymiseen ja muodonmuutosten hallintaan; keski- ja paksuissa levyissä painopiste siirtyy hitsauspenetraatioon, hitsausnopeuteen ja siihen, tarvitaanko langansyöttöä. Siksi laserhitsauskoneen tehoa ei voida määrittää irrallisena materiaalista ja paksuudesta; valintaprosessin on kokonaisvaltaisesti otettava huomioon yhdistelmä "materiaali + paksuus + hitsausliitoksen muoto + hitsausnopeus".
II. Laitteiston valinta hitsausliitoksen muodon ja tuotantomenetelmän perusteella
Materiaalin ja paksuuden lisäksi hitsausliitoksen rakenne on toinen keskeinen tekijä laserhitsauskoneen valinnassa. Yleisille suorille hitsauksille – kuten levyosien, koteloitten tai kehikkojen yhteydessä – tavallinen laserhitsauslaitteisto riittää yleensä hyvin. Tuotteissa, kuten alustassa, kaapissa tai ovilevyissä, joissa on runsaasti sisä- ja ulkokulmia, on otettava huomioon hitsauspolttimeen tarvittava käyttötila sekä niin sanottu "wobble"-toiminto (säteen heilahtelu). Jos työkappaleessa esiintyy monimutkaisia kaaria tai erityisen toistuvia hitsauspolkuja, tulee harkita robottilaserhitsausjärjestelmän käyttöä.
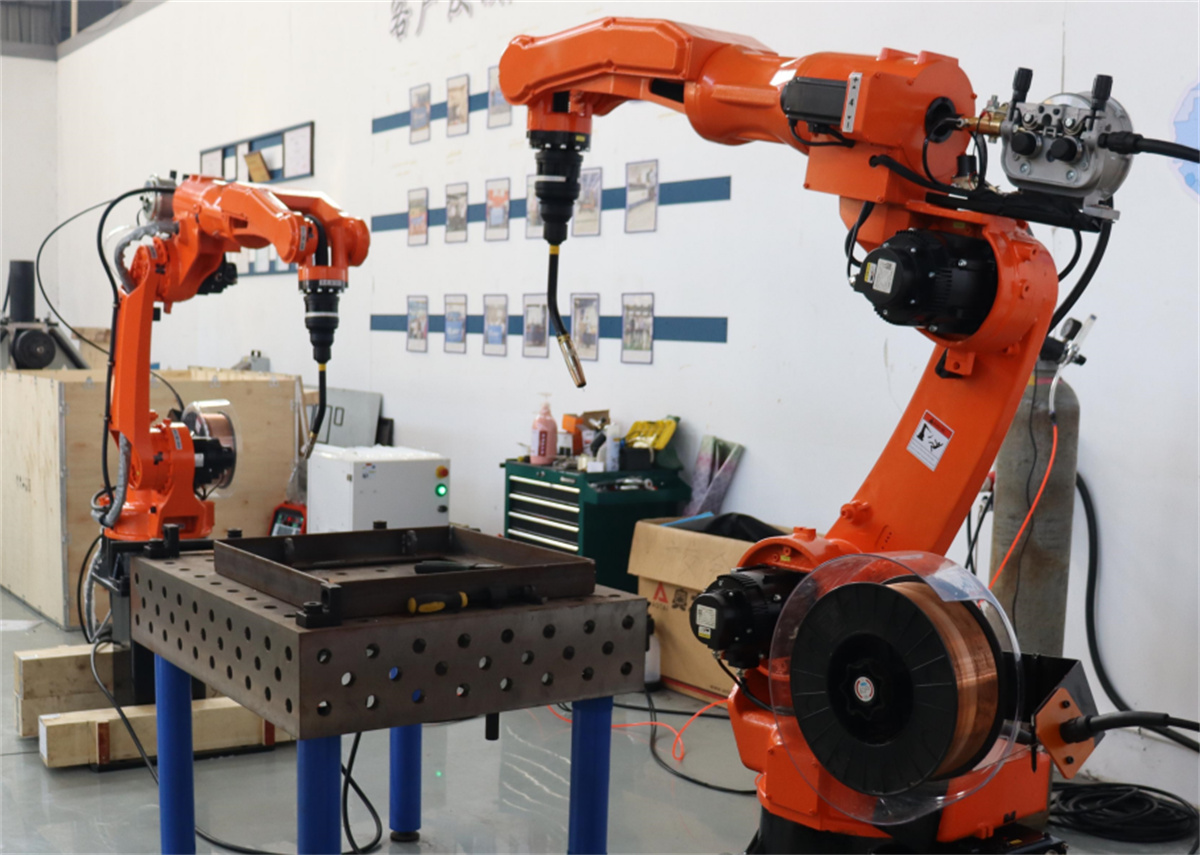
Lisäksi käsikäyttöisen laserhitsaajan ja robottilaserhitsausjärjestelmän valinta tulisi perustua yrityksen erityiseen tuotantomalliin. Käsikäyttöiset laserhitsaajat tarjoavat toiminnallista joustavuutta, mikä tekee niistä hyvin soveltuvia tuotantoympäristöihin, joissa tuotteiden vaihtelu on suurta, erien koot pieniä ja työkappaleiden suunnittelu muuttuu usein. Robottilaserhitsausjärjestelmät puolestaan sopivat paremmin tilanteisiin, joissa tuotteet ovat standardoituja, erien koot suuria, hitsaustiet ovat kiinteitä ja tuotannon kapasiteettivaatimukset korkeita (lyhyet kiertoaikojen vaatimukset). Kumpikaan tyyppi ei ole itsessään "parempi" kuin toinen; pikemminkin ne on suunniteltu vastaamaan erilaisia tuotantotarpeita.
III. Kuinka valita laserhitsausvoimakkuus?
Laserin teho on tärkeä parametri, jota tarkastellaan usein laitteiden hankinnassa, mutta on virhe olettaa, että "korkeampi teho tarkoittaa aina parempia hitsaustuloksia." Esimerkiksi 2 mm paksujen työkappaleiden hitsaamisessa optimaaliset parametrit vaihtelevat huomattavasti ruostumattomalle teräkselle, hiiliteräkselle, alumiiniseokseille ja sinkittyyn levyyn. Siksi tehomäärittely on valittava ottamalla huomioon materiaali, paksuus, liitoksen muoto, hitsausnopeus, käytetäänkö täytevirtaa ja lopputuotteen vaadittu esteettinen pinta.
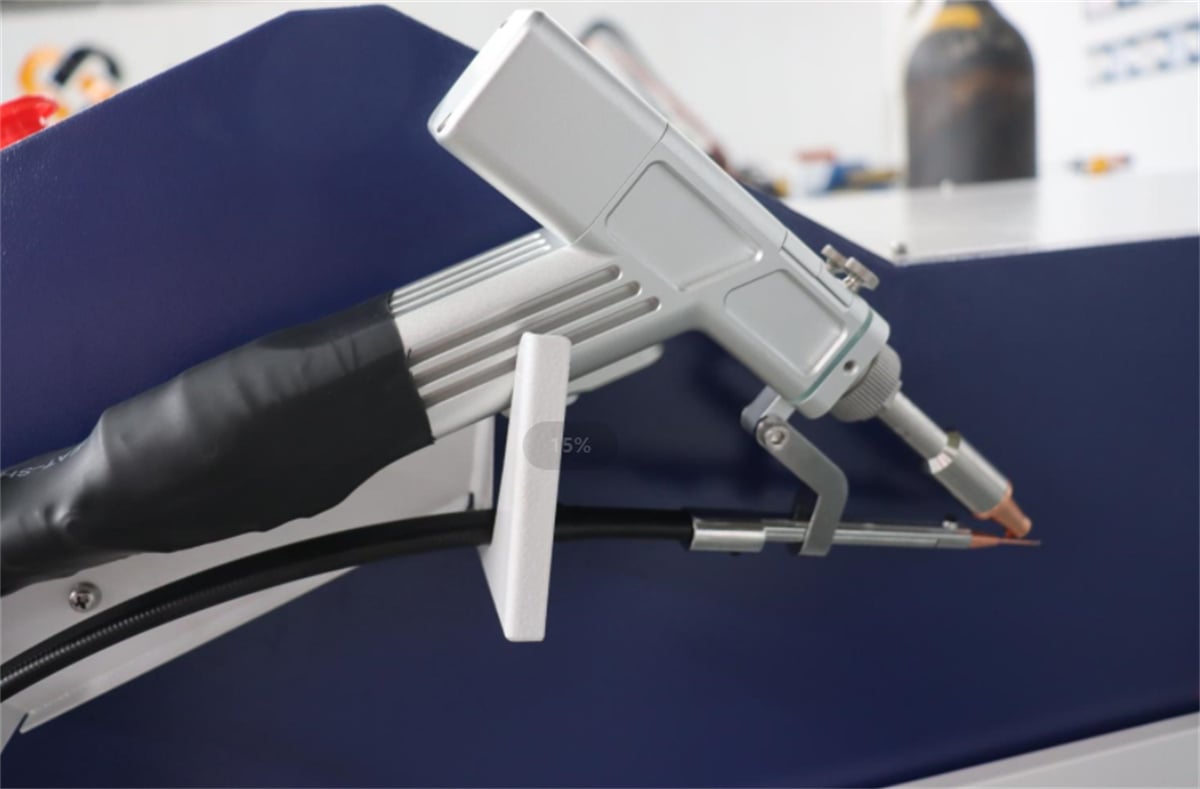
Varusteiden ostamisessa on tehokkaampaa antaa tarkkoja tietoja kuin pelkästään kysyä valmistajalta: »Onko teillä 2000 W:n tai 3000 W:n mallia?« Tarkat tiedot sisältävät esimerkiksi materiaalin, sen paksuuden, hitsausasennon, kuvat hitsausliitoksista sekä tavoitellun hitsausnopeuden. Todellisten työkappaleiden toimittaminen testattavaksi johtaa vielä tarkempaan varustevalintaan. Lopulta yrityksen tärkein huolenaihe pitäisi olla se, voiko varusteet jatkuvasti täyttää tuotantovaatimukset – ei ainoastaan koneen nimikilvessä ilmoitettu teho.
IV. Ilmajäähdytyksen, vesijäähdytyksen ja langansiirtofunktion valinta
Nykyiset laserhitsauslaitteet käyttävät yleensä joko ilmajäähdytystä tai vesijäähdytystä. Ilmajäähdytteiset laserhitsauslaitteet ovat yleensä kompakteja ja kannettavia, mikä tekee niistä ideaalisia esimerkiksi kovametallien käsittelyyn, levytöiden valmistukseen, pieniin eriin ja tilanteisiin, joissa laitteita on siirrettävä usein. Vesijäähdytteiset laserhitsauslaitteet, jotka poistavat lämmön kierrättävän jäähdytysjärjestelmän avulla, soveltuvat paremmin pitkäaikaiseen jatkuvatoimiseen käyttöön ja suuritehoisiin tuotantoympäristöihin. Siksi kumpikaan jäähdytystyyppi – ei ilma- eikä vesijäähdytys – ei ole itsestään parempi; valinta tulisi tehdä tekijöiden, kuten laserin tehon, jatkuvan käyttöajan, tuotantoympäristön ja tarkkaa käyttötapahtumaa, perusteella.
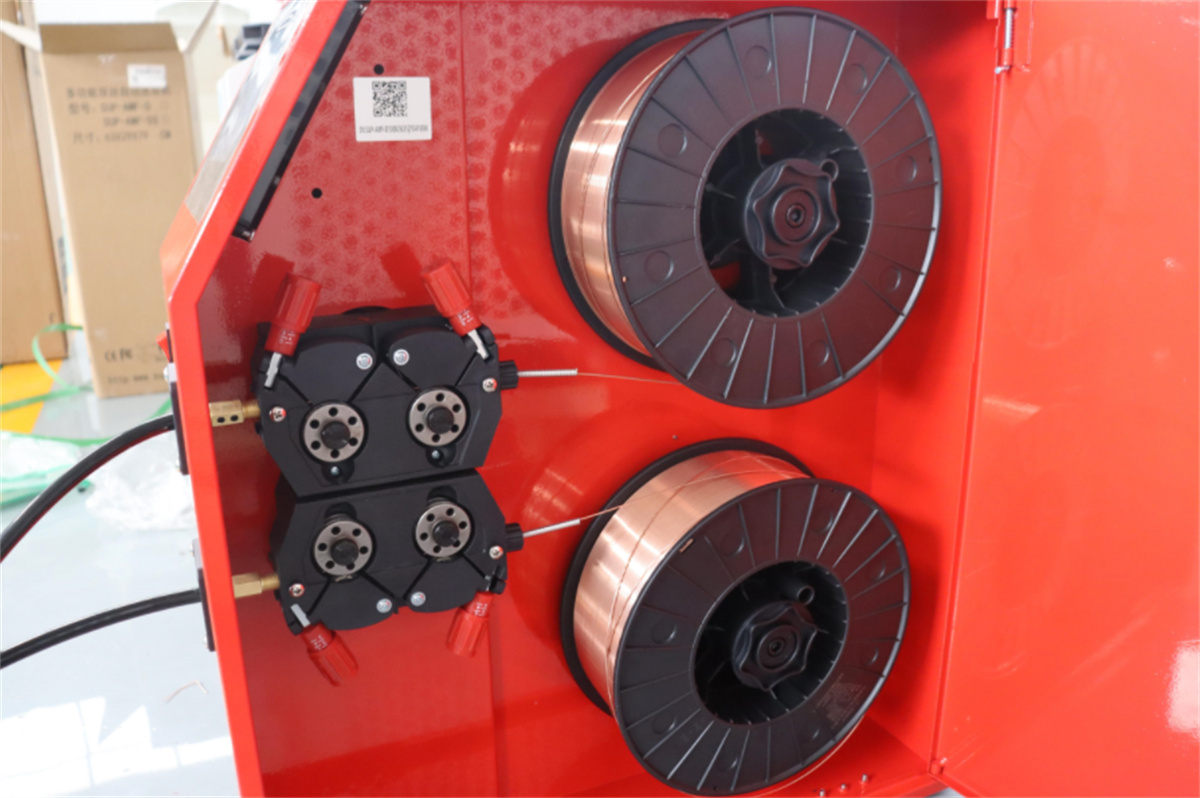
Automaattisen langansiirtojärjestelmän tarve riippuu ensisijaisesti työkappaleiden kokoonpanorakosta ja hitsausnauman vaatimuksista. Työkappaleille, joiden kokoonpanotarkkuus on korkea ja rakot pieniä, hitsaus ilman täytevirtaa riittää usein. Jos kuitenkin hitsausliitoksessa on rakoja tai jos hitsausta vahvistetaan (kuplan korkeutta lisätään) tai hitsauskuplan muotoa parannetaan, tulee harkita laserhitsauslaitetta, jossa on automaattinen langansiirtojärjestelmä.
V. Katso oston hintaa pidemmälle: Ota huomioon kokonaishintakäsite
Laserhitsauskoneen ostettaessa mainittu hinta on vain yksi osa kokonaishintaa. Sinun on myös otettava huomioon kustannukset, jotka liittyvät työvoimaan, suojakaasuun, kulutustarvikkeisiin, huoltoon, energiankulutukseen ja mahdolliseen käyttökatkoksiin. Alhaisemman alkuhinnan omaava kone ei välttämättä johtanut alhaisempiin tuotantokustannuksiin, jos se toimii hitaasti, vaatii paljon työvoimaa tai sitä on huollettava usein.
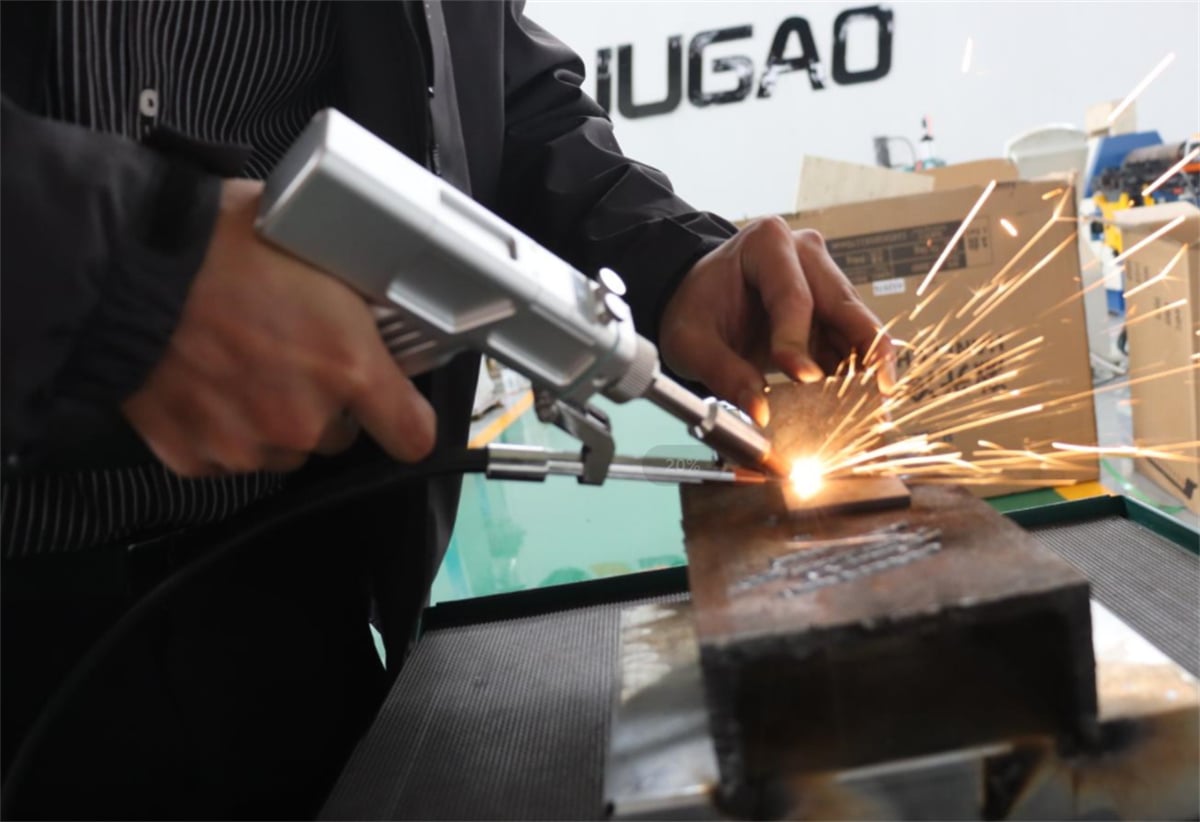
Siksi, kun valitaan laserhitsauskonetta, on suositeltavaa tehdä kattava laskelma, joka sisältää: laitteistoinvestoinnit, työvoimakustannukset, käyttökustannukset, huoltokustannukset ja tuotantotehokkuuden. Erityisesti sarjatuotantoa harjoittavien yritysten on otettava huomioon myös automaation taso ja mahdollisuus tuleviin tuotantolinjan päivityksiin. Valittaessa laitteistoa ei tule keskittyä pelkästään alustaviin ostokustannuksiin, vaan on arvioitava, kuinka paljon laite säästäisi tuotantokustannuksia ajan mittaan.
VI. Miksi näytteiden testaus on välttämätöntä ennen laserhitsauskoneen ostamista?
Laserhitsaus tarjoaa korkean prosessin sopeutumiskyvyn; kuitenkin sama laserote voi tuottaa erilaisia tuloksia riippuen työkappaleen materiaalista, paksuudesta ja rakenteellisesta suunnittelusta. Siksi on ratkaisevan tärkeää suorittaa näytteiden testaus todellisilla työkappaleilla ennen lopullista ostopäätöstä.
Näytteiden testauksen aikana on kiinnitettävä erityistä huomiota tekijöihin, kuten hitsausliitoksen tunkeutumiseen, hitsaustumakkeen profiiliin, hitsausnopeuteen, läpikuultumisen riskiin, työkappaleen muodonmuutoksiin, pinnan värimuutoksiin ja siihen, vaatiiko hitsausta jälkikäsittelyä hiomalla. Sarjatuotannossa on myös mitattava hitsaustaikaa yksikköä kohden, jotta voidaan arvioida, täyttääkö laite vaaditun tuotantokykyn (läpivirtaus).
Näytteiden testaus todellisilla työkappaleilla antaa paljon arvokkaampaa tietoa kuin pelkkä laitteiden teknisten tietojen vertailu.
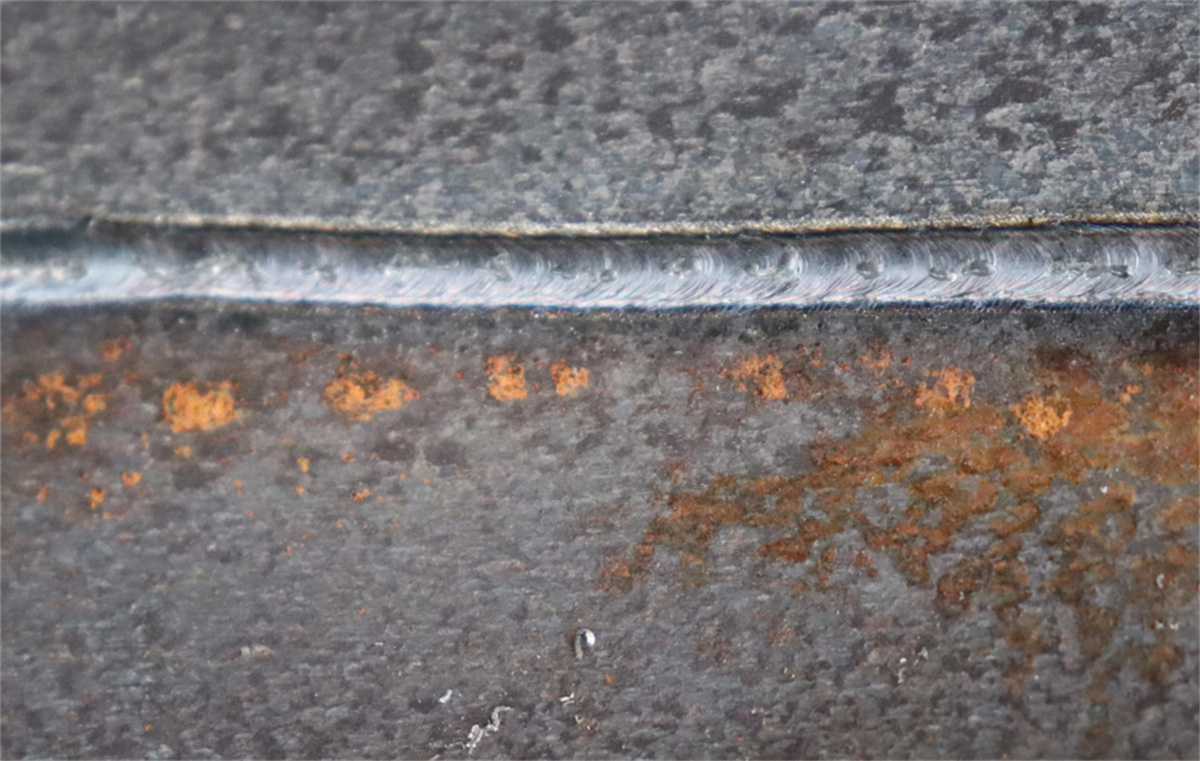
VII. Laserhitsauskoneen valintakehys
Laserhitsauskoneen valinnassa yritykset voivat noudattaa tätä loogista järjestystä: Materiaali → Paksuus → Liitosmuoto → Tuotantomäärä → Hitsausnopeus → Automaation taso → Laseriteho → Jäähdytysmenetelmä → Langansyöttövaatimukset → Käytännön näytteiden testaus.
Käsiin pidettävää laserhitsauskonetta käytetään usein pieniä eriä, suurta tuotevaihtelua ja työkappaleiden useita muutoksia vaativissa tuotantotilanteissa. Sen sijaan standardoituja tuotteita, suuria tilausmääriä ja kiinteitä hitsaustieitä vaativiin sovelluksiin robottilaserhitsausjärjestelmä on sopivampi vaihtoehto. Jos laitteiston on oltava liikuteltavissa, suositellaan ilmajäähdytettyä järjestelmää; pitkäkestoisessa ja jatkuvassa tuotannossa vesisäähdytetty järjestelmä on parempi vaihtoehto. Lopullinen laitteiston konfiguraatio on määriteltävä testien perusteella, jotka tehdään todellisilla työkappaleilla.
VIII. Laserhitsauskoneet: Ratkaisut, jotka on suunnattu erityisesti teidän työkappaleittenne
Laserhitsauslaitteita valmistavana yrityksenä tarjoamme laajan valikoiman ratkaisuja – käsikäyttöisiä laserhitsauskoneita, ilmajäähdytettyjä ja vesisäätöisiä laserhitsausjärjestelmiä, automatisoituja langansyöttöjärjestelmiä sisältäviä laserhitsauslaitteita sekä robottilaserhitsauskennoja – jotka on mukautettu tarkasti teidän vaatimuksiinne materiaalien, työkappaleiden paksuuden, liitosten muodon, tuotantomäärän, hitsausnopeuden ja automaatiotarpeiden osalta.
Jos olette valitsemassa laserhitsauskonetta, ei ole tarpeen keskittyä heti tiettyihin tehoihin tai hintatasoihin. Lähetä meille vain kuvia työkappaleistanne, tiedot materiaaleista ja niiden paksuuksista tai itse työkappaleet. Tarjoamme ilmaisia hitsausprosessien arviointeja ja näytetestejä, joiden avulla voimme suositella teille parhaita laitteita ja käyttöparametreja todellisten hitsaustulosten perusteella – mikä auttaa yritystänne vähentämään laitteiden valintakustannuksia ja prosessien kokeiluun liittyviä kustannuksia.

