





تفاوت ماشینهای جوشکاری نقطهای و ماشینهای جوشکاری لیزری چیست؟
در پردازش و تولید فلزات، هم دستگاههای جوشکاری نقطهای و هم دستگاههای جوشکاری لیزری از انواع رایج تجهیزات جوشکاری هستند؛ با این حال، از نظر اصول جوشکاری، کاربردهای مناسب، ساختار تجهیزات و روشهای تولید تفاوتهای اساسی دارند.
برای کسبوکارهایی که به دنبال تولیدکنندگان تجهیزات جوشکاری هستند، اولین قدم در مواجهه با گزینههای مختلف موجود در بازار، درک تفاوتهای بین جوشکاری نقطهای و جوشکاری لیزری است. انتخاب تجهیزات باید بر اساس ویژگیهای خاص محصول و نیازهای تولیدی انجام شود، نه اینکه صرفاً سعی شود تعیین گردد کدام نوع «بهتر» است.
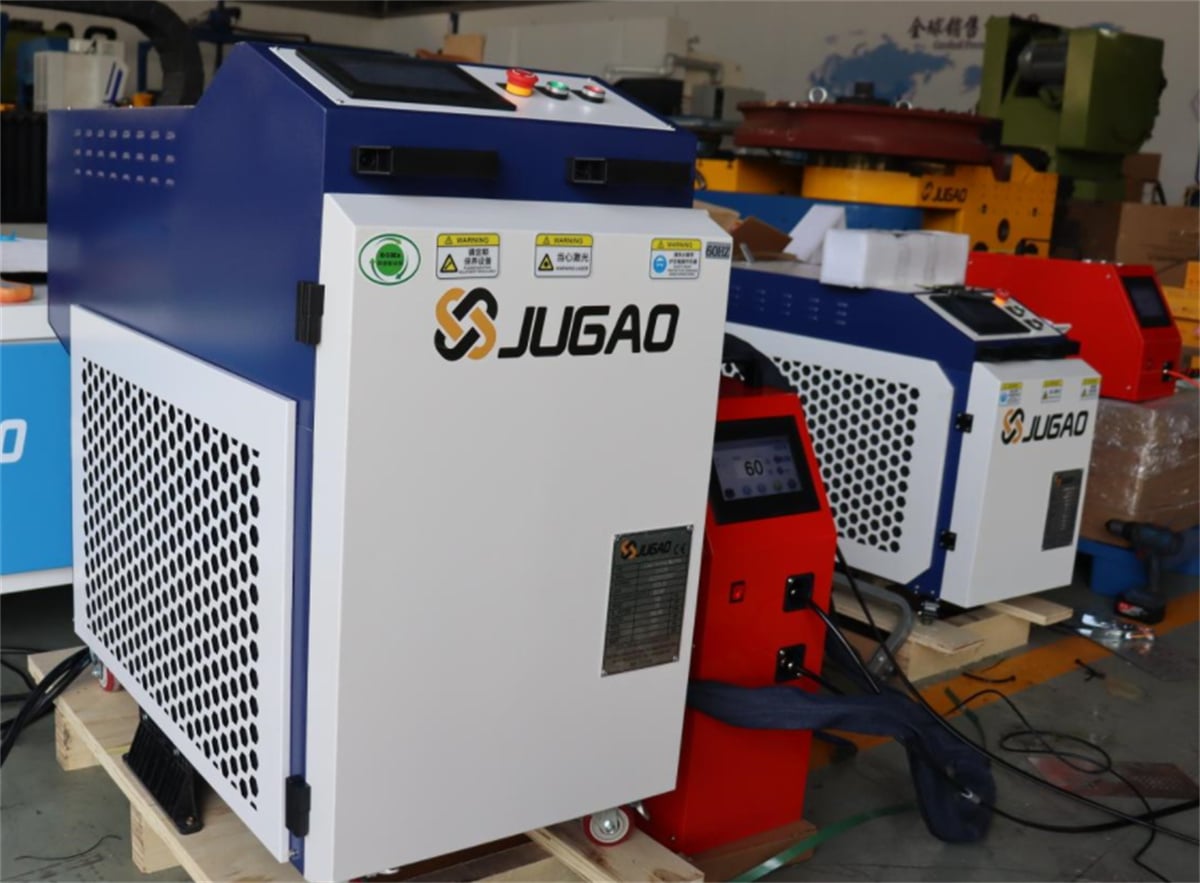
پس دقیقاً چه چیزی ماشینهای جوشکاری نقطهای را از ماشینهای جوشکاری لیزری متمایز میکند و هر کدام برای چه سناریوهایی مناسبترند؟
۱. اصول جوشکاری متفاوت
ماشینهای جوشکاری نقطهای نوعی تجهیزات جوشکاری مقاومتی هستند. عملکرد اصلی آنها اعمال فشار به قطعه کار از طریق الکترودها همراه با عبور جریان جوشکاری از آن است؛ این امر حرارت را در ناحیه تماس تولید کرده و نقطه جوش ایجاد میکند.
در نتیجه، جوشکاری نقطهای معمولاً نیازمند تماس فیزیکی بین الکترودها و قطعه کار است. این روش برای محصولاتی که نیازمند اتصال در نقاط مشخص و ثابتی هستند، بسیار مناسب است.
از سوی دیگر، دستگاههای جوشکاری لیزری از پرتوی لیزر با چگالی انرژی بالا استفاده میکنند که به سطح ماده هدایت میشود و منطقهٔ جوش را بهسرعت ذوب کرده و درز جوش را ایجاد میکند. بسته به ساختار محصول، جوشکاری لیزری میتواند بهصورت پیوسته، نقطهای یا در امتداد مسیری مشخص انجام شود.
به سادگی:
جوشکاری نقطهای بر «اتصال از طریق نقاط جوش» تمرکز دارد، درحالیکه جوشکاری لیزری بر «اتصال از طریق ذوب ناشی از لیزر» تمرکز دارد.
رابطهٔ جایگزینی ساده و یکبهیکی بین این دو وجود ندارد؛ انتخاب واقعی بستگی به ساختار محصول و نیازهای فرآیندی دارد.
بخش دوم: کدام محصولات بیشترین سازگاری را با دستگاههای جوشکاری نقطهای دارند؟
جوشکاری نقطهای با سرعت بالای جوشکاری و مناسببودن برای اتصالات چندنقطهای مشخص میشود و بنابراین در تولید انبوه بهطور گستردهای بهکار میرود.
از جمله موارد زیر میتوان نام برد:
محصولات سیمفلزی و توریهای صفحهای؛
قطعات فلزی تراشخورده؛
اجزای سازهای ورقفلزی؛
قطعات فلزی دستگاههای خانگی؛
اجزای خودرو؛
اتصالدهندههای فلزی برای الکترونیک و لوازم برقی؛
اجزای فلزی برای باتریها و کاربردهای انرژی نو؛
برای برخی محصولات، قطعهکار با چند نقطه جوش ثابت طراحی میشود؛ در این روش کافی است لایههای بالایی و پایینی ماده بهدقت در جای خود قرار گرفته و از الکترودها برای انجام جوش استفاده شود. در چنین مواردی، دستگاههای جوش نقطهای اغلب گزینهای سادهتر هستند.
بخش سوم: کدام محصولات بیشترین سازگاری را با دستگاههای جوش لیزری دارند؟
یکی از ویژگیهای جوش لیزری، تمرکز منطقه جوش است؛ مسیر جوش میتواند متناسب با طراحی ساختاری محصول تنظیم شود. بنابراین این روش بهطور گسترده در پردازش دقیق فلزات، کاربردهایی که استانداردهای زیبایی بالایی مدنظر است و تولید اجزای ساختاری پیچیده بهکار میرود.
کاربردهای متداول عبارتند از:
تجهیزات و ورقکاری فلزی: جوش اجزای ساختاری فلزی مانند ورقهای فولاد ضدزنگ و رویآغشته؛
انرژی نو و ذخیرهسازی انرژی: پوششهای باتری، اجزای ساختاری فلزی و غیره؛
لوازم خانگی و آشپزخانه: پوستههای فلزی، نگهدارندهها و قطعات ساختاری مرتبط؛
تولید الکترونیک دقیق: قطعات فلزی که نیازمند دقت بالای جوشکاری و کیفیت زیباییشناختی هستند؛
صنعت خودروسازی و قطعات مربوطه: جوشکاری قطعات ساختاری فلزی و قطعات خاص.
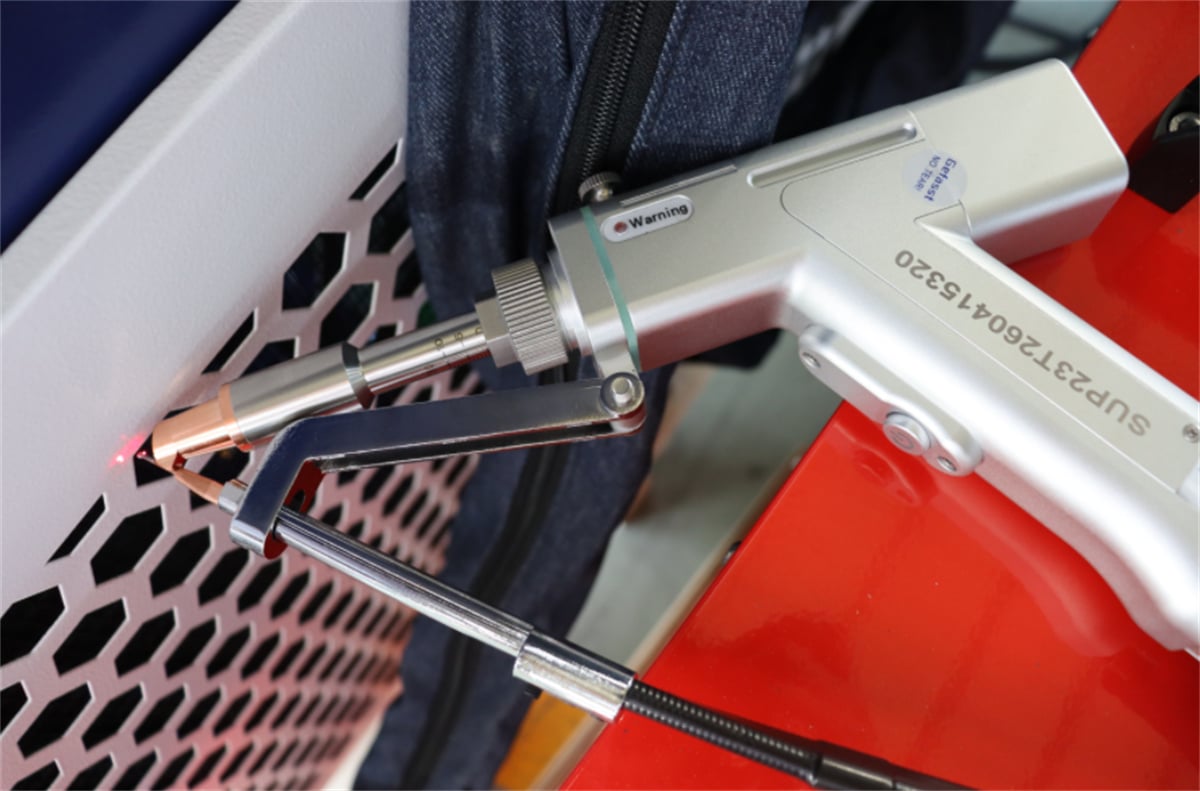
تجهیزات جوشکاری لیزری به اشکال مختلفی وجود دارند، از جمله جوشکارهای لیزری دستی با تغذیهکننده خودکار سیم، جوشکارهای لیزری خنکشونده با هوا، جوشکارهای لیزری صفحهای «بدون علامت»، جوشکارهای لیزری مبتنی بر گالوانومتر و ایستگاههای کاری جوشکاری لیزری رباتیک.
بنابراین، اصطلاح «جوشکار لیزری» به نوع واحدی از تجهیزات اشاره ندارد؛ انتخاب خاص آن بستگی به نیازهای فرآیند تولید محصول دارد.
چهارم. روشهای تولید جوشکاری نقطهای و جوشکاری لیزری چگونه متفاوتاند؟
تفاوتهای اساسی در روشهای تولید بین این دو فرآیند جوشکاری وجود دارد.
جوشکاری نقطهای معمولاً نیازمند تماس الکترود با قطعه کار است؛ محل جوشکاری توسط ساختار الکترود و دسترسی به قطعه کار محدود میشود. برای محصولاتی که نیازمند تعداد زیادی نقطه جوش هستند، کارایی تولید را میتوان با استفاده از جوشکاری چندنقطهای، ابزارهای تخصصی یا تجهیزات خودکار بهبود بخشید.
در مقابل، جوشکاری لیزری پرتو را به یک مکان مشخص هدایت میکند. این روش میتواند مناطقی را که برای الکترودهای سنتی دسترسی دشواری دارند نیز جوش دهد، با بهرهگیری از پیکربندی تجهیزات و ابزارهای مناسب.
در تولید خودکار، جوشکاری لیزری را میتوان با رباتها، سکوهای حرکتی و سیستمهای موقعیتیابی بصری ادغام کرد تا کنترل بسیار انعطافپذیری بر روی مسیر جوشکاری حاصل شود.
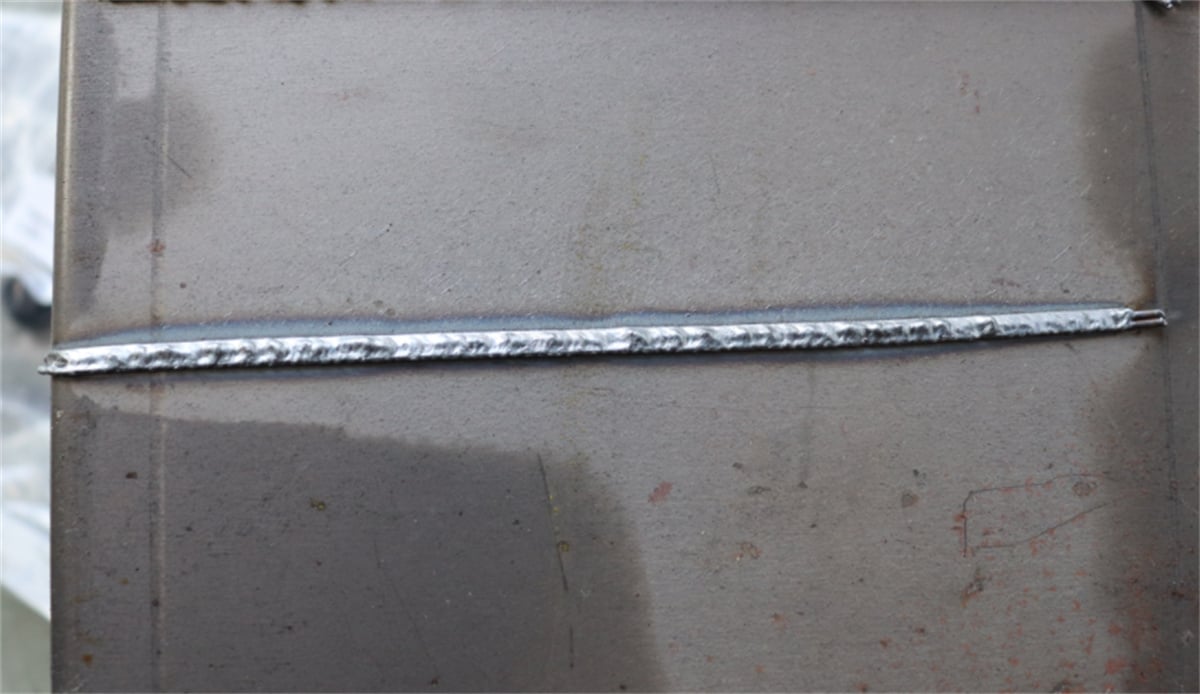
بنابراین، جوشکاری نقطهای گزینهای قوی برای محصولاتی است که نیازمند نقاط جوش ثابت و اتصال سریع و انبوه هستند. جوشکاری لیزری باید برای محصولاتی در نظر گرفته شود که نیازمند درزهای پیوسته، مسیرهای پیچیده یا استانداردهای بالای زیبایی در جوش هستند.
و. چگونه بین جوشکاری نقطهای و جوشکاری لیزری انتخاب کنیم؟
هنگام خرید تجهیزات، بنگاهها میتوانند گزینهها را بر اساس عوامل زیر ارزیابی کنند:
| معیارهای مقایسه | ماشین جوشکاری نقطهای | ماشین جوشکاری لیزری |
| روش جوشکاری | جوشکاری مقاومتی | جوشکاری ادغامی لیزری |
| پیکربندی اصلی اتصال | درمان نقطه ای | جوشکاری نقطهای، جوشکاری درز پیوسته، جوشکاری مسیری |
| تماس با قطعهکار | معمولاً نیازمند تماس الکترود است | پرتو لیزر به منطقه جوشکاری اعمال میشود |
| کاربردهای رایج | قطعات فشردهشده، توری سیمی، قطعات فلزی و غیره | ورقهای فلزی، قطعات دقیق، اجزای سازهای و غیره |
| نوع اتوماسیون | جوشکاری چندنقطهای، جوشکاری نقطهای خودکار | پلتفرمها، اسکنرهای گالوانومتری، رباتها و غیره. |
| عوامل کلیدی انتخاب | جریان، فشار، زمان، الکترودها و غیره. | توان لیزر، جنس ماده، ضخامت ورق، درز جوش و غیره. |
توجه: این جدول صرفاً برای درک اولیه است و نباید بهتنهایی بهعنوان مبنای انتخاب تجهیزات مورد استفاده قرار گیرد.
پیش از نهاییکردن انتخاب تجهیزات، انجام اعتبارسنجی فرآیند با نمونههای واقعی محصول ضروری است.
ششم. چرا آزمایش جوشکاری هنگام خرید تجهیزات جوشکاری توصیه میشود؟
چه در انتخاب جوشکاری نقطهای و چه در انتخاب جوشکاری لیزری، اتکا صرف به نام محصول یا مشخصات تجهیزات میتواند منجر به نادرستیها شود.
برای مثال، حتی در مورد محصولات فولاد ضدزنگ نیز، تغییرات در ضخامت ورق، طراحی ساختاری و محل نقاط جوش، میتواند نیازمندیهای متفاوتی را در زمینه پیکربندی تجهیزات و پارامترهای جوشکاری ایجاد کند.
فرآیند منطقی بهشرح زیر است:
نمونههای محصول یا طرحها → تأیید جنس و ضخامت مواد → تحلیل محل جوشکاری → برنامهریزی فرآیند → آزمایش جوشکاری نمونهای → بازرسی کیفیت جوش → نهاییسازی تجهیزات
برای بنگاههای اقتصادی، انجام جوشکاری آزمایشی نهتنها امکان ارزیابی کیفیت جوش را فراهم میکند، بلکه بینش اولیهای نیز درباره نحوه عملکرد تجهیزات، زمانهای چرخه تولید و سازگانی بین محصول و تجهیزات ارائه میدهد.
نتیجهگیری
جوشکاری نقطهای برای محصولاتی که عمدتاً به اتصالات ثابت در نقاط مشخصی نیاز دارند، مناسبتر است؛ در مقابل، جوشکاری لیزری برای درزهای پیوسته، جوشکاری مسیری و کاربردهایی که دقت بالا و ظاهری برجسته و باکیفیت را میطلبد، مناسب است. هنگام انتخاب تجهیزات جوشکاری، مهمترین عاملی که بنگاههای اقتصادی باید در نظر بگیرند، سازگانی بین محصول و فرآیند جوشکاری است.

