





پیش از ترک دستگاه جوشکاری لیزری کارخانه، چه بازرسیهایی روی آن انجام میشود؟
مرحلهای حیاتی بین تکمیل ساخت دستگاه جوشکاری لیزری و استفادهٔ واقعی آن در خط تولید مشتری وجود دارد: بازرسی پیش از حملونقل.
هنگام خرید دستگاههای جوشکاری لیزری، بسیاری از شرکتها بر توان لیزر، سرعت جوشکاری، پیکربندی تجهیزات و قیمت تمرکز میکنند. با این حال، توانایی دستگاه در ورود به تولید پایدار نیز به مونتاژ کلی، سیستم الکتریکی، سیستم لیزر، مکانیزم حرکتی و عملکرد واقعی جوشکاری آن بستگی دارد.
پس دقیقاً چه چیزهایی قبل از ترک رسمی دستگاه جوشکاری لیزری از کارخانه بررسی میشوند؟
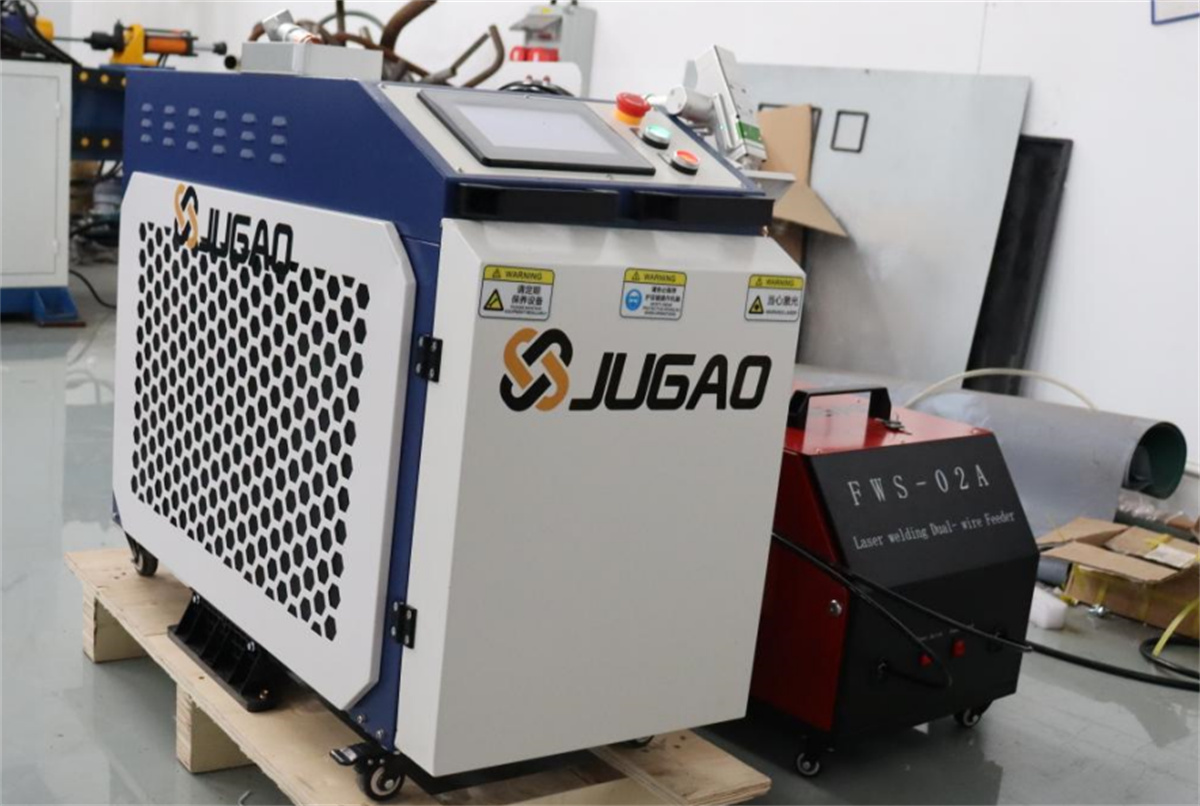
چرا بازرسی پیش از حمل برای دستگاههای جوشکاری لیزری ضروری است؟
تجهیزات جوشکاری لیزری یک واحد منفرد و مستقل نیستند.
یک دستگاه جوشکاری لیزری کامل معمولاً شامل سیستم لیزر، سر جوشکاری، سیستم کنترل، ساختار مکانیکی، سیستم الکتریکی و اجزای سرمایشی میشود. بسته به مدل خاص، ممکن است شامل فیدر سیم، پلتفرمهای حرکتی، سیستمهای بینایی، رباتها یا مکانیزمهای اتوماسیون نیز باشد.
بنابراین، پس از اتمام مونتاژ، دستگاه باید مجموعهای از بررسیها را طی کند تا اطمینان حاصل شود که تمام اجزا بهدرستی با یکدیگر کار میکنند.
هدف از بازرسی پیش از ارسال این نیست که تضمین شود دستگاه هرگز با مشکلاتی روبرو نخواهد شد، بلکه این است که هرگونه انحرافی در مونتاژ، کنترل، عملکرد یا جوشکاری را پیش از تحویل شناسایی کند.
برای تولیدکنندگان، این مرحله در انتقال تجهیزات از خط تولید کارخانه به محل تولید مشتری بسیار حیاتی است.
موارد ۱: بازرسی کلی مونتاژ
پس از مونتاژ، ابتدا ساختار مکانیکی دستگاه باید مورد بازرسی قرار گیرد.
این بازرسی عمدتاً شامل بدنه خارجی دستگاه، قاب، سر جوشکاری، مکانیزمهای حرکتی و قطعات اتصال مربوطه میشود.
مورد بازرسی قرار میگیرد:
نصب صحیح قطعات سازهای؛
امنیت پیچها و بولتها؛
عملکرد طبیعی مکانیزمهای حرکتی؛
نصب قابل اعتماد سر جوشکاری؛
عدم وجود نقص آشکار در مونتاژ قسمتهای خارجی؛
انطباق سازههای ایمنی و محافظتی با مشخصات طراحی.
در تجهیزات جوشکاری لیزری از نوع پلتفرمی، هماهنگی بین پلتفرم، مکانیزم حرکتی و سر جوشکاری نیز از موارد کلیدی بررسی است.
در ایستگاههای کاری جوشکاری لیزری رباتیک، بازرسی جامع ربات، سیستم جوشکاری و مکانیزمهای محیطی الزامی است.
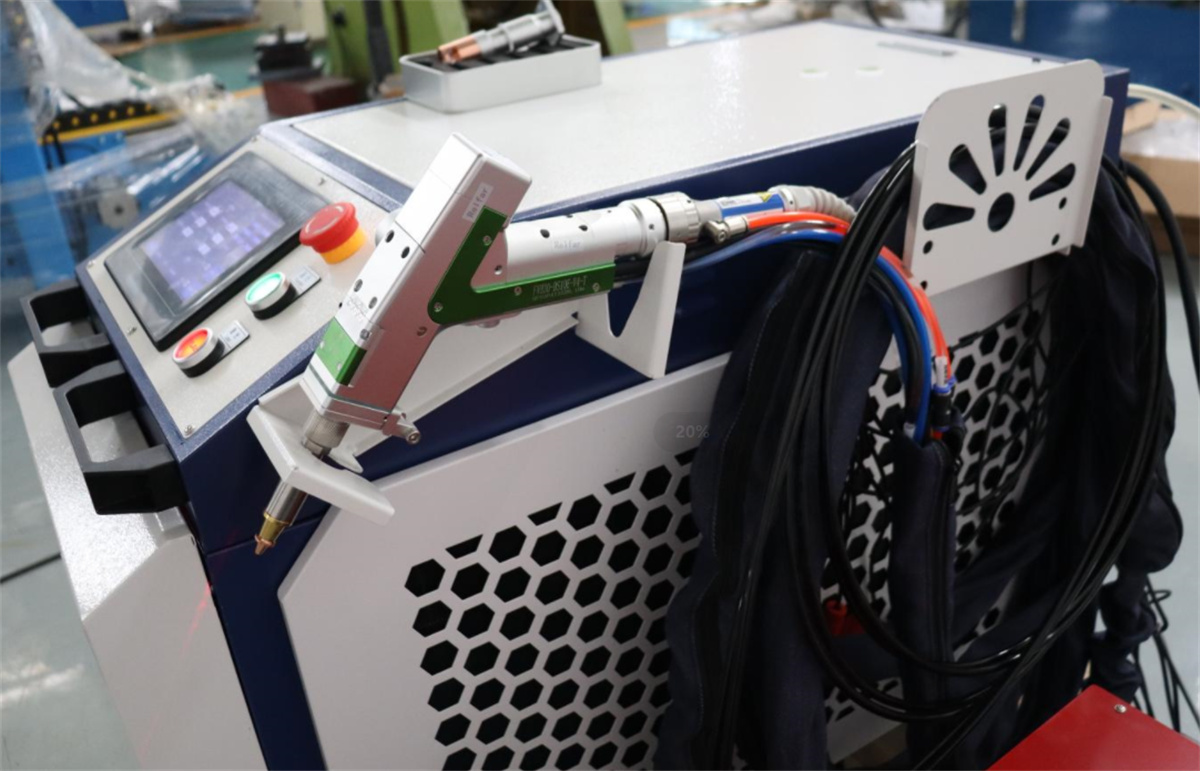
موارد ۲: بازرسی سیستم الکتریکی
دستگاههای جوشکاری لیزری سیستمهای مکاترونیکی هستند؛ بنابراین سیستم الکتریکی بخش حیاتی بازرسی پیش از ارسال محسوب میشود. پس از روشنکردن تجهیزات، سیستم کنترل، سیمکشی الکتریکی و رابط کاربری باید مورد بازرسی قرار گیرند.
به عنوان مثال:
آیا تجهیزات بهطور عادی روشن میشوند؟
آیا رابط کاربری بهدرستی کار میکند؟
آیا دستورات کنترلی بهدرستی اجرا میشوند؟
آیا حرکات مکانیزمهای مختلف با تنظیمات تعیینشده هماهنگ است؟
علاوه بر این، باید کارکردهای ایمنی تجهیزات بررسی شوند.
برای بنگاههای تولیدی، مسائل ایمنی تجهیزات نهتنها به اپراتورها بلکه به فرآیند تولید بعدی نیز مربوط میشود.
بنابراین، صرفاً روشن کردن دستگاه و دیدن روشن شدن آن به معنای پایان آزمون نیست؛ کارکردهای مختلف کنترلی نیازمند بررسی بیشتر هستند.
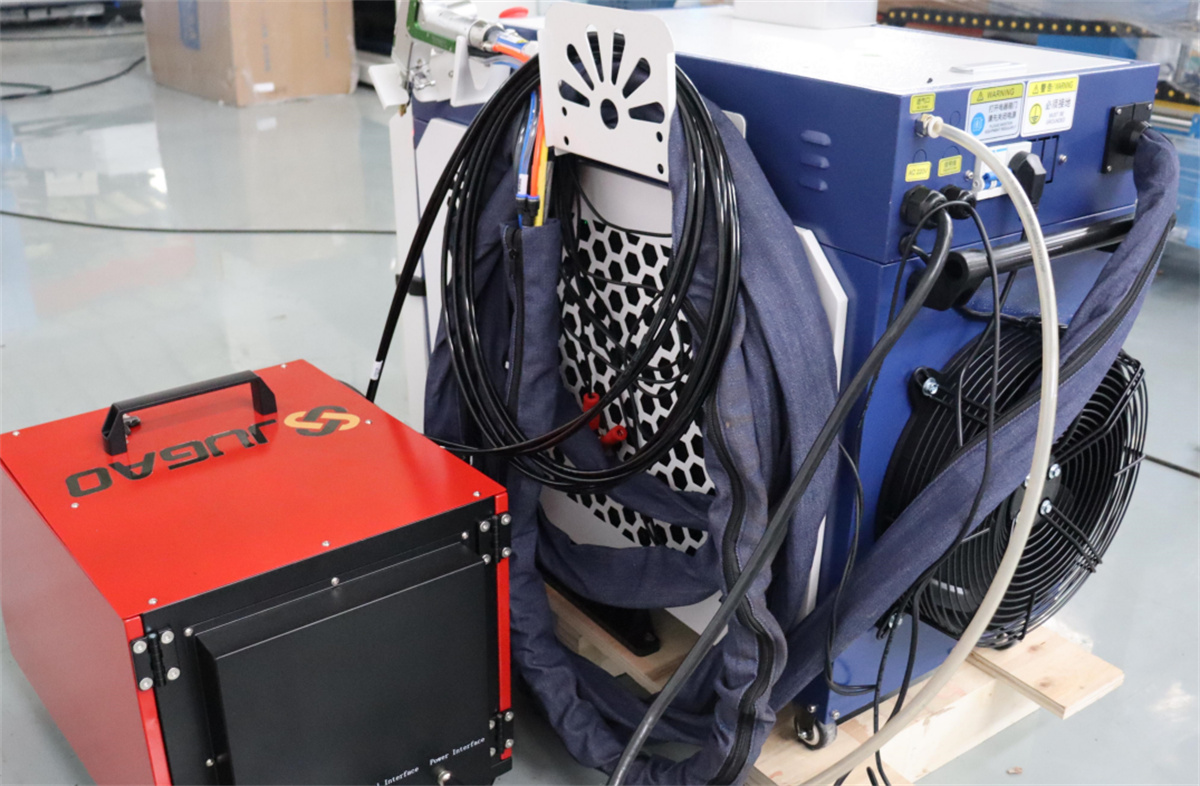
موارد ۳: بازرسی سیستم لیزر
سیستم لیزر یکی از اجزای اصلی تجهیزات جوشکاری لیزری است.
پیش از خروج تجهیزات از کارخانه، کارکردهای مرتبط با لیزر باید بازرسی شوند تا از عملکرد عادی سیستم مطابق با تنظیمات تجهیزات اطمینان حاصل شود.
آزمون معمولاً بر روی موارد زیر متمرکز است:
وضعیت خروجی لیزر؛
کارکردهای کنترل لیزر؛
پارامترهای عملیاتی لیزر؛
ادغام بین لیزر و سر اتصال جوشکاری؛
وضعیت مسیر نوری و اجزای مرتبط با آن.
موارد آزمون خاص بسته به نوع و پیکربندی تجهیزات جوشکاری لیزری متفاوت است.
اولویتهای آزمون برای دستگاههای جوشکاری لیزری با سطوح توان و طرحهای ساختاری متفاوت، متفاوت است.
بنابراین، هنگام درک آزمون دستگاههای جوشکاری لیزری، باید توجه داشت که نمیتوان یک استاندارد واحد را برای تمام تجهیزات لیزری به کار برد.
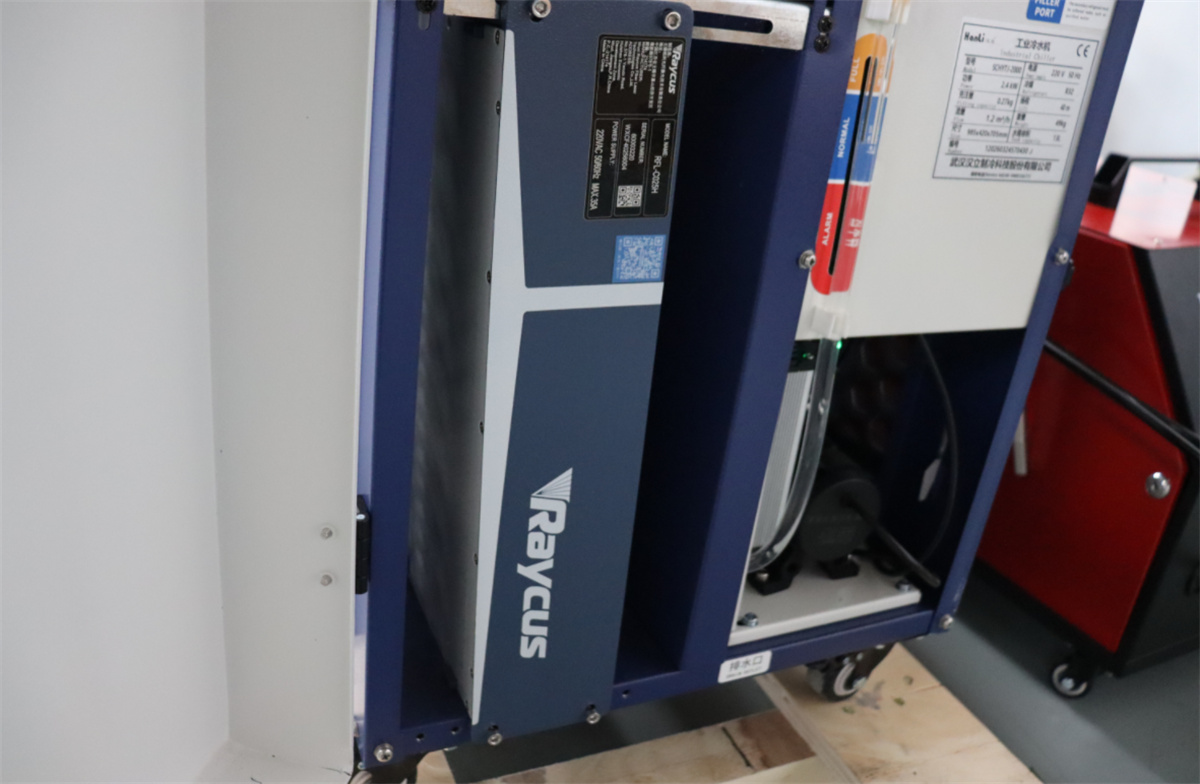
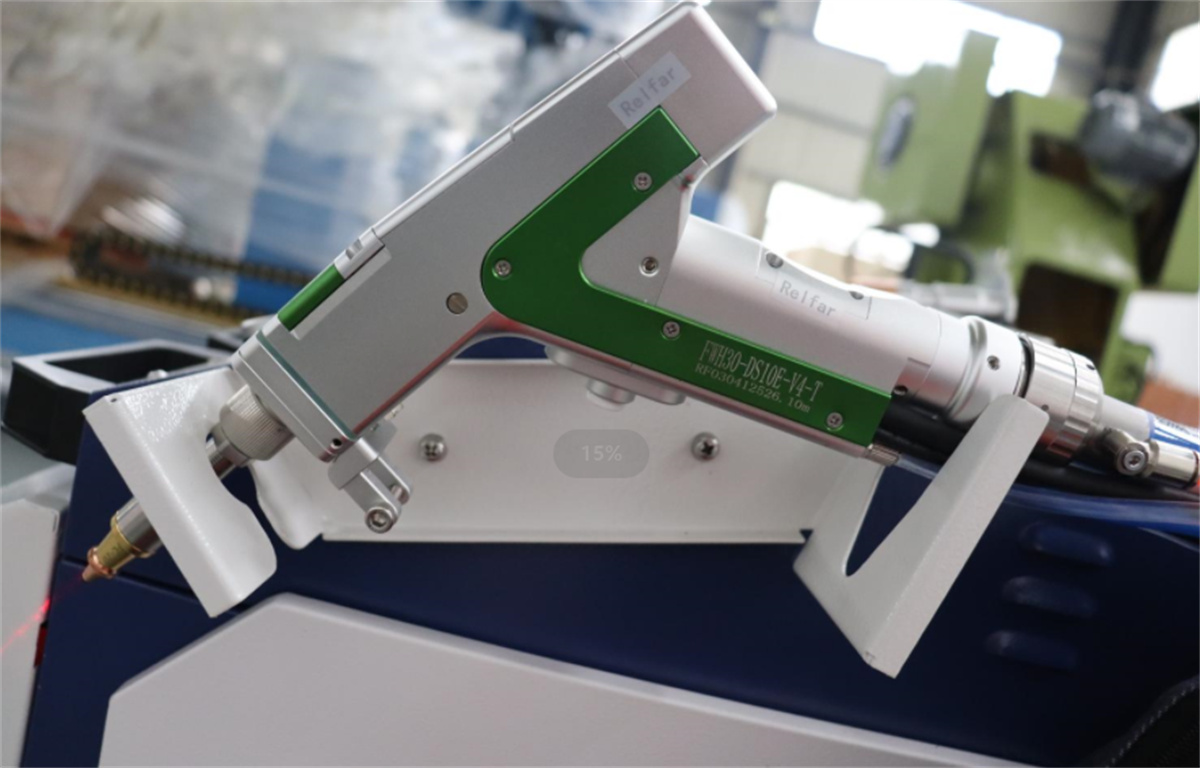
موارد ۴: بازرسی سر اتصال جوشکاری و مکانیزمهای حرکتی
نقطهای که در آن جوشکاری لیزری روی قطعه کار اعمال میشود، بهطور نزدیکی با سر اتصال جوشکاری و مکانیزمهای حرکتی مرتبط است.
اگر سر اتصال جوشکاری بهدرستی تنظیم نشده باشد یا حرکت آن ناپایدار باشد، کیفیت نهایی جوش حتی در صورت عملکرد صحیح خود سیستم لیزری نیز ممکن است تحت تأثیر قرار گیرد.
در نتیجه، قبل از ارسال، وضعیت نصب سر اتصال جوشکاری و عملکرد مکانیزمهای حرکتی باید بازرسی شود.
برای تجهیزات از نوع پلتفرم، نرمی فرآیند حرکتی مورد تمرکز اصلی است.
برای تجهیزات جوشکاری لیزری مبتنی بر گالوانومتر، تمرکز به وضعیت عملیاتی سیستم گالوانومتر و عملکرد اسکن منتقل میشود.
برای ایستگاههای کاری جوشکاری لیزری رباتیک، آزمون باید مسیر حرکتی ربات را نیز در نظر بگیرد.
به عبارت دیگر، آزمون تجهیزات جوشکاری لیزری تنها محدود به منبع لیزر نمیشود؛ بلکه نیازمند تأیید عملکرد هماهنگ سیستم لیزر، سر جوشکاری، مکانیزمهای حرکتی و سیستم کنترل است.
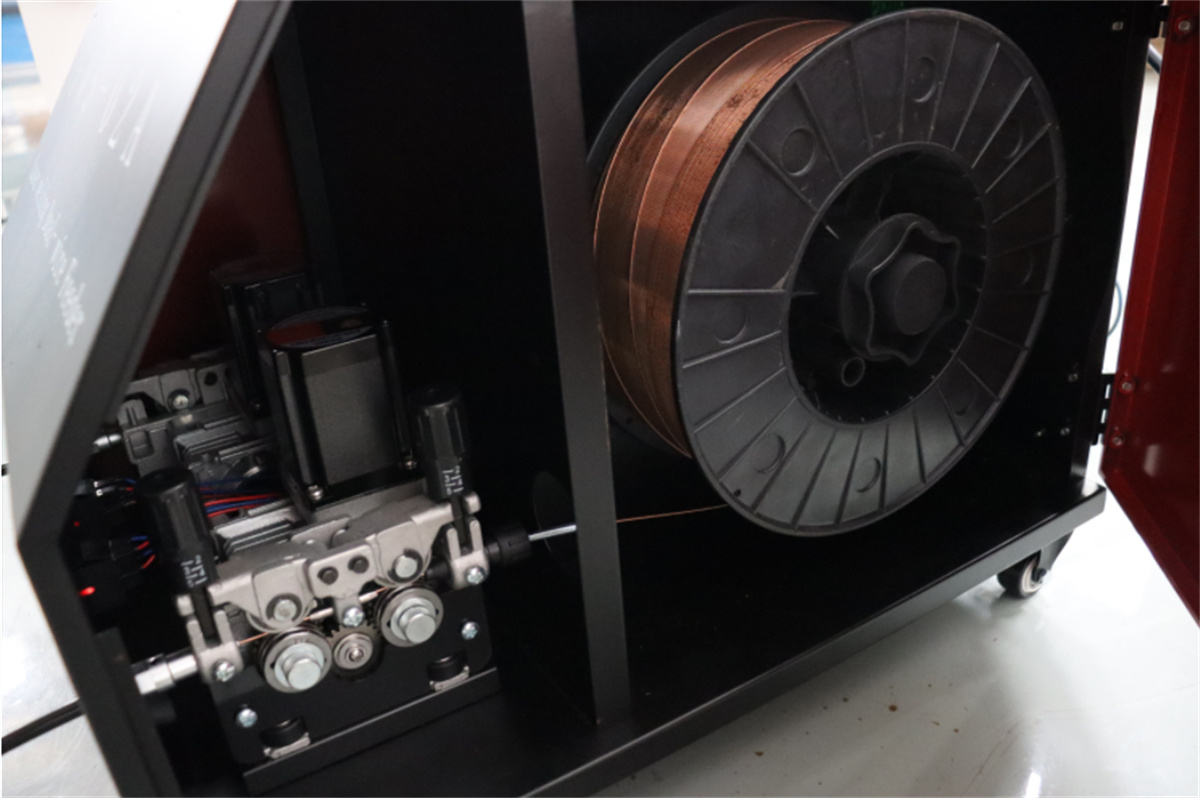
مورد ۵: بازرسی سیستم تغذیه سیم
همه دستگاههای جوشکاری لیزری مجهز به سیستم تغذیه سیم نیستند. برای تجهیزاتی که دارای قابلیت خودکار تغذیه سیم هستند، سیستم تغذیه سیم نیز نیازمند بازرسی است.
برای مثال، در مورد دستگاههای جوشکاری لیزری با تغذیه خودکار سیم قابل حمل، ضروری است که پیش از ارسال، عملکرد صحیح مکانیزم تغذیه سیم، روان بودن فرآیند تغذیه سیم و هماهنگی دقیق تغذیه سیم با عمل جوشکاری بررسی شود.
سرعتهای ناپایدار تغذیه سیم میتوانند بهطور منفی بر فرآیند جوشکاری تأثیر بگذارند.
بنابراین، برای جوشکارهای لیزری دارای قابلیت تغذیه سیم، واحد تغذیه سیم باید در آزمون جامع سیستمها همراه با خود سیستم لیزر گنجانده شود.
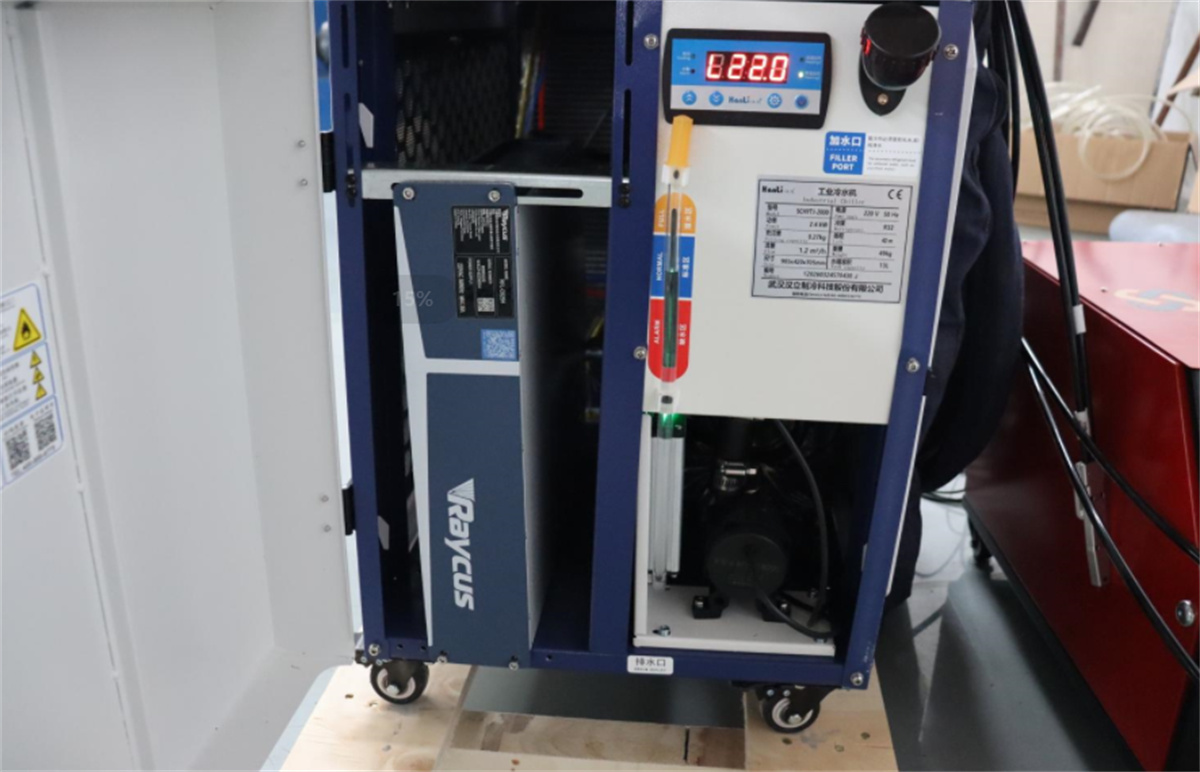
موارد ۶: بازرسی سیستمهای خنککننده و سیستمهای کمکی مرتبط
دستگاههای مختلف جوشکاری لیزری از ساختارهای متفاوتی برخوردارند که منجر به نیازهای متفاوتی برای روشهای خنکسازی و سیستمهای کمکی میشود.
برای مثال، دستگاههای جوشکاری لیزری خنکشونده با هوا از خنکسازی هوایی برای دفع حرارت استفاده میکنند، درحالیکه سایر تجهیزات ممکن است از سیستمهای خنککننده خاصی که متناسب با پیکربندیشان طراحی شدهاند، بهره ببرند.
پیش از خروج تجهیزات از کارخانه، سیستمهای کمکی آن باید بررسی شوند تا از عملکرد صحیح آنها اطمینان حاصل گردد.
برای واحدهای مجهز به سیستمهای خنککننده، نظارت بر وضعیت کارکرد سیستم، اتصالات و عملکرد توابع هشدار نیز ضروری است.
اگرچه این بخش مستقیماً شامل خود عمل جوشکاری نمیشود، اما بر قابلیت اطمینان کارکرد پیوسته تأثیر میگذارد و بنابراین بخشی حیاتی از بازرسی کلی سیستم محسوب میشود.
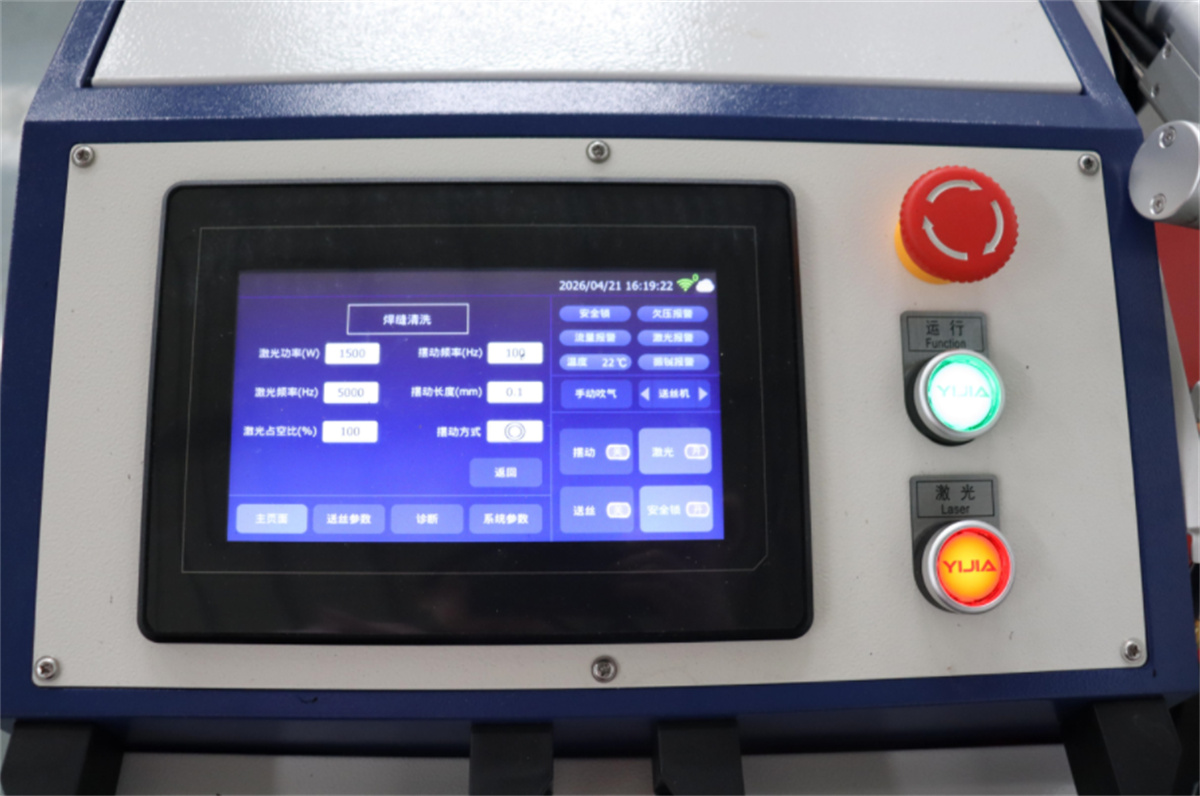
موارد ۷: بازرسی پارامترهای جوشکاری و توابع کنترلی
پس از راهاندازی صحیح تجهیزات، تنظیمات پارامترهای جوشکاری و توابع کنترلی باید تأیید شوند.
هرچند روشهای کنترل در ماشینهای مختلف جوشکاری لیزری متفاوت است، اما نیاز اصلی تأیید موارد زیر است:
آیا پارامترهای تنظیمشده بهدرستی اجرا میشوند؟
بهعنوان مثال، آیا تجهیزات پس از تنظیم پارامترها دقیقاً مطابق با آن تنظیمات کار میکنند؟ آیا دستورات شروع و توقف بهدرستی عمل میکنند؟ آیا هماهنگی صحیحی بین توابع مختلف وجود دارد؟
در تولید واقعی، پایداری کنترل پارامترها از اهمیت بالایی برخوردار است.
این امر به این دلیل است که پس از خرید تجهیزات، مشتریان باید پارامترها را بر اساس محصولات، مواد و ضخامتهای خاص مورد نظر تنظیم کنند.
اگر قابلیتهای کنترلی تجهیزات ناکافی باشد، راهاندازی و تنظیم تولید در مراحل بعدی تحت تأثیر قرار خواهد گرفت.
موارد شمارهٔ ۸: حیاتیترین مرحله — آزمون جوشکاری قطعهٔ واقعی
برای تجهیزات جوشکاری لیزری، بازرسی صرفاً سیستمهای مکانیکی، الکتریکی و لیزری کافی نیست.
آزمونهای جوشکاری قطعهٔ واقعی گامی بسیار ارزشمند برای تأیید کیفیت پیش از ارسال هستند.
اگر مشتری نمونههایی ارائه کرده باشد، سازنده میتواند آزمونهای جوشکاری را با استفاده از محصولات خاص مشتری انجام دهد. موارد کلیدی قابل بازرسی عبارتند از:
تشکیل خط جوش؛
ظاهر جوش؛
موقعیتیابی جوش؛
کیفیت ادغام مواد؛
وجود نقصها مانند سوختگی شدید یا زیرسوزی؛
آیا بازده جوشکاری مطابق انتظارات است.
البته، معیارهای خاص بازرسی باید بر اساس محصول و نیازمندیهای فنی مشتری تعیین شوند.
برای مثال، عملکرد جوشکاری در مواد مختلفی مانند فولاد ضدزنگ، فولاد کربنی و آلومینیوم متفاوت است؛ بههمینترتیب، ورقهای نازک و ضخیم پارامترهای فرآیندی متفاوتی نیاز دارند.
در نهایت، بازرسی دستگاههای جوشکاری لیزری باید بر اساس محصول واقعی تأیید شود.
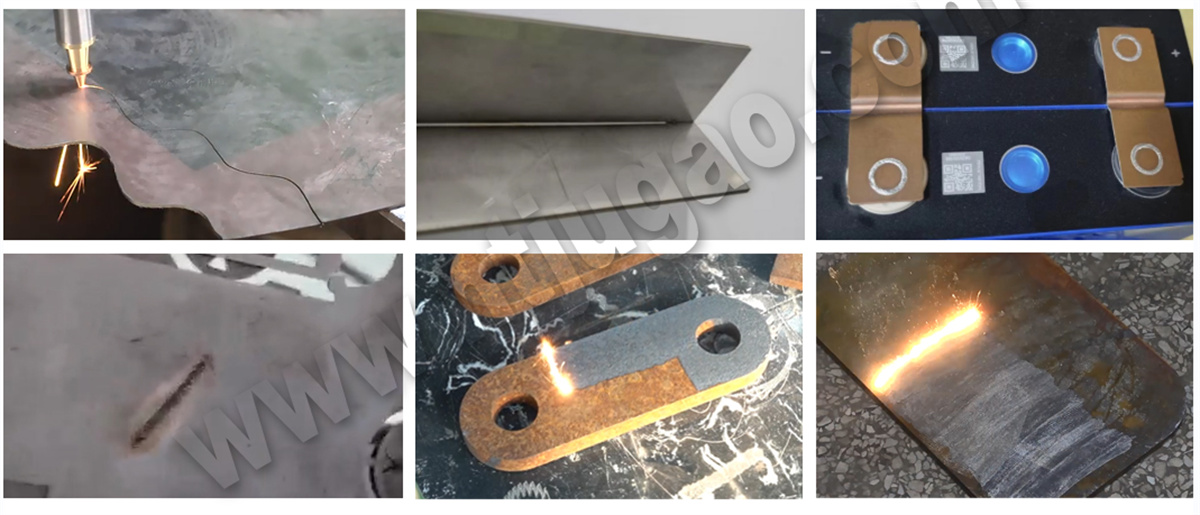
اولویتهای بازرسی بسته به نوع دستگاه جوشکاری لیزری متفاوت است.
انواع زیادی از تجهیزات جوشکاری لیزری در بازار موجود است و پروتکلهای بازرسی نیز متناسب با آن متفاوت هستند.
از جمله موارد زیر میتوان نام برد:
دستگاههای جوشکاری لیزری دستی با سیستم خودکار تغذیه سیم
حوزههای تمرکز: سیستم لیزر، سر جوشکاری، سیستم تغذیه سیم، سیستم کنترل و عملکرد واقعی جوشکاری دستی.
ماشینهای جوشکاری لیزری با تهویه هوایی
حوزههای تمرکز: سیستمهای لیزر و کنترل، همچنین سیستم خنککننده هوا و وضعیت کلی عملیاتی دستگاه.
دستگاههای جوشکاری لیزری مبتنی بر پلتفرم با قابلیت «بدون علامت»
حوزههای تمرکز: ساختار پلتفرم، حرکت سر جوشکاری و نتایج واقعی جوشکاری روی قطعه کار.
دستگاههای جوشکاری لیزری مبتنی بر گالوانومتر
حوزههای تمرکز: کالیبراسیون و آزمون سیستم اسکن گالوانومتر در کنار عملکرد واقعی جوشکاری.
ایستگاههای کاری جوشکاری لیزری رباتیک
حوزههای تمرکز: بازرسی جامع شامل سیستم لیزر، حرکت ربات، مسیر جوشکاری، ادغام ابزارها و عملکرد کلی خودکار.

