





این سند ویژگیها و کاربردهای اصلی دستگاه خمکن صفحهای سه غلطه را توصیف میکند.
دستگاه خمکننده ورق با سه غلتک، ابزاری برای شکلدهی است که برای خمکردن پیوسته ورقهای فلزی به کار میرود. این دستگاه میتواند ورقها را به اشکال مختلفی مانند حلقهای (O-shape)، U شکل و R شکل با بخشهای متعدد بغل کند.
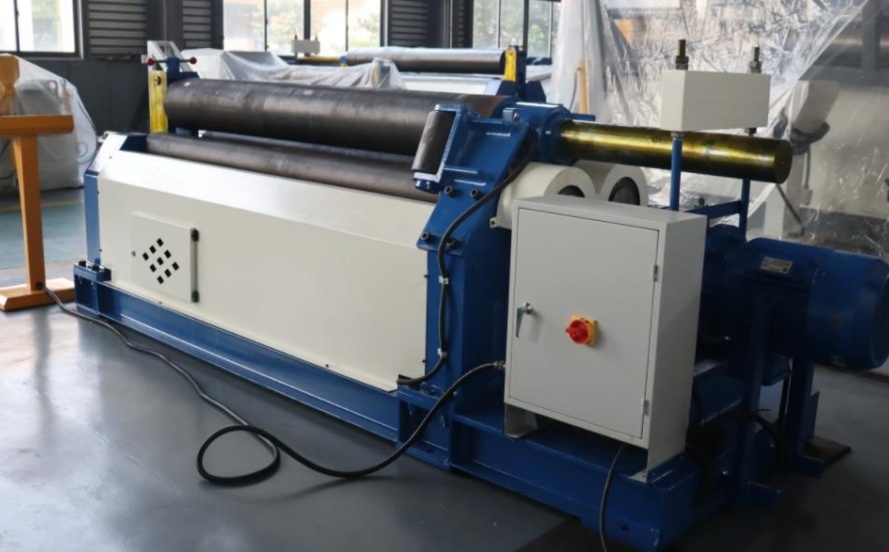
اصل کار: در دستگاه خمکنندهٔ ورق با قرارگیری متقارن، غلطک بالایی بهصورت عمودی و بهوسیلهٔ روغن هیدرولیک در سیلندر هیدرولیک که بر پیستونی در موقعیت متقارن بین دو غلطک پایینی اثر میگذارد، حرکت بالا و پایین میکند. این حرکت عمودی توسط چرخدندهٔ نهایی کاهشدهندهٔ اصلی رانده میشود که بهنوبهٔ خود دو غلطک پایینی را به چرخش درمیآورد و گشتاور لازم برای غلتاندن ورق فلزی را فراهم میکند. ورق تخت و پلاستیکی فلزی بین سه غلطک کاری (دو غلطک پایینی و یک غلطک بالایی) عبور میکند. فشار رو به پایین غلطک بالایی و چرخش غلطکهای پایینی باعث میشوند ورق فلزی تحت چندین مرحلهٔ متوالی خمشدن قرار گیرد (تغییرشکل فشردگی در لایهٔ داخلی، عدم تغییر در لایهٔ میانی، و تغییرشکل کششی در لایهٔ خارجی)، که منجر به تغییرشکل پلاستیک دائمی و غلتاندن آن به شکل استوانه، مخروط یا بخشی از آن میشود. یکی از معایب این دستگاه هیدرولیک غلتانندهٔ سهغلتکی این است که انتهای ورق فلزی باید پیش از این کار با سایر تجهیزات خمشده شود. این دستگاه غلتانندهٔ ورق برای غلتاندن انبوه ورقهایی با ضخامت ۵۰ میلیمتر یا بیشتر مناسب است. ردیفی از غلطکهای پشتیبان ثابت در قسمت پایینی دو غلطک پایینی اضافه شده تا فاصلهٔ بین آنها کوتاهتر شود و بدین ترتیب دقت قطعهٔ غلتاندهشده و عملکرد کلی دستگاه بهبود یابد.
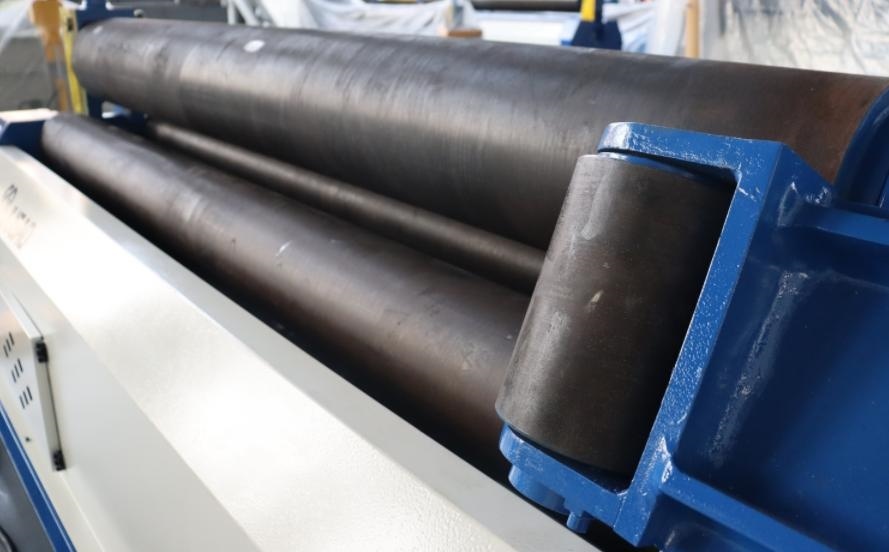
دستگاه غلتکزنی سه غلتکی در صنایع برق، حملونقل، نفت، شیمی، دیگهای بخار، ساخت کشتی، انرژی آبی و سازههای فلزی بهطور گستردهای استفاده میشود. این دستگاه قابلیت غلتکزنی قطعات مخروطی، دایرهای و کمانی را دارد.
ویژگیهای اصلی:
۱. ظرفیت کاری بیشینهٔ دستگاه غلتکزنی ورق با چهار پارامتر اصلی تعیین میشود: ضخامت بیشینهٔ ورق (ضخامت خمزنی اولیه)، عرض بیشینهٔ ورق، جنس اولیهٔ ورق مورد غلتکزنی و کوچکترین قطر غلتک در حالت بیشینهٔ استاندارد. تبدیل بین این چهار پارامتر در حین عملیات، رابطهٔ تبدیل ظرفیت کاری دستگاه را تشکیل میدهد که در دفترچهٔ راهنمای همراه دستگاه برای کاربران ارائه شده تا استفادهٔ منطقیتر از تجهیزات ممکن گردد.
۲. این دستگاه میتواند قطعات کار مخروطی را نورد کند. هنگام نورد قطعات کار مخروطی، به دلیل بزرگتر بودن نیرو در یک سر، ظرفیت نورد قطعات کار مخروطی باید ۶۰ درصد ظرفیت دستگاه باشد و شیب مخروطی معمولاً نباید از ۳۰ درجه تجاوز کند. با این حال، با کاهش ضخامت و عرض ورق، بار دستگاه کاهش مییابد و شیب مخروطی را میتوان بهطور متناظر افزایش داد.
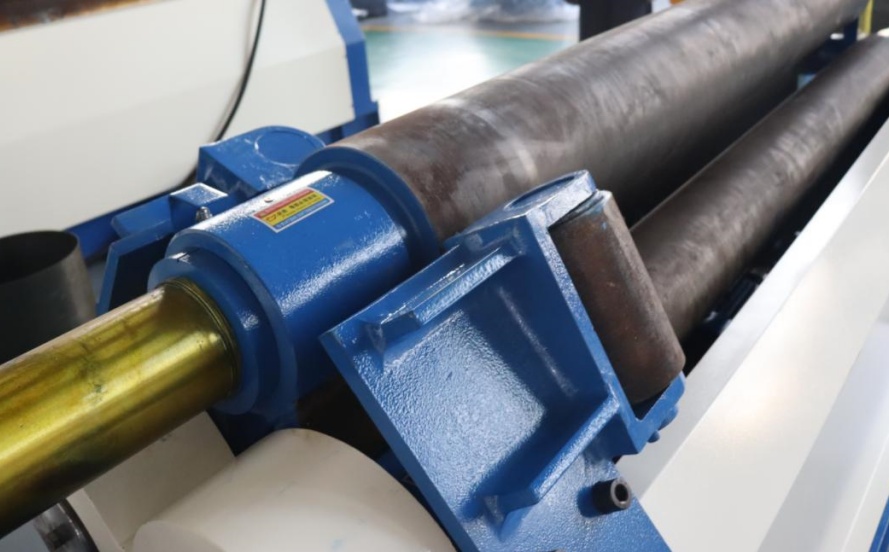
۳. دو غلتک پایین دارای قطر بزرگ و استحکام کافی هستند؛ بنابراین این تجهیزات نیازی به غلتکهای پشتیبان اضافی ندارند که این امر بهطور مؤثری نرخ خرابی تجهیزات را کاهش میدهد.

