





چگونه میتوان شکستگیهای برش لیزری را بهطور مؤثر عیبیابی کرد؟
نقاط توقف در برش لیزری معمولاً باعث ایجاد مشکلاتی میشوند که ممکن است روند تولید را مختل کرده، دقت برش را کاهش داده و ضایعات مواد را افزایش دهند. اگر بهطور مکرر شاهد قطعشدن ناقص برشها، توقفهای ناگهانی یا کیفیت نامنظم لبهها هستید، شناسایی علت اصلی این پدیده امری مهمی است. بر اساس تجربهٔ من، این خطاها معمولاً ناشی از نقصهای موجود در خود ماده، تنظیمات نادرست پارامترهای برش، مصرفکنندههای فرسوده یا مشکلات موجود در سیستم مکانیکی حرکتی هستند. در این مقاله، روشی روشن و کاربردی برای تشخیص و رفع سریع این خطاها ارائه میشود. با پیروی از مراحل ذکرشده در اینجا، میتوانید پایداری برش را افزایش داده، کیفیت سطح لبه را حفظ کنید، زمان ایستماشین را کاهش داده و عملکرد دستگاه را در طیف گستردهای از کارهای ورقفلزی در بهترین سطح ممکن نگه دارید.
علتهای ایجاد نقاط توقف در برش لیزری
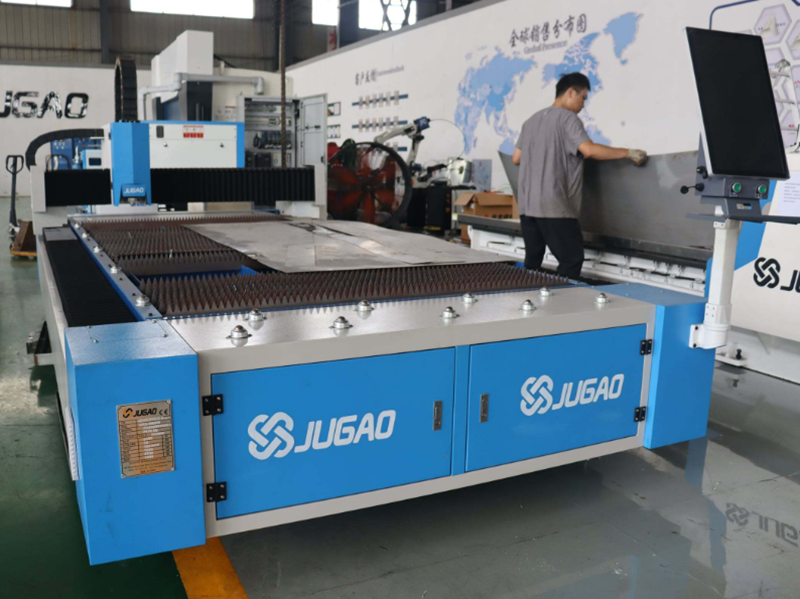
ویژگیهای ماده و وضعیت سطح آن
نقاط شکست ممکن است هنگامی ظاهر شوند که ضخامت ورق، سختی آن یا اکسیداسیون سطحی از یک ناحیه به ناحیهای دیگر تغییر کند. سطحی ناهموار یا بسیار بازتابکننده میتواند پرتو را پراکنده کند و نفوذ آن را نامنظم سازد.
پارامترهای دستگاه و تنظیمات فرآیند
برش با سرعت نادرست، توان لیزر بیشازحد یا کمتر از حد لازم، یا ارتفاع کانونی نامناسب میتواند نقاط ضعیفی در طول خط برش ایجاد کند. شتاب سریع، نرخ پیشروی بسیار بالا یا جریان گاز ناپایدار نیز ممکن است منجر به ایجاد نقاط شکست شوند.
ابزارها و وضعیت نازل
نازل یا مجموعهای از عدسیها که ساییده شده یا از محور خود منحرف شدهاند، کیفیت و پایداری پرتو را کاهش میدهند. عدسیهای کثیف انرژی را پراکنده میکنند و ممکن است باعث توقف یا قطع شدن برش شوند.
خطاهای مکانیکی و سیستم حرکتی
بکلش، ریلهای نامتعادل یا بلبرینگهای ساییدهشده میتوانند ارتعاش یا انحراف موقعیت ایجاد کنند. چنین خطاهای مکانیکی در نتایج نامنظم در طول مسیر برش مشاهده میشوند.
روشی گامبهگام برای رفع نقاط شکست
گام ۱: بازرسی مواد
ورقه را از نظر تغییرات ضخامت، زنگزدگی سطحی یا آلودگی بررسی کنید. انتخاب موادی یکنواخت و تمیز احتمال وقوع شکستها را کاهش میدهد.
مرحلهٔ ۲: بررسی پارامترهای دستگاه
سرعت برش، توان لیزر و ارتفاع کانونی را بررسی کرده و در صورت نیاز آنها را تنظیم کنید. برای بهدستآوردن بهترین نتیجه از مقادیر توصیهشده برای جنس ماده و راهنمای سازندهٔ دستگاه استفاده کنید.
مرحلهٔ ۳: بررسی اپتیکها و نازلها
عدسیها و آینهها را پاک کنید و نازل را از نظر سایش یا عدم ترازبودن بازرسی کنید. هر قطعهای که آسیبدیده باشد را عوض کنید تا کیفیت پرتو حفظ شود.
مرحلهٔ ۴: ارزیابی اجزای مکانیکی
ریلها، بلبرینگها و سیستم محرک را از نظر سایش، لرزش یا بازگشت احتمالی (بکلش) بررسی کنید. قطعات را محکم کنید یا در صورت نیاز عوض کنید تا حرکت هموار و دقیق باقی بماند.
مرحلهٔ ۵: انجام برشهای آزمایشی
برشهای کوچک آزمایشی روی مواد دورریز اجرا کنید تا شکستها را مشاهده کنید، سپس بر اساس مشاهدات خود تنظیمات را بهصورت گامبهگام اصلاح کنید.
مرحلهٔ ۶: راهاندازی نظارت مداوم
از سنسورها یا سیستمهای دید استفاده کنید، در صورت موجود بودن، تا ناهنجاریها را در زمان واقعی شناسایی کنید. تشخیص بهموقع خرابی، از شکست کامل قطعه و هدررفت مواد جلوگیری میکند.
بهترین روشهای پیشگیری از نقطههای شکست
نگهداری معمولی
بررسیها و پاکسازی منظم اپتیکها، نازلها و سیستم حرکتی را تنظیم کنید و اطمینان حاصل کنید که دستگاه بهدرستی روغنکاری و تنظیم شده است.
کنترل کیفیت مواد
ورقهای باکیفیت و یکنواخت تهیه کنید و نحوه نگهداری آنها را زیر نظر داشته باشید تا اکسیداسیون سطحی و تابخوردگی ایجاد نشود.
آموزش عملیاتی
اطمینان حاصل کنید که اپراتورها تأثیر پارامترها و وضعیت مواد بر نتیجه را میدانند و آنها را برای تنظیم تنظیمات و تشخیص نشانههای اولیه نقطه شکست آموزش دهید.
ثبت تنظیمات و تغییرات اعمالشده
مجموعههای موفق پارامترها را برای هر نوع ماده ثبت کنید. این کار زمان لازم برای تنظیم مجدد کارهای مشابه را کاهش میدهد.
پرسشهای رایج
معمولاً چه چیزهایی باعث ایجاد نقطههای شکست در برش لیزری میشوند؟
این موارد معمولاً ناشی از ناهمگنی مواد، تنظیمات نادرست دستگاه، فرسودگی اپتیکها یا عدم تراز بودن قسمتهایی از دستگاه هستند.
چگونه میتوان علت شکست در برش لیزری را به سرعت شناسایی کرد؟
ابتدا مواد اولیه را بررسی کنید، سپس تنظیمات دستگاه و اپتیکها را بررسی نمایید و در نهایت همترازی سیستم حرکتی را ارزیابی کنید. بررسی این موارد به ترتیب، منشأ مشکل را دقیقاً مشخص میکند.
آیا نگهداری پیشگیرانه میتواند تعداد شکستها را کاهش دهد؟
بله. تمیزکاری، روغنکاری و بازرسی منظم اپتیکها و قطعات مکانیکی، تعداد شکستها را بهطور چشمگیری کاهش میدهد.
نتیجهگیری
مقابله مؤثر با شکستهای برش لیزری نیازمند روشی منظم است: بررسی مواد اولیه، تأیید صحت تنظیمات، بازرسی اپتیکها و اطمینان از سلامت قطعات مکانیکی. ترکیب نگهداری پیشگیرانه، انتخاب مناسب مواد اولیه و آموزش صحیح اپراتورها، منجر به کاهش شکستها، افزایش دقت برش و کاهش ضایعات میشود. برای کمک بیشتر یا مشاوره فنی، تیم JUGAO آماده پشتیبانی از شما در بهینهسازی عملیات برش لیزری است.

