





روشهای کنترل تجمع گرد و غبار در دستگاه برش لیزری
گرد و غبار تولیدشده در حین برش لیزری را آسان است نادیده گرفت، تا زمانی که بر عملکرد دستگاه تأثیر بگذارد. ذرات ریز، سرباره و باقیماندههای فرآیند بهتدریج در اطراف میز برش، کانالهای خروجی، قطعات نوری و اجزای داخلی جمع میشوند. وقتی این آلودگی کنترل نشود، اپراتورها ممکن است کیفیت برش پایینتر، عملکرد ناپایدار و توقفهای تعمیر و نگهداری بیشتری را مشاهده کنند.
خبر خوب این است که انباشتگی گرد و غبار را میتوان با رعایت منظم برنامههای پاکسازی و نگهداری مدیریت کرد. راهنمای زیر توضیح میدهد که چرا کنترل گرد و غبار اهمیت دارد و دنبالهای عملی از مراحل را برای نگهداری ماشین برش لیزری فیبر یا خط تولید، تمیزتر، ایمنتر و قابلاطمینانتر ارائه میکند.
فهرست مطالب
· چرا انباشتهشدن غبار در برش لیزری مسئلهای جدی است
· تأثیر بر کیفیت برش
· خطر برای اجزای نوری
· افزایش زمان ایستکاری دستگاه
· راهنمای گامبهگام برای پیشگیری از انباشتهشدن غبار
· گام ۱: نگهداری منطقه کار در حالت تمیز
· گام ۲: بهبود عملکرد سیستم خروج غبار
· گام ۳: پاکسازی تخته و شیارهای برش
· گام ۴: بررسی و پاکسازی اجزای نوری
· گام ۵: مدیریت گاز کمکی و جریان هوا
· گام ۶: پیروی از برنامهٔ نگهداری پیشگیرانه
· بهترین روشهای کنترل گرد و غبار در بلندمدت
· استفاده از مواد با کیفیت بالاتر
· آموزش صحیح اپراتورها
· نظارت بر عملکرد دستگاه
· پرسشهای متداول
· نتیجهگیری
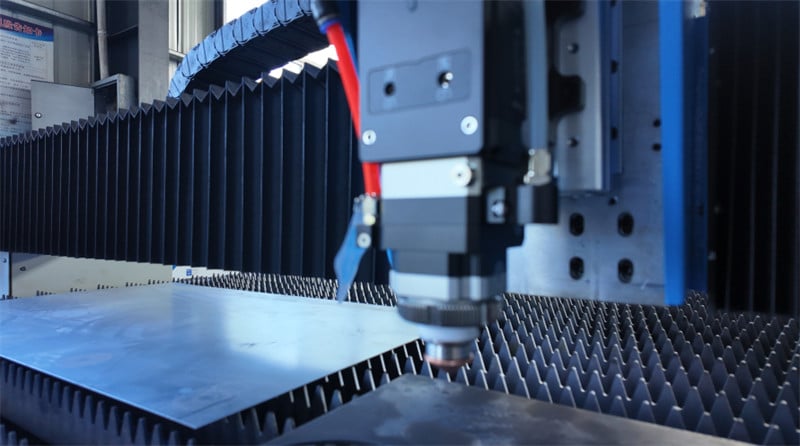
چرا انباشتگی گرد و غبار مسئلهای جدی در برش لیزری است؟
ذرات معلق در هوا، دود و آشغال جامد، محصولات جانبی عادی فرآیند برش لیزری هستند، بهویژه هنگام پردازش فولاد کربنی، فولاد ضدزنگ، ورق رنگشده یا مواد پوششدار. وجود مقدار کمی از این مواد انتظار میرود، اما تجمع بیش از حد میتواند بر چند حوزهٔ حیاتی دستگاه تأثیر بگذارد و در نهایت تولید را مختل کند.
تأثیر بر کیفیت برش
ذرات معلق در هوا و باقیماندههای نشستهشده میتوانند محیط برش را مختل کرده و ثبات فرآیند را کاهش دهند. علائم رایج شامل لبههای برش خشنتر، نفوذ ناقص، افزایش سرباره و تغییرات در دقت ابعادی است. نگهداری تمیزی دستگاه به ثبات فرآیند برش از یک کار به کار دیگر کمک میکند.
خطر برای اجزای نوری
پنجرههای محافظ، عدسیها و سطوح نوری دیگر بهویژه در برابر آلودگی ریز آسیبپذیرند. هنگامی که ذرات روی این قطعات تهنشین میشوند، انتقال لیزر کاهش یافته و جذب حرارت محلی افزایش مییابد. اگر این آلودگی نادیده گرفته شود، عناصر نوری ممکن است دچار گرمشدن بیش از حد، کاهش بازده یا نیاز به تعویض زودهنگام شوند.
افزایش زمان توقف ماشین
گرد و غبار تنها بر منطقه برش تأثیر نمیگذارد؛ بلکه میتواند فیلترها، مجرای خروج هوا، مسیرهای تهویه و سایر اجزای ماشین را نیز مسدود کند. با افزایش آلودگی، نیاز به تمیزکاری و تعمیرات بیشتر میشود و این امر ساعات مؤثر کار ماشین را کاهش داده و هزینههای نگهداری را افزایش میدهد.
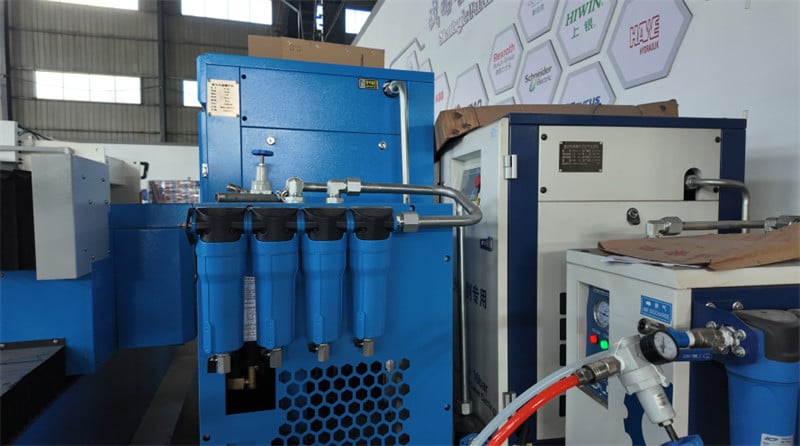
راهنمای گامبهگام برای پیشگیری از تجمع گرد و غبار
گام ۱: حفظ پاکی محیط کار
کنترل گرد و غبار را از بیرون ماشین آغاز کنید. پیش از شروع تولید، ضایعات شل، پودر، ذرات سرباره و سایر آشغالها را از روی میز برش و سطح کف اطراف آن بردارید.
فضای کار مرتب، مقدار آلودگیای را که ممکن است توسط جریان هوا، حرکت اپراتور یا دستکاری مواد به داخل دستگاه بازگردانده شود، کاهش میدهد. نظافت منظم همچنین تشخیص نشتیها، بقایای غیرعادی و سایر مشکلات نگهداری را آسانتر میسازد.
مرحلهٔ ۲: بهبود عملکرد سیستم جمعآوری گرد و غبار
سیستم جمعآوری مؤثر یکی از مهمترین دفاعها در برابر گرد و غبار معلق در هواست. در بازرسیهای دورهای، مطمئن شوید که:
· فنهای جمعآوری بهطور عادی کار میکنند
· لولهکشی باز باقی میماند و از مسدود شدن جلوگیری میشود
· مکش بهطور یکنواخت در سراسر منطقهٔ برش توزیع میشود
فیلترها نیز باید در فواصل مناسب بازرسی و تعویض شوند. فیلتری که بار زیادی دارد، جریان هوا را محدود کرده، قدرت مکش را ضعیف میکند و اجازه میدهد گرد و غبار بیشتری در داخل دستگاه باقی بماند.
مرحلهٔ ۳: پاکسازی بستر برش و شیارهای آن
بستر برش نقطهٔ اصلی تجمع گرد و غبار فلزی، سلاگ و بقایای مذاب است. برای کنترل این ناحیه:
· رسوبات سنگین سلاگ را روزانه حذف کنید
· شیارهای نگهدارنده را بهطور منظم تمیز کنید
· شیارهایی را که بهشدت تغییر شکل یافتهاند، آسیبدیدهاند یا آلودگی شدیدی دارند، جایگزین کنید
تمیز نگهداشتن بستر و شیارها جریان هوا را در ناحیه برش بهبود میبخشد و احتمال اینکه باقیماندههای انباشتهشده بر موقعیتیابی قطعه یا دقت برش تأثیر بگذارند را کاهش میدهد.
مرحلهٔ ۴: بررسی و پاکسازی اجزای نوری
اجزای نوری نیازمند برخورد دقیق و مراقبتشدهاند، زیرا حتی مقدار کمی آلودگی نیز میتواند عملکرد لیزر را تحت تأثیر قرار دهد. پنجرههای محافظ و عدسیها را طبق برنامهٔ نگهداری دستگاه بازرسی کنید.
هنگامی که پاکسازی ضروری است، تنها از ابزارها، پارچههای پاککننده و روشهای پاکسازی تأییدشده استفاده کنید. از لمس مستقیم سطوح نوری خودداری کنید و در صورتی که آلودگی یا آسیبدیدگی را نتوان بهصورت ایمن حذف کرد، اجزا را جایگزین کنید.
مرحلهٔ ۵: مدیریت گاز کمکی و جریان هوا
جریان مناسب گاز کمکی به خارجکردن فلز مذاب، دود و ذرات از شیار برش در حین فرآیند کمک میکند. موارد زیر را در حین عملیات عادی بررسی کنید:
· فشار گاز کمکی مطابق با فرآیند تنظیم شده باشد
· نازل تمیز و بهدرستی تنظیم شده است
· جریان گاز و هوا در طول برش پایدار باقی میماند
تحویل پایدار گاز مقدار باقیمانده روی قطعه کار را محدود میکند و آلودگی اطراف سر برش و ناحیه داخلی برش را کاهش میدهد.
مرحلهٔ ۶: پیروی از برنامهٔ نگهداری پیشگیرانه
پیشگیری از گرد و غبار مؤثرترین است وقتی پاکسازی بهصورت برنامهریزیشده و نه صرفاً پس از ظهور مشکل انجام میشود. یک برنامهٔ اساسی نگهداری میتواند شامل موارد زیر باشد:
· پاکسازی هفتگی نواحی داخلی قابل دسترس
· بازرسی ماهانهٔ سیستم جمعآوری و تهویه
· تعویض دورهای فیلترها، آببندیها و سایر مصرفیهای کنترل گرد و غبار
فاصلهٔ زمانی دقیق باید متناسب با میزان استفاده از دستگاه و نوع مادهٔ پردازششده باشد، اما انجام منظم نگهداری پیشگیرانه کلید جلوگیری از تبدیل آلودگی تدریجی به مشکلی در قابلیت اطمینان بلندمدت است.
بهترین روشها برای کنترل بلندمدت گرد و غبار
استفاده از مواد با کیفیت بهتر
کیفیت ماده میتواند بر میزان دود، باقیمانده و آلودگی تولیدشده در طول فرآیند تأثیر بگذارد. هرگاه امکانپذیر باشد، از مواد پایدار و تمیز با شرایط سطحی یکنواخت استفاده کنید. کاهش آلودگی در منبع، بار ماشین و سیستم جمعآوری را کم میکند.
آموزش صحیح اپراتورها
اپراتورها باید رابطه بین کنترل گرد و عملکرد ماشین را درک کنند. عادات خوب شامل نگهداری ناحیه برش در وضعیت تمیز، استفاده از پارامترهای فرآیندی صحیح، تشخیص باقیمانده غیرعادی و گزارش بهموقع مشکلات جمعآوری یا جریان هواست. آگاهی اپراتور بخش مهمی از نگهداری پیشگیرانه روزانه است.
پایش عملکرد ماشین
تغییرات در کیفیت برش، قدرت جمعآوری، جریان هوا، بار فیلتر و میزان باقیمانده درون ماشین را زیر نظر داشته باشید. تغییرات جزئی میتوانند نشانههای اولیه یک مشکل در کنترل گرد باشند. رفع سریع آنها از بروز خرابیهای جدیتر و توقفهای غیر برنامهریزیشده جلوگیری میکند.
سوالات متداول
ماشین برش لیزری چقدر باید برای کنترل گرد تمیز شود؟
گرد و غبار سطحی، آشغالهای شل و سربارههای قابل مشاهده باید روزانه برداشته شوند. تمیزکردن دقیقتر معمولاً هفتگی انجام میشود، اما فاصلهٔ زمانی بین تمیزکردنها بسته به شدت تولید، نوع مواد و میزان آلودگی تولیدشده قابل تنظیم است.
آیا گرد و غبار انباشتهشده میتواند باعث آسیب دائمی به دستگاه شود؟
بله. اگر گرد و غبار بیشازحد اجازه داده شود مدتها باقی بماند، میتواند اجزای نوری را آلوده کند، سیستمهای خروجی و تهویه را محدود کند، مشکلات مربوط به گرما را تشدید کند و عمر مفید قطعات دستگاه را کوتاه کند. تمیزکردن زودهنگام و نگهداری منظم این خطر را بهطور چشمگیری کاهش میدهند.
موثرترین روش برای بهبود خروجی گرد و غبار چیست؟
ابتدا اطمینان حاصل کنید که سیستم خروجی جریان هوای کافی برای ناحیهٔ برش دارد. لولهها را عاری از مانع نگه دارید، فنها را بازرسی کنید و فیلترهای پر شده را پیش از افت چشمگیر عملکرد مکش تعویض کنید. طراحی مناسب جریان هوای و نگهداری مداوم هر دو برای خروجی کارآمد ضروری هستند.
نتیجهگیری
کنترل تجمع گرد و غبار برای حفظ ثبات برش، قابلیت اطمینان دستگاه و محیط تولید ایمنتر ضروری است. شرایط کار پاک، جذب مؤثر گرد و غبار، نگهداری دورهای بستر و اجزای نوری، تنظیمات صحیح گاز کمکی و اجرای برنامهای ساختاریافته برای نگهداری پیشگیرانه، همه بهطور هماهنگ در کاهش آلودگی مؤثرند.
برای کاربران دستگاههای برش لیزری جوگائو، مدیریت گرد و غبار باید بهعنوان بخشی از انضباط عادی تولید در نظر گرفته شود، نه صرفاً بهعنوان یک کار پاکسازی موقت. دستگاهی تمیزتر معمولاً عملکردی پایدارتر، اختلالات کمتر در نگهداری و بهرهوری بلندمدت بهتر را بهدنبال دارد.
اگر در زمینه نگهداری دستگاههای برش لیزری، بهینهسازی فرآیند یا انتخاب تجهیزات نیاز به پشتیبانی دارید، تیم جوگائو میتواند راهنماییهای فنی متناسب با نیازهای تولیدی شما ارائه دهد.

