





Miks on laserlõike korduv asenditäpsus ebatäpne?
Kui ma töötan laserlõikesüsteemidega, on lõikeasukoha korduvus üks kliendide kõige sagedamini esitatud küsimusi. Lihtsalt öeldes tähendab korduv asukoht, kui täpselt masin suudab mitu korda järjest tagasi saavutada sama koordinaadi. Kui see täpsus hakkab hajuma, ilmnevad osad, mis ei sobi kokku, mõõtmete vead ja ebakindel kvaliteet. Selles artiklis läbin samm-sammult tegelikud probleemi põhjused ning selle tuvastamise ja parandamise viisid.
Mis korduva asukoha täpsus praktikas tähendab
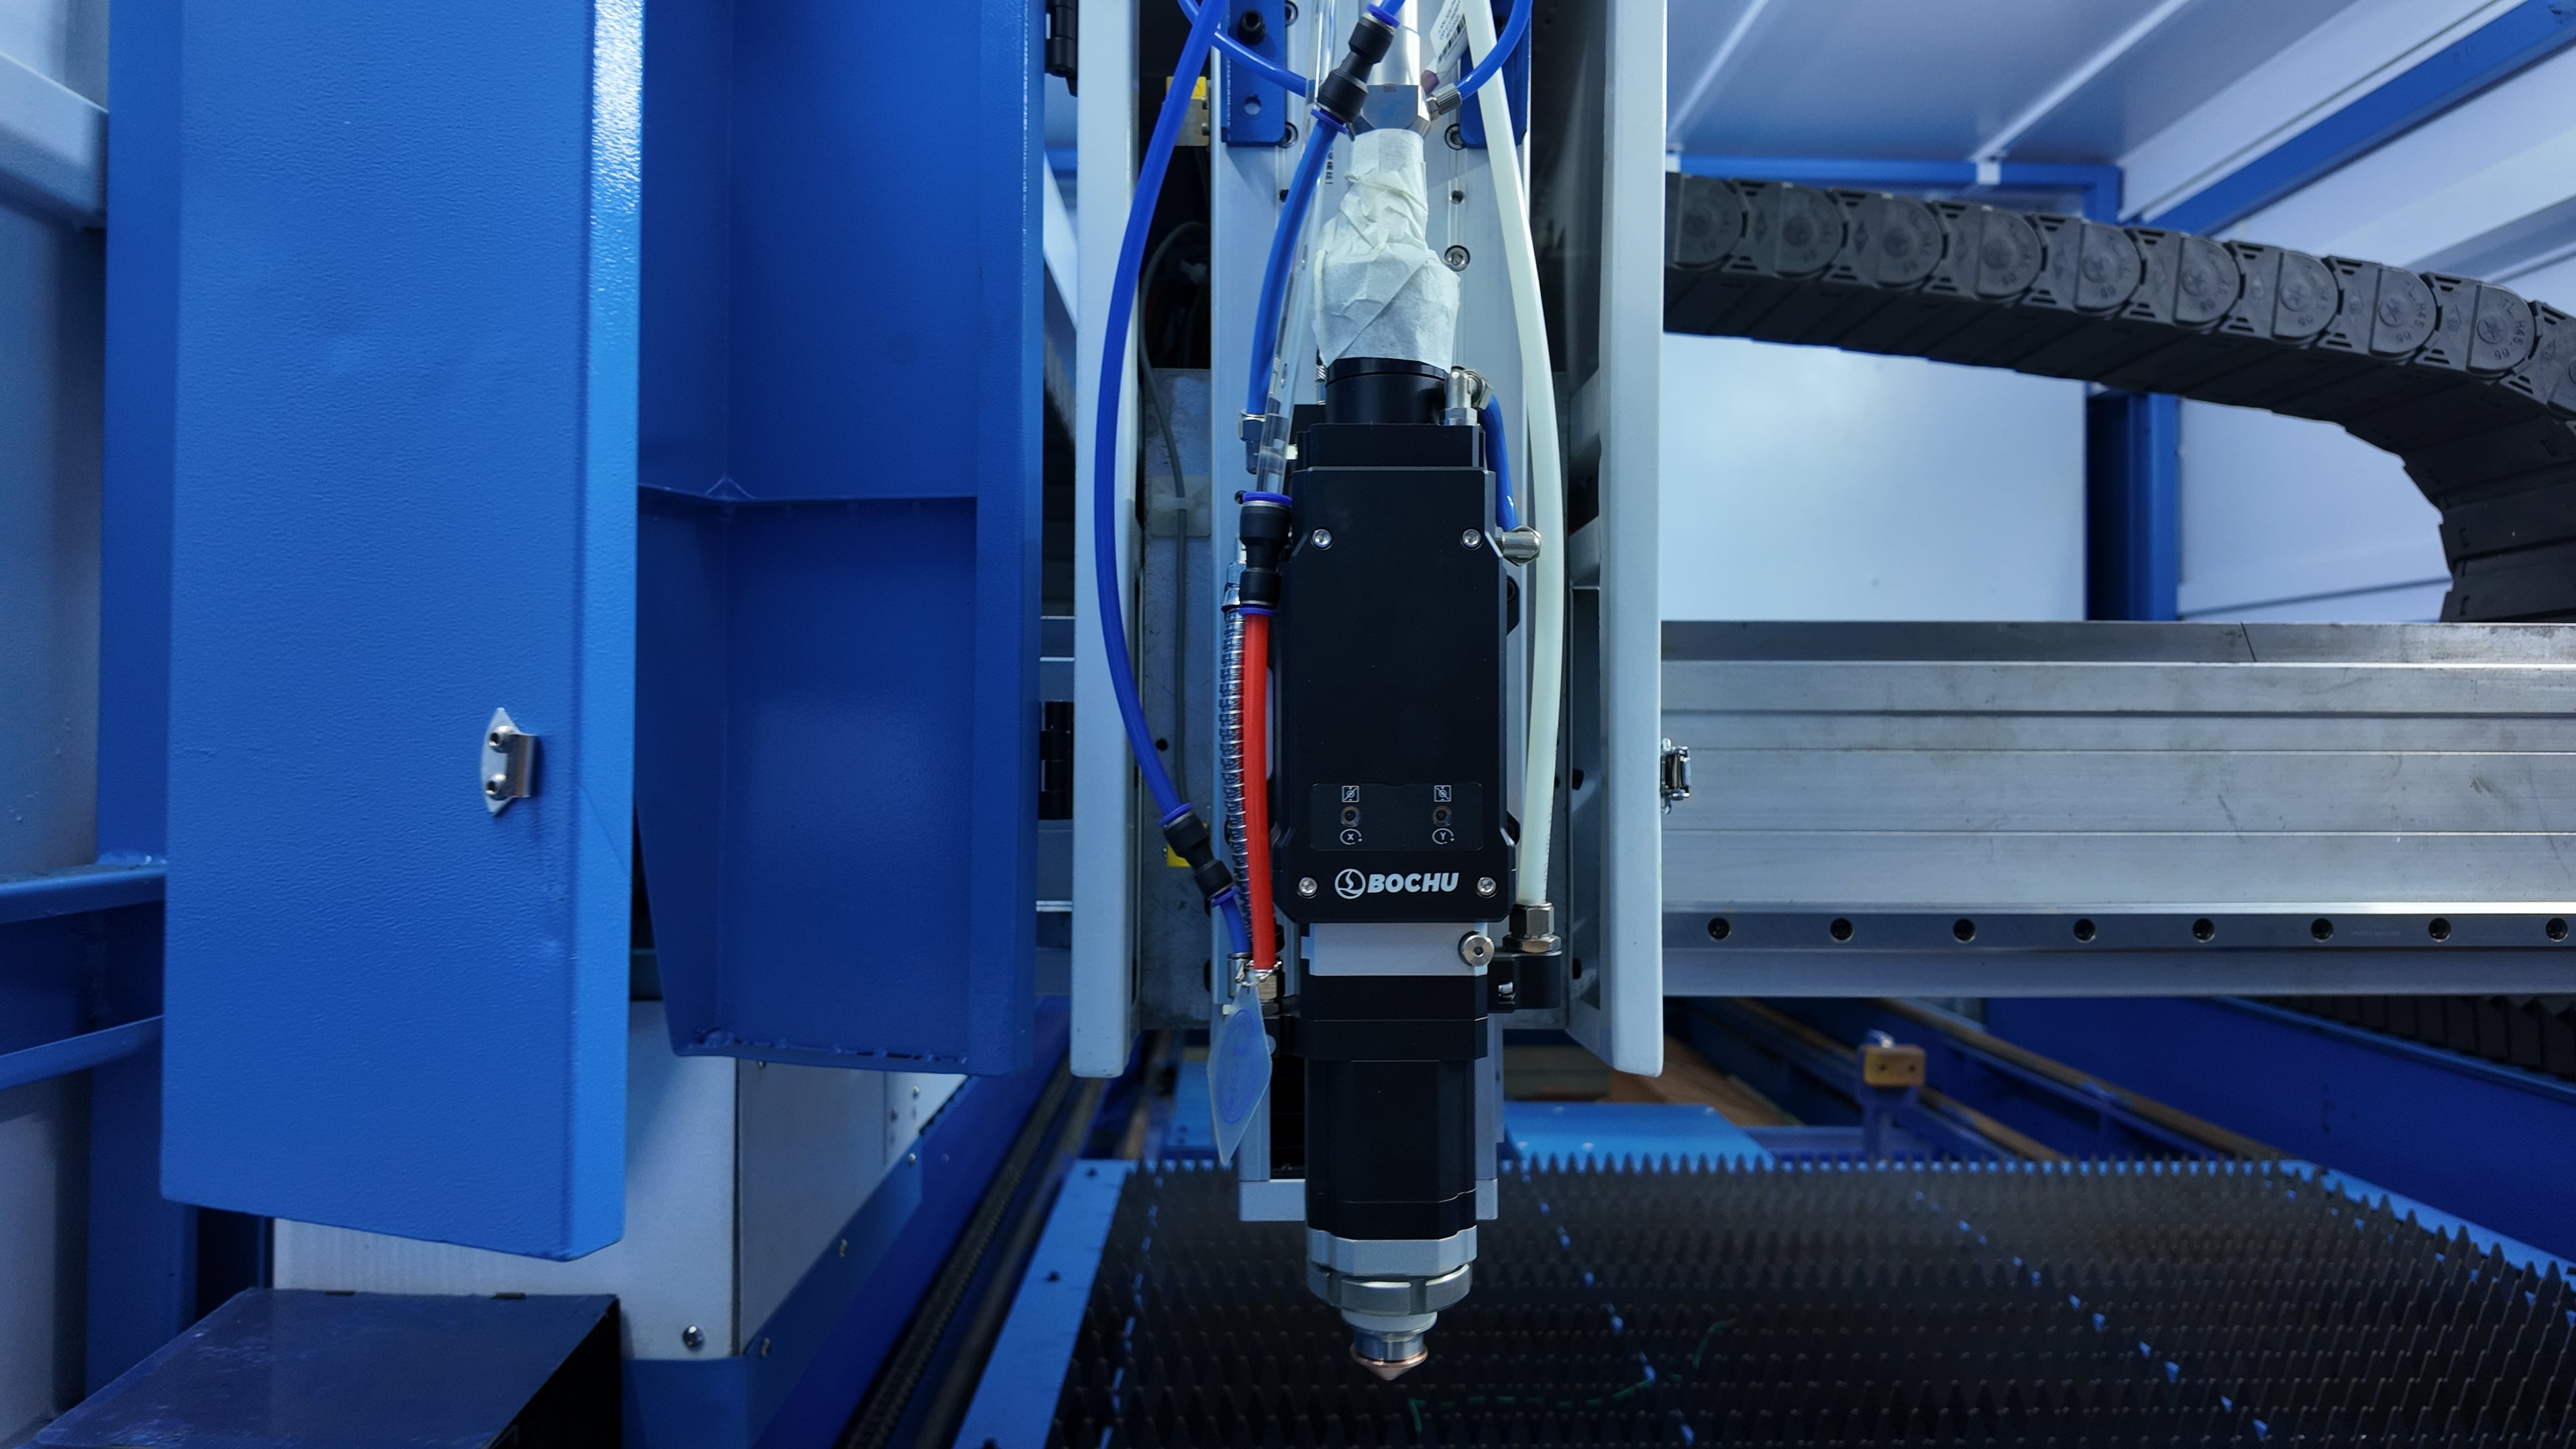
Enne kinnitamise alustamist on kasulik selgeks teha, mida päevaselt tootmises täpselt tähendab positsioneerimise korduvus. See on masina võime korduvalt viia lõikepea töölaual olevale etteantud kohale väga väikeste kõrvalekannetega.
Isegi väga väike kõrvalekalle pea täpsuses tagasiliikumisel võib põhjustada tõsiseid probleeme täpsetes valmistustöödes, eriti osadel, millel peab olema väga täpsed tolerantsid. Kui teie masinal on ebastabiilne positsioneerimise korduvus, on selle põhjuseks tavaliselt mehaanilise kulutuse, juhtimissüsteemi vigade ja töökoha keskkonna kombinatsioon, mitte üksainus rike.
Mehaanilised põhjused, mis häirivad korduvat positsioneerimist
Kulumisele langenud lineaarjuhid või -railed
Lineaarsed juhikereed on üheks levinumaks põhjuseks, miks korduv positsioneerimine ei õnnestu. Kui reed ei liigu enam sujuvalt – kas tolmu tõttu, vale või puuduliku lubrikatsiooni tõttu või pika kasutusaja tõttu – ei suuda sõiduk naasta täpselt samasse punkti. Väikesed, kuid silmatavad vead kogunevad korduvate lõiketsüklite jooksul.
Selle probleemi lahendamiseks soovitan alati operaatoreil kontrollida esmalt reede puhtust ja lubrikatsiooni. Paljudel juhtudel taastab põhjalik puhastus ja uus lubrikatsioonkiht suure osa positsioneerimisstabiilsusest.
Tagasitõmbumine või kulunud kuulpuksel
Kui masin liigub kuulpuksli kaudu, on tagasitõmbumine veel üks oluline tegur. Aeglaselt suureneb mehaaniline tühik ja süsteem kaotab täpsuse kontrolli, eriti siis, kui peab suunda muutma. See vähendab otseselt positsioneerimise korduvust, eriti kõrgel kiirusel.
Kuulpuksli eelkoormuse reguleerimine või terve üksuse asendamine taastab sageli täpsuse.
Elektrilised ja servo probleemid
Servomootori enkoodri probleemid
Servomootori kodeerija haldab tagasisideahelat. Kui selle signaal muutub ebastabiilseks või kõrvale kaldub, hakkab masin valesti määrama oma asukohta. See ilmneb ebakorrapärase korduvpositsioneerimisena, isegi kui mehaanika on täiesti korras.
Ma soovitan tavaliselt kontrollida kodeerijakaableid lahtisuse ja häirete suhtes, sest signaalimüra võib kergesti halvendada positsioneerimise täpsust.
Sobimatud servotraiviparameetrid
Valed servoseadistused võivad kaasa tuua korduvpositsioneerimise vead. Kui kiirendus-, aeglustumis- või võimendusväärtused ei ole masinaga kokku sobitatud, võib süsteem sihtkohta üle- või alla minna.
Sellisel juhul on oluline taasreguleerida servoparameetrid tootja soovituste järgi.
Töökoha keskkond ja selle kasutamine
Kõikuv temperatuur
Soojuspaisumist on lihtne alahinnata. Töökohas, kus temperatuur palju kõigub, paisuvad ja kokkutõmbuvad metalliosad veidi. See võib pikas tootmisprotsessis negatiivselt mõjutada positsioneerimise korduvust.
Töökoha temperatuuri pidev säilitamine vähendab seda probleemi oluliselt.
Vibratsioon ja masina paigaldustüüp
Masin, mis on paigaldatud ebakorrapärasele või värisemale alusele, kannatab liikumistäpsuse kaotuse tõttu vibratsiooni mõju all. Isegi väikesed põrandaservad võivad pideva töö ajal koguneda suurteks positsioneerimisvigadeks.
Tasane ja kindel alus tagab täpsuse pikaajaliselt.
Juhtsüsteemi ja tarkvara tõrked
CNC-kalibreerimine niheb
Aastate jooksul võib juhtsüsteem oma algsest kalibreerimisest kalduda. Selle tulemuseks on positsioneerimiskäsklused, mida masin täidab valesti.
Regulaarne süsteemi kalibreerimine säilitab positsioneerimise korduvustaseme stabiilsena.
Fail või programm on vale
Mõnikord ei ole vea põhjus üldse masinas, vaid lõikeprogrammis. Valesti seatud koordinaadid või vigane G-kood võivad teha positsioneerimisest näiliselt ebatäpset.
Ma ütlen alati, et enne mehaanikute süüdistamist tuleb programmikoodi andmed uuesti kontrollida.
Kuidas ma diagnoosin korduvat positsioneerimisprobleemi
Kui ma jälgisin korduvat positsioneerimist mõjutavat probleemi, läbin ma kindla kontrollijärjekorra:
Esiteks testin mehaanilist liikumist, liigutades iga telge käega, et tunda selle liikumise sujuvust. Seejärel vaatan servoalarme ja enkodersignaale. Pärast seda analüüsin juhtparameetreid ja lõpuks kinnitan tootmisruumi tingimused.
See järjestatud meetod näitab kiiresti, kas viga on mehaanikas, elektris või tarkvaras.
Tavaliselt esinevad küsimused
Mis põhjustab korduvat positsioneerimistäpsust äkki langema?
Äkiline langus on tavaliselt seotud enkordi veaga, lahtise kaabliga või juhtsüsteemi veaga. Mekaaniline kulutus aga tekib tavaliselt aeglaselt, mitte üleöö.
Kuidas saan korduvat positsioneerimistäpsust parandada?
Alusta lineaarjuhtmete õigesti lubritseerimisega, kontrolli servoääramisväärtusi ja veendu, et masin asuks tasasel, vibratsioonivabas alusel.
Kas hooldus mõjutab korduvat positsioneerimise täpsust?
Mõjutab. Rullide puhastamine, tagasitõmbumise kontrollimine ja süsteemi regulaarne kalibreerimine on tegurid, mis tagavad täpsuse stabiilsuse aastate jooksul.
Kohustuslik väljaandmine
Laserlõikuri korduvat positsioneerimist mõjutavad koos mehaaniline seisund, servojuhtimise seadistus, juhtsüsteemi stabiilsus ja keskkond. Minu kogemuse kohaselt tuleneb enamik juhtumeid kas kulutusest, kalibreerimise nihkumisest või ebastabiilsest alusplaatidest, mitte ühest eraldiseisvast veast.
Regulaarse hoolduse ja süsteemi kalibreerimisega saate positsioneerimise täpsust oluliselt parandada ja lõikekvaliteeti stabiilsena hoida. Kui korduv positsioneerimine teid endiselt häirib või vajate tehnilist abi, võtke julgelt ühendust JUGAO tiimiga professionaalse juhendamise ja diagnostika abiga.

